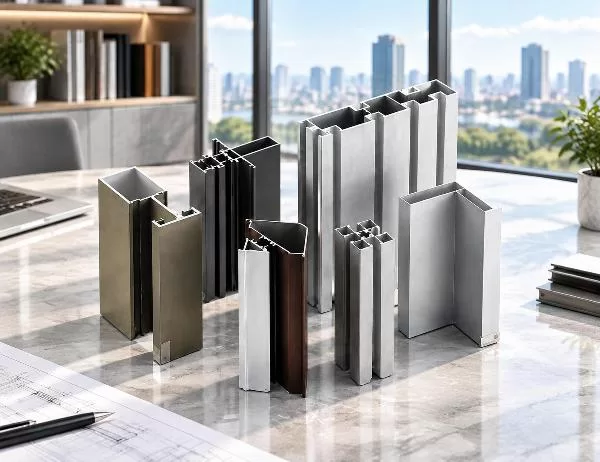
أصبحت قطاعات الألمنيوم المبثوقة عنصراً لا غنى عنه في قطاعي البناء والتصنيع المعاصرين. تُسهم هذه المكونات متعددة الاستخدامات في حل تحدٍّ متكرر: كيفية ابتكار هياكل خفيفة الوزن ومتينة في الوقت نفسه، تلبي متطلبات الأبعاد الدقيقة مع الحفاظ على فعاليتها من حيث التكلفة. فمن الهياكل الإنشائية للجدران الستائرية إلى قنوات تبديد الحرارة في الإلكترونيات، يُعالج الألمنيوم المبثوق مشاكل تعجز المواد التقليدية عن حلها بكفاءة.
تُحوّل هذه العملية سبائك الألومنيوم الصلبة إلى أشكال مقطعية معقدة عن طريق تمرير المعدن الساخن عبر قوالب مصممة خصيصًا. ينتج عن هذه الطريقة مكونات ذات هندسة متناسقة على طولها بالكامل، مما يُغني عن الحاجة إلى خطوات تصنيع متعددة. بالنسبة للمهندسين والمعماريين، يعني هذا عددًا أقل من الوصلات، وتقليل وقت التجميع، وهياكل تحافظ على سلامتها في مواجهة تقلبات درجات الحرارة والإجهاد الميكانيكي.
تعتمد عملية البثق على تشكيل مُتحكم به تحت ضغط ودرجة حرارة عاليتين. تُسخّن سبائك الألومنيوم إلى ما يقارب 400-500 درجة مئوية، مما يجعل المعدن قابلاً للطرق دون أن يصل إلى درجة انصهاره. تُطبّق مكابس هيدروليكية قوى تتراوح بين 1000 و8000 طن، دافعةً السبيكة المُليّنة عبر فتحة قالب مُشكّلة. يبرد المقطع الناتج بسرعة، مُثبّتًا في المقطع العرضي المطلوب.
يُحدد تصميم القالب الأشكال الممكنة. تتطلب الأشكال الهندسية البسيطة، كالزوايا والقنوات، أدوات بسيطة. أما المقاطع المجوفة المعقدة ذات الفراغات الداخلية، فتتطلب قوالب متعددة الأجزاء حيث تُشكل المندريل التجاويف. هذه المرونة تُفسر قدرة المقاطع المبثوقة على استيعاب كل شيء، بدءًا من الأنابيب المستطيلة البسيطة وصولًا إلى زعانف المشتتات الحرارية المعقدة ذات الجدران الرقيقة المتعددة.
يؤثر اختيار سبيكة الألومنيوم على كلٍ من عملية البثق والخصائص النهائية. تهيمن سبيكة 6063 على التطبيقات المعمارية نظرًا لسهولة بثقها الممتازة وقوتها المتوسطة بعد المعالجة الحرارية. غالبًا ما تُفضل التطبيقات الصناعية سبيكة 6061 لقوتها العالية، على الرغم من أنها تتطلب قوة بثق أكبر. توفر سبائك سلسلة 7000 أقصى قوة، ولكنها أصعب في البثق، وعادةً ما تُستخدم في صناعة الطيران أو المكونات الهيكلية عالية الإجهاد.
يتأكسد الألمنيوم الخام المبثوق، المعروف بتشطيب المصنع، بشكل طبيعي ليشكل طبقة واقية رقيقة. ورغم أنه مناسب لبعض الاستخدامات الصناعية، إلا أن معظم التطبيقات تستفيد من معالجات سطحية هندسية تعزز مقاومة التآكل، أو المظهر، أو كليهما.
تُنتج عملية الأنودة طبقة أكسيد أكثر سمكًا وتجانسًا من خلال التحويل الكهروكيميائي. وتوفر هذه العملية العديد من المزايا:
تعتمد تقنية الطلاء بالبودرة على استخدام بوليمر حراري جاف، سواء كان لدائن حرارية أو متصلب حرارياً، ينصهر ويتصلب ليشكل طبقة متينة. تتيح هذه الطريقة الحصول على أوسع نطاق من الألوان، كما تُمكن من تحقيق ملمس يتراوح بين اللمعان الناعم والملمس الخشن غير اللامع. يتراوح سمك الطلاء عادةً بين 60 و120 ميكرون، مما يوفر مقاومة ممتازة للصدمات وثباتاً عالياً ضد الأشعة فوق البنفسجية.
تجمع عملية الترحيل الكهربائي بين الأكسدة الأنودية وتطبيق الطلاء، مما يُنشئ نظام حماية متعدد الطبقات. تعمل هذه العملية على ترسيب جزيئات الطلاء المشحونة على السطح المؤكسد عبر مجال كهربائي، مما ينتج عنه تغطية متجانسة حتى في الأشكال الهندسية المعقدة. تتفوق هذه المعالجة في التطبيقات المعمارية التي تتطلب مقاومة عالية للعوامل الجوية على المدى الطويل.
لتلبية متطلبات جمالية خاصة، تستخدم تقنية نقل حبيبات الخشب الحرارة والضغط لتطبيق أنماط مطبوعة على الأسطح المطلية بالبودرة. تحاكي النتيجة ملمس الخشب الطبيعي مع الحفاظ على المزايا الهيكلية للألمنيوم. توفر طلاءات فلوروكربون PVDF مقاومة عالية للعوامل الجوية، مما يساعد على الحفاظ على ثبات اللون لسنوات عديدة في البيئات الساحلية أو الصناعية القاسية.
تحتوي سبائك سلسلة 1000 على نسبة ألومنيوم تبلغ 99% أو أكثر، مما يجعلها موصلة عالية ولكنها لينة نسبيًا. تناسب هذه السبائك قضبان التوصيل الكهربائية ومعدات المعالجة الكيميائية حيث تفوق مقاومة التآكل متطلبات القوة.
تتضمن سبائك سلسلة 3000 المنغنيز لتحسين القوة بشكل معتدل مع الحفاظ على قابلية تشكيل جيدة. وتُستخدم هذه السبائك بكثرة في المبادلات الحرارية ومعدات الطهي حيث تظل الموصلية الحرارية مهمة.
تستخدم سلسلة 5000 المغنيسيوم كعنصر أساسي في عملية السبائك، مما يوفر مقاومة جيدة للتآكل دون الحاجة إلى معالجة حرارية. غالبًا ما تُستخدم هذه السبائك في التطبيقات البحرية وأوعية الضغط نظرًا لأدائها المتميز في بيئات المياه المالحة.
تُهيمن سبائك سلسلة 6000 على الاستخدامات الإنشائية والمعمارية. يسمح مزيج السيليكون والمغنيسيوم بالمعالجة الحرارية للوصول إلى درجات حرارة T4 أو T5 أو T6، مما يُحقق توازنًا بين المتانة وقابلية التشكيل وجودة السطح. تُعتبر سبيكة 6063-T5 المعيار الصناعي لإطارات النوافذ والجدران الستائرية، حيث توفر متانة كافية عند قوة شد تتراوح بين 150 و200 ميجا باسكال مع الحفاظ على جودة سطح ممتازة.
عندما تكون القوة القصوى شرطاً لا غنى عنه، تجمع سبائك سلسلة 7000 بين الزنك والمغنيسيوم والنحاس لتحقيق قوة شد تتجاوز 500 ميجا باسكال. وتستخدم تطبيقات الفضاء الجوي والسلع الرياضية عالية الأداء هذه السبائك على الرغم من ارتفاع تكلفتها وانخفاض مقاومتها للتآكل.
يُشكّل انتقال الحرارة عبر قطاعات الألمنيوم تحديًا كبيرًا في كفاءة الطاقة عند تصميم المباني. فالموصلية الحرارية العالية للمعدن تسمح لدرجات الحرارة الخارجية بتجاوز العزل، مما يُؤدي إلى مخاطر التكثيف وزيادة أحمال أنظمة التدفئة والتهوية وتكييف الهواء. تعمل أنظمة العزل الحراري على قطع مسار التوصيل هذا عن طريق إدخال شرائح من البولي أميد منخفضة الموصلية بين قطاعات الألمنيوم الداخلية والخارجية.
تتضمن عملية التصنيع تشكيل أخاديد في المقاطع المبثوقة، ثم إدخال دعامات من البولي أميد تحت ضغط. تحافظ هذه الجسور البوليمرية على استمرارية الهيكل مع تقليل التوصيل الحراري بشكل كبير مقارنةً بمقاطع الألومنيوم الصلبة. يعمل التجميع الناتج كثلاثة عناصر متميزة: مقطع خارجي، ومقطع داخلي، وفاصل غير موصل.
يعتمد الأداء على شكل وتركيب البولي أميد. تستخدم الفواصل الحرارية القياسية شرائح بعرض 14-24 مم معززة بنسبة 25% من الألياف الزجاجية. يساعد هذا التصميم على تلبية متطلبات كود البناء في المناطق الباردة، بينما تُحسّن الأشكال الهندسية الأكثر تطوراً، مثل تلك متعددة الحجرات أو المصنوعة من البولي أميد الموسع، الأداء الحراري بشكل أكبر.
تتطلب الآثار الهيكلية عناية فائقة في التصميم. تمثل مناطق البولي أميد نقاط ضعف ميكانيكية يجب أن تنقل أحمال الرياح وتدعم وزن الزجاج. وتؤكد بروتوكولات الاختبار أن التجميعات المعزولة حراريًا تحافظ على قوة كافية تحت تأثير الإجهادات الحرارية والميكانيكية مجتمعة عبر نطاق واسع من درجات حرارة التشغيل.
تُنتج عملية البثق القياسية مقاطع عرضية متناسقة، لكن العديد من التطبيقات تتطلب عمليات تصنيع إضافية. تُضيف مراكز التصنيع باستخدام الحاسوب (CNC) ميزات دقيقة يصعب أو يستحيل دمجها في قالب البثق أو تكون تكلفتها باهظة.
تُتيح عمليات الحفر إنشاء فتحات التثبيت، ومنافذ التصريف، ومداخل التثبيت بدقة عالية. وتتعامل الآلات متعددة المحاور مع الزوايا المركبة وأنماط الثقوب الدقيقة عبر الأشكال الهندسية ثلاثية الأبعاد المعقدة. وتُعد هذه الدقة بالغة الأهمية في تجميعات الجدران الستائرية، حيث يجب أن تتطابق مئات المكونات تمامًا أثناء التركيب.
تُستخدم عمليات الطحن لإنشاء فتحات وجيوب وخطوط دقيقة. وتُسهّل هذه الميزات تركيب شرائط منع التسرب والحشيات والوصلات المتشابكة. كما تُتيح عمليات الطحن الدقيقة إنشاء الأخاديد اللازمة لتركيب العوازل الحرارية، مع الحفاظ على دقة عالية تضمن وضع البولي أميد بشكل صحيح.
تُستخدم عملية اللحام لربط الأجزاء المبثوقة في هياكل صلبة أو تجميعات معقدة. يُنتج لحام TIG وصلات نظيفة وقوية مناسبة للتطبيقات المعمارية التي تُولي أهمية للمظهر. بينما يوفر لحام MIG إنتاجًا أسرع للهياكل الصناعية حيث تُعتبر الجوانب الجمالية ثانوية. أما لحام الاحتكاك التحريكي، على الرغم من كونه أقل شيوعًا، فيُنشئ وصلات دون صهر المعدن الأساسي، مما يحافظ على خصائص المواد في المكونات الهيكلية الحيوية.
تُنتج عمليات التثقيب والتشكيل فتحات دقيقة للمفصلات والأقفال وغيرها من الأدوات المعدنية. يجب أن تتوافق هذه الميزات مع معايير دقيقة لضمان الأداء السليم على مدى عقود من الاستخدام.
تُنتج الأجهزة الإلكترونية طاقة حرارية مركزة يجب تبديدها لمنع تدهور الأداء أو تعطلها. وتُعالج قطاعات الألمنيوم المبثوقة هذه المشكلة من خلال تصميمات هندسية تُعظّم مساحة السطح مع الحفاظ على مسارات توصيل حراري فعّالة من المصدر.
يتبع تصميم الزعانف مبادئ الهندسة الحرارية. تزيد الزعانف الرقيقة والمتقاربة من مساحة السطح، ولكنها قد تعيق تدفق الهواء، مما يقلل من انتقال الحرارة بالحمل. يتراوح التباعد الأمثل عادةً بين 2 مم و8 مم، وذلك حسب طريقة التبريد وارتفاع الزعانف. تستخدم أنظمة الحمل الحراري الطبيعي تباعدًا أوسع نظرًا لأن تدفق الهواء الناتج عن الطفو له سرعة محدودة. يسمح الحمل الحراري القسري باستخدام المراوح بصفوف زعانف أكثر تقاربًا، حيث تخترق سرعة الهواء العالية القنوات الضيقة بكفاءة.
يؤثر سُمك القاعدة على كفاءة انتشار الحرارة من مصدرها عبر كامل مجموعة الزعانف. تقلل القواعد الرقيقة من وزن المادة، ولكنها قد تُسبب بؤرًا ساخنة إذا تجاوزت مقاومة الانتشار قدرة الزعانف على تبديد الحرارة. تُحدد النمذجة الحرارية الحاسوبية الحد الأدنى لسُمك القاعدة الذي يحافظ على تجانس مقبول في درجة الحرارة.
تؤثر المعالجات السطحية على الأداء الحراري. يزيد الأنودة السوداء من انتقال الحرارة الإشعاعية، وهو تأثير يزداد وضوحًا عند درجات حرارة التشغيل المرتفعة. يمكن لهذه المعالجة أن تُحسّن تبديد الحرارة الكلي بشكل طفيف مقارنةً بالألمنيوم الخام، على الرغم من أنها تزيد التكلفة. أما بالنسبة للتطبيقات التي يُعدّ فيها المظهر مهمًا، فإن الأنودة الملونة توفر خيارات جمالية مع تأثير حراري ضئيل.
يُوازن اختيار السبيكة بين الموصلية الحرارية والمتطلبات الميكانيكية ومتطلبات التشكيل. يوفر الألومنيوم النقي (سلسلة 1000) موصلية حرارية عالية جدًا، لكن ليونته تحدّ من خيارات التركيب. تتميز سبيكة 6063 بموصلية حرارية أقل نوعًا ما، مع توفير خصائص ميكانيكية أفضل للثقوب الملولبة ومشابك التثبيت. نادرًا ما يؤثر هذا التوازن على الأداء الحراري، لأن المقاومة الأساسية عادةً ما تكمن في طبقة الحمل الحراري الحدية وليس في الألومنيوم نفسه.
تبدأ دقة الأبعاد بتصميم القوالب وصيانتها. مع تقدم عملية البثق، تتآكل القوالب تدريجيًا، مما يُغير أبعاد المقطع. تكشف بروتوكولات القياس المنتظمة هذه التغيرات قبل أن تتجاوز حدود التفاوت المسموح به. تقوم أدوات القياس الدقيقة بمسح المقطع الناتج باستمرار، لتكتشف حتى أصغر الانحرافات. عندما تقترب القياسات من حدود المواصفات، يتوقف الإنتاج لضبط القالب أو استبداله.
يُفحص مستوى جودة السطح للتأكد من تجانس التشطيب، وخلوه من العيوب، وقوة التصاق الطلاء. تخضع المقاطع المؤكسدة لاختبارات التوصيل الكهربائي للتحقق من سلامة طبقة الأكسيد. أما الأسطح المطلية بالمسحوق، فيتم فحصها للتأكد من اكتمال التغطية، وقوة الالتصاق من خلال اختبار الخطوط المتقاطعة، وسماكة الطبقة باستخدام مقاييس مغناطيسية أو مقاييس التيار الدوامي.
يتم التحقق من الخواص الميكانيكية من خلال اختبارات إتلافية لعينات من المنتج. وتؤكد اختبارات الشد أن المعالجة الحرارية قد حققت درجة الصلابة المطلوبة. وتوفر قياسات الصلابة مؤشراً سريعاً لخواص الشد أثناء مراقبة الإنتاج الروتينية.
تتطلب مجموعات العزل الحراري اختبارات متخصصة. وتؤكد اختبارات التمدد الميكانيكي مقاومة دعامات البولي أميد للانفصال تحت أحمال محددة. كما تؤكد قياسات التوصيل الحراري تحقيق أهداف الأداء. وتُخضع اختبارات الإجهاد عينات لدورات حرارية متكررة مصحوبة بأحمال ميكانيكية، تحاكي عقودًا من التمدد والانكماش.
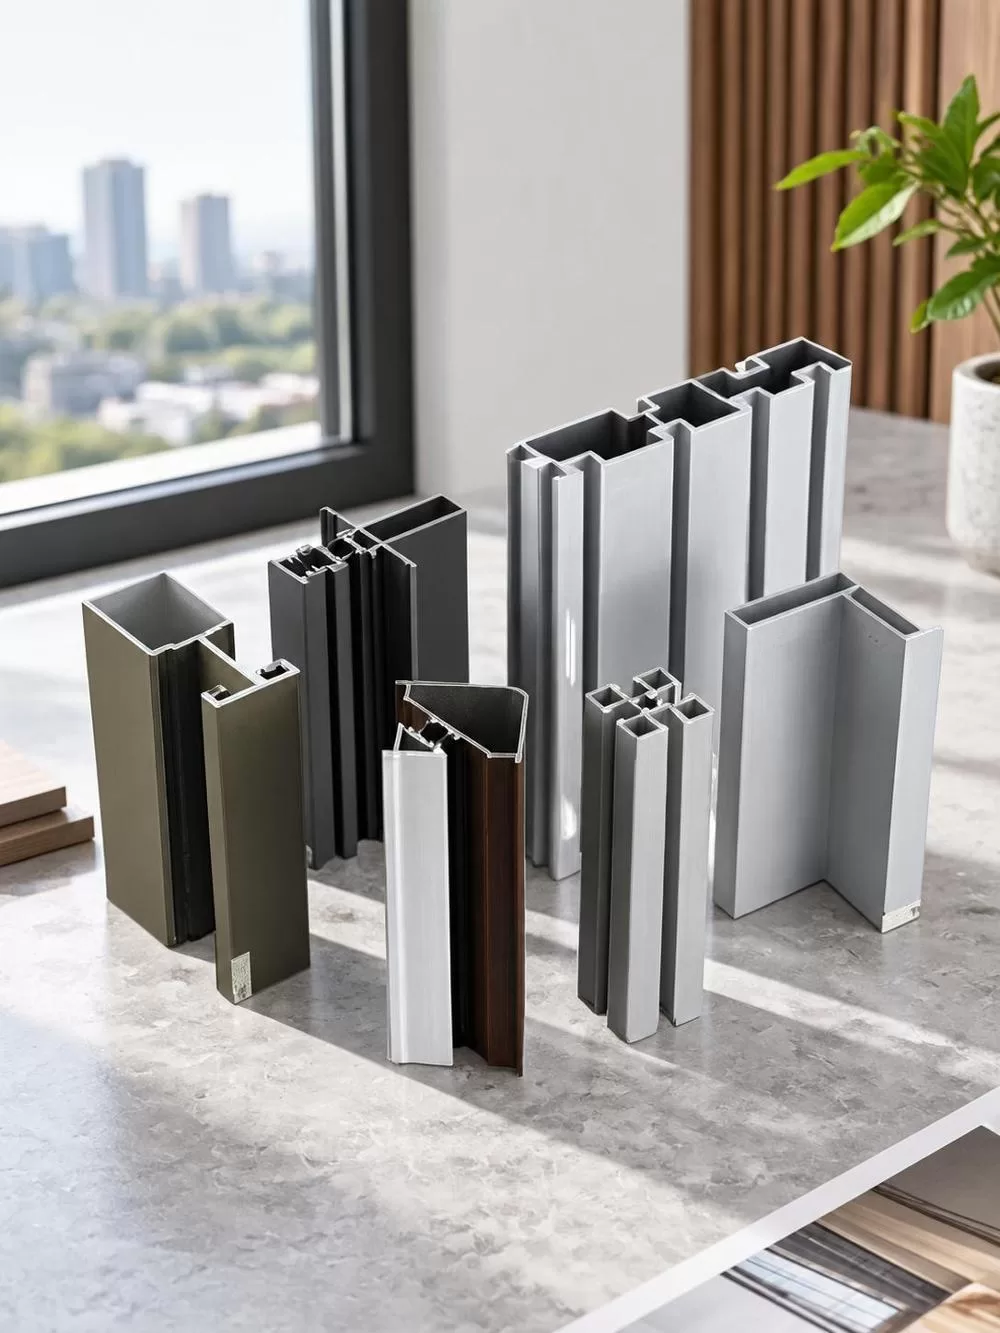
تتطلب أنظمة الجدران الستائرية قطاعات مصممة لاستيعاب ألواح زجاجية كبيرة مع الحفاظ على السلامة الإنشائية في مواجهة أحمال الرياح. تتميز قطاعات الأعمدة عادةً بتجاويف عميقة لتثبيت الزجاج، وقنوات تصريف مدمجة، وصلابة هندسية من خلال دعامات مدروسة. غالبًا ما تجمع هذه القطاعات بين عدة أجزاء بارزة: عنصر إنشائي رئيسي، وألواح ضغط سهلة التركيب، وأغطية زخرفية تخفي أدوات التثبيت.
تُوازن إطارات النوافذ والأبواب بين المتطلبات المتضاربة. فخطوط الرؤية الضيقة تُعظّم مساحة الزجاج لتحقيق الجمالية ونقل الضوء، بينما تُعاني المقاطع الرقيقة من صعوبة استيعاب أجهزة القفل متعددة النقاط والفواصل الحرارية الكافية. يستخدم تحسين التصميم تحليل العناصر المحدودة لوضع المواد بكفاءة، مما يُعزز الصلابة في مناطق تركيز الأحمال ويُقلل الحجم في المناطق الأخرى.
تُعطي مشتتات الحرارة الصناعية الأولوية للأداء الحراري على حساب المظهر. يمكن أن تمتد الزعانف إلى أقصى حد يسمح به هامش التفاوت في التصنيع لزيادة كثافة السطح إلى أقصى حد ضمن قيود تدفق الهواء. غالبًا ما تتضمن الأجزاء الأساسية ميزات تثبيت مثل النتوءات الملولبة أو قنوات التثبيت، مما يلغي الحاجة إلى مكونات التثبيت المنفصلة التي تزيد من المقاومة الحرارية.
يجب أن تتحمل أنظمة تركيب الألواح الشمسية عقودًا من التعرض للعوامل الجوية مع الحفاظ على دقة وضعها. تتضمن هذه الأنظمة فتحات ضبط لمحاذاة الألواح، وقنوات لتنظيم الكابلات، ووصلات تأريض. كما تمنع الأسطح المؤكسدة أو المطلية بمادة PVDF التآكل الناتج عن عوامل التعرية على أسطح المنازل.
تُحدد تطبيقات النقل مقاطع تُشكل هياكل داعمة لهياكل المركبات ومقصوراتها الداخلية. وتُركز هذه التصاميم على تحقيق نسب عالية من القوة إلى الوزن من خلال التوزيع الاستراتيجي للمواد. كما تُتيح مقاطع T-slot أنظمة تجميع معيارية حيث تتصل المكونات دون لحام، مما يُسهل عمليات الإصلاح وإعادة التشكيل.
يمكن لقطاعات الألمنيوم المعالجة بشكل صحيح أن تحافظ على وظائفها لعدة عقود في التطبيقات المعمارية النموذجية. توفر طبقة الأكسيد الواقية أو الطلاء المطبق خط الدفاع الأول ضد التدهور البيئي. وتزداد سماكة الأسطح المؤكسدة بشكل طبيعي مع مرور الوقت نتيجة الأكسدة المستمرة، مما يحسن الحماية لعدة سنوات بعد التركيب.
تُسرّع البيئات الساحلية والصناعية عملية التآكل بفعل رذاذ الملح والتعرض للمواد الكيميائية. وتجمع المعالجات البحرية بين طبقة أنودة سميكة ومسام مغلقة لمنع اختراق الكلوريدات. ويزيل الغسيل المنتظم رواسب الملح المتراكمة قبل أن تتركز بدرجة كافية لمهاجمة الطبقة الواقية.
تُسبب دورات التغير الحراري تغيرات في الأبعاد تُؤدي إلى إجهاد الوصلات والمفاصل. يُراعي التصميم السليم هذه الحركة من خلال وصلات انزلاقية، وأختام مرنة، ومثبتات تسمح بحركة محدودة. يُؤدي إغفال التمدد الحراري إلى إجهادات مُركّزة تُسبب في النهاية تشقق اللحامات أو ارتخاء المثبتات.
يؤثر التآكل الميكانيكي على الأجزاء المتحركة مثل مسارات الأبواب المنزلقة ونقاط الارتكاز. تزيد عملية الأنودة الصلبة من صلابة السطح بشكل ملحوظ، لتصبح مماثلة لبعض أنواع فولاذ الأدوات. تُطيل هذه المعالجة عمر التآكل بشكل كبير مقارنةً بالأنودة القياسية في التطبيقات ذات الحركة المرورية العالية.
يؤثر التلف الناتج عن الأشعة فوق البنفسجية على الطلاءات أكثر من تأثيره على ركيزة الألومنيوم. تميل تركيبات PVDF إلى الحفاظ على ثبات اللون لفترة أطول من طلاءات مسحوق البوليستر القياسية، التي قد تتلاشى أو تتشقق بشكل أسرع تحت أشعة الشمس المباشرة لفترات طويلة. يساهم الفحص الدوري وإعادة التشطيب في إطالة عمر الخدمة حيث يكون المظهر مهمًا.
| الأسلوب | المرونة الهندسية | قدرة الطول | تكلفة الأدوات | الحد الأدنى للعقد | التسامح النموذجي |
|---|---|---|---|---|---|
| مصنع إنتاج القطاعات | مرتفع للمقطع العرضي الثابت | غير محدود بشكل أساسي | معتدل | شنومكس-شنومكس كجم | ± 0.15mm |
| تشكيل لفة | يقتصر على أقسام مفتوحة بسيطة | Unlimited | منخفض | شنومكس-شنومكس كجم | ± 0.25mm |
| تجميع ملحوم | حرية ثلاثية الأبعاد كاملة | Unlimited | منخفض | وحدات فردية | ± 0.5mm |
| يموت الصب | تعقيد عالي جدًا | يقتصر على حوالي 1000 مم | مرتفع | 1000+ وحدة | ± 0.2mm |
تحتل عملية البثق مكانة فريدة، حيث تتجاوز تعقيداتها تعقيدات التشكيل بالدرفلة، مع الحفاظ على تكاليف الأدوات معقولة. وتكمن ميزتها عن التشكيل بالدرفلة، الذي يقتصر على إنتاج مقاطع مفتوحة، في قدرتها على إنتاج مقاطع مجوفة ذات أشكال هندسية داخلية. وبالمقارنة مع التجميعات الملحومة، تُغني المقاطع المبثوقة عن الوصلات التي تُضعف المادة وتتطلب عمليات تصنيع كثيفة العمالة.
تتنافس عملية الصب بالقوالب مع عملية البثق في إنتاج المكونات ثلاثية الأبعاد المعقدة. تتفوق عملية الصب في ابتكار تفاصيل دقيقة في جميع الاتجاهات، لكنها لا تستطيع إنتاج المكونات الطويلة ذات المقطع العرضي الثابت التي تميز معظم التطبيقات الإنشائية والمعمارية. تُكمل العمليتان بعضهما البعض بدلاً من التنافس، حيث تتولى عملية الصب معالجة العقد والوصلات، بينما توفر عملية البثق العناصر الخطية.
يتطلب إنتاج الألومنيوم مدخلات طاقة كبيرة، حيث تستهلك عملية الصهر الأولية كمية كبيرة من الكهرباء لكل كيلوغرام من المعدن المُنتَج. ومع ذلك، فإن عملية البثق نفسها لا تضيف سوى القليل نسبيًا من الطاقة الإضافية إلى هذا الإجمالي، مما يجعلها طريقة تشكيل فعالة. كما أن قابلية إعادة تدوير المعدن تُغيّر معادلة الاستدامة بشكل جذري.
لا يتطلب الألومنيوم المعاد تدويره سوى جزء ضئيل من الطاقة اللازمة لإنتاجه الأولي. وتبقى قوالب البثق قابلة للاستخدام حتى مع المواد الخام المعاد تدويرها، مع ضرورة الحفاظ على ثبات تركيبة السبيكة لضمان الحفاظ على الخصائص الميكانيكية. ويستعيد قطاع البناء غالبية مكونات الألومنيوم عند انتهاء عمر المباني، مما يُنشئ دورة مواد مغلقة.
تختلف معالجات الأسطح في تأثيرها البيئي. تستخدم عملية الأنودة محاليل حمض الكبريتيك التي تتطلب معادلة دقيقة وتخلصًا آمنًا. ينتج عن الطلاء المسحوقي مركبات عضوية متطايرة قليلة مقارنةً بأنظمة الطلاء السائل، ويمكن استعادة مسحوق الرش الزائد وإعادة استخدامه. تتطلب طلاءات PVDF خطوات معالجة أكثر، لكن متانتها الفائقة تقلل الحاجة إلى إعادة التشطيب طوال عمر المبنى.
تركز تحسينات كفاءة التصنيع على تقليل الفاقد أثناء عمليات البثق والتشكيل. ويقلل تصميم القوالب المتقدم من الفاقد الناتج عن نهاية كل قطعة معدنية. كما تقلل أنماط القطع المُحسّنة أثناء المعالجة الثانوية من هدر القطع الزائدة. وتؤدي هذه التحسينات في كفاءة استخدام المواد إلى خفض التكاليف والأثر البيئي بشكل مباشر.
في تطبيقات مثل إطارات الألواح الشمسية وأنظمة النوافذ، قد تتجاوز الطاقة الموفرة خلال فترة استخدام المنتج الطاقة الكامنة في الألمنيوم بمرور الوقت. ويمكن لقطاعات النوافذ المعزولة حرارياً أن تقلل بشكل ملحوظ من أحمال التدفئة في المباني مقارنةً بإطارات الألمنيوم القياسية، مما يساعد على تعويض طاقة إنتاجها من خلال تقليل استهلاك أنظمة التدفئة والتهوية وتكييف الهواء طوال عمر المبنى.
تُجسّد مجموعة غولدابل-ألو هذه المبادئ من خلال عمليات تصنيع متكاملة تشمل جميع مراحل الإنتاج، بدءًا من البثق مرورًا بمعالجة الأسطح وصولًا إلى المعالجة العميقة. ووفقًا لمعلومات منتجات الشركة، فإنّ مصنعها يُعالج قطاعات معدنية تغطي كامل نطاق سبائك السلسلة 1000 إلى 7000، موفرًا درجات حرارة قياسية تتراوح من O إلى T8 لتلبية متطلبات التطبيقات المختلفة. وتُؤكد شهادات ISO9001 وISO14000 وISO10012 على ضوابط العمليات التي تضمن جودة متسقة مع تقليل النفايات والأثر البيئي إلى أدنى حد ممكن طوال عملية الإنتاج.