غالباً ما يُحدد اختيار الشريك المناسب من بين موردي قطاعات الألمنيوم ما إذا كان المشروع سيُنجز في الوقت المحدد أم سيتوقف عند خط الإنتاج. نادراً ما يفشل المشترون بسبب السعر، بل يفشلون بسبب عدم توافق درجات السبائك أو التفاوتات المسموح بها أو خيارات التشطيب مع التطبيق منذ البداية.
يُعدّ هذا الأمر بالغ الأهمية في البيئات الصناعية، حيث تتحمّل المشتتات الحرارية أحمالًا هيكلية أو تُبدد الحرارة بعيدًا عن المكونات الحساسة. قد يختلف أداء المشتت الحراري الذي يبدو متطابقًا في المواصفات اختلافًا كبيرًا تبعًا لنقاء المعدن الخام وقوة الضغط. إنّ تحديد هذه التفاصيل بدقة منذ البداية يُجنّبنا إعادة العمل لاحقًا.
تتشابه معظم كتالوجات قطاعات الألمنيوم في طريقة عرضها. سلسلة السبائك، ونطاق الصلابة، وبعض النقاط الموجزة حول التطبيقات، تتكرر عبر عشرات مواقع الموردين الإلكترونية مع تغييرات طفيفة في الصياغة. هذا التشابه يخفي اختلافات حقيقية في عمق التصنيع.
لا يستطيع مورد يستخدم مكابس صغيرة تقل قوتها عن 1000 طن إنتاج نفس المقاطع الهيكلية شديدة التحمل التي ينتجها مورد يستخدم معدات أكبر. فقوة المكبس تحد بشكل مباشر من تعقيد المقطع العرضي وتناسق سماكة الجدار، وهو أمر بالغ الأهمية عندما يحتاج المقطع إلى تحمل أحمال ميكانيكية دون أن يتشوه تحت الضغط.
تُشكّل جودة القوالب طبقةً ثانيةً من الصعوبة لا يستطيع المشترون رؤيتها من خلال ورقة البيانات. فالقطاعات المصبوبة من الألومنيوم المُعاد تدويره أو ذي المصادر المختلطة قد تحتوي على عناصر نادرة غير متجانسة، مما يؤثر على انسيابية عملية البثق وجودة السطح. ويتمتع الموردون الذين يصبّون قوالبهم بأنفسهم في أفران صهر وتجانس مخصصة بقدرة أكبر على التحكم في هذا المتغير مقارنةً بمن يشترون القوالب من جهات خارجية.
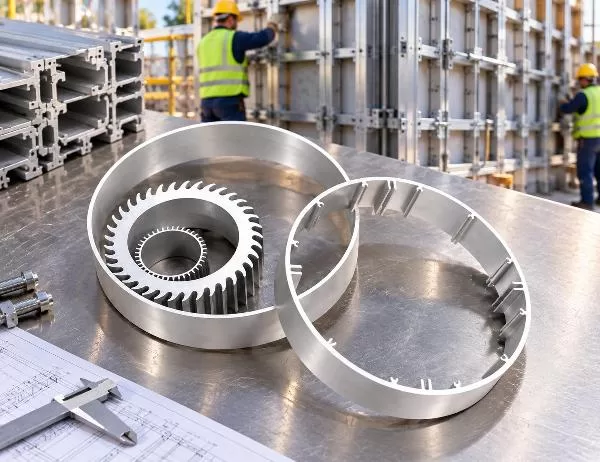
تنقسم التطبيقات الصناعية إلى مطلبين رئيسيين: المتانة الهيكلية والأداء الحراري. يحتاج إطار الناقل إلى الصلابة والثبات الأبعاد، بينما يحتاج المشتت الحراري إلى مساحة سطحية وموصلية حرارية. عادةً ما يُصنع كلاهما من نفس عائلة سبائك سلسلة 6000، ولكن تصميم البثق واختيار درجة الصلابة يختلفان باختلاف المهمة.
تتميز سبيكة الألومنيوم 6063، على وجه الخصوص، بتوازنها بين سهولة التشكيل وقوة ميكانيكية جيدة، ولذلك فهي شائعة الاستخدام في مشتتات الحرارة وهياكل الآلات. تعتمد مجموعة منتجات Goldapple-Alu AP39-6063 على هذه السبيكة، حيث تُصب من قوالب ألومنيوم نقية تُنتج داخليًا بدلاً من استيرادها من مصادر خارجية.
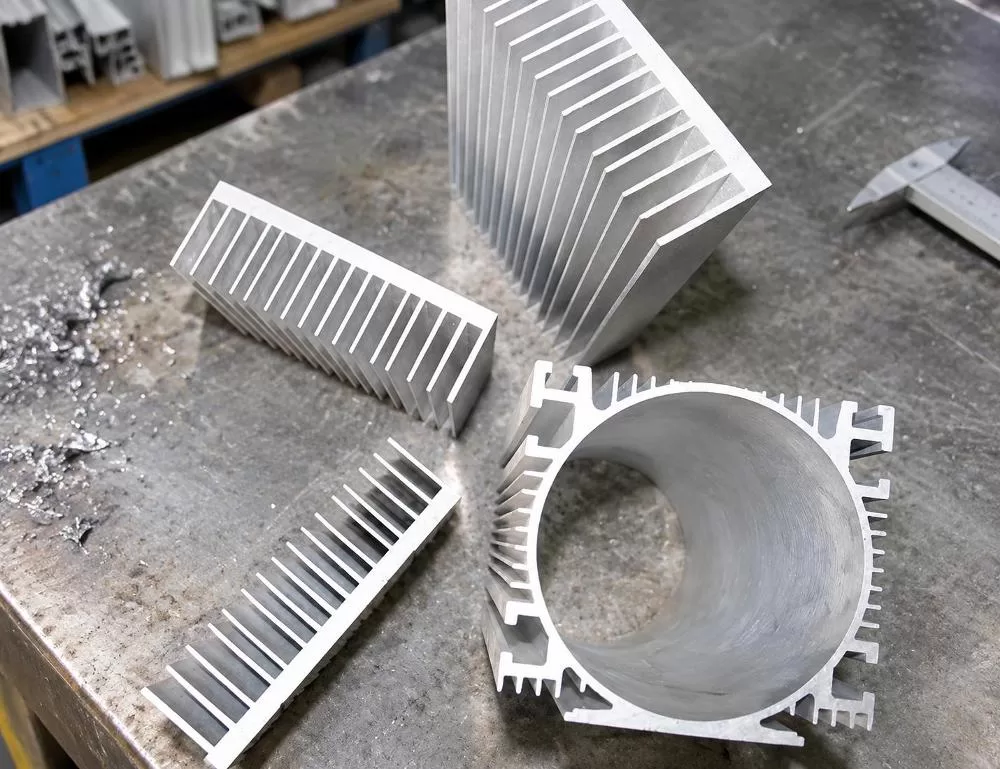
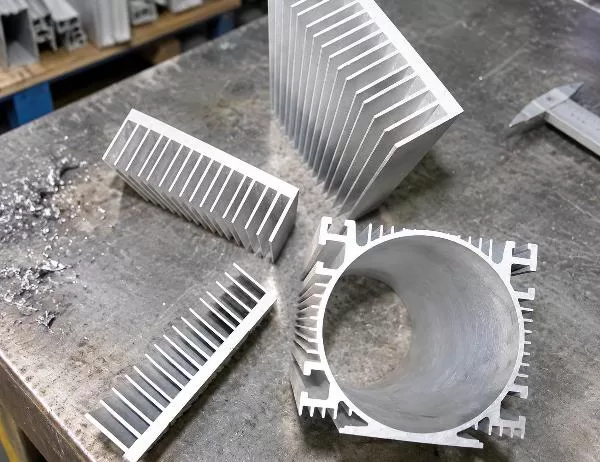
توضح الصورة أعلاه نقطة جديرة بالتأمل: تصميم زعانف التبريد ليس مجرد عنصر تزييني. فالمسافة بين كل زعنفة وارتفاعها في مشتت حراري ذي سطح ممشط تحدد مساحة السطح الملامسة للهواء المتحرك، والتي بدورها تحدد سرعة تبديد الحرارة من المكون. يميل التصميم ذو الزعانف الأكثر تقاربًا وانتظامًا، والمصنع باستخدام مكبس عالي الضغط، إلى الحفاظ على دقة التصنيع بشكل أفضل على المدى الطويل مقارنةً بالتصميم المصنع باستخدام معدات ذات قدرة منخفضة.
غالباً ما يتعامل المشترون الجدد في مجال بثق الألمنيوم مع ورقة المواصفات كإجراء شكلي، لكنها ليست كذلك. هناك ثلاثة جوانب تستحق التدقيق قبل تقديم الطلب.
| المواصفات الخاصه | نطاق نموذجي | لماذا يهم |
|---|---|---|
| سبائك الصف | سلسلة 6000 (على سبيل المثال، 6063) | يحدد نسبة القوة إلى الوزن وقابلية البثق |
| مزاج | T3 إلى T8 | يتحكم في الصلابة والليونة بعد المعالجة الحرارية |
| سمك الجدار | فوق 0.7mm | يؤثر على الصلابة الهيكلية ومقاومة التشوه |
| طول الملف الشخصي | شنومكس إلى شنوم متر | يؤثر ذلك على الخدمات اللوجستية للشحن واحتياجات القطع في الموقع |
يُسبب تصنيف درجة التصليد، على وجه الخصوص، حيرةً للمشترين الجدد. فدرجة التصليد T3 أكثر ليونة وأسهل في التشكيل حسب الطلب، بينما توفر درجة التصليد T8 قوةً أعلى ولكن مرونةً أقل أثناء التشكيل بعد عملية البثق. وقد يؤدي اختيار درجة التصليد الخاطئة لعملية الثني أو التشغيل الآلي اللاحقة إلى تشقق القطعة أو إهدار دفعة إنتاجية كاملة.
يُعدّ التفاوت في سُمك الجدار بالغ الأهمية، لا سيما بالنسبة للأجزاء التي تتداخل مع مكونات أخرى. فحتى انحراف بسيط على امتداد مقطع جانبي طويل قد يُعطّل خط تجميع كامل يعتمد على التوافق التام.
يُعدّ معالجة الأسطح مجالًا يُهمله العديد من المشترين الصناعيين، ويعود ذلك غالبًا إلى أن السطح مخفي داخل الآلة أو الغلاف. ويبقى هذا المنطق صحيحًا إلى أن يصبح التآكل أو الاهتراء مشكلة صيانة مُلحّة بعد عام.
توجد عدة طرق للتشطيب تناسب ظروفًا صناعية مختلفة:
لا تُغيّر أيٌّ من هذه التشطيبات السلوك الميكانيكي للسبيكة الأساسية. إنما تُغيّر كيفية تقادم المقطع العرضي في بيئة عمله، وهو اعتبار منفصل ولكنه لا يقل أهمية.
إن حجم الإنتاج ليس مجرد مقياس شكلي، بل هو مؤشر عملي لما يمكن للمورد تقديمه فعلياً تحت ضغط المواعيد النهائية. فالمصنع الذي يعمل بعدد محدود من المطابع يواجه صعوبة في تلبية الطلبات الكبيرة أو العاجلة، بينما يستطيع المصنع الذي يتمتع بقدرة إنتاجية أكبر استيعاب الطلب المتغير دون تمديد فترات التسليم لأشهر.
ضع في اعتبارك مؤشرات القدرة هذه عند تقييم المورد:
تعمل شركة Goldapple-Alu ضمن هذه الأبعاد من حيث القدرة الإنتاجية، حيث تشغل 24 مكبس بثق تصل إلى 3600 طن إلى جانب صب البليت الداخلي، وهو أحد الأسباب التي تجعل المشترين الصناعيين يقيموننا لطلبات الملفات الهيكلية والحرارية.
هل يعني الغضب الشديد دائماً شخصية أقوى؟
بشكل عام، نعم، تتميز قطاعات T8 بمقاومة أفضل للتشوه مقارنةً بقطاعات T3، ولكن ارتفاع درجة الصلابة يقلل أيضًا من سهولة ثني المعدن أو تشكيله لاحقًا. يعتمد الاختيار الأمثل على ما إذا كانت القطعة تحتاج إلى تشكيل بعد عملية البثق.
هل يمكن لتصميم واحد أن يخدم أغراضاً هيكلية وحرارية في آن واحد؟
أحيانًا، ولكن نادرًا ما يكون ذلك مثاليًا. يُعطي التصميم الأمثل لتبديد الحرارة الأولوية لمساحة سطح الزعانف، بينما يُعطي التصميم الهيكلي الأولوية لسمك الجدار وهندسة تحمل الأحمال. عادةً ما يعني الجمع بين الهدفين التضحية بأحدهما.
لماذا تعتبر كميات الطلب الدنيا مهمة في قرارات التوريد؟
تعكس الحد الأدنى لكميات الطلب كيفية جدولة خطوط البثق. تشغيل مكبس لطلب مخصص صغير غير فعال، لذا يحدد معظم الموردين حدًا أدنى للكمية، عادةً حوالي 10 أطنان، لتبرير عملية الإنتاج بعد الموافقة على العينات.
هل عملية الأنودة أفضل من الطلاء المسحوقي للأجزاء الصناعية؟
لا يُعد أيٌّ منهما أفضل بشكلٍ مطلق. توفر عملية الأنودة طبقة أكسيد أكثر صلابةً ورقةً، ما يجعلها مناسبةً لمقاومة التآكل، بينما يوفر الطلاء المسحوق طبقةً أكثر سمكًا، ولونًا أكثر قابليةً للتخصيص، ومتانةً أكبر للهياكل الظاهرة. ويعتمد الاختيار الأمثل على ظروف التعرض.
يعتمد اختيار موردي قطاعات الألمنيوم على مطابقة القدرة الإنتاجية الفعلية مع المتطلبات المحددة للتطبيق، وليس مجرد مقارنة أسعار الوحدات في قائمة الأسعار. فقطاع الألمنيوم المُخصص لمشتت حراري داخل الأجهزة الإلكترونية الصناعية له أولويات مختلفة عن ذلك المُخصص لتأطير نظام ناقل في أرضية المصنع.
يميل المشترون الذين يطرحون أسئلة دقيقة حول مصادر المواد الخام، وقوة الضغط، وتغطية الشهادات، إلى تجنب حالات عدم التوافق المكلفة لاحقًا. نادرًا ما تظهر هذه التفاصيل في الصفحة الأولى من الكتالوج، لكنها تفسر سبب اختلاف أداء قطعتين متطابقتين ظاهريًا بعد التركيب. بالنسبة للمشاريع الصناعية التي تُعدّ فيها الموثوقية الهيكلية والأداء الحراري من العوامل الحاسمة، يظل التعاون مع موردي قطاعات الألمنيوم ذوي الخبرة الذين يتحكمون في عمليات الصب والبثق الخاصة بهم أحد أكثر الطرق موثوقية لتقليل هذه المخاطر.