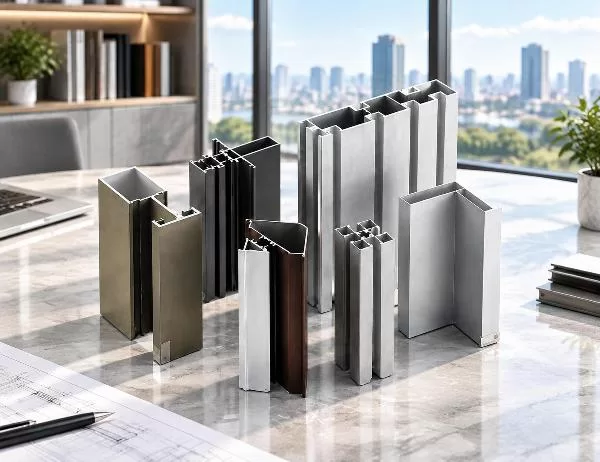
Алюмініевыя экструзійныя профілі сталі незаменнымі ў сучасным будаўніцтве і прамысловай вытворчасці. Гэтыя універсальныя кампаненты вырашаюць пастаянную праблему: як стварыць лёгкія, але трывалыя канструкцыі, якія адпавядаюць дакладным патрабаванням да памераў, застаючыся пры гэтым эканамічна эфектыўнымі. Ад шкілетных каркасаў навясных сцен да каналаў для адводу цяпла ў электроніцы, экструдаваны алюміній вырашае праблемы, якія традыцыйныя матэрыялы з цяжкасцю вырашаюць эфектыўна.
Сам працэс пераўтварае цвёрдыя алюмініевыя нарыхтоўкі ў складаныя формы папярочнага сячэння шляхам прапускання нагрэтага металу праз спецыяльныя штампы. Гэты метад дазваляе ствараць кампаненты з аднолькавай геаметрыяй па ўсёй даўжыні, што выключае неабходнасць у некалькіх этапах вырабу. Для інжынераў і архітэктараў гэта азначае меншую колькасць злучэнняў, скарачэнне часу зборкі і канструкцыі, якія захоўваюць сваю цэласнасць пры ваганнях тэмпературы і механічных нагрузках.
Экструзія заснавана на кантраляванай дэфармацыі пад высокім ціскам і тэмпературай. Алюмініевыя нарыхтоўкі награваюцца прыблізна да 400-500°C, што робіць метал гнуткім, не дасягаючы тэмпературы плаўлення. Гідраўлічныя прэсы прыкладаюць сілу ад 1000 да 8000 тон, праштурхоўваючы размякчаную нарыхтоўку праз фігурную адтуліну матрицы. Атрыманы профіль хутка астывае, фіксуючы патрэбны папярочны сячэнне.
Канструкцыя штампа вызначае магчымыя формы. Простыя геаметрычныя профілі, такія як вуглы і швелеры, патрабуюць простай апрацоўкі інструментамі. Складаныя полыя профілі з унутранымі пустэчамі патрабуюць шматчасткавых штампаў, дзе апраўкі ствараюць паражніны. Гэтая гнуткасць тлумачыць, чаму экструдаваныя профілі могуць змясціць усё: ад простых прастакутных труб да складаных радыятарных рэбраў з дзясяткамі тонкіх сценак.
Выбар алюмініевага сплаву ўплывае як на працэс экструзіі, так і на канчатковыя ўласцівасці. Сплаў 6063 дамінуе ў архітэктурных галінах дзякуючы сваёй выдатнай экструдируемости і ўмеранай трываласці пасля тэрмічнай апрацоўкі. У прамысловасці часта выбіраюць 6061 для больш высокай трываласці, хоць гэта патрабуе большага высілку экструзіі. Сплавы серыі 7000 забяспечваюць максімальную трываласць, але іх цяжэй экструдаваць, і яны звычайна выкарыстоўваюцца для аэракасмічных або высоканапружаных канструкцыйных кампанентаў.
Неапрацаваны экструдаваны алюміній, вядомы як аздабленне пасля пракату, натуральным чынам акісляецца, утвараючы тонкі ахоўны пласт. Хоць ён падыходзіць для некаторых прамысловых мэтаў, у большасці выпадкаў ён выгадны ад інжынернай апрацоўкі паверхні, якая паляпшае каразійную стойкасць, знешні выгляд або і тое, і другое.
Анадаванне стварае больш тоўсты, аднастайны аксідны пласт шляхам электрахімічнага пераўтварэння. Гэты працэс мае некалькі пераваг:
Парашковае пакрыццё наносіць сухі тэрмапластычны або тэрмарэактыўны палімер, які плавіцца і зацвярдзее, утвараючы трывалую абалонку. Гэты метад дазваляе дасягнуць найшырэйшай каляровай гамы і тэкстур ад гладкага глянцу да шурпатай матавай. Таўшчыня пакрыцця звычайна вагаецца ад 60 да 120 мікронаў, што забяспечвае выдатную ўдаратрываласць і ўстойлівасць да ультрафіялетавага выпраменьвання.
Электрафарэз спалучае анадаванне з нанясеннем фарбы, ствараючы шматслаёвую ахоўную сістэму. У выніку працэсу зараджаныя часціцы фарбы наносяцца на анадаваную паверхню праз электрычнае поле, што прыводзіць да раўнамернага пакрыцця нават у складаных геаметрычных аб'ектах. Гэтая апрацоўка выдатна падыходзіць для архітэктурных прымяненняў, дзе важная доўгатэрміновая ўстойлівасць да атмасферных уздзеянняў.
Для задавальнення спецыяльных эстэтычных патрабаванняў перанос тэкстуры драўніны выкарыстоўвае цяпло і ціск для нанясення друкаваных узораў на паверхні з парашковым пакрыццём. У выніку імітуюцца натуральныя тэкстуры драўніны, захоўваючы пры гэтым структурныя перавагі алюмінію. Фторвугляродныя пакрыцці PVDF забяспечваюць высокую ўстойлівасць да надвор'я, дапамагаючы падтрымліваць стабільнасць колеру на працягу многіх гадоў у суровых прыбярэжных або прамысловых умовах.
Сплавы серыі 1000 утрымліваюць 99% або больш алюмінію, што робіць іх добра праводнымі, але адносна мяккімі. Гэтыя профілі падыходзяць для электрычных шын і абсталявання для хімічнай апрацоўкі, дзе каразійная ўстойлівасць пераважае патрабаванні да трываласці.
Сплавы серыі 3000 утрымліваюць марганец для ўмеранага павышэння трываласці пры захаванні добрай фармавальнасці. Яны распаўсюджаныя ў цеплаабменніках і кухонным абсталяванні, дзе цеплаправоднасць застаецца важнай.
У серыі 5000 у якасці асноўнага легіруючага элемента выкарыстоўваецца магній, што забяспечвае добрую каразійную ўстойлівасць без тэрмічнай апрацоўкі. Гэтыя сплавы часта выбіраюць для марскіх прымяненняў і ёмістасцей пад ціскам з-за іх устойлівасці да салёнай вады.
Сплавы серыі 6000 дамінуюць у канструкцыйных і архітэктурных мэтах. Спалучэнне крэмнію і магнію дазваляе праводзіць тэрмічную апрацоўку да станоўчых станаў T4, T5 або T6, збалансоўваючы трываласць, экструдируемость і аздабленне паверхні. 6063-T5 служыць галіновым стандартам для аконных рам і навясных фасадаў, забяспечваючы адэкватную трываласць пры трываласці на расцяжэнне 150-200 МПа, захоўваючы пры гэтым выдатную якасць паверхні.
Калі максімальная трываласць не падлягае абмеркаванню, сплавы серыі 7000 спалучаюць цынк, магній і медзь для дасягнення трываласці на расцяжэнне, якая перавышае 500 МПа. Нягледзячы на іх больш высокі кошт і зніжаную каразійную ўстойлівасць, гэтыя профілі выкарыстоўваюцца ў аэракасмічнай прамысловасці і вытворчасці высокапрадукцыйных спартыўных тавараў.
Цеплаперадача праз алюмініевыя профілі стварае значную праблему энергаэфектыўнасці пры праектаванні будынкаў. Высокая цеплаправоднасць металу дазваляе тэмпературам вонкавага паветра абыходзіць ізаляцыю, ствараючы рызыку кандэнсацыі і павялічваючы нагрузку на сістэмы ацяплення, вентыляцыі і кандыцыянавання паветра. Сістэмы цеплавых разрываў перарываюць гэты шлях цеплаправоднасці, устаўляючы поліамідныя палоскі з нізкай цеплаправоднасцю паміж унутранымі і вонкавымі алюмініевымі секцыямі.
У вытворчым працэсе ў экструдаваных профілях наразаюцца пазы, а затым пад нацяжэннем устаўляюцца поліамідныя распоркі. Гэтыя палімерныя масткі падтрымліваюць структурную бесперапыннасць, істотна зніжаючы цеплаправоднасць у параўнанні з суцэльнымі алюмініевымі профілямі. У выніку атрымліваецца зборка, якая складаецца з трох асобных элементаў: вонкавы профіль, унутраны профіль і неправодная пракладка.
Характарыстыкі залежаць ад геаметрыі і складу поліаміду. У стандартных цепларазрыўных элементах выкарыстоўваюцца палоскі шырынёй 14-24 мм, узмоцненыя шкловалакном на 25%. Такая канфігурацыя можа дапамагчы аконным зборкам адпавядаць патрабаванням будаўнічых нормаў і правілаў у халодным клімаце, а больш прасунутая шматкамерная або пашыраная геаметрыя поліаміду яшчэ больш паляпшае цеплавыя характарыстыкі.
Структурныя наступствы патрабуюць дбайнай увагі пры праектаванні. Зоны поліаміду ўяўляюць сабой механічныя слабыя месцы, якія павінны перадаваць ветравыя нагрузкі і падтрымліваць вагу шклення. Пратаколы выпрабаванняў пацвярджаюць, што тэрмічна разрыўныя зборкі захоўваюць дастатковую трываласць пры камбінаваных тэрмічных і механічных нагрузках у шырокім дыяпазоне рабочых тэмператур.
Стандартная экструзія дазваляе ствараць профілі з аднолькавым папярочным сячэннем, але многія сферы прымянення патрабуюць дадатковай апрацоўкі. Апрацоўчыя цэнтры з ЧПУ дадаюць дакладныя элементы, якія немагчыма або занадта дорага ўкараніць у экструзійную форму.
Свідравальныя аперацыі ствараюць мантажныя адтуліны, дрэнажныя адтуліны і доступ да крапежных элементаў з высокай дакладнасцю пазіцыянавання. Шматвосевыя станкі апрацоўваюць складаныя вуглы і дакладныя шаблоны адтулін у складаных трохмерных геаметрыях. Гэтая дакладнасць мае значэнне ў зборках навясных сцен, дзе сотні кампанентаў павінны ідэальна выраўноўвацца падчас мантажу.
Фрэзераванне дазваляе выразаць пазы, кішэні і складаныя контуры. Гэтыя элементы дазваляюць усталёўваць ушчыльняльнікі, пракладкі і замкавыя злучэнні. Дакладнае фрэзераванне таксама стварае пазы, неабходныя для ўстаноўкі цепларазрыўкі, падтрымліваючы жорсткія дапушчэнні, якія забяспечваюць правільнае размяшчэнне поліаміду.
Зварка злучае экструдаваныя профільныя элементы ў жорсткія рамы або складаныя зборкі. TIG-зварка стварае чыстыя, трывалыя злучэнні, прыдатныя для архітэктурных канструкцый, дзе знешні выгляд мае значэнне. MIG-зварка забяспечвае больш хуткую вытворчасць прамысловых канструкцый, дзе касметыка другасная. Зварка трэннем з перамешваннем, хоць і менш распаўсюджаная, стварае злучэнні без плаўлення асноўнага металу, захоўваючы ўласцівасці матэрыялу ў крытычна важных канструкцыйных кампанентах.
Прабіванне і насяканне ствараюць дакладныя выразы для завес, замкоў і іншай фурнітуры. Гэтыя элементы павінны адпавядаць жорсткім допускам, каб забяспечыць належную працу на працягу дзесяцігоддзяў выкарыстання.
Электронныя прылады генеруюць канцэнтраваную цеплавую энергію, якая павінна рассейвацца, каб прадухіліць пагаршэнне прадукцыйнасці або збой. Экструдаваныя алюмініевыя профілі вырашаюць гэтую праблему дзякуючы геаметрыі, якая максімізуе плошчу паверхні, захоўваючы пры гэтым эфектыўныя шляхі цеплаправоднасці ад крыніцы.
Канструкцыя рэбраў адпавядае прынцыпам цеплатэхнікі. Тонкія, блізка размешчаныя рэбры павялічваюць плошчу паверхні, але могуць перашкаджаць паветранаму патоку, зніжаючы канвектыўную цеплаперадачу. Аптымальная адлегласць паміж рэбрамі звычайна складае ад 2 мм да 8 мм у залежнасці ад спосабу астуджэння і вышыні рэбраў. У сістэмах натуральнай канвекцыі выкарыстоўваецца большая адлегласць, паколькі хуткасць паветранага патоку, выкліканага плавучасцю, абмежаваная. Прымусовая канвекцыя з вентылятарамі дазваляе размясціць рэбры шчыльней, бо больш высокая хуткасць паветра эфектыўна пранікае ў вузкія каналы.
Таўшчыня асновы ўплывае на тое, наколькі эфектыўна цяпло распаўсюджваецца ад крыніцы цяпла па ўсім масіве рэбраў. Тонкія асновы памяншаюць вагу матэрыялу, але могуць ствараць гарачыя кропкі, калі супраціў распаўсюджванню перавышае здольнасць рэбраў рассейваць цяпло. Вылічальнае цеплавое мадэляванне вызначае мінімальную таўшчыню асновы, якая падтрымлівае прымальную аднастайнасць тэмпературы.
Апрацоўка паверхні ўплывае на цеплавыя характарыстыкі. Чорнае анадаванне павялічвае радыяцыйную цеплаперадачу, якая становіцца больш значнай пры больш высокіх рабочых тэмпературах. Гэтая апрацоўка можа нязначна палепшыць агульную цеплааддачу ў параўнанні з чыстым алюмініем, хоць і павялічвае кошт. Для прымянення, дзе мае значэнне знешні выгляд, каляровае анадаванне забяспечвае эстэтычныя варыянты з мінімальнымі цеплавымі стратамі.
Выбар сплаву ўраўнаважвае цеплаправоднасць з механічнымі патрабаваннямі і патрабаваннямі да экструзіі. Чысты алюміній (серыя 1000) мае вельмі высокую цеплаправоднасць, але яго мяккасць абмяжоўвае магчымасці мантажу. Сплаў 6063 мае некалькі ніжэйшую цеплаправоднасць, забяспечваючы пры гэтым лепшыя механічныя ўласцівасці для разьбовых адтулін і мантажных заціскаў. Гэты кампраміс рэдка абмяжоўвае цеплавыя характарыстыкі, паколькі асноўнае супраціўленне звычайна знаходзіцца ў канвектыўным памежным пласце, а не ў самім алюмініі.
Дакладнасць памераў пачынаецца з праектавання і абслугоўвання штампа. Па меры прасоўвання экструзіі штампы паступова зношваюцца, змяняючы памеры профілю. Рэгулярныя пратаколы вымярэнняў выяўляюць гэтыя адхіленні да таго, як яны перавысяць межы дапушчальных адхіленняў. Прыборы для дакладнага вымярэння бесперапынна скануюць фарміруемы профіль, выяўляючы нават невялікія адхіленні. Калі вымярэнні адхіляюцца ў бок межаў спецыфікацыі, вытворчасць спыняецца для карэкціроўкі або замены штампа.
Кантроль якасці паверхні дазваляе праверыць аднастайнасць аздаблення, дэфекты і адгезію пакрыцця. Анадаваныя профілі праходзяць выпрабаванні на электрычную праводнасць для праверкі цэласнасці аксіднага пласта. Паверхні з парашковым пакрыццём правяраюцца на поўнасць пакрыцця, адгезію шляхам крыжаванага кантролю і таўшчыню плёнкі з дапамогай магнітных або віхратокавых датчыкаў.
Праверка механічных уласцівасцей адбываецца шляхам разбуральных выпрабаванняў узораў. Выпрабаванні на расцяжэнне пацвярджаюць, што тэрмічная апрацоўка дасягнула зададзенага стану. Вымярэнні цвёрдасці даюць хуткую ацэнку ўласцівасцей на расцяжэнне падчас рэгулярнага кантролю вытворчасці.
Цеплавыя разрыўныя вузлы патрабуюць спецыяльных выпрабаванняў. Механічныя выпрабаванні на раскатку пацвярджаюць, што поліамідныя распоркі супраціўляюцца разрыву пры пэўных нагрузках. Вымярэнні цеплаправоднасці пацвярджаюць, што паказчыкі эксплуатацыйных характарыстык дасягнуты. Выпрабаванні на стомленасць падвяргаюць узоры паўторнаму цыклічнаму ўздзеянню тэмператур у спалучэнні з механічнымі нагрузкамі, імітуючы дзесяцігоддзі пашырэння і сціскання.
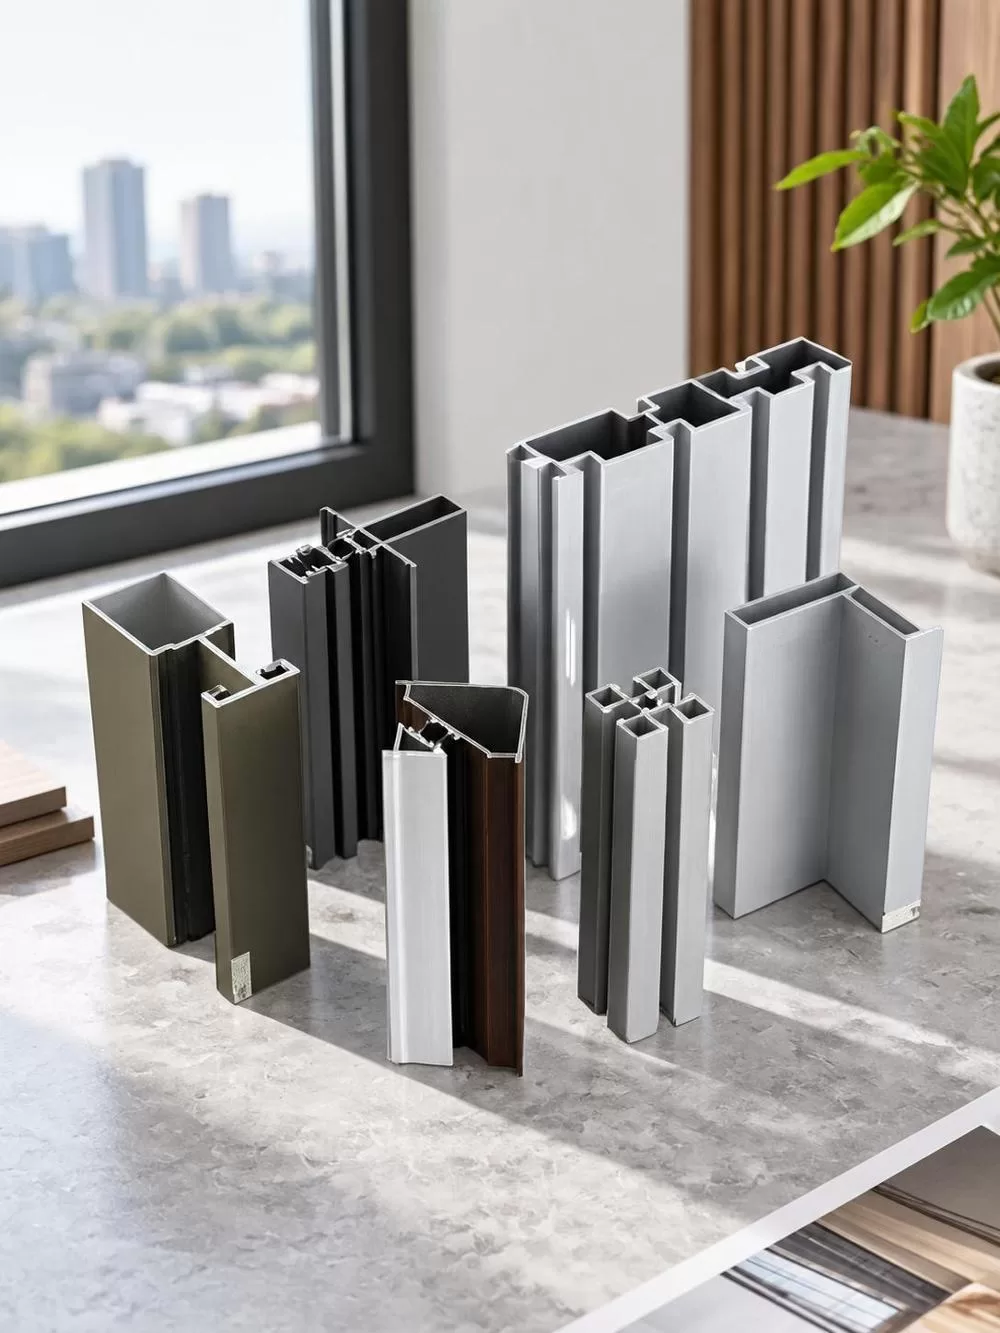
Для сістэм навесных фасадаў патрабуюцца профілі, якія змяшчаюць вялікія шкляныя панэлі, захоўваючы пры гэтым цэласнасць канструкцыі ад ветравых нагрузак. Секцыі мульёнаў звычайна маюць глыбокія кішэні для ўтрымання шклення, інтэграваныя дрэнажныя каналы і геаметрычную калянасць за кошт стратэгічнага рэбравання. Гэтыя профілі часта спалучаюць у сабе некалькі экструзійных элементаў: асноўны канструктыўны элемент, прыціскныя пласціны, якія зашчапляюцца, і дэкаратыўныя каўпачкі, якія хаваюць крапежныя элементы.
Аконныя і дзвярныя рамы ўраўнаважваюць супярэчлівыя патрабаванні. Вузкія лініі агляду максімізуюць плошчу шклення для эстэтыкі і прапускання святла, але тонкія профілі з цяжкасцю падыходзяць для размяшчэння шматкропкавай замковай фурнітуры і адэкватных цеплавых разрываў. Аптымізацыя праектавання выкарыстоўвае метад канчатковых элементаў для эфектыўнага размяшчэння матэрыялу, ствараючы калянасць там, дзе сканцэнтраваны нагрузкі, і мінімізуючы аб'ём у іншых месцах.
Прамысловыя радыятары надаюць перавагу цеплавым характарыстыкам, а не знешняму выгляду. Рэбры могуць быць настолькі тонкімі, наколькі дазваляюць вытворчыя допускі, каб максымізаваць шчыльнасць паверхні ў межах абмежаванняў паветранага патоку. Асноўныя секцыі часта ўключаюць мантажныя элементы, такія як разьбовыя выступы або каналы для заціскаў, што дазваляе пазбегнуць асобных крапежных кампанентаў, якія павялічваюць цеплавое супраціўленне.
Сістэмы мацавання сонечных панэляў павінны вытрымліваць дзесяцігоддзі ўздзеяння вонкавага асяроддзя, захоўваючы пры гэтым дакладнае пазіцыянаванне. Профілі маюць рэгулявальныя пазы для выраўноўвання панэляў, каналы для пракладкі кабеляў і зазямляльныя злучэнні. Анадаваныя або пакрытыя PVDF паверхні прадухіляюць карозію ад атмасферных уздзеянняў на дах.
Для транспартных прымяненняў патрабуюцца профілі, якія ствараюць структурныя каркасы для кузаваў і інтэр'ераў транспартных сродкаў. Гэтыя канструкцыі падкрэсліваюць высокія суадносіны трываласці да вагі дзякуючы стратэгічнаму размяшчэнню матэрыялаў. Т-вобразныя профілі дазваляюць ствараць модульныя сістэмы зборкі, дзе кампаненты злучаюцца без зваркі, што спрашчае рамонт і рэканфігурацыю.
Правільна апрацаваныя алюмініевыя экструзійныя профілі могуць захоўваць функцыянальнасць на працягу некалькіх дзесяцігоддзяў у тыповых архітэктурных умовах прымянення. Ахоўны аксідны пласт або нанесенае пакрыццё забяспечвае першую абарону ад пагаршэння ўздзеяння навакольнага асяроддзя. Анадаваныя паверхні натуральным чынам патаўшчаюцца з цягам часу за кошт бесперапыннага акіслення, фактычна паляпшаючы абарону на працягу некалькіх гадоў пасля ўстаноўкі.
Прыбярэжныя і прамысловыя асяроддзі паскараюць карозію з-за салянога туману і ўздзеяння хімічных рэчываў. Апрацоўка марскога класа спалучае тоўстае анадаванне з герметычнымі порамі, каб блакіраваць пранікненне хларыду. Рэгулярнае мыццё выдаляе назапашаныя солевыя адклады, перш чым яны канцэнтруюцца дастаткова, каб уздзейнічаць на ахоўны пласт.
Тэрмацыклічныя змены выклікаюць змены памераў, якія ствараюць нагрузку на стыкі і злучэнні. Правільная канструкцыя ўлічвае гэтае зрушэнне праз слізгальныя злучэнні, гнуткія ўшчыльняльнікі і крапежныя элементы, якія дапускаюць абмежаваны рух. Неўлік цеплавога пашырэння стварае канцэнтраваныя напружанні, якія ў рэшце рэшт прыводзяць да расколін зварных швоў або аслаблення крапежных элементаў.
Механічны знос уплывае на рухомыя кампаненты, такія як накіроўвалыя разсуўных дзвярэй і шарнірныя элементы. Анадаванне цвёрдым пакрыццём значна павялічвае цвёрдасць паверхні, параўнальную з некаторымі інструментальнымі сталямі. Гэтая апрацоўка істотна падаўжае тэрмін службы ў параўнанні са стандартным анадаваннем у памяшканнях з высокай інтэнсіўнасцю руху.
Ультрафіялетавае раскладанне пакрыццяў уплывае больш, чым на алюмініевую падкладку. PVDF-фармулы, як правіла, захоўваюць стабільнасць колеру даўжэй, чым стандартныя поліэфірныя парашковыя пакрыцці, якія могуць хутчэй выцвітаць або мелавацца пад працяглым уздзеяннем прамых сонечных прамянёў. Перыядычная праверка і перапрацоўка падаўжаюць тэрмін службы там, дзе мае значэнне знешні выгляд.
| Метад | Геаметрычная гнуткасць | Даўжыня | Кошт інструментаў | Мінімальны аб'ём | Тыповая талерантнасць |
|---|---|---|---|---|---|
| Экструзія | Высокі для пастаяннага папярочнага сячэння | Па сутнасці, неабмежаваны | Modéré | 500-1000 кг | ± 0.15mm |
| Фарміраванне рулонаў | Абмежавана простымі адкрытымі секцыямі | неабмежаваны | Faible | 100-500 кг | ± 0.25mm |
| Звараная зборка | Поўная 3D-свабода | неабмежаваны | Faible | Адзінкавыя адзінкі | ± 0.5mm |
| Ліццё пад ціскам | Вельмі высокая складанасць | Абмежавана ~1000 мм | Haut | 1000+ адзінак | ± 0.2mm |
Экструзія займае ўнікальнае становішча, дзе складанасць перавышае пракаткавае фармаванне, але выдаткі на інструменты застаюцца разумнымі. Магчымасць вырабляць полыя профілі з унутранай геаметрыяй адрознівае яе ад пракаткавага фармавання, якое можа ствараць толькі адкрытыя профілі. У параўнанні са зварнымі зборкамі, экструдаваныя профілі пазбаўляюцца стыкаў, якія ўносяць слабасць і патрабуюць працаёмкай вытворчасці.
Ліццё пад ціскам канкуруе з экструзіяй у вытворчасці складаных трохмерных кампанентаў. Ліццё выдатна спраўляецца са стварэннем складаных элементаў ва ўсіх напрамках, але не можа вырабляць доўгія кампаненты пастаяннага сячэння, якія характэрныя для большасці структурных і архітэктурных прымяненняў. Гэтыя два працэсы хутчэй дапаўняюць, чым канкуруюць, прычым вузлы і злучальнікі для ліцця выкарыстоўваюцца для апрацоўкі, а экструзія забяспечвае лінейныя элементы.
Вытворчасць алюмінію патрабуе значных энергазатрат, бо першасная плаўка спажывае значную колькасць электраэнергіі на кілаграм вырабленага металу. Аднак сама экструзія дадае адносна мала дадатковай энергіі да гэтай агульнай колькасці, што робіць яе эфектыўным метадам фармавання. Перапрацоўка металу кардынальна змяняе ўраўненне ўстойлівасці.
Перапрацаваны алюміній патрабуе толькі невялікай долі энергіі, неабходнай для першаснай вытворчасці. Экструзійныя формы можна выкарыстоўваць нават з перапрацаванай сыравінай, хоць склад сплаву павінен заставацца нязменным для захавання механічных уласцівасцей. Будаўнічая галіна аднаўляе значную большасць алюмініевых кампанентаў пасля заканчэння тэрміну службы будынкаў, ствараючы замкнёны цыкл матэрыялаў.
Апрацоўка паверхняў адрозніваецца па ўздзеянні на навакольнае асяроддзе. Пры анадаванні выкарыстоўваюцца растворы сернай кіслаты, якія патрабуюць стараннай нейтралізацыі і ўтылізацыі. Парашковае пакрыццё ўтварае мінімальную колькасць лятучых арганічных злучэнняў у параўнанні з вадкімі фарбамі, а лішкі парашка можна сабраць і выкарыстоўваць паўторна. Пакрыцці з ПВДФ патрабуюць больш этапаў апрацоўкі, але іх надзвычайная трываласць памяншае неабходнасць пераапрацоўкі на працягу тэрміну службы будынка.
Паляпшэнне эфектыўнасці вытворчасці сканцэнтравана на скарачэнні колькасці адходаў падчас экструзіі і вырабу. Удасканаленая канструкцыя штампа мінімізуе адходы на канцы кожнай нарыхтоўкі. Аптымізаваныя схемы рэзання падчас другаснай апрацоўкі памяншаюць адходы. Гэта павышэнне эфектыўнасці выкарыстання матэрыялаў непасрэдна зніжае як кошт, так і ўздзеянне на навакольнае асяроддзе.
У такіх выпадках, калі гаворка ідзе пра рамы для сонечных панэляў і аконныя сістэмы, энергія, зэканомленая падчас выкарыстання прадукту, можа з цягам часу перавышаць энергію, укладзеную ў алюміній. Аконныя профілі з цеплавым разрывам могуць значна знізіць цеплавыя нагрузкі будынка ў параўнанні са стандартнымі алюмініевымі рамамі, дапамагаючы кампенсаваць іх вытворчае спажыванне энергіі за кошт зніжэння спажывання HVAC на працягу тэрміну службы будынка.
Група Goldapple-Alu дэманструе гэтыя прынцыпы праз інтэграваную вытворчасць, якая ахоплівае ўвесь дыяпазон ад экструзіі да апрацоўкі паверхні і глыбокай апрацоўкі. Згодна з інфармацыяй аб прадукцыі кампаніі, іх вытворчасць апрацоўвае профілі ва ўсім дыяпазоне ад сплаваў серыі 1000 да 7000, прапаноўваючы стандартныя станы ад O да T8 у адпаведнасці з патрабаваннямі прымянення. Сертыфікаты па ISO9001, ISO14000 і ISO10012 пацвярджаюць кантроль працэсаў, які забяспечвае стабільную якасць, мінімізуючы адходы і ўздзеянне на навакольнае асяроддзе на працягу ўсёй вытворчасці.