Намирането на подходящите производители на алуминиеви радиатори често решава дали корпусът на двигателя ще оцелее пет години или ще се повреди след едно лято с голямо натоварване. Термичното управление вече не е второстепенно. То е конструктивно ограничение, което оформя избора на материали, профила на екструдиране и обработката на повърхността от първия ден. Това ръководство разглежда какво всъщност е важно при снабдяването с екструдирани алуминиеви радиатори за промишлено оборудване, така че решението се основава на инженерна логика, а не на лъскав информационен лист.
Всеки електродвигател, инвертор и компресор генерира топлина като страничен продукт от работата си. Ако не се контролира, тази топлина ускорява разрушаването на изолацията и износването на лагерите. Корпус, който не може да се освободи от термичното натоварване, се превръща в най-слабото звено в една иначе добре проектирана машина.
Алуминият си извоюва мястото тук благодарение на чиста физика. Той провежда топлина приблизително четири пъти по-бързо от стоманата, като същевременно тежи около една трета по-малко. За корпуси на двигатели и компресорни агрегати, които трябва да останат леки, но термично стабилни, това съотношение е трудно да се надмине с който и да е друг често срещан конструкционен метал.
Не всички алуминиеви профили разсейват топлината еднакво. Истинската променлива е повърхността, а не само материалът. Гладката цилиндрична обвивка губи топлина бавно; оребреният профил с радиални издатини излага много повече повърхност на движещия се въздух, позволявайки на конвекцията да върши тежката работа.
Ето защо радиалните ребра на радиатора се появяват толкова често в корпусите на двигателите и електронните устройства. Всяко ребро действа като малък радиатор и колкото по-дълбок е каналът на ребрата, толкова повече въздух може да преминава между тях, без турбуленция да запушва потока. Инженерите понякога наричат това съотношение на контакт между ребрата и въздуха, въпреки че на практика то е просто функция на броя на ребрата, височината и разстоянието между тях.
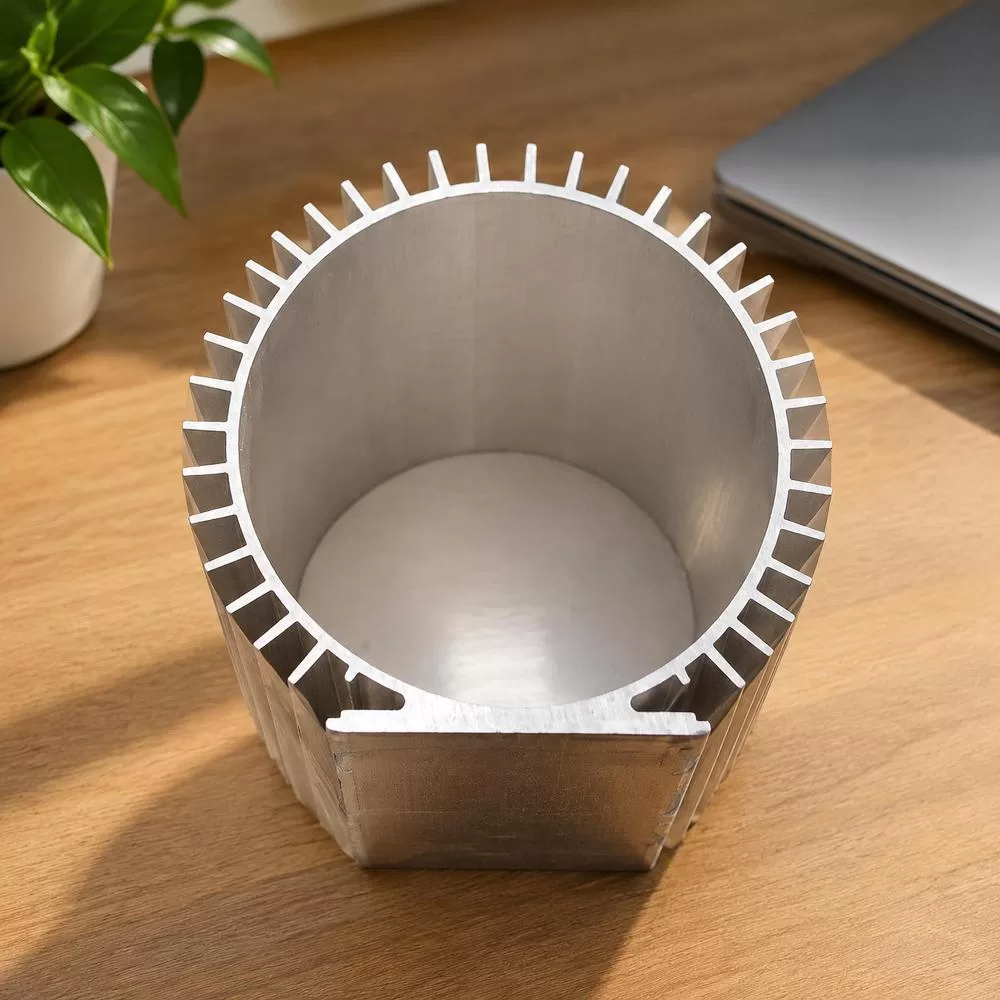
Напречното сечение по-горе показва типично радиално разположение на ребрата с плоска монтажна основа. Тази основа е толкова важна, колкото и самите ребра, тъй като определя колко равномерно топлината се пренася от сърцевината на двигателя към екструдирания елемент, преди ребрата да имат възможност да я освободят.
Изборът на алуминиева сплав не е козметичен. Серията 6000, особено марките 6063 и 6061, постига баланс между екструдируемост и механична якост, с който чистият алуминий или сплавите от серия 7000 трудно могат да се справят в това приложение.
Няколко причини, поради които серия 6000 се появява многократно в производството на радиатори:
Чистият алуминий провежда топлината малко по-добре на теория, но му липсва структурната цялост, за да издържи на монтажни болтове, вибрации и години на термично циклиране. Компромисът между сплавта почти винаги е в полза на серия 6000 за всичко, което носи натоварване.
Суровият алуминий се окислява при контакт с въздуха, образувайки естествено тънък защитен слой. Но този слой е крехък и неравен. Анодирането удебелява и контролира този оксиден слой електрохимично, превръщайки слабата естествена защита в издръжлива, инженерна.
Сребърно анодизираните покрития, по-специално, изпълняват две практически функции, освен външния вид. Първо, анодизираният слой е устойчив на точкова корозия и галванична корозия във влажни или химически изложени среди, като крайбрежни вятърни паркове или химически преработвателни заводи. Второ, намалява честотата на поддръжка, тъй като повърхността вече не се нуждае от пребоядисване или повторно покритие на всеки няколко години.
За оборудване, предназначено за външен монтаж, като например вятърни генератори или компоненти за железопътни локомотиви, пропускането на анодирането е фалшива икономия. Разликата в първоначалните разходи е малка в сравнение с разходите за престой поради повреда, причинена от корозия, пет години по-късно.
Дебелината и дължината не са произволни числа в спецификацията. Те пряко влияят върху това колко топлина може да отнесе един профил и как се държи при механично натоварване.
| Спецификация | Типичен обхват | Защо има значение |
|---|---|---|
| Дебелина | Над 0.7 мм | По-тънките стени спестяват тегло, но ограничават топлинния капацитет и структурната твърдост |
| Дължина | 1 до 8 метра | По-дългите участъци намаляват броя на съединенията, но изискват по-строг толеранс на праволинейност |
| нрав | Т3 до Т8 | По-високите стойности на темпериране обикновено означават по-голяма твърдост, малко по-ниска проводимост |
| Степен на сплав | 6000 Series | Балансира екструдируемостта, здравината и термичните характеристики |
По-тънките секции са подходящи за леки домакински уреди. От друга страна, корпусите на промишлените машини и автомобили обикновено се нуждаят от по-дебели стени, за да издържат на вибрации и многократни термични цикли, без да се появят пукнатини от умора в корените на ребрата.
Екструзията на радиатора рядко напуска фабриката в суров вид. Повечето проекти изискват CNC обработка за монтаж на отвори, рязане с точна дължина, пробиване за прокарване на кабели или допълнителни довършителни стъпки, преди частта да пасне в крайния монтаж.
Тук решенията за снабдяване стават по-скоро практични, отколкото теоретични. Доставчик, предлагащ готови за производство профили, което означава екструдирани профили, които приемат вторична машинна обработка без напукване или деформация, спестява на производителите от скъпоструваща преработка. Ако профилът е твърде мек, пробиването може да деформира структурата на ребрата. Ако е твърде твърд, инструментите с ЦПУ се износват по-бързо от очакваното.
Изборът на доставчик е по-малко въпрос на намиране на най-ниската оферта и повече на съпоставяне на производствения капацитет с реалните изисквания на приложението. Няколко контролни точки помагат за стесняване на кръга:
Пропускането на тези стъпки често води до несъответстващи очаквания по-късно, особено по отношение на допустимите отклонения, които изглеждат добре на хартия, но причиняват проблеми с пасването по време на сглобяването.
Екструзиите на радиаторите, изградени по тази дизайнерска логика, се срещат в изненадващо широк спектър от промишлено оборудване, не само в двигатели. Типичните приложения включват:
Общата нишка между всички тях е необходимостта от отвеждане на топлината от компактен, често запечатан корпус, без да се добавя значително тегло или текуща поддръжка.
По-големият брой ребра винаги ли означава по-добро охлаждане?
Не е задължително. След определена плътност, ребрата започват да ограничават въздушния поток между тях, което може да задържа топлината, вместо да я освобождава. Разстоянието между ребрата трябва да съответства на източника на въздушен поток, независимо дали това е естествена конвекция или принудителен въздух от вентилатор.
Анодизираният алуминий същият ли е като боядисания алуминий по отношение на защита от корозия?
Не. Анодирането създава химически свързан оксиден слой в повърхността на метала, докато боята се намира отгоре като отделно покритие, което може да се отчупи или обели. Анодизираните покрития обикновено издържат по-дълго в абразивна или влажна среда.
Могат ли тези екструдирани профили да се заваряват по време на монтажа?
Алуминият серия 6000 може да се заварява, въпреки че заваряването локално влияе на състоянието и якостта в близост до съединението. Механичното закрепване или лепилното свързване често се предпочитат, когато е необходимо оригиналните свойства на състоянието да останат непокътнати.
Защо минималното количество за поръчка е от значение за екструдирани профили?
Екструзионните матрици и производствените серии имат разходи за настройка, които имат смисъл само при големи количества. По-малките купувачи понякога трябва да работят с дистрибутори, които държат на склад, вместо да поръчват директно от завода.
Изборът на профил на радиатор в крайна сметка е упражнение за съчетаване на сплавта, геометрията и обработката на повърхността с термичните и механичните изисквания на конкретното приложение. Нито една от тези променливи не работи изолирано. Перфектно оребрен профил от грешна сплав ще се представи зле, точно както здрава сплав с лош дизайн на ребрата няма да успее да разсее топлината достатъчно бързо.
За купувачите, които сравняват производители на алуминиеви радиатори, практическият тест е дали доставчикът може да обясни тези компромиси ясно, вместо просто да цитира цена за килограм. Работим с производствена база от 530 000 м² с актуализирани линии за екструдиране и повърхностна обработка, обхващащи сребърно анодизирани профили за радиатори, наред с по-широки възможности за екструдиране на алуминий за врати, прозорци, окачени фасади и промишлени приложения. Тази широта на обхвата е от значение, когато един проект се нуждае както от структурен профил, така и от термично инженерен такъв от една и съща производствена линия, тъй като постоянното снабдяване със сплави и контролът на качеството и в двата случая намаляват риска от несъответстващи партиди в бъдеще.