Намирането на правилния партньор сред доставчиците на алуминиеви профили често решава дали даден проект ще бъде доставен навреме или ще се забави на екструзионната линия. Купувачите рядко се провалят заради цената. Те се провалят, защото класовете сплави, допустимите отклонения или опциите за довършителни работи не са били съобразени с приложението от самото начало.
Това е от най-голямо значение в индустриални условия, където профилите носят структурни товари или отвеждат топлината от чувствителни компоненти. Радиатор, който изглежда идентичен в спецификацията, може да работи много различно в зависимост от чистотата на заготовката и тонажа на пресата. Правилното определяне на тези детайли предварително спестява доработка по-късно.
Повечето каталози за алуминиеви профили са написани по един и същи начин. Серия сплави, диапазон на темпериране и няколко точки за приложение, повтарящи се в десетки уебсайтове на доставчици с малки промени във формулировката. Еднообразието крие реални разлики в дълбочината на производство.
Доставчик, работещ с малки преси под 1000 тона, просто не може да произвежда същите тежкотоварни структурни профили, както такъв, работещ с по-голямо оборудване. Тонажът на пресата директно ограничава сложността на напречното сечение и постоянството на дебелината на стената, което е от значение, когато профилът трябва да носи механично натоварване, без да се деформира под напрежение.
Качеството на заготовките създава втори слой трудност, който купувачите не могат да видят от информационния лист. Профилите, отлети от рециклиран или смесен алуминий, могат да съдържат противоречиви микроелементи, което влияе върху потока при екструдиране и повърхностното покритие. Доставчиците, които отливат свои собствени заготовки в специални топилни и хомогенизиращи пещи, имат по-голям контрол върху тази променлива, отколкото тези, които купуват заготовки от трети страни.
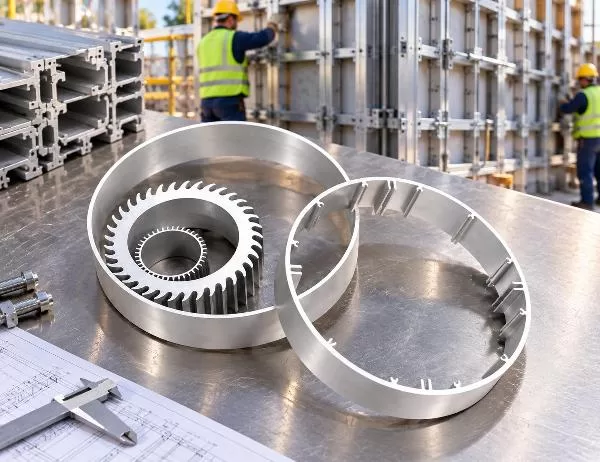
Индустриалните приложения се разделят на две основни изисквания: структурна здравина и термични характеристики. Рамката на конвейера се нуждае от твърдост и размерна стабилност. Радиаторът се нуждае от повърхност и топлопроводимост. И двете обикновено се изработват от едно и също семейство сплави от серия 6000, но дизайнът на екструдирането и изборът на темпериране се променят в зависимост от работата.
Алуминиевата сплав 6063, по-специално, балансира екструдируемостта с прилична механична якост, поради което се появява толкова често в радиатори и рамки за машини. Профилната линия AP39-6063 на Goldapple-Alu е изградена върху тази сплав, отлята от чисти алуминиеви заготовки, произведени вътрешно, а не доставени отвън.
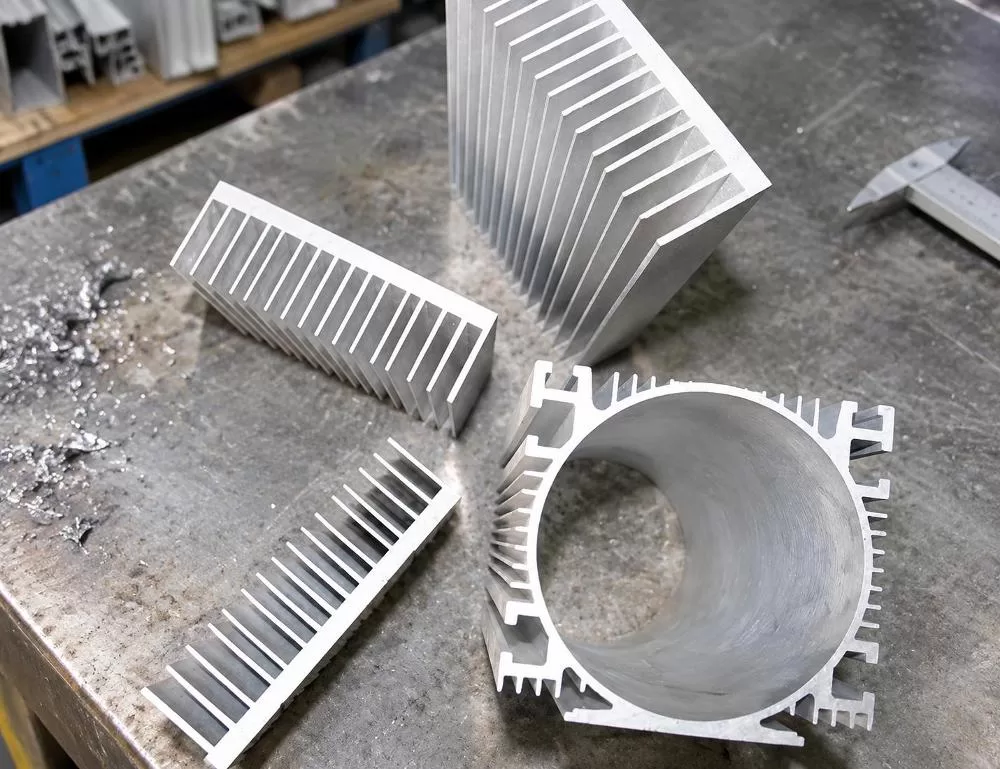
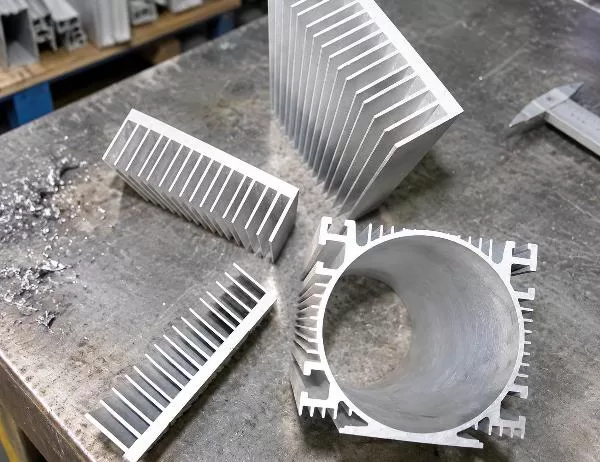
Изображението по-горе илюстрира един момент, върху който си струва да се спрем: геометрията на охлаждащите ребра не е декоративна. Разстоянието и височината на всяко ребро върху гребен профил на радиатора определят каква повърхност е в контакт с движещия се въздух, което от своя страна определя колко бързо топлината напуска компонента. Профил с по-плътни, по-равномерни ребра, екструдиран на преса с голям тонаж, е склонен да поддържа по-добри толеранси в дългосрочен план, отколкото такъв, прокаран през оборудване с ниска мощност.
Купувачите, които са нови в алуминиевата екструзия, често третират спецификацията като формалност. Не е така. Три области заслужават по-внимателно внимание, преди да направят поръчка.
| Спецификация | Типичен обхват | Защо има значение |
|---|---|---|
| Степен на сплав | Серия 6000 (напр. 6063) | Определя съотношението якост-тегло и екструдируемостта |
| нрав | Т3 до Т8 | Контролира твърдостта и пластичността след термична обработка |
| Дебелина на стената | Над 0.7 мм | Влияе върху структурната твърдост и устойчивостта на деформация |
| Дължина на профила | 1 до 8 метра | Влияние върху логистиката на доставката и нуждите от рязане на място |
По-специално, обозначението на състоянието може да обърка купувачите, които купуват за първи път. Станът T3 е по-мек и по-лесен за огъване в персонализирани форми, докато T8 предлага по-висока якост, но по-малка гъвкавост по време на формоването след екструдиране. Изборът на грешно състояние за огъване или машинна обработка може да доведе до напукване на детайла или до загуба на производствена серия.
Толерансът на дебелината на стената е също толкова важен, особено за части, които се зацепват с други компоненти. Дори малко отклонение по дългата дължина на профила може да обърка цялата монтажна линия, която зависи от постоянното пасване.
Повърхностната обработка е областта, в която много индустриални купувачи инвестират недостатъчно, най-вече защото профилът е скрит в машина или корпус. Това разсъждение е валидно, докато корозията или износването не се превърнат в главоболие, свързано с поддръжката, година по-късно.
Няколко маршрута за довършителни работи са подходящи за различни индустриални условия:
Нито едно от тези покрития не променя механичното поведение на основната сплав. Те променят начина, по който профилът старее в работната си среда, което е отделен, но също толкова важен фактор.
Мащабът не е суетна метрика. Той е практически сигнал за това какво всъщност може да достави един доставчик под натиск от крайни срокове. Съоръжение, работещо с няколко печатни машини, се затруднява с големи или спешни поръчки, докато такова с по-широк капацитет на печатните машини може да поеме променливото търсене, без да удължава сроковете за изпълнение с месеци.
Вземете предвид тези показатели за капацитет, когато проверявате доставчик:
Goldapple-Alu работи с тези размери на капацитета, като разполага с 24 екструзионни преси с капацитет до 3600 тона, както и с леене на заготовки в собствени мощности, което е една от причините, поради които индустриалните купувачи ни избират за поръчки за структурни и термични профили.
По-високият нрав винаги ли означава по-силен профил?
Като цяло да, профилите T8 са по-устойчиви на деформация от T3, но по-високото темпериране също така намалява лесното огъване или формоване на метала след това. Правилният избор зависи от това дали вашата част се нуждае от оформяне след екструдиране.
Може ли един дизайн на профил да служи както за структурни, така и за термични цели?
Понякога, но рядко е оптимално. Профил, оптимизиран за разсейване на топлината, дава приоритет на площта на ребрата, докато структурният профил дава приоритет на дебелината на стената и геометрията на носещата конструкция. Комбинирането на двете цели обикновено означава компромис с едната.
Защо минималните количества за поръчка са важни за решенията за снабдяване?
Минималните количества за поръчка (MOQ) отразяват как са планирани екструзионните линии. Използването на преса за малка поръчка по поръчка е неефективно, така че повечето доставчици определят минимален тонаж, обикновено около 10 тона, за да оправдаят производствения цикъл след одобрение на пробите.
Анодирането по-добро ли е от праховото боядисване за промишлени части?
Нито един от двата варианта не е универсално по-добър. Анодирането предлага по-твърд и по-тънък оксиден слой, подходящ за устойчивост на износване, докато праховото покритие осигурява по-дебел, по-персонализиран цвят и издръжливост за видимите корпуси. Правилният избор зависи от условията на експозиция.
Изборът между доставчици на алуминиеви профили се свежда до съпоставяне на реалния производствен капацитет със специфичните изисквания на приложението, а не само до сравняване на единични цени в оферта. Профил, предназначен за радиатор в индустриална електроника, има различни приоритети от този, който рамкира конвейерна система в заводски цех.
Купувачите, които задават конкретни въпроси относно снабдяването с заготовки, тонажа на пресата и сертификационното покритие, са склонни да избягват скъпоструващи несъответствия по-късно. Тези подробности рядко се появяват на първата страница на каталога, но обясняват защо два привидно еднакви екструдирани профила се държат толкова различно след монтажа. За индустриални проекти, където структурната надеждност и топлинните характеристики носят реални последици, работата с опитни доставчици на алуминиеви профили, които контролират собствения си процес на леене и екструдиране, остава един от по-надеждните начини за намаляване на този риск.