অ্যালুমিনিয়াম প্রোফাইল সরবরাহকারীদের মধ্যে থেকে সঠিক অংশীদার খুঁজে বের করাই প্রায়শই নির্ধারণ করে দেয় যে একটি প্রকল্প সময়মতো সরবরাহ করা হবে, নাকি এক্সট্রুশন লাইনেই আটকে যাবে। ক্রেতারা খুব কমই দামের কারণে ব্যর্থ হন। তারা ব্যর্থ হন কারণ শুরু থেকেই অ্যালয় গ্রেড, টলারেন্স বা ফিনিশিং অপশনগুলো নির্দিষ্ট ব্যবহারের জন্য উপযুক্ত ছিল না।
শিল্পক্ষেত্রে এটি সবচেয়ে বেশি গুরুত্বপূর্ণ, যেখানে প্রোফাইলগুলো কাঠামোগত ভার বহন করে অথবা সংবেদনশীল উপাদান থেকে তাপ সরিয়ে দেয়। স্পেসিফিকেশন শিটে দেখতে একই রকম একটি হিট সিঙ্ক, বিলেটের বিশুদ্ধতা এবং প্রেস টনেজের উপর নির্ভর করে খুব ভিন্নভাবে কাজ করতে পারে। শুরুতেই এই খুঁটিনাটি বিষয়গুলো সঠিকভাবে জেনে নিলে পরবর্তীতে পুনরায় কাজ করার প্রয়োজন হয় না।
বেশিরভাগ অ্যালুমিনিয়াম প্রোফাইল ক্যাটালগ দেখতে একই রকম হয়। অ্যালয় সিরিজ, টেম্পার রেঞ্জ এবং কয়েকটি ব্যবহারের বুলেট পয়েন্ট—এই বিষয়গুলোই সামান্য শব্দ পরিবর্তন করে কয়েক ডজন সরবরাহকারীর ওয়েবসাইটে পুনরাবৃত্তি করা হয়। এই সাদৃশ্য উৎপাদনের গভীরতার আসল পার্থক্যকে আড়াল করে।
১০০০ টনের কম ক্ষমতার ছোট প্রেস ব্যবহারকারী কোনো সরবরাহকারী বড় সরঞ্জাম ব্যবহারকারীর মতো একই ধরনের ভারী কাঠামোগত সেকশন তৈরি করতে পারে না। প্রেসের টনেজ সরাসরি প্রস্থচ্ছেদের জটিলতা এবং দেয়ালের পুরুত্বের সামঞ্জস্যকে সীমাবদ্ধ করে, যা তখন গুরুত্বপূর্ণ হয়ে ওঠে যখন কোনো প্রোফাইলকে চাপের মুখে বেঁকে না গিয়ে যান্ত্রিক ভার বহন করতে হয়।
বিলেটের গুণমান একটি দ্বিতীয় স্তরের জটিলতা তৈরি করে, যা ক্রেতারা ডেটাশিট থেকে দেখতে পান না। পুনর্ব্যবহৃত বা মিশ্র উৎসের অ্যালুমিনিয়াম থেকে ঢালাই করা প্রোফাইলগুলিতে অসঙ্গত ট্রেস উপাদান থাকতে পারে, যা এক্সট্রুশন প্রবাহ এবং পৃষ্ঠের মসৃণতাকে প্রভাবিত করে। যে সরবরাহকারীরা নির্দিষ্ট গলন এবং সমজাতীয়করণ চুল্লিতে নিজেদের বিলেট ঢালাই করেন, তারা তৃতীয় পক্ষের কাছ থেকে বিলেট কেনা সরবরাহকারীদের তুলনায় এই পরিবর্তনশীল বিষয়টির উপর বেশি নিয়ন্ত্রণ রাখতে পারেন।
শিল্পক্ষেত্রে এর প্রয়োগ দুটি প্রধান চাহিদার উপর নির্ভর করে: কাঠামোগত শক্তি এবং তাপীয় কর্মক্ষমতা। একটি কনভেয়র ফ্রেমের দৃঢ়তা এবং মাত্রিক স্থিতিশীলতা প্রয়োজন। একটি হিট সিঙ্কের পৃষ্ঠতলের ক্ষেত্রফল এবং তাপ পরিবাহিতা প্রয়োজন। উভয়ই সাধারণত একই ৬০০০-সিরিজের অ্যালয় পরিবার থেকে নেওয়া হয়, কিন্তু কাজের ধরনের উপর ভিত্তি করে এক্সট্রুশন ডিজাইন এবং টেম্পার নির্বাচন পরিবর্তিত হয়।
বিশেষ করে ৬০৬৩ অ্যালুমিনিয়াম অ্যালয়, এক্সট্রুশনযোগ্যতার সাথে যথেষ্ট যান্ত্রিক শক্তির ভারসাম্য রক্ষা করে, যে কারণে এটি হিট সিঙ্ক এবং যন্ত্রপাতির ফ্রেমে প্রায়শই ব্যবহৃত হয়। গোল্ডঅ্যাপল-আলু-এর AP39-6063 প্রোফাইল লাইনটি এই অ্যালয়ের উপর ভিত্তি করে তৈরি, যা বাইরে থেকে সংগ্রহ না করে নিজস্ব কারখানায় উৎপাদিত বিশুদ্ধ অ্যালুমিনিয়াম বিলেট থেকে ঢালাই করা হয়।
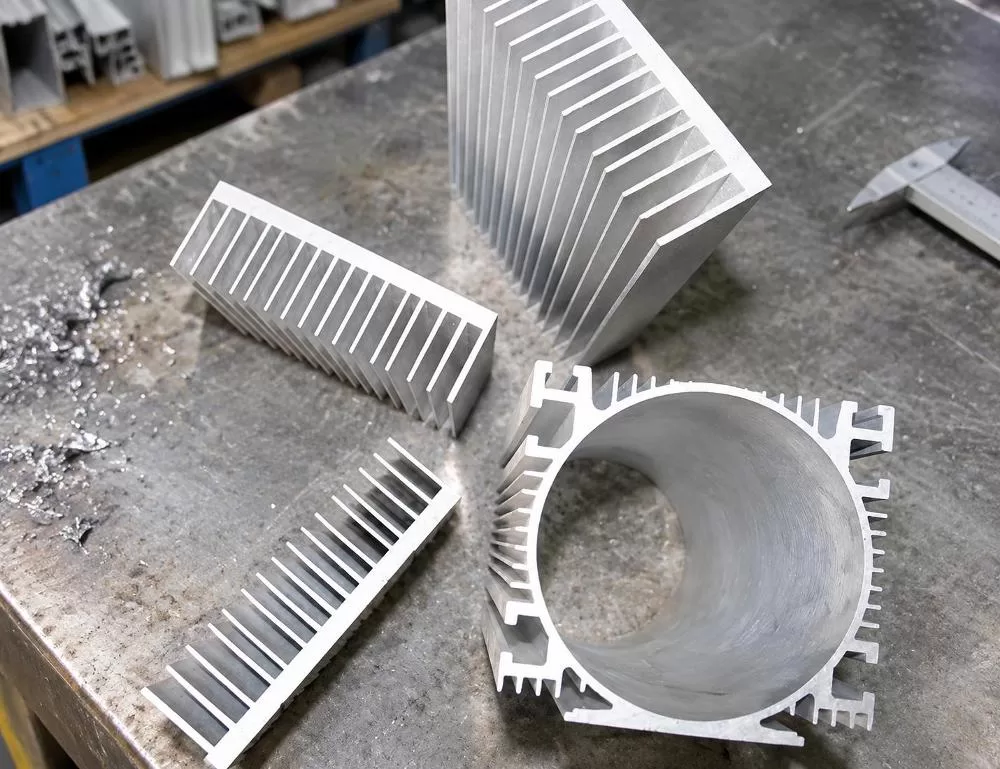
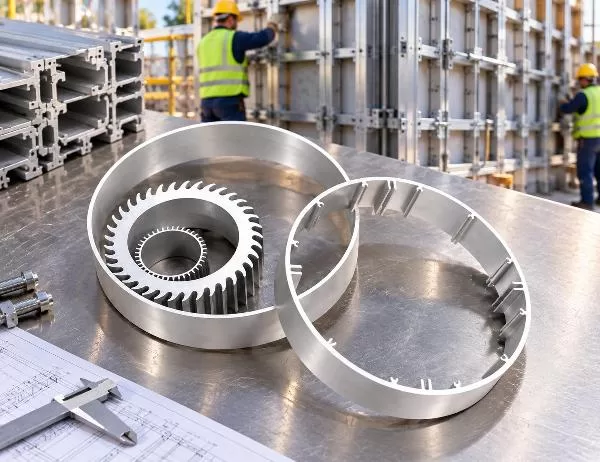
উপরের ছবিটি একটি গুরুত্বপূর্ণ বিষয় তুলে ধরে: কুলিং ফিনের জ্যামিতি কেবল আলংকারিক নয়। একটি চিরুনিযুক্ত হিট সিঙ্ক প্রোফাইলের প্রতিটি ফিনের ব্যবধান এবং উচ্চতা নির্ধারণ করে যে এর কতটুকু পৃষ্ঠতল চলমান বাতাসের সংস্পর্শে আসবে, যা আবার নির্ধারণ করে যে উপাদানটি থেকে তাপ কত দ্রুত নির্গত হবে। কম ক্ষমতার যন্ত্রে তৈরি প্রোফাইলের তুলনায়, উচ্চ-ক্ষমতাসম্পন্ন প্রেসে তৈরি করা ঘন সন্নিবিষ্ট ও সুষম ফিনযুক্ত একটি প্রোফাইল দীর্ঘ সময় ধরে ভালো টলারেন্স বজায় রাখে।
অ্যালুমিনিয়াম এক্সট্রুশনের ক্ষেত্রে নতুন ক্রেতারা প্রায়শই স্পেক শিটকে একটি আনুষ্ঠানিকতা হিসেবে গণ্য করেন। কিন্তু এটি তা নয়। অর্ডার দেওয়ার আগে তিনটি বিষয়ের প্রতি আরও বেশি মনোযোগ দেওয়া প্রয়োজন।
| সবিস্তার বিবরণী | সাধারণ রেঞ্জ | কেন এটি গুরুত্বপূর্ণ |
|---|---|---|
| খাদ গ্রেড | ৬০০০ সিরিজ (যেমন, ৬০৬৩) | শক্তি-ওজন অনুপাত এবং এক্সট্রুডযোগ্যতা নির্ধারণ করে |
| মেজাজ | T3 T8 থেকে | তাপ প্রক্রিয়াকরণের পর কাঠিন্য ও নমনীয়তা নিয়ন্ত্রণ করে। |
| ওয়াল বেধ | উপরে 0.7mm | কাঠামোগত দৃঢ়তা এবং বিকৃতি প্রতিরোধের ক্ষমতাকে প্রভাবিত করে |
| প্রোফাইল দৈর্ঘ্য | 1 থেকে 8 মিটার | শিপিং লজিস্টিকস এবং অন-সাইট কাটিংয়ের প্রয়োজনীয়তাকে প্রভাবিত করে |
বিশেষ করে, টেম্পারের নামকরণ প্রথমবার ক্রেতাদের প্রায়শই বিভ্রান্ত করে। একটি T3 টেম্পার নরম হয় এবং এটিকে পছন্দসই আকারে বাঁকানো সহজ, অন্যদিকে T8 উচ্চ শক্তি প্রদান করে কিন্তু এক্সট্রুশন-পরবর্তী গঠন প্রক্রিয়ার সময় নমনীয়তা কম থাকে। পরবর্তী কোনো বাঁকানো বা মেশিনিং অপারেশনের জন্য ভুল টেম্পার বেছে নিলে যন্ত্রাংশটি ফেটে যেতে পারে বা একটি সম্পূর্ণ উৎপাদন নষ্ট হয়ে যেতে পারে।
দেয়ালের পুরুত্বের সহনশীলতাও ঠিক ততটাই গুরুত্বপূর্ণ, বিশেষ করে সেইসব যন্ত্রাংশের ক্ষেত্রে যেগুলো অন্যান্য উপাদানের সাথে সংযুক্ত হয়। একটি দীর্ঘ প্রোফাইলের দৈর্ঘ্য বরাবর সামান্য বিচ্যুতিও একটি সম্পূর্ণ অ্যাসেম্বলি লাইনকে ব্যাহত করতে পারে, যা সামঞ্জস্যপূর্ণ ফিটের উপর নির্ভরশীল।
পৃষ্ঠতল প্রক্রিয়াকরণ এমন একটি ক্ষেত্র যেখানে অনেক শিল্প ক্রেতাই যথেষ্ট বিনিয়োগ করেন না, এর প্রধান কারণ হলো এই প্রোফাইলটি কোনো যন্ত্র বা আবরণের ভেতরে লুকানো থাকে। এই যুক্তি ততক্ষণ পর্যন্ত ঠিক থাকে, যতক্ষণ না এক বছর পর মরিচা বা ক্ষয়ের কারণে এটি রক্ষণাবেক্ষণের মাথাব্যথার কারণ হয়ে দাঁড়ায়।
বিভিন্ন শিল্প পরিস্থিতির জন্য একাধিক ফিনিশিং রুট উপযুক্ত:
এই প্রলেপগুলোর কোনোটিই মূল সংকর ধাতুর যান্ত্রিক আচরণ পরিবর্তন করে না। এগুলো কেবল কর্মপরিবেশে প্রোফাইলটির জীর্ণ হওয়ার প্রক্রিয়াকে পরিবর্তন করে, যা একটি পৃথক কিন্তু সমান গুরুত্বপূর্ণ বিবেচ্য বিষয়।
উৎপাদন ক্ষমতা কোনো বাহ্যিক পরিমাপক নয়। এটি একটি বাস্তব সংকেত যে, কোনো সরবরাহকারী নির্দিষ্ট সময়সীমার চাপে প্রকৃতপক্ষে কী সরবরাহ করতে পারে। হাতেগোনা কয়েকটি প্রেস দিয়ে চালিত একটি প্রতিষ্ঠান বড় বা জরুরি অর্ডার সামলাতে হিমশিম খায়, অপরদিকে বৃহত্তর প্রেস ক্ষমতা সম্পন্ন একটি প্রতিষ্ঠান সরবরাহের সময় কয়েক মাস না বাড়িয়েই পরিবর্তনশীল চাহিদা সামাল দিতে পারে।
কোনো সরবরাহকারীকে যাচাই করার সময় এই সক্ষমতা সূচকগুলো বিবেচনা করুন:
গোল্ডঅ্যাপল-আলু এই সক্ষমতার পরিসরে কাজ করে, যেখানে নিজস্ব বিলেট কাস্টিংয়ের পাশাপাশি ৩৬০০ টন পর্যন্ত ক্ষমতাসম্পন্ন ২৪টি এক্সট্রুশন প্রেস চালানো হয়, আর এটিই একটি কারণ যার জন্য শিল্প খাতের ক্রেতারা স্ট্রাকচারাল এবং থার্মাল প্রোফাইল অর্ডারের জন্য আমাদের মূল্যায়ন করেন।
উচ্চ মেজাজ কি সবসময় আরও শক্তিশালী ব্যক্তিত্বের পরিচায়ক?
সাধারণত হ্যাঁ, T8 প্রোফাইল T3-এর চেয়ে বিকৃতি ভালোভাবে প্রতিরোধ করে, কিন্তু উচ্চ তাপমাত্রা পরবর্তীতে ধাতুটিকে কতটা সহজে বাঁকানো বা আকার দেওয়া যায় তাও কমিয়ে দেয়। সঠিক পছন্দটি নির্ভর করে আপনার যন্ত্রাংশটির এক্সট্রুশন-পরবর্তী আকার দেওয়ার প্রয়োজন আছে কিনা তার উপর।
একটি প্রোফাইল ডিজাইন কি কাঠামোগত এবং তাপীয় উভয় উদ্দেশ্যই পূরণ করতে পারে?
কখনো কখনো, কিন্তু এটি খুব কমই সর্বোত্তম হয়। তাপ অপচয়ের জন্য অপ্টিমাইজ করা একটি প্রোফাইল ফিনের পৃষ্ঠতলের ক্ষেত্রফলকে অগ্রাধিকার দেয়, অন্যদিকে একটি কাঠামোগত প্রোফাইল দেয়ালের পুরুত্ব এবং ভারবহনকারী জ্যামিতিকে অগ্রাধিকার দেয়। উভয় লক্ষ্যকে একত্রিত করার অর্থ সাধারণত একটিতে আপোস করা।
পণ্য সংগ্রহের সিদ্ধান্তের ক্ষেত্রে ন্যূনতম অর্ডারের পরিমাণ কেন গুরুত্বপূর্ণ?
ন্যূনতম অর্ডারের পরিমাণ (MOQ) এক্সট্রুশন লাইনগুলোর সময়সূচী নির্ধারণে প্রতিফলিত হয়। একটি ছোট কাস্টম অর্ডারের জন্য প্রেস চালানো অদক্ষতাপূর্ণ, তাই বেশিরভাগ সরবরাহকারী একটি সর্বনিম্ন উৎপাদন সীমা (টনেজ ফ্লোর) নির্ধারণ করে, যা সাধারণত প্রায় ১০ টন হয়ে থাকে, যাতে নমুনা অনুমোদনের পর উৎপাদন চালিয়ে যাওয়ার যৌক্তিকতা প্রমাণ করা যায়।
শিল্প যন্ত্রাংশের জন্য পাউডার কোটিং-এর চেয়ে অ্যানোডাইজিং কি বেশি ভালো?
কোনোটিই সার্বিকভাবে ভালো নয়। অ্যানোডাইজিং একটি শক্ত ও পাতলা অক্সাইড স্তর তৈরি করে যা ঘর্ষণ প্রতিরোধের জন্য উপযুক্ত, অন্যদিকে পাউডার কোটিং দৃশ্যমান হাউজিংয়ের জন্য আরও পুরু, পছন্দসই রঙ এবং স্থায়িত্ব প্রদান করে। সঠিক পছন্দটি নির্ভর করে পারিপার্শ্বিক অবস্থার উপর।
অ্যালুমিনিয়াম প্রোফাইল সরবরাহকারীদের মধ্যে থেকে বেছে নেওয়ার বিষয়টি কেবল মূল্যতালিকায় একক মূল্য তুলনা করার উপর নির্ভর করে না, বরং নির্দিষ্ট প্রয়োগের চাহিদার সাথে প্রকৃত উৎপাদন ক্ষমতার সামঞ্জস্য বিধানের উপরও নির্ভর করে। শিল্প ইলেকট্রনিক্সের অভ্যন্তরে হিট সিঙ্কের জন্য ব্যবহৃত একটি প্রোফাইলের অগ্রাধিকার, কারখানার মেঝেতে কনভেয়র সিস্টেমের কাঠামো তৈরির জন্য ব্যবহৃত প্রোফাইলের অগ্রাধিকার থেকে ভিন্ন।
যেসব ক্রেতা বিলেট সোর্সিং, প্রেস টনেজ এবং সার্টিফিকেশন কভারেজ সম্পর্কে সুনির্দিষ্ট প্রশ্ন করেন, তারা পরবর্তীতে ব্যয়বহুল অমিল এড়াতে পারেন। এই বিবরণগুলো একটি ক্যাটালগের প্রথম পাতায় খুব কমই দেখা যায়, কিন্তু এগুলোই ব্যাখ্যা করে যে কেন আপাতদৃষ্টিতে অভিন্ন দুটি এক্সট্রুশন ইনস্টল করার পর এত ভিন্ন আচরণ করে। শিল্প প্রকল্পগুলির জন্য, যেখানে কাঠামোগত নির্ভরযোগ্যতা এবং তাপীয় কর্মক্ষমতা উভয়েরই বাস্তব প্রভাব রয়েছে, সেখানে সেই ঝুঁকি কমানোর অন্যতম নির্ভরযোগ্য উপায় হলো এমন অভিজ্ঞ অ্যালুমিনিয়াম প্রোফাইল সরবরাহকারীদের সাথে কাজ করা, যারা তাদের নিজস্ব কাস্টিং এবং এক্সট্রুশন প্রক্রিয়া নিয়ন্ত্রণ করেন।