Izvođači radova na betonu gube novac svaki put kada oplata pukne, iskrivi se ili joj predugo treba za skidanje. Sistem aluminijumske oplate rješava ovaj problem zamjenom drvenih i čeličnih panela laganim, dimenzijski stabilnim aluminijskim komponentama koje se brže sastavljaju i preživljavaju stotine ciklusa ponovne upotrebe. Ovaj vodič objašnjava kako ovi sistemi funkcionišu, gdje se uklapaju i šta razlikuje pouzdanu postavku od one koja puca pod ponovljenim opterećenjem na gradilištu.
Tradicionalne oplate od šperploče ili čelika imaju kratak vijek trajanja. Šperploča se raslojava nakon desetak izlivanja, a čelične ploče su dovoljno teške da uspore kretanje ekipe na gradilištu. Aluminijske oplate rješavaju oba problema odjednom smanjenjem težine ploče za otprilike pola u odnosu na čelik, uz održavanje strožih dimenzijskih tolerancija tokom ponovljenih ciklusa izlivanja.
Praktični rezultat je manje radnih sati po kvadratnom metru izlivenog betona. Dvočlana ekipa može podići i postaviti aluminijske panele za koje bi inače bila potrebna tri ili četiri radnika sa čeličnim ekvivalentima. Ta razlika se uveliko povećava kod stambenog projekta srednje spratnosti sa desetinama ponavljajućih podnih ploča.
Brže skidanje je druga polovina jednačine. Aluminijumske ploče se odvajaju od očvrslog betona predvidljivije nego drvo, koje bubri i lijepi se kada upije vlagu. Projekti koji se izvode po kratkim rokovima izlivanja zavise od te predvidljivosti kako bi sljedeći ciklus bio na pravom putu.
Nije sav aluminij pogodan za upotrebu u oplatama, i tu mnogi kupci budu zavedeni generičkim tvrdnjama. Komponente oplata se obično oslanjaju na legure serije 6000, kao što su 6061 ili 6063, jer ova porodica legura uravnotežuje čvrstoću, ekstruziju i otpornost na koroziju pri ponovljenoj upotrebi.
Legura 6063 nudi dobru površinsku obradu i umjerenu čvrstoću, što je čini uobičajenom u arhitektonskim ekstruzijama. 6061, nasuprot tome, ima veću mehaničku čvrstoću i bolje je prilagođena konstrukcijskim panelima koji su izloženi ponovljenim udarima vibracija i opreme za zbijanje. Oznaka stanja je ovdje jednako važna kao i porodica legure.
Panel ekstrudiran u stanju T6 je termički obrađen kako bi se postigla visoka čvrstoća za tu leguru, što je važno kada se oplata ispušta, vuče ili slaže na neravnom tlu. Kupci koji upoređuju dobavljače trebaju pitati i za vrstu legure i stanje, a ne samo za nejasnu oznaku "aluminij", jer razlika utiče na to koliko ciklusa lijevanja panel preživi prije nego što dođe do deformacije.
Kompletan sistem je više od ravnih panela. On uključuje definisani skup dijelova konstruisanih da rade zajedno kao ponovljivi komplet, a ne posebno izrezane dijelove za svaki posao.
Svaki od ovih dijelova zavisi od precizne ekstruzije kako bi se konzistentno uklopio. Labave tolerancije u jednoj vrsti komponente mogu poremetiti poravnanje u cijeloj seriji panela, zbog čega su kapacitet ekstruzijske prese i kontrola kvaliteta u mlinu važniji nego što kupci često pretpostavljaju.
Komponente oplata zahtijevaju veću dimenzionalnu konzistentnost nego mnoge druge aluminijske primjene, jer se paneli moraju međusobno spajati preko desetina ili stotina ponovljenih jedinica. Ovdje kapacitet opreme za ekstruziju postaje relevantan za odluku kupca, a ne samo detalj proizvodnje.
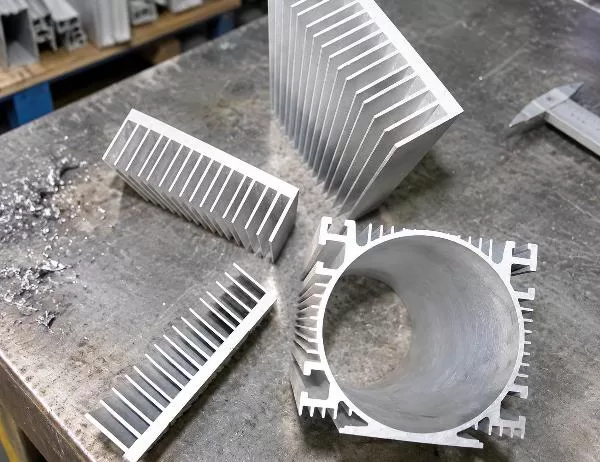
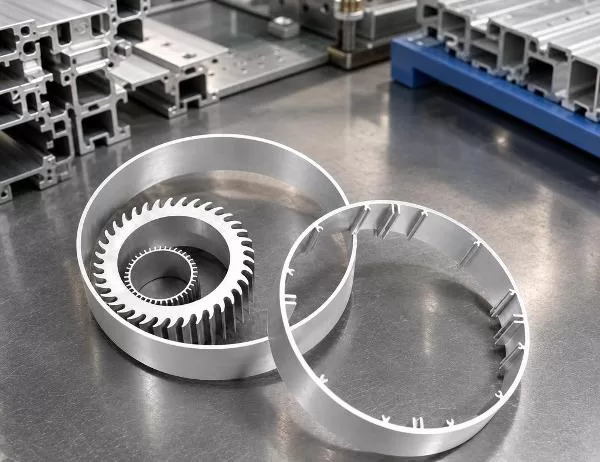
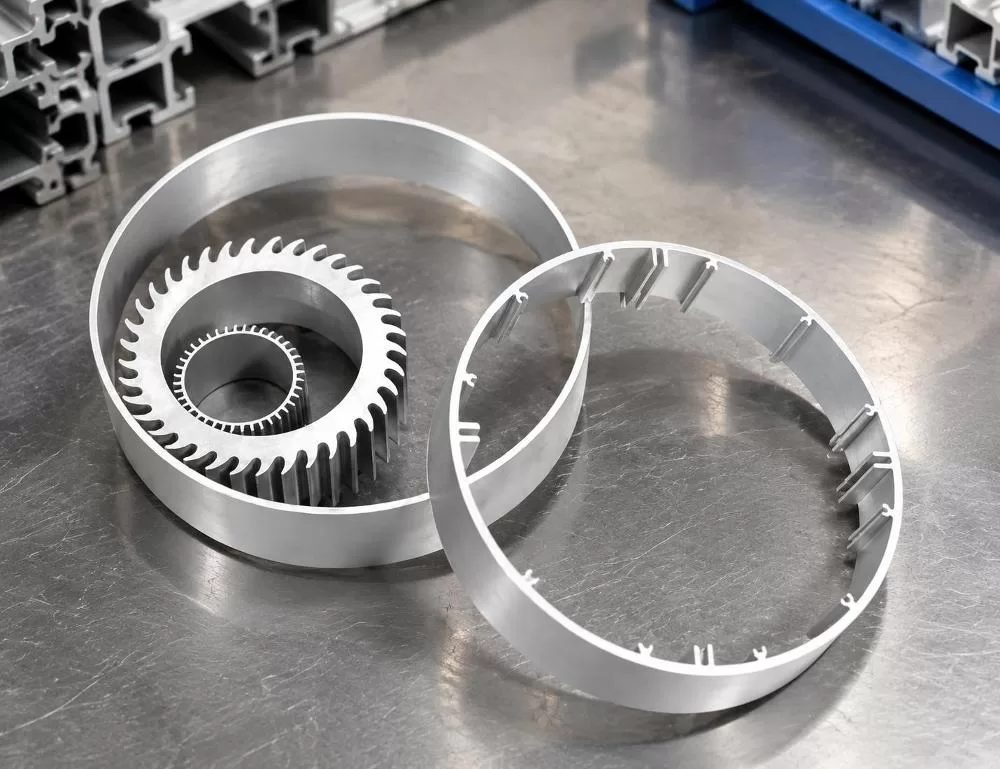
Veće ekstruzijske prese, u rasponu od 3600 tona, omogućavaju formiranje složenijih poprečnih presjeka u jednom prolazu, uključujući rebraste ili rebraste profile kojima je potrebno strukturalno ojačanje ugrađeno u sam oblik, a ne dodano naknadno. Goldapple-Alu proizvodi industrijske aluminijske ekstruzije na presama ovog kapaciteta, što podržava vrstu složenih rebrastih i strukturnih poprečnih presjeka koje često zahtijevaju oplatni hardver i komponente armature.
Pored tonaže sirove prese, kontrola kvaliteta tokom faza proizvodnje određuje da li ta preciznost zaista stiže na gradilište. Profile treba provjeravati u skladu s priznatim standardima, kao što su kineska specifikacija GB5237 ili zahtjevi za upravljanje kvalitetom ISO 9001, na više tačaka, a ne samo pri konačnoj isporuci. Preskakanje međuprovjera je način na koji se dimenzijsko odstupanje uvlači u seriju, a da to niko ne primijeti, sve dok se paneli ne poravnaju na gradilištu.
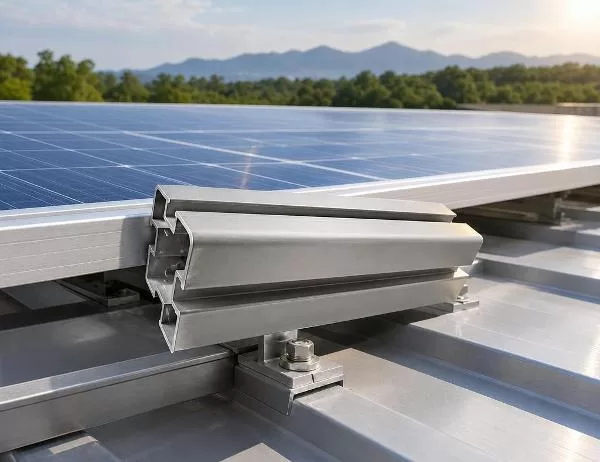
Dok su strukturne ploče oplatnog sistema najizloženije, noseći hardver i nosači često imaju koristi od površinske obrade koja je otporna na koroziju i pojednostavljuje čišćenje između izlivanja. Dostupne opcije završne obrade za aluminijske profile u ovoj kategoriji obično uključuju eloksiranje, praškasto premazivanje, poliranje i pjeskarenje.
Anodizirani premazi stvaraju oksidni sloj na samoj metalnoj površini, što je dobro na vlažnim ili priobalnim gradilištima gdje bi netretirani aluminij brže oksidirao. Praškasto premazani premazi dodaju izdržljivi sloj boje koji također pomaže ekipama da vizualno razlikuju tipove komponenti na prvi pogled, što je mali detalj koji ubrzava montažu kada gradilište istovremeno koristi više veličina panela.
Pjeskarene ili glodane površine, koje uglavnom nisu netretirane, uobičajene su na hardveru koji se ionako češće mijenja, kao što su klinovi i igle koji su direktno izloženi udarcima čekića tokom montaže i rastavljanja.
| Faktor | Aluminijumska oplata | Čelična oplata | Oplata od drveta/šperploče |
|---|---|---|---|
| Težina ploče | Lagano, izvodljivo ručno rukovanje | Teška, često je potrebna pomoć dizalice | Lagano, ali slabi tokom ciklusa |
| Tipični ciklusi ponovne upotrebe | Visoko, uz pravilno rukovanje | Visoka, ali sklona koroziji | Nisko, degradira se nakon ponovljenih izlivanja |
| Površinska obrada betona | Glatko, konzistentno | Glatko kad je novo, rupe s hrđom | Varijabilno, moguć prenos zrna |
| Brzina montaže | Brzi, modularni sistemi sa klinovima i iglama | Sporije, teže veze | Umjereno, potrebno je rezanje na licu mjesta |
| Zaštita od hrđe | Dobro, posebno s anodiziranom ili premazanom završnom obradom | Zahtijeva kontinuirani tretman protiv hrđe | Nije primjenjivo, ali apsorpcija vlage je problem |
Ovo poređenje ne znači da jedan materijal treba proglasiti univerzalno superiornim. Drvo i dalje ima smisla za jednokratne oblike odlivaka koji se nikada neće ponovo koristiti. Čelik ostaje uobičajen tamo gdje ekstremna strukturna opterećenja premašuju ono za šta su aluminijumski profili predviđeni. Aluminijum zaslužuje svoje mjesto posebno u repetitivnoj, modularnoj konstrukciji gdje su brzina i ponovna upotreba važniji od sirove nosivosti.
Odabir prave specifikacije nije stvar odabira najjače dostupne opcije. Radi se o usklađivanju legure i stanja sa stvarnim opterećenjem kojem će komponenta biti izložena tokom svog vijeka trajanja.
Preskakanje bilo kojeg od ovih koraka je razlog zašto projekti završavaju s oplatom koja izgleda dobro na papiru, ali ne funkcionira dobro na terenu kada pritisak stezanja i ponovljena upotreba počnu otkrivati slabe tačke.
Da li aluminijska oplata košta više u početnoj fazi od drvene?
Da, početni trošak materijala je obično veći. Prednost u troškovima se pokazuje tokom više ciklusa ponovne upotrebe, gdje drvo treba često mijenjati, a aluminijski paneli nastavljaju da funkcionišu.
Može li se aluminijska oplata koristiti za zakrivljene ili nepravilne konstrukcije?
Moguće je s prilagođenim ekstruzijskim profilima, ali aluminijski sistemi su najisplativiji u repetitivnim, modularnim rasporedima poput podnih ploča za stambene objekte i standardiziranih zidnih dijelova, umjesto jednokratnih zakrivljenih oblika.
Kako tonaža ekstruzijske prese utiče na konačni proizvod koji dobijem?
Prese veće tonaže, poput onih do 3600 tona, mogu formirati složenije poprečne presjeke u jednom prolazu ekstruzije, što utiče na strukturne detalje dostupne kod rebrastih ili ojačanih hardverskih komponenti.
Koje su minimalne količine narudžbe tipične za industrijske narudžbe aluminijske ekstruzije?
Minimalne narudžbe variraju ovisno o dobavljaču i leguri, ali velike industrijske narudžbe često počinju oko 10 tona nakon što se potvrde i odobre profili uzoraka.
Da li je anodizirana ili praškasto premazana završna obrada neophodna za konstrukcijske oplatne ploče?
Zavisi od okruženja na gradilištu. Obalna ili mjesta s visokom vlažnošću imaju više koristi od anodizirane ili praškasto premazane zaštite nego suha mjesta u unutrašnjosti, gdje površine s mljevenom završnom obradom mogu biti dovoljne za kratkoročne projekte.
Specifikacija sistema aluminijumske oplate svodi se na usklađivanje tri faktora: legure i kvaliteta sa vašim strukturalnim opterećenjem, preciznosti ekstruzije sa vašom tolerancijom montaže i površinske obrade sa okruženjem na vašem gradilištu. Nijedna od ovih odluka ne bi trebala biti donesena samo na osnovu tvrdnji u brošuri.
Prije nego što se odlučite za narudžbu veće količine, zatražite od dobavljača dokumentovanu vrstu legure, oznaku stanja i certifikacijske zapise kao što je usklađenost sa ISO 9001 ili GB5237. Za nas u Goldapple-Alu, isporuka industrijskih aluminijskih ekstruzija serije 6000 proizvedenih na presama do 3600 tona znači da ove specifikacije dokumentiramo i stojimo iza njih, a ne samo da ih reklamiramo. Dobro specificiran sistem aluminijske oplate, potkrijepljen provjerljivim podacima o proizvodnji, ono je što osigurava da se ponovljeno izlijevanje betona odvija po rasporedu iz ciklusa u ciklus.