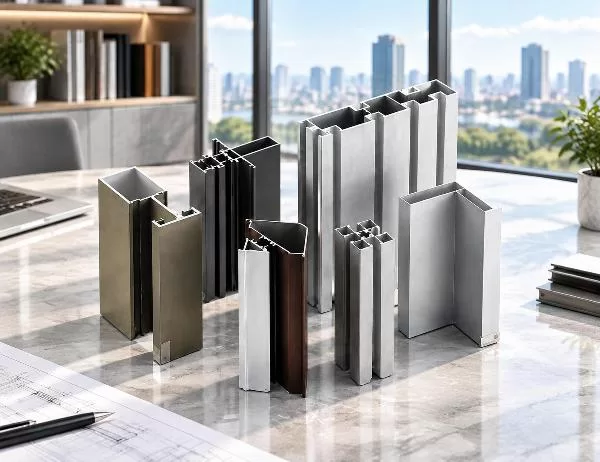
Els perfils d'extrusió d'alumini s'han convertit en indispensables en la construcció i la fabricació industrial contemporànies. Aquests components versàtils resolen un repte recurrent: com crear estructures lleugeres però duradores que compleixin uns requisits dimensionals precisos i, alhora, siguin rendibles. Des dels marcs esquelètics dels murs cortina fins als canals de dissipació de calor en l'electrònica, l'alumini extrudit aborda problemes que els materials tradicionals tenen dificultats per resoldre de manera eficient.
El procés en si transforma els lingots d'alumini sòlid en formes transversals complexes forçant el metall escalfat a través de matrius personalitzades. Aquest mètode produeix components amb una geometria consistent al llarg de tota la seva longitud, eliminant la necessitat de múltiples passos de fabricació. Per a enginyers i arquitectes, això significa menys juntes, un temps de muntatge reduït i estructures que mantenen la seva integritat a través de les fluctuacions de temperatura i l'estrès mecànic.
L'extrusió es basa en la deformació controlada sota alta pressió i temperatura. Els lingots d'alumini s'escalfen a aproximadament 400-500 °C, fent que el metall sigui mal·leable sense arribar al seu punt de fusió. Les premses hidràuliques apliquen forces que van des de les 1000 fins a les 8000 tones, empenyent el lingot estovat a través d'una obertura de matriu amb forma. El perfil emergent es refreda ràpidament, bloquejant la secció transversal desitjada.
El disseny de les matrius determina quines formes són possibles. Els perfils geomètrics simples com els angles i els canals requereixen eines senzilles. Les seccions buides complexes amb buits interns requereixen matrius de diverses parts on els mandrils creen les cavitats. Aquesta flexibilitat explica per què els perfils extrudits poden allotjar-ho tot, des de tubs rectangulars simples fins a aletes de dissipador de calor complexes amb desenes de parets primes.
L'elecció de l'aliatge d'alumini afecta tant el procés d'extrusió com les propietats finals. L'aliatge 6063 domina les aplicacions arquitectòniques a causa de la seva excel·lent extrusió i resistència moderada després del tractament tèrmic. Les aplicacions industrials sovint especifiquen el 6061 per a una major resistència, tot i que requereix més força d'extrusió. Els aliatges de la sèrie 7000 proporcionen la màxima resistència, però són més difícils d'extrudir i normalment es reserven per a components aeroespacials o estructurals d'alta tensió.
L'alumini extrudit cru, conegut com a acabat de laminació, s'oxida naturalment per formar una fina capa protectora. Tot i que és adequat per a alguns usos industrials, la majoria d'aplicacions es beneficien de tractaments superficials dissenyats que milloren la resistència a la corrosió, l'aspecte o ambdues coses.
L'anodització crea una capa d'òxid més gruixuda i uniforme mitjançant la conversió electroquímica. Aquest procés ofereix diversos avantatges:
El recobriment en pols aplica un polímer termoplàstic o termoestable sec que es fon i cura formant una pell resistent. Aquest mètode produeix la gamma de colors més àmplia i pot aconseguir textures des d'una brillantor suau fins a un mat rugós. El gruix del recobriment sol oscil·lar entre els 60 i els 120 micres, cosa que proporciona una excel·lent resistència a l'impacte i estabilitat als raigs UV.
L'electroforesi combina l'anoditzat amb l'aplicació de pintura, creant un sistema de protecció multicapa. El procés diposita partícules de pintura carregades sobre la superfície anoditzada a través d'un camp elèctric, donant com a resultat una cobertura uniforme fins i tot en geometries complexes. Aquest tractament destaca en aplicacions arquitectòniques on la resistència a la intempèrie a llarg termini és important.
Per a requisits estètics especialitzats, la transferència de gra de fusta utilitza calor i pressió per aplicar patrons impresos sobre superfícies amb recobriment en pols. El resultat imita les textures naturals de la fusta alhora que conserva els avantatges estructurals de l'alumini. Els recobriments de fluorocarboni PVDF ofereixen una alta resistència a les inclemències del temps, cosa que ajuda a mantenir l'estabilitat del color durant molts anys en atmosferes costaneres o industrials dures.
Els aliatges de la sèrie 1000 contenen un contingut d'alumini del 99% o superior, cosa que els fa altament conductors però relativament tous. Aquests perfils són adequats per a barres de distribució elèctrica i equips de processament químic on la resistència a la corrosió supera els requisits de resistència.
Els aliatges de la sèrie 3000 incorporen manganès per a una millora moderada de la resistència, tot mantenint una bona conformabilitat. Són habituals en intercanviadors de calor i equips de cuina on la conductivitat tèrmica continua sent important.
La sèrie 5000 utilitza magnesi com a element d'aliatge principal, oferint una bona resistència a la corrosió sense tractament tèrmic. Les aplicacions marines i els recipients a pressió sovint especifiquen aquests aliatges pel seu rendiment en entorns d'aigua salada.
Els aliatges de la sèrie 6000 dominen els usos estructurals i arquitectònics. La combinació de silici i magnesi permet el tractament tèrmic a tremps T4, T5 o T6, equilibrant la resistència, l'extrusió i l'acabat superficial. El 6063-T5 serveix com a estàndard de la indústria per a marcs de finestres i murs cortina, proporcionant una resistència adequada a una resistència a la tracció de 150-200 MPa alhora que manté una excel·lent qualitat superficial.
Quan la resistència màxima no és negociable, els aliatges de la sèrie 7000 combinen zinc, magnesi i coure per aconseguir resistències a la tracció superiors a 500 MPa. Les aplicacions aeroespacials i els articles esportius d'alt rendiment utilitzen aquests perfils malgrat el seu cost més elevat i la seva resistència a la corrosió reduïda.
La transferència de calor a través dels perfils d'alumini crea un repte important en l'eficiència energètica en el disseny d'edificis. L'alta conductivitat tèrmica del metall permet que les temperatures exteriors evitin l'aïllament, creant riscos de condensació i augmentant les càrregues de climatització. Els sistemes de trencament de pont tèrmic interrompen aquesta via conductora inserint tires de poliamida de baixa conductivitat entre les seccions d'alumini interiors i exteriors.
El procés de fabricació mecanitza ranures en perfils extrudits i després insereix puntals de poliamida sota tensió. Aquests ponts de polímer mantenen la continuïtat estructural alhora que redueixen substancialment la conductivitat tèrmica en comparació amb les seccions d'alumini sòlid. El conjunt resultant funciona com tres elements diferents: un perfil exterior, un perfil interior i un separador no conductor.
El rendiment depèn de la geometria i la composició de la poliamida. Els trencaments tèrmics estàndard utilitzen tires de 14-24 mm d'amplada reforçades amb un 25% de fibra de vidre. Aquesta configuració pot ajudar els conjunts de finestres a complir els requisits del codi de construcció en climes freds, i les geometries de poliamida expandida o multicambra més avançades milloren encara més el rendiment tèrmic.
Les implicacions estructurals requereixen una acurada atenció al disseny. Les zones de poliamida representen punts febles mecànics que han de transferir les càrregues del vent i suportar el pes del vidre. Els protocols de prova verifiquen que els conjunts amb trencament tèrmic mantenen una resistència adequada sota tensions tèrmiques i mecàniques combinades en una àmplia gamma de temperatures de funcionament.
L'extrusió estàndard produeix perfils amb seccions transversals consistents, però moltes aplicacions requereixen una fabricació addicional. Els centres de mecanitzat CNC afegeixen característiques de precisió que serien impossibles o prohibitives d'incorporar a la matriu d'extrusió.
Les operacions de perforació creen forats de muntatge, ports de drenatge i accés a elements de fixació amb una precisió de posicionament ajustada. Les màquines multieix gestionen angles compostos i patrons de forats precisos a través de geometries tridimensionals complexes. Aquesta precisió és important en els conjunts de murs cortina on centenars de components s'han d'alinear perfectament durant la instal·lació.
Les operacions de fresat tallen ranures, bosses i contorns complexos. Aquestes característiques permeten l'ús de burletes, juntes i unions d'enclavament. El fresat de precisió també crea les ranures necessàries per a la instal·lació de trencament de pont tèrmic, mantenint toleràncies ajustades que garanteixen una col·locació adequada de la poliamida.
La soldadura uneix seccions extruïdes en marcs rígids o conjunts complexos. La soldadura TIG produeix unions netes i resistents adequades per a aplicacions arquitectòniques on l'aspecte importa. La soldadura MIG ofereix una producció més ràpida per a estructures industrials on la cosmètica és secundària. La soldadura per fricció-agitació, tot i que menys comuna, crea unions sense fondre el metall base, preservant les propietats del material en components estructurals crítics.
Les operacions de punxonament i entallament creen retalls precisos per a frontisses, panys i altres elements de ferreteria. Aquestes característiques s'han d'alinear amb toleràncies ajustades per garantir un funcionament correcte durant dècades d'ús.
Els dispositius electrònics generen energia tèrmica concentrada que s'ha de dissipar per evitar la degradació del rendiment o fallades. Els perfils d'alumini extrudit resolen aquest problema mitjançant geometries que maximitzen la superfície alhora que mantenen vies de conducció de calor eficients des de la font.
El disseny de les aletes segueix els principis de l'enginyeria tèrmica. Les aletes primes i poc espaiades augmenten la superfície però poden impedir el flux d'aire, reduint la transferència de calor per convecció. L'espaiat òptim sol oscil·lar entre 2 mm i 8 mm, depenent del mètode de refrigeració i l'alçada de les aletes. Els sistemes de convecció natural utilitzen un espaiat més ampli, ja que el flux d'aire impulsat per la flotabilitat té una velocitat limitada. La convecció forçada amb ventiladors permet conjunts d'aletes més ajustats, ja que una velocitat de l'aire més alta penetra eficaçment als canals estrets.
El gruix de la base afecta l'eficiència amb què la calor es propaga des de la font de calor per tot el conjunt d'aletes. Les bases primes redueixen el pes del material, però poden crear punts calents si la resistència a la propagació supera la capacitat de dissipació de l'aleta. El model tèrmic computacional determina el gruix mínim de la base que manté una uniformitat de temperatura acceptable.
Els tractaments superficials influeixen en el rendiment tèrmic. L'anoditzat negre augmenta la transferència de calor per radiació, que esdevé més significativa a temperatures de funcionament més altes. Aquest tractament pot millorar modestament la dissipació total de la calor en comparació amb l'alumini nu, tot i que afegeix un cost. Per a aplicacions on l'aspecte és important, l'anoditzat de color ofereix opcions estètiques amb una penalització tèrmica mínima.
La selecció de l'aliatge equilibra la conductivitat tèrmica amb els requisits mecànics i d'extrusió. L'alumini pur (sèrie 1000) ofereix una conductivitat tèrmica molt alta, però la seva suavitat limita les opcions de muntatge. L'aliatge 6063 té una conductivitat tèrmica una mica més baixa alhora que proporciona millors propietats mecàniques per als forats roscats i els clips de muntatge. Aquest compromís rarament limita el rendiment tèrmic, ja que la resistència primària sol residir en la capa límit convectiva en lloc de l'alumini en si.
La precisió dimensional comença amb el disseny i el manteniment de la matriu. A mesura que avança l'extrusió, les matrius es desgasten gradualment, canviant les dimensions del perfil. Els protocols de mesura regulars detecten aquestes variacions abans que superin els límits de tolerància. Les eines de mesura de precisió escanegen el perfil emergent contínuament, detectant fins i tot petites desviacions. Quan les mesures s'acosten als límits d'especificació, la producció s'atura per ajustar o substituir la matriu.
La inspecció de la qualitat de la superfície examina la uniformitat de l'acabat, els defectes i l'adherència del recobriment. Els perfils anoditzats se sotmeten a proves de continuïtat elèctrica per verificar la integritat de la capa d'òxid. Les superfícies amb recobriment en pols es comproven per verificar la completesa de la cobertura, l'adherència mitjançant proves de trama creuada i el gruix de la pel·lícula mitjançant calibres magnètics o de corrents paràsits.
La verificació de les propietats mecàniques es produeix mitjançant assaigs destructius de seccions de mostra. Les proves de tracció confirmen que el tractament tèrmic ha aconseguit el tremp especificat. Les mesures de duresa proporcionen una aproximació ràpida de les propietats de tracció durant el seguiment rutinari de la producció.
Els conjunts de trencament tèrmic requereixen proves especialitzades. Les proves de desplegament mecànic verifiquen que els puntals de poliamida resisteixen la separació sota càrregues definides. Les mesures de conductivitat tèrmica confirmen que es compleixen els objectius de rendiment. Les proves de fatiga sotmeten mostres a cicles tèrmics repetits combinats amb càrregues mecàniques, simulant dècades d'expansió i contracció.
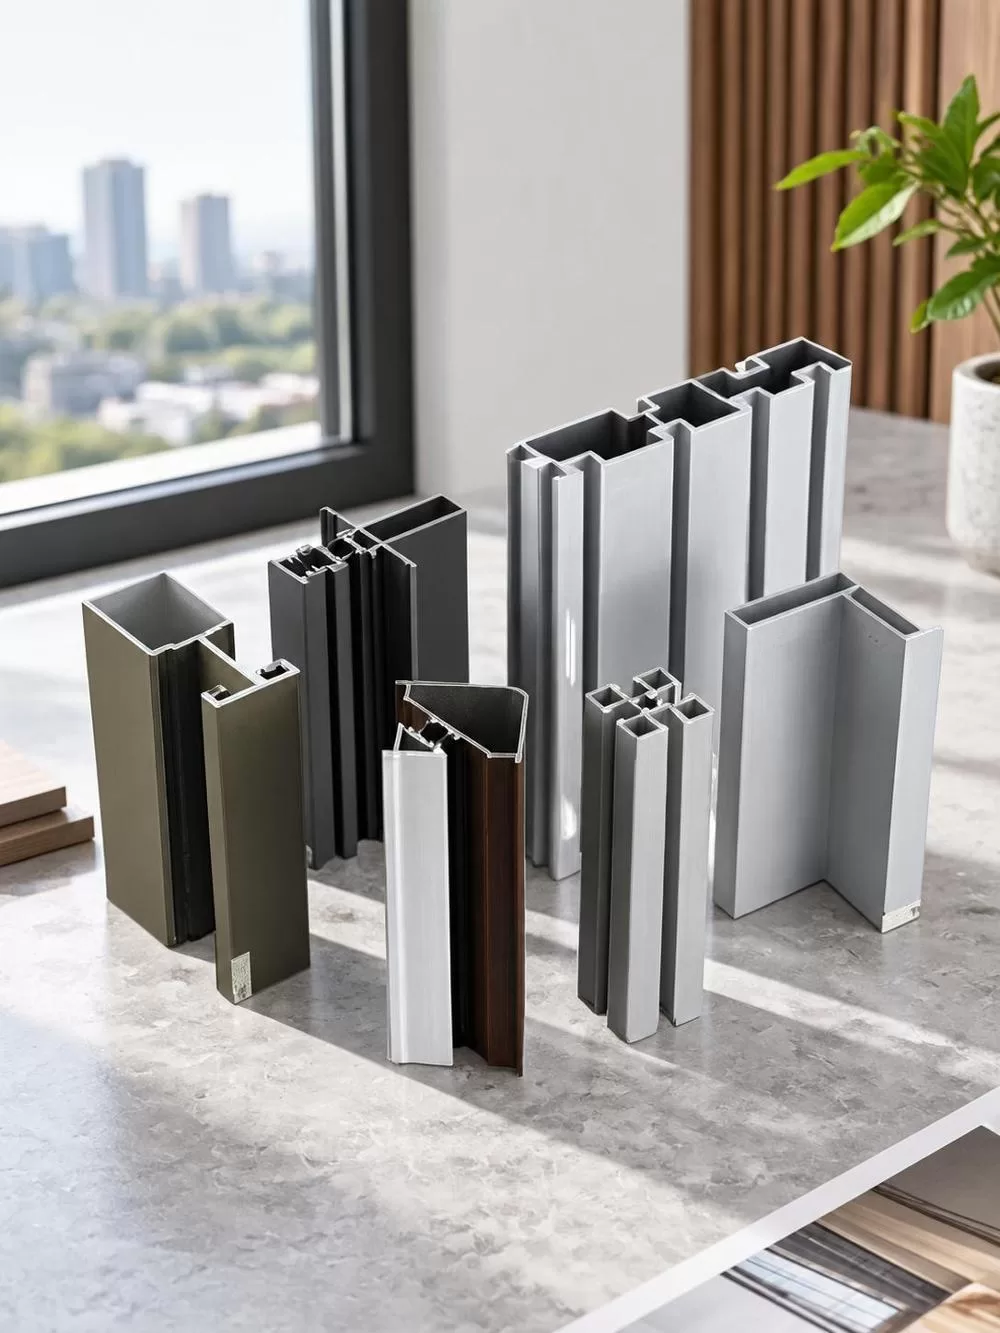
Els sistemes de murs cortina exigeixen perfils que s'adaptin a grans panells de vidre i que mantinguin la integritat estructural contra les càrregues del vent. Les seccions de muntants solen presentar butxaques profundes per a la retenció del vidre, canals de drenatge integrals i rigidesa geomètrica mitjançant nervadures estratègiques. Aquests perfils sovint combinen múltiples extrusions: un membre estructural principal, plaques de pressió encaixables i taps decoratius que amaguen els elements de fixació.
Els marcs de les finestres i les portes equilibren els requisits contradictoris. Les línies de visió estretes maximitzen la superfície de vidre per a l'estètica i la transmissió de la llum, però els perfils prims tenen dificultats per adaptar-se a un maquinari de tancament multipunt i a unes ruptures tèrmiques adequades. L'optimització del disseny utilitza l'anàlisi d'elements finits per col·locar el material de manera eficient, creant rigidesa on es concentren les càrregues i minimitzant el volum en altres llocs.
Els dissipadors de calor industrials prioritzen el rendiment tèrmic per sobre de l'aparença. Les aletes es poden estendre tan primes com ho permetin les toleràncies de fabricació per maximitzar la densitat superficial dins de les restriccions de flux d'aire. Les seccions de la base sovint integren elements de muntatge com ara capçals roscats o canals de clip, eliminant els components de fixació separats que afegeixen resistència tèrmica.
Els sistemes de muntatge de panells solars han de resistir dècades d'exposició a l'exterior, mantenint alhora un posicionament precís. Els perfils incorporen ranures d'ajust per a l'alineació dels panells, canals de gestió de cables i connexions de terra. Les superfícies anoditzades o recobertes de PVDF eviten la corrosió per la intempèrie de la teulada.
Les aplicacions de transport especifiquen perfils que creen estructures per a carrosseries i interiors de vehicles. Aquests dissenys emfatitzen una alta relació resistència-pes mitjançant la col·locació estratègica del material. Els perfils de ranura en T permeten sistemes de muntatge modulars on els components s'uneixen sense soldadura, simplificant la reparació i la reconfiguració.
Els perfils d'extrusió d'alumini tractats correctament poden mantenir la funcionalitat durant diverses dècades en aplicacions arquitectòniques típiques. La capa d'òxid protectora o el recobriment aplicat proporciona la primera defensa contra la degradació ambiental. Les superfícies anoditzades s'espesseixen naturalment amb el temps a través de l'oxidació contínua, millorant de fet la protecció durant diversos anys després de la instal·lació.
Els entorns costaners i industrials acceleren la corrosió a causa de l'esprai de sal i l'exposició a productes químics. Els tractaments de qualitat marina combinen un anoditzat gruixut amb porus segellats per bloquejar la penetració del clorur. El rentat regular elimina els dipòsits de sal acumulats abans que es concentrin prou per atacar la capa protectora.
Els cicles tèrmics provoquen canvis dimensionals que posen tensió a les unions i connexions. Un disseny adequat s'adapta a aquest moviment mitjançant unions lliscants, segells flexibles i elements de fixació que permeten un moviment limitat. Si no es té en compte l'expansió tèrmica, es creen tensions concentrades que finalment trenquen les soldadures o afluixen els elements de fixació.
El desgast mecànic afecta els components mòbils com ara les guies de les portes corredisses i els punts de pivot. L'anoditzat dur augmenta considerablement la duresa superficial, comparable a alguns acers per a eines. Aquest tractament allarga substancialment la vida útil en comparació amb l'anoditzat estàndard en aplicacions de trànsit intens.
La degradació UV afecta els recobriments més que el substrat d'alumini. Les formulacions de PVDF tendeixen a mantenir l'estabilitat del color durant més temps que els recobriments en pols de polièster estàndard, que poden esvair-se o enguixar-se abans sota la llum solar directa prolongada. La inspecció i el repintat periòdics allarguen la vida útil on l'aspecte importa.
| Mètode | Flexibilitat geomètrica | Capacitat de longitud | Cost d'eines | Volum mínim | Tolerància típica |
|---|---|---|---|---|---|
| Extrusió | Alt per a secció transversal constant | Essencialment il·limitat | Moderat | 500 1000 kg | ± 0.15mm |
| Formatge de rotlle | Limitat a seccions obertes simples | Il · limitat | Sota | 100 500 kg | ± 0.25mm |
| Muntatge soldat | Llibertat 3D completa | Il · limitat | Sota | Unitats individuals | ± 0.5mm |
| Fundició a pressió | Complexitat molt alta | Limitat a ~1000 mm | alt | 1000+ unitats | ± 0.2mm |
L'extrusió ocupa una posició única on la complexitat supera el perfilat, però els costos de les eines continuen sent raonables. La capacitat de produir seccions buides amb geometries internes la distingeix del perfilat, que només pot crear perfils oberts. En comparació amb els conjunts soldats, els perfils extrudits eliminen les unions que introdueixen debilitat i requereixen una fabricació intensiva en mà d'obra.
La fosa a pressió competeix amb l'extrusió per components tridimensionals complexos. La fosa destaca per crear elements complexos en totes direccions, però no pot produir els components llargs i de secció constant que caracteritzen la majoria d'aplicacions estructurals i arquitectòniques. Els dos processos es complementen en lloc de competir, amb la fosa manipulant nodes i connectors mentre que l'extrusió proporciona els elements lineals.
La producció d'alumini requereix una aportació energètica significativa, ja que la fosa primària consumeix una quantitat substancial d'electricitat per quilogram de metall produït. Tanmateix, l'extrusió en si mateixa afegeix relativament poca energia addicional a aquest total, cosa que la converteix en un mètode de conformació eficient. La reciclabilitat del metall canvia dràsticament l'equació de la sostenibilitat.
L'alumini reciclat només requereix una petita fracció de l'energia necessària per a la producció primària. Les matrius d'extrusió continuen sent utilitzables fins i tot amb matèries primeres reciclades, tot i que la composició de l'aliatge ha de mantenir-se consistent per mantenir les propietats mecàniques. La indústria de la construcció recupera una gran majoria de components d'alumini al final de la vida útil dels edificis, creant un cicle de materials tancat.
Els tractaments superficials varien en l'impacte ambiental. L'anodització utilitza solucions d'àcid sulfúric que requereixen una neutralització i eliminació acurades. El recobriment en pols genera un mínim de compostos orgànics volàtils en comparació amb els sistemes de pintura líquida, i la pols excés de polvorització es pot recuperar i reutilitzar. Els recobriments de PVDF requereixen més passos de processament, però la seva extrema durabilitat redueix la necessitat de restauració durant la vida útil de l'edifici.
Les millores en l'eficiència de la fabricació se centren en la reducció de les deixalles durant l'extrusió i la fabricació. El disseny avançat de la matriu minimitza el rebuig de la culata a l'extrem de cada palanquilla. Els patrons de tall optimitzats durant el processament secundari redueixen els residus de retalls. Aquests guanys en l'eficiència del material redueixen directament tant el cost com l'impacte ambiental.
Per a aplicacions com ara marcs de panells solars i sistemes de finestres, l'energia estalviada durant la fase d'ús del producte pot superar l'energia incorporada a l'alumini al llarg del temps. Els perfils de finestres amb trencament tèrmic poden reduir significativament les càrregues de calefacció dels edificis en comparació amb els marcs d'alumini estàndard, cosa que ajuda a compensar la seva energia de producció mitjançant la reducció del consum de climatització durant la vida útil de l'edifici.
Goldapple-Alu Group demostra aquests principis mitjançant la fabricació integrada que abasta des de l'extrusió fins al tractament superficial i el processament profund. Segons la informació del producte de l'empresa, les seves instal·lacions gestionen perfils de tota la gamma, des de les sèries 1000 fins a la 7000, oferint tremps estàndard des de l'O fins al T8 per adaptar-se als requisits de l'aplicació. Les certificacions ISO9001, ISO14000 i ISO10012 verifiquen els controls de procés que garanteixen una qualitat constant alhora que minimitzen els residus i l'impacte ambiental durant tota la producció.