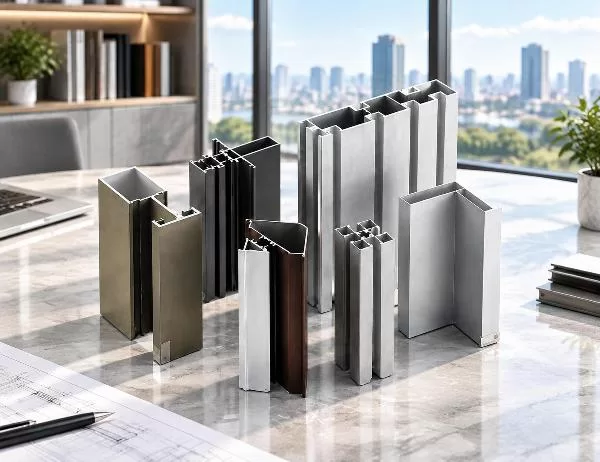
Hliníkové extrudované profily se staly nepostradatelnými v současné stavebnictví a průmyslové výrobě. Tyto všestranné komponenty řeší opakující se výzvu: jak vytvořit lehké, ale odolné konstrukce, které splňují přesné rozměrové požadavky a zároveň zůstávají nákladově efektivní. Od kostrových rámů obvodových plášťů až po kanály pro odvod tepla v elektronice, extrudovaný hliník řeší problémy, které tradiční materiály jen s obtížemi efektivně řeší.
Samotný proces transformuje pevné hliníkové ingoty do složitých průřezových tvarů protlačováním zahřátého kovu přes speciální nástroje. Tato metoda vytváří součásti s konzistentní geometrií po celé jejich délce, čímž eliminuje potřebu více výrobních kroků. Pro inženýry a architekty to znamená méně spojů, zkrácenou dobu montáže a struktury, které si zachovávají svou integritu i při teplotních výkyvech a mechanickém namáhání.
Extruze se spoléhá na řízenou deformaci za vysokého tlaku a teploty. Hliníkové ingoty se zahřívají na přibližně 400–500 °C, díky čemuž je kov tvárný, aniž by dosáhl bodu tání. Hydraulické lisy aplikují síly od 1000 do 8000 tun a protlačují změkčený ingot tvarovaným otvorem matrice. Vzniklý profil se rychle ochlazuje a získá požadovaný průřez.
Konstrukce raznice určuje, jaké tvary jsou možné. Jednoduché geometrické profily, jako jsou úhly a kanály, vyžadují jednoduché nástroje. Složité duté profily s vnitřními dutinami vyžadují vícedílné raznice, kde trny vytvářejí dutiny. Tato flexibilita vysvětluje, proč se extrudované profily mohou hodit pro cokoli od jednoduchých obdélníkových trubek až po složité žebra chladiče s desítkami tenkých stěn.
Volba hliníkové slitiny ovlivňuje jak proces extruze, tak konečné vlastnosti. Slitina 6063 dominuje architektonickým aplikacím díky své vynikající extrudabilitě a střední pevnosti po tepelném zpracování. Průmyslové aplikace často specifikují 6061 pro vyšší pevnost, i když vyžaduje větší extruzní sílu. Slitiny řady 7000 poskytují maximální pevnost, ale hůře se extrudují a obvykle jsou vyhrazeny pro letecký průmysl nebo vysoce namáhané konstrukční prvky.
Surový extrudovaný hliník, známý jako povrchová úprava válcováním, přirozeně oxiduje a vytváří tenkou ochrannou vrstvu. I když je vhodný pro některé průmyslové použití, většina aplikací těží z technických povrchových úprav, které zvyšují odolnost proti korozi, vzhled nebo obojí.
Anodizace vytváří silnější a rovnoměrnější oxidovou vrstvu elektrochemickou konverzí. Tento proces nabízí několik výhod:
Práškové lakování nanáší suchý termoplastický nebo termosetový polymer, který se roztaví a vytvrdne do odolné vrstvy. Tato metoda vytváří nejširší škálu barev a umožňuje dosáhnout textur od hladkého lesku až po drsný mat. Tloušťka vrstvy se obvykle pohybuje od 60 do 120 mikronů, což poskytuje vynikající odolnost proti nárazu a UV stabilitu.
Elektroforéza kombinuje eloxování s nanášením barvy a vytváří tak vícevrstvý ochranný systém. Proces nanáší nabité částice barvy na eloxovaný povrch prostřednictvím elektrického pole, což vede k rovnoměrnému pokrytí i ve složitých geometriích. Tato úprava vyniká v architektonických aplikacích, kde je důležitá dlouhodobá odolnost vůči povětrnostním vlivům.
Pro speciální estetické požadavky se nanášení tištěných vzorů na práškově lakované povrchy provádí metodou přenosu textury dřeva pomocí tepla a tlaku. Výsledek napodobuje přirozené textury dřeva a zároveň si zachovává strukturální výhody hliníku. Fluorokarbonové povlaky PVDF nabízejí vysokou odolnost proti povětrnostním vlivům a pomáhají udržovat stálost barev po mnoho let v náročném pobřežním nebo průmyslovém prostředí.
Slitiny řady 1000 obsahují 99 % nebo více hliníku, díky čemuž jsou vysoce vodivé, ale relativně měkké. Tyto profily jsou vhodné pro elektrické sběrnice a zařízení pro chemické zpracování, kde odolnost proti korozi převažuje nad požadavky na pevnost.
Slitiny řady 3000 obsahují mangan pro mírné zlepšení pevnosti při zachování dobré tvařitelnosti. Tyto slitiny jsou běžné ve výměnících tepla a kuchyňských zařízeních, kde je tepelná vodivost stále důležitá.
Řada 5000 používá jako primární legující prvek hořčík, který nabízí dobrou odolnost proti korozi bez tepelného zpracování. Tyto slitiny se často vyžadují pro jejich výkon v prostředí se slanou vodou.
Slitiny řady 6000 dominují v konstrukčním a architektonickém využití. Kombinace křemíku a hořčíku umožňuje tepelné zpracování na stavy T4, T5 nebo T6, čímž vyvažuje pevnost, extrudabilitu a povrchovou úpravu. Slitiny řady 6063-T5 slouží jako průmyslový standard pro okenní rámy a fasády a poskytují dostatečnou pevnost v tahu 150–200 MPa při zachování vynikající kvality povrchu.
Pokud je maximální pevnost neobchodovatelná, slitiny řady 7000 kombinují zinek, hořčík a měď k dosažení pevnosti v tahu přesahující 500 MPa. Letecké a kosmické aplikace a vysoce výkonné sportovní zboží používají tyto profily i přes jejich vyšší cenu a sníženou odolnost proti korozi.
Přenos tepla hliníkovými profily představuje významnou výzvu v oblasti energetické účinnosti při navrhování budov. Vysoká tepelná vodivost kovu umožňuje venkovním teplotám obcházet izolaci, což vytváří riziko kondenzace a zvyšuje zatížení vytápění, větrání a klimatizace. Systémy tepelných přepážek přerušují tuto vodivou dráhu vložením polyamidových pásků s nízkou vodivostí mezi vnitřní a vnější hliníkové profily.
Výrobní proces obrábí drážky do extrudovaných profilů a poté do nich pod napětím vkládá polyamidové vzpěry. Tyto polymerní můstky udržují strukturální kontinuitu a zároveň podstatně snižují tepelnou vodivost ve srovnání s plnými hliníkovými profily. Výsledná sestava funguje jako tři odlišné prvky: vnější profil, vnitřní profil a nevodivá distanční vložka.
Výkon závisí na geometrii a složení polyamidu. Standardní tepelné přepážky používají pásy o šířce 14–24 mm vyztužené 25 % skleněných vláken. Tato konfigurace může pomoci okenním sestavám splnit požadavky stavebních předpisů v chladném podnebí, přičemž pokročilejší vícekomorové nebo expandované polyamidové geometrie dále zlepšují tepelné vlastnosti.
Konstrukční důsledky vyžadují pečlivou pozornost návrhu. Polyamidové zóny představují mechanicky slabá místa, která musí přenášet zatížení větrem a nést hmotnost zasklení. Zkušební protokoly ověřují, že tepelně přerušené sestavy si zachovávají dostatečnou pevnost při kombinovaném tepelném a mechanickém namáhání v širokém rozsahu provozních teplot.
Standardní extruze vytváří profily s konzistentními průřezy, ale mnoho aplikací vyžaduje dodatečné zpracování. CNC obráběcí centra přidávají přesné prvky, které by bylo nemožné nebo nákladově neúnosné začlenit do extruzní matrice.
Vrtací operace vytvářejí montážní otvory, odvodňovací otvory a přístup k upevňovacím prvkům s vysokou přesností polohování. Víceosé stroje zvládají složité úhly a přesné vzory otvorů napříč složitými trojrozměrnými geometriemi. Tato přesnost je důležitá u sestav obvodových plášťů, kde se stovky komponent musí během instalace dokonale zarovnat.
Frézovací operace vyřezávají drážky, kapsy a složité kontury. Tyto prvky umožňují použití těsnění, těsnění a zámkových spojů. Přesné frézování také vytváří drážky potřebné pro instalaci tepelného mostu, přičemž zachovává přesné tolerance, které zajišťují správné umístění polyamidu.
Svařování spojuje extrudované profily do pevných rámů nebo složitých sestav. Svařování TIG vytváří čisté a pevné spoje vhodné pro architektonické aplikace, kde záleží na vzhledu. Svařování MIG nabízí rychlejší výrobu pro průmyslové konstrukce, kde je kosmetika druhořadá. Třecí svařování s promícháváním, ačkoli méně běžné, vytváří spoje bez tavení základního kovu a zachovává tak vlastnosti materiálu v kritických konstrukčních prvcích.
Děrování a vyřezávání zářezů vytvářejí přesné výřezy pro panty, zámky a další kování. Tyto prvky musí splňovat přísné tolerance, aby byla zajištěna správná funkce po celá desetiletí používání.
Elektronická zařízení generují koncentrovanou tepelnou energii, která se musí rozptýlit, aby se zabránilo snížení výkonu nebo selhání. Extrudované hliníkové profily řeší tento problém geometriemi, které maximalizují povrchovou plochu a zároveň zachovávají efektivní cesty vedení tepla od zdroje.
Konstrukce žeber se řídí principy tepelného inženýrství. Tenká, těsně u sebe umístěná žebra zvětšují povrch, ale mohou bránit proudění vzduchu a snižovat tak konvekční přenos tepla. Optimální rozteč se obvykle pohybuje od 2 mm do 8 mm v závislosti na způsobu chlazení a výšce žeber. Systémy s přirozenou konvekcí používají větší rozteč, protože proudění vzduchu poháněné vztlakem má omezenou rychlost. Nucená konvekce s ventilátory umožňuje užší uspořádání žeber, protože vyšší rychlost vzduchu efektivně proniká úzkými kanály.
Tloušťka základny ovlivňuje, jak efektivně se teplo šíří ze zdroje tepla po celém poli žeber. Tenké základny snižují hmotnost materiálu, ale mohou vytvářet horká místa, pokud odpor šíření překročí disipační kapacitu žeber. Výpočetní tepelné modelování určuje minimální tloušťku základny, která udržuje přijatelnou teplotní rovnoměrnost.
Povrchové úpravy ovlivňují tepelné vlastnosti. Černé eloxování zvyšuje přenos tepla zářením, který se stává významnějším při vyšších provozních teplotách. Tato úprava může mírně zlepšit celkový odvod tepla ve srovnání s holým hliníkem, i když zvyšuje náklady. Pro aplikace, kde záleží na vzhledu, poskytuje barevné eloxování estetické možnosti s minimální tepelnou ztrátou.
Výběr slitiny vyvažuje tepelnou vodivost s mechanickými a extruzními požadavky. Čistý hliník (řada 1000) nabízí velmi vysokou tepelnou vodivost, ale jeho měkkost omezuje možnosti montáže. Slitina 6063 má poněkud nižší tepelnou vodivost a zároveň poskytuje lepší mechanické vlastnosti pro závitové otvory a montážní spony. Tento kompromis zřídka omezuje tepelný výkon, protože primární odpor obvykle leží v konvektivní mezní vrstvě, nikoli v samotném hliníku.
Rozměrová přesnost začíná návrhem a údržbou nástroje. S postupem extruze se nástroje postupně opotřebovávají a mění rozměry profilu. Pravidelné měřicí protokoly tyto odchylky zachycují dříve, než překročí toleranční meze. Přesné měřicí nástroje průběžně skenují vznikající profil a detekují i malé odchylky. Když se měření přiblíží k mezím specifikace, výroba se zastaví kvůli seřízení nebo výměně nástroje.
Kontrola kvality povrchu zkoumá jednotnost povrchové úpravy, vady a přilnavost povlaku. Eloxované profily podléhají testům elektrické kontinuity, aby se ověřila integrita oxidové vrstvy. Povrchy s práškovým nástřikem se kontrolují z hlediska úplnosti pokrytí, přilnavosti pomocí křížového šrafování a tloušťky filmu pomocí magnetických nebo vířivě proudových měřidel.
Ověřování mechanických vlastností probíhá destruktivním zkoušením vzorků. Zkoušky tahem potvrzují, že tepelné zpracování dosáhlo stanoveného stavu. Měření tvrdosti poskytuje rychlý ukazatel tahových vlastností během běžného sledování výroby.
Sestavy s tepelnými přepážkami vyžadují specializované testování. Mechanické zkoušky rozvinutí ověřují, zda polyamidové vzpěry odolávají oddělení při definovaném zatížení. Měření tepelné vodivosti potvrzují, že jsou splněny výkonnostní cíle. Zkoušky únavy vystavují vzorky opakovaným tepelným cyklům v kombinaci s mechanickým zatížením, simulujícím desetiletí roztahování a smršťování.
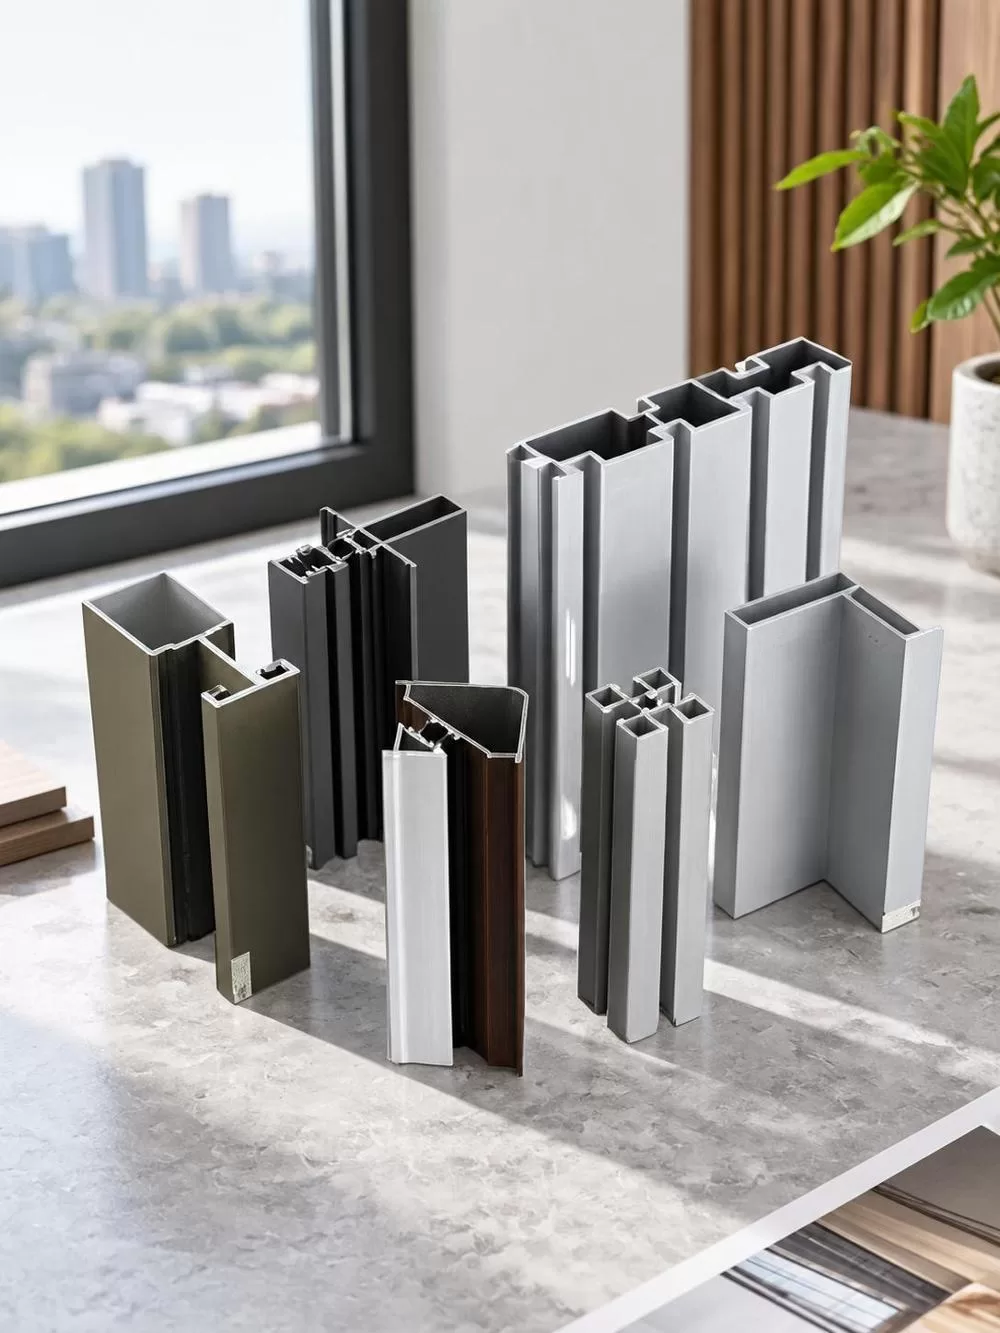
Systémy obvodových plášťů vyžadují profily, které pojmou velké skleněné panely a zároveň zachovají strukturální integritu vůči zatížení větrem. Sloupkové profily obvykle disponují hlubokými kapsami pro zachycení zasklení, integrovanými odvodňovacími kanály a geometrickou tuhostí díky strategickému žebrování. Tyto profily často kombinují více extrudovaných prvků: primární konstrukční prvek, zacvakávací přítlačné desky a ozdobné krytky, které zakrývají spojovací prvky.
Okenní a dveřní rámy vyvažují protichůdné požadavky. Úzké průhledové linie maximalizují skleněnou plochu z hlediska estetiky a propustnosti světla, ale tenké profily se potýkají s obtížemi přizpůsobujícími se vícebodovému zamykání a odpovídajícím tepelným přepážkám. Optimalizace návrhu využívá metodu konečných prvků k efektivnímu umístění materiálu, čímž vytváří tuhost tam, kde se zatížení soustředí, a zároveň minimalizuje objem jinde.
Průmyslové chladiče upřednostňují tepelný výkon před vzhledem. Žebra se mohou natahovat tak tenké, jak to dovolují výrobní tolerance, aby se maximalizovala povrchová hustota v rámci omezení proudění vzduchu. Základny často integrují montážní prvky, jako jsou závitové výstupky nebo kanály pro klipy, čímž se eliminují samostatné upevňovací komponenty, které zvyšují tepelný odpor.
Systémy pro montáž solárních panelů musí odolávat desetiletím venkovního prostředí a zároveň si zachovat přesné umístění. Profily obsahují nastavovací drážky pro zarovnání panelů, kanály pro správu kabelů a uzemňovací připojení. Eloxované nebo PVDF potažené povrchy zabraňují korozi způsobené povětrnostními vlivy střechy.
Dopravní aplikace specifikují profily, které vytvářejí konstrukční rámy pro karoserie a interiéry vozidel. Tyto konstrukce kladou důraz na vysoký poměr pevnosti k hmotnosti díky strategickému umístění materiálu. Profily s T-drážkou umožňují modulární montážní systémy, kde se komponenty spojují bez svařování, což zjednodušuje opravy a rekonfiguraci.
Správně ošetřené hliníkové extrudované profily si mohou v typických architektonických aplikacích zachovat funkčnost po několik desetiletí. Ochranná oxidová vrstva nebo nanesený povlak poskytuje první ochranu proti degradaci vlivy prostředí. Eloxované povrchy v průběhu času přirozeně ztlušťují v důsledku pokračující oxidace, což ve skutečnosti zlepšuje ochranu po dobu několika let po instalaci.
Pobřežní a průmyslové prostředí urychlují korozi v důsledku solné mlhy a vystavení chemikáliím. Ošetření pro námořní účely kombinují silnou anodizační vrstvu s utěsněnými póry, které blokují pronikání chloridů. Pravidelné mytí odstraňuje nahromaděné usazeniny soli dříve, než se dostatečně koncentrují a napadnou ochrannou vrstvu.
Tepelné cykly způsobují rozměrové změny, které namáhají spoje a spoje. Správný návrh tento pohyb zohledňuje pomocí kluzných spojů, pružných těsnění a spojovacích prvků, které umožňují omezený pohyb. Nezohlednění tepelné roztažnosti vytváří koncentrovaná napětí, která nakonec způsobí praskání svarů nebo uvolnění spojovacích prvků.
Mechanické opotřebení ovlivňuje pohyblivé součásti, jako jsou kolejnice posuvných dveří a otočné čepy. Tvrdá eloxace výrazně zvyšuje tvrdost povrchu, srovnatelnou s některými nástrojovými ocelemi. Tato úprava podstatně prodlužuje životnost ve srovnání se standardní eloxací v aplikacích s vysokým provozem.
UV degradace ovlivňuje povlaky více než hliníkový substrát. PVDF složení má tendenci udržovat barevnou stabilitu déle než standardní polyesterové práškové povlaky, které mohou při dlouhodobém přímém slunečním záření dříve vyblednout nebo se zkřídnout. Pravidelné kontroly a renovace prodlužují životnost tam, kde je důležitý vzhled.
| Metoda | Geometrická flexibilita | Délka | Náklady na nástroje | Minimální objem | Typická tolerance |
|---|---|---|---|---|---|
| Vytlačování | Vysoká pro konstantní průřez | V podstatě neomezené | Středně | 500 1000-kg | ± 0.15mm |
| Roll tváření | Omezeno na jednoduché otevřené sekce | Neomezený | Nízké | 100 500-kg | ± 0.25mm |
| Svařovaná sestava | Úplná 3D svoboda | Neomezený | Nízké | Jednotlivé jednotky | ± 0.5mm |
| Odlévání | Velmi vysoká složitost | Omezeno na ~1000 mm | Vysoký | 1000+ jednotek | ± 0.2mm |
Extruze zaujímá jedinečnou pozici, kde složitost převyšuje válcování, ale náklady na nástroje zůstávají rozumné. Schopnost vyrábět duté profily s vnitřní geometrií ji odlišuje od válcování, které umožňuje vytvářet pouze otevřené profily. Ve srovnání se svařovanými sestavami eliminují extrudované profily spoje, které způsobují slabinu a vyžadují pracnou výrobu.
Tlakové lití konkuruje extruzi v oblasti složitých trojrozměrných komponentů. Odlévání vyniká ve vytváření složitých prvků ve všech směrech, ale nedokáže vyrobit dlouhé komponenty s konstantním průřezem, které jsou charakteristické pro většinu konstrukčních a architektonických aplikací. Tyto dva procesy se spíše doplňují, než aby si konkurovaly, přičemž uzly a spojky pro manipulaci s odléváním jsou součástí techniky, zatímco extruze poskytuje lineární prvky.
Výroba hliníku vyžaduje značné energetické vstupy, přičemž primární tavení spotřebovává značné množství elektřiny na kilogram vyrobeného kovu. Samotná extruze však k tomuto celkovému množství přidává poměrně málo energie, což z ní činí efektivní metodu tváření. Recyklovatelnost kovu dramaticky mění rovnici udržitelnosti.
Recyklovaný hliník vyžaduje pouze malý zlomek energie potřebné pro primární výrobu. Extruzní formy zůstávají použitelné i s recyklovaným vstupním materiálem, ačkoli složení slitiny musí zůstat konzistentní, aby si zachovaly mechanické vlastnosti. Stavební průmysl na konci životnosti budov regeneruje velkou většinu hliníkových komponentů, čímž vytváří uzavřený materiálový cyklus.
Povrchové úpravy se liší z hlediska dopadu na životní prostředí. Eloxování využívá roztoky kyseliny sírové, které vyžadují pečlivou neutralizaci a likvidaci. Práškové lakování generuje minimum těkavých organických sloučenin ve srovnání s tekutými nátěrovými systémy a přestřikovaný prášek lze regenerovat a znovu použít. PVDF povlaky vyžadují více kroků zpracování, ale jejich extrémní odolnost snižuje potřebu opětovného natírání po celou dobu životnosti budovy.
Zlepšení efektivity výroby se zaměřují na snížení zmetkovitosti během extruze a výroby. Pokročilá konstrukce matrice minimalizuje množství odpadu na konci každého polotovaru. Optimalizované řezné vzory během sekundárního zpracování snižují množství odpadu. Toto zvýšení materiálové efektivity přímo snižuje náklady i dopad na životní prostředí.
U aplikací, jako jsou rámy solárních panelů a okenní systémy, může energie ušetřená během fáze používání produktu časem překročit energii obsaženou v hliníku. Tepelně přerušené okenní profily mohou ve srovnání se standardními hliníkovými rámy významně snížit tepelné zatížení budovy, což pomáhá kompenzovat jejich výrobní energii sníženou spotřebou vytápění, větrání a klimatizace po celou dobu životnosti budovy.
Skupina Goldapple-Alu demonstruje tyto principy prostřednictvím integrované výroby, která zahrnuje procesy od extruze přes povrchovou úpravu až po hluboké zpracování. Podle informací o produktech společnosti jejich závod zpracovává profily v celé řadě slitin od 1000 do 7000 a nabízí standardní stavy od O do T8, aby splňovaly požadavky aplikace. Certifikace podle ISO 9001, ISO 14000 a ISO 10012 ověřují procesní řízení, které zajišťuje konzistentní kvalitu a zároveň minimalizuje odpad a dopad na životní prostředí v průběhu výroby.