Nalezení správného partnera mezi dodavateli hliníkových profilů často rozhoduje o tom, zda bude projekt dodán včas, nebo se zastaví na extruzní lince. Kupující zřídka selžou kvůli ceně. Selžou proto, že jakosti slitin, tolerance nebo možnosti povrchové úpravy od začátku neodpovídaly dané aplikaci.
To je nejdůležitější v průmyslovém prostředí, kde profily nesou konstrukční zatížení nebo odvádějí teplo od citlivých součástí. Chladič, který vypadá na specifikačním listu stejně, se může chovat velmi odlišně v závislosti na čistotě polotovaru a hmotnosti lisu. Správné stanovení těchto detailů předem ušetří pozdější opravy.
Většina katalogů hliníkových profilů se čte stejně. Série slitin, rozsah tvrdosti a několik bodů s uvedením použití se s drobnými změnami ve formulacích opakují na desítkách webových stránek dodavatelů. Stejnost skrývá skutečné rozdíly ve výrobní hloubce.
Dodavatel provozující malé lisy s nosností do 1000 tun jednoduše nemůže vyrábět stejně odolné konstrukční profily jako ten, který provozuje větší zařízení. Tonáž lisu přímo omezuje složitost průřezu a konzistenci tloušťky stěny, což je důležité, když profil musí nést mechanické zatížení, aniž by se při namáhání deformoval.
Kvalita sochorů vytváří druhou vrstvu obtíží, kterou kupující z datového listu nevidí. Profily odlévané z recyklovaného nebo smíšeného hliníku mohou obsahovat nekonzistentní stopové prvky, které ovlivňují tok extruze a povrchovou úpravu. Dodavatelé, kteří si odlévají vlastní sochory ve specializovaných tavicích a homogenizačních pecích, mají nad touto proměnnou větší kontrolu než ti, kteří sochory nakupují od třetích stran.
Průmyslové aplikace se dělí na dva široké požadavky: konstrukční pevnost a tepelný výkon. Rám dopravníku potřebuje tuhost a rozměrovou stabilitu. Chladič potřebuje povrch a tepelnou vodivost. Oba materiály obvykle vycházejí ze stejné rodiny slitin řady 6000, ale konstrukce extruze a výběr stavu se mění v závislosti na dané práci.
Zejména hliníková slitina 6063 vyvažuje extrudabilitu se slušnou mechanickou pevností, a proto se tak často objevuje v chladičích a rámech strojů. Profilová řada AP39-6063 od společnosti Goldapple-Alu je vyrobena z této slitiny a je odlita z čistých hliníkových předvalků vyráběných interně, nikoli z externích zdrojů.
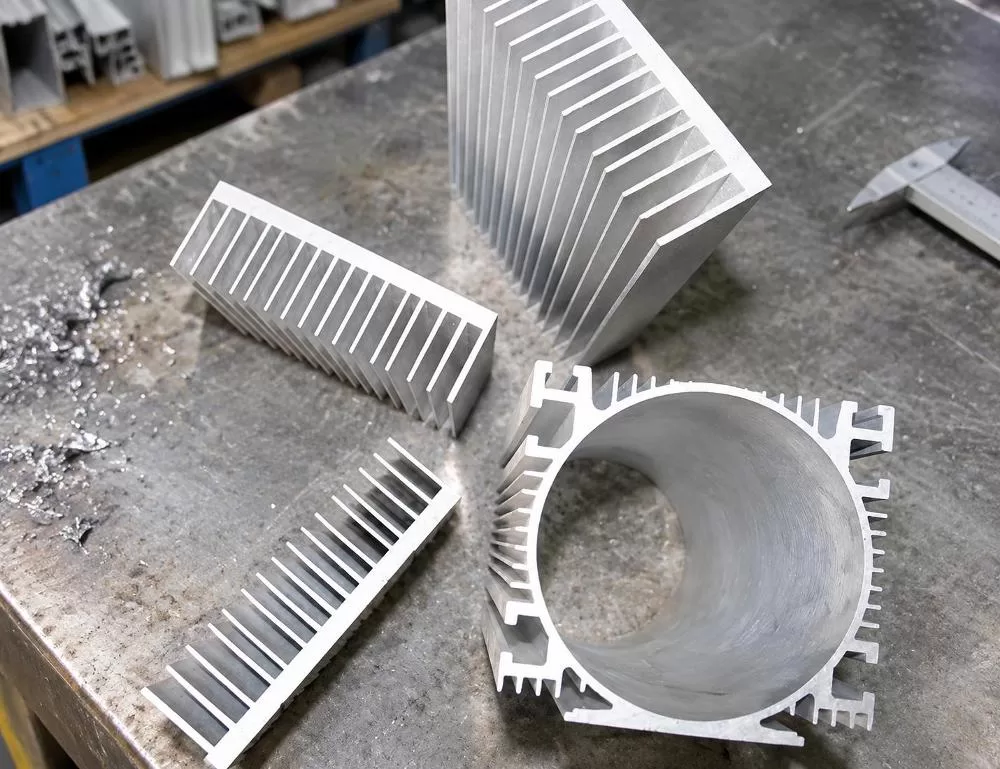
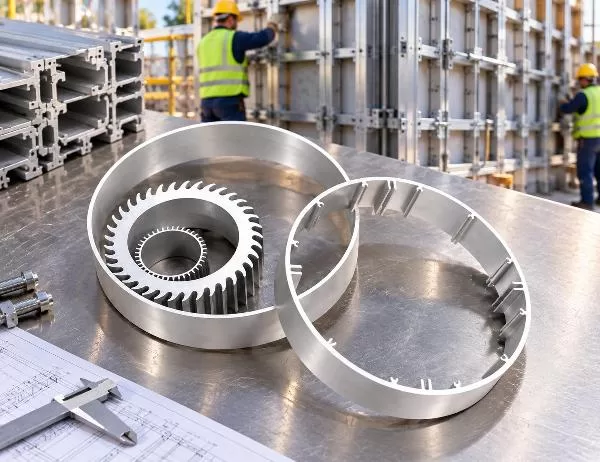
Výše uvedený obrázek ilustruje bod, nad kterým stojí za to se zamyslet: geometrie chladicích žeber není dekorativní. Rozteč a výška každého žebra na hřebenovém profilu chladiče určuje, kolik povrchové plochy je v kontaktu s proudícím vzduchem, což zase určuje, jak rychle teplo opouští součástku. Profil s těsnějšími a rovnoměrnějšími žebry, vytlačovaný na vysokotonážním lisu, má tendenci lépe udržovat toleranci po dlouhou dobu než profil protlačovaný zařízením s nízkým výkonem.
Kupující, kteří s hliníkovou extruzí začínají, často berou specifikační list jako formalitu. Není to tak. Před zadáním objednávky si zaslouží bližší pozornost tři oblasti.
| Specifikace | Typický rozsah | Proč to záleží |
|---|---|---|
| Třída slitiny | Řada 6000 (např. 6063) | Určuje poměr pevnosti k hmotnosti a extrudabilitu |
| temperament | T3 na T8 | Řídí tvrdost a tažnost po tepelném zpracování |
| Tloušťka stěny | Nad 0.7 mm | Ovlivňuje strukturální tuhost a odolnost vůči deformaci |
| Délka profilu | 1 až 8 | Dopady na logistiku přepravy a potřeby řezání na místě |
Zejména označení stavu má tendenci matout kupující, kteří kupují výrobek poprvé. Stav T3 je měkčí a snáze se ohýbá do zakázkových tvarů, zatímco T8 nabízí vyšší pevnost, ale menší flexibilitu během tváření po extruzi. Volba nesprávného stavu pro následné ohýbání nebo obrábění může způsobit prasknutí dílu nebo ztrátu výrobní série.
Tolerance tloušťky stěny je stejně důležitá, zejména u dílů, které se vzájemně doplňují s jinými komponenty. I malá odchylka napříč dlouhou délkou profilu může narušit celou montážní linku, která je závislá na konzistentním uložení.
Povrchová úprava je oblastí, do které mnoho průmyslových kupců investuje nedostatečně, většinou proto, že profil je skryt uvnitř stroje nebo krytu. Toto zdůvodnění platí až do doby, než se koroze nebo opotřebení o rok později stanou problémem s údržbou.
Různé průmyslové podmínky vyhovují několika postupům konečné úpravy:
Žádná z těchto povrchových úprav nemění mechanické chování podkladové slitiny. Mění se však způsob, jakým profil stárne v pracovním prostředí, což je samostatný, ale stejně důležitý faktor.
Rozsah není jen marnivá metrika. Je to praktický signál toho, co dodavatel skutečně dokáže dodat pod tlakem termínů. Zařízení provozované na několika málo tiskových strojích se potýká s velkými nebo urgentními objednávkami, zatímco zařízení s větší kapacitou tiskových strojů dokáže absorbovat proměnlivou poptávku, aniž by se dodací lhůty prodlužovaly o měsíce.
Při ověřování dodavatele zvažte tyto ukazatele kapacity:
Společnost Goldapple-Alu působí v těchto kapacitních dimenzích a provozuje 24 extruzních lisů s kapacitou až 3600 tun a zároveň vlastní odlévání sochorů, což je jeden z důvodů, proč si nás průmysloví odběratelé vybírají pro zakázky na konstrukční a tepelné profily.
Znamená vyšší nálada vždy silnější profil?
Obecně ano, profily T8 odolávají deformaci lépe než T3, ale vyšší temperování také snižuje snadnost ohýbání nebo tvarování kovu. Správná volba závisí na tom, zda váš díl potřebuje po extruzi tvarování.
Může jeden profil sloužit jak konstrukčním, tak tepelným účelům?
Někdy ano, ale zřídka je to optimální. Profil optimalizovaný pro odvod tepla upřednostňuje plochu žeber, zatímco strukturální profil upřednostňuje tloušťku stěny a geometrii nosnosti. Kombinace obou cílů obvykle znamená kompromis v jednom.
Proč jsou minimální objednané množství důležité pro rozhodování o zdrojích?
Minimální objednávkové objednávky (MOQ) odrážejí způsob plánování extruzních linek. Provozování lisu pro malou zakázkovou objednávku je neefektivní, takže většina dodavatelů stanoví maximální hmotnostní limit, obvykle kolem 10 tun, aby odůvodnila výrobní sérii po schválení vzorků.
Je eloxování lepší než práškové lakování pro průmyslové díly?
Ani jeden z nich není univerzálně lepší. Eloxování nabízí tvrdší a tenčí oxidovou vrstvu vhodnou pro odolnost proti oděru, zatímco práškové lakování poskytuje silnější a lépe přizpůsobitelnou barvu a odolnost pro viditelné kryty. Správná volba závisí na podmínkách expozice.
Výběr mezi dodavateli hliníkových profilů se omezuje na porovnání skutečné výrobní kapacity se specifickými požadavky aplikace, nikoli pouze na porovnávání jednotkových cen v cenové nabídce. Profil určený pro chladič uvnitř průmyslové elektroniky má jiné priority než profil rámující dopravníkový systém ve výrobní hale.
Kupující, kteří kladou věcné otázky ohledně zdrojů sochorů, hmotnostní náročnosti lisu a certifikačního pokrytí, se obvykle vyhýbají pozdějším nákladným neshodám. Tyto podrobnosti se zřídka objeví na první stránce katalogu, ale vysvětlují, proč se dva zdánlivě identické profily po instalaci chovají tak odlišně. U průmyslových projektů, kde strukturální spolehlivost a tepelné vlastnosti mají skutečné důsledky, zůstává spolupráce se zkušenými dodavateli hliníkových profilů, kteří si sami řídí proces odlévání a extruze, jedním ze spolehlivějších způsobů, jak toto riziko snížit.