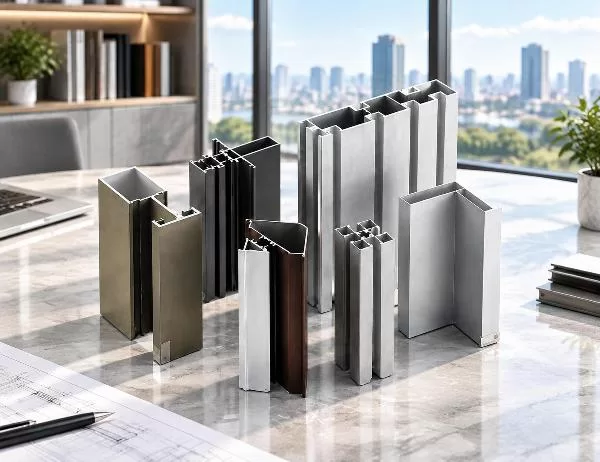
Aluminiumekstruderingsprofiler er blevet uundværlige i moderne byggeri og industriel produktion. Disse alsidige komponenter løser en tilbagevendende udfordring: hvordan man skaber lette, men holdbare strukturer, der opfylder præcise dimensionskrav og samtidig forbliver omkostningseffektive. Fra skeletstrukturer i facadevægge til varmeafledningskanaler i elektronik løser ekstruderet aluminium problemer, som traditionelle materialer har svært ved at løse effektivt.
Selve processen omdanner massive aluminiumsstykker til komplekse tværsnitsformer ved at presse opvarmet metal gennem specialfremstillede matricer. Denne metode producerer komponenter med ensartet geometri langs hele deres længde, hvilket eliminerer behovet for flere fremstillingstrin. For ingeniører og arkitekter betyder dette færre samlinger, reduceret monteringstid og strukturer, der bevarer deres integritet på trods af temperaturudsving og mekanisk belastning.
Ekstrudering er afhængig af kontrolleret deformation under højt tryk og temperatur. Aluminiumsstykker opvarmes til cirka 400-500 °C, hvilket gør metallet formbart uden at nå sit smeltepunkt. Hydrauliske presser påfører kræfter fra 1000 til 8000 tons og presser det blødgjorte stykke gennem en formet dyseåbning. Den fremkommende profil afkøles hurtigt og låser det ønskede tværsnit.
Matricedesign bestemmer, hvilke former der er mulige. Enkle geometriske profiler som vinkler og kanaler kræver ligetil værktøjsfremstilling. Komplekse hulprofiler med indvendige hulrum kræver flerdelte matricer, hvor dorne skaber hulrummene. Denne fleksibilitet forklarer, hvorfor ekstruderede profiler kan rumme alt fra simple rektangulære rør til komplicerede kølepladefinner med snesevis af tynde vægge.
Valget af aluminiumlegering påvirker både ekstruderingsprocessen og de endelige egenskaber. 6063-legering dominerer arkitektoniske anvendelser på grund af dens fremragende ekstruderbarhed og moderate styrke efter varmebehandling. Industrielle anvendelser specificerer ofte 6061 for højere styrke, selvom det kræver mere ekstruderingskraft. 7000-seriens legeringer giver maksimal styrke, men er sværere at ekstrudere og typisk forbeholdt luftfart eller højspændingsstrukturkomponenter.
Rå ekstruderet aluminium, kendt som fræset finish, oxiderer naturligt og danner et tyndt beskyttende lag. Selvom det er tilstrækkeligt til nogle industrielle anvendelser, drager de fleste fordel af konstruerede overfladebehandlinger, der forbedrer korrosionsbestandigheden, udseendet eller begge dele.
Anodisering skaber et tykkere og mere ensartet oxidlag gennem elektrokemisk omdannelse. Denne proces tilbyder flere fordele:
Pulverlakering påfører en tør termoplast eller termohærdende polymer, der smelter og hærder til en holdbar overflade. Denne metode producerer det bredeste farvespektrum og kan opnå teksturer fra glat glans til ru mat. Lagtykkelsen varierer typisk fra 60 til 120 mikron, hvilket giver fremragende slagfasthed og UV-stabilitet.
Elektroforese kombinerer anodisering med malingpåføring og skaber et flerlagsbeskyttelsessystem. Processen aflejrer ladede malingpartikler på den anodiserede overflade gennem et elektrisk felt, hvilket resulterer i ensartet dækning selv i komplekse geometrier. Denne behandling udmærker sig i arkitektoniske anvendelser, hvor langvarig vejrbestandighed er vigtig.
Til særlige æstetiske krav bruger træfiberoverføring varme og tryk til at påføre trykte mønstre på pulverlakerede overflader. Resultatet efterligner naturlige træteksturer, samtidig med at aluminiums strukturelle fordele bevares. PVDF-fluorcarbonbelægninger tilbyder høj vejrbestandighed og hjælper med at opretholde farvestabilitet i mange år i barske kyst- eller industrielle atmosfærer.
Legeringerne i 1000-serien indeholder 99 % eller mere aluminium, hvilket gør dem meget ledende, men relativt bløde. Disse profiler er velegnede til elektriske samleskinner og kemisk procesudstyr, hvor korrosionsbestandighed opvejer styrkekravene.
3000-seriens legeringer indeholder mangan for moderat styrkeforbedring, samtidig med at god formbarhed opretholdes. Disse er almindelige i varmevekslere og køkkenudstyr, hvor varmeledningsevnen fortsat er vigtig.
5000-serien bruger magnesium som det primære legeringselement, hvilket giver god korrosionsbestandighed uden varmebehandling. Marine applikationer og trykbeholdere specificerer ofte disse legeringer på grund af deres ydeevne i saltvandsmiljøer.
6000-seriens legeringer dominerer strukturelle og arkitektoniske anvendelser. Kombinationen af silicium og magnesium muliggør varmebehandling til T4-, T5- eller T6-hærdninger, hvilket balancerer styrke, ekstruderbarhed og overfladefinish. 6063-T5 fungerer som industristandarden for vinduesrammer og facadevægge og giver tilstrækkelig styrke ved en trækstyrke på 150-200 MPa, samtidig med at den opretholder en fremragende overfladekvalitet.
Når maksimal styrke er uundgåelig, kombinerer 7000-seriens legeringer zink, magnesium og kobber for at opnå trækstyrker på over 500 MPa. Luftfartsapplikationer og højtydende sportsudstyr bruger disse profiler på trods af deres højere omkostninger og reducerede korrosionsbestandighed.
Varmeoverførsel gennem aluminiumsprofiler skaber en betydelig udfordring med hensyn til energieffektivitet i bygningsdesign. Metals høje varmeledningsevne tillader udendørstemperaturer at omgå isolering, hvilket skaber risiko for kondens og øger HVAC-belastningen. Termisk adskilte systemer afbryder denne ledende bane ved at indsætte lavledende polyamidstrimler mellem indvendige og udvendige aluminiumssektioner.
Fremstillingsprocessen bearbejder riller i ekstruderede profiler og indsætter derefter polyamidstivere under spænding. Disse polymerbroer opretholder strukturel kontinuitet, samtidig med at de reducerer varmeledningsevnen væsentligt sammenlignet med massive aluminiumsprofiler. Den resulterende samling fungerer som tre forskellige elementer: en udvendig profil, en indvendig profil og en ikke-ledende afstandsholder.
Ydeevnen afhænger af polyamidgeometri og -sammensætning. Standard termiske brud bruger 14-24 mm brede strimler forstærket med 25 % glasfiber. Denne konfiguration kan hjælpe vindueskonstruktioner med at opfylde bygningsreglementets krav i kolde klimaer, hvor mere avancerede flerkammer- eller udvidede polyamidgeometrier forbedrer den termiske ydeevne yderligere.
Strukturelle implikationer kræver omhyggelig designopmærksomhed. Polyamidzonerne repræsenterer mekaniske svage punkter, der skal overføre vindbelastninger og understøtte rudens vægt. Testprotokoller verificerer, at termisk brudte samlinger opretholder tilstrækkelig styrke under kombinerede termiske og mekaniske belastninger på tværs af en bred vifte af driftstemperaturer.
Standardekstrudering producerer profiler med ensartede tværsnit, men mange anvendelser kræver yderligere fremstilling. CNC-bearbejdningscentre tilføjer præcisionsfunktioner, der ville være umulige eller omkostningsbesparende at indarbejde i ekstruderingsdysen.
Boreoperationer skaber monteringshuller, drænporte og adgang til fastgørelseselementer med præcis positioneringsnøjagtighed. Multiaksemaskiner håndterer sammensatte vinkler og præcise hulmønstre på tværs af komplekse tredimensionelle geometrier. Denne præcision er vigtig i facadekonstruktioner, hvor hundredvis af komponenter skal justeres perfekt under installationen.
Fræseoperationer skærer slidser, lommer og indviklede konturer. Disse funktioner muliggør tætningslister, pakninger og sammenlåsende samlinger. Præcisionsfræsning skaber også de spor, der kræves til installation af termisk adskillelse, og opretholder snævre tolerancer, der sikrer korrekt placering af polyamid.
Svejsning forbinder ekstruderede sektioner til stive rammer eller komplekse samlinger. TIG-svejsning producerer rene, stærke samlinger, der er velegnede til arkitektoniske anvendelser, hvor udseendet er vigtigt. MIG-svejsning tilbyder hurtigere produktion til industrielle strukturer, hvor kosmetik er sekundært. Friktionssvejsning, selvom det er mindre almindeligt, skaber samlinger uden at smelte basismetallet og bevarer materialeegenskaber i kritiske strukturelle komponenter.
Stansning og udskæring skaber præcise udskæringer til hængsler, låse og andet hardware. Disse funktioner skal være i overensstemmelse med snævre tolerancer for at sikre korrekt funktion i årtiers brug.
Elektroniske enheder genererer koncentreret termisk energi, der skal spredes for at forhindre forringelse af ydeevnen eller svigt. Ekstruderede aluminiumsprofiler løser dette problem gennem geometrier, der maksimerer overfladearealet, samtidig med at de opretholder effektive varmeledningsveje fra kilden.
Finnedesign følger termiske tekniske principper. Tynde, tæt placerede finner øger overfladearealet, men kan hæmme luftstrømmen og dermed reducere konvektiv varmeoverførsel. Optimal afstand varierer typisk fra 2 mm til 8 mm afhængigt af kølemetode og finnehøjde. Naturlige konvektionssystemer bruger bredere afstand, da opdriftsdrevet luftstrøm har begrænset hastighed. Tvungen konvektion med ventilatorer muliggør tættere finneopstillinger, da højere lufthastighed effektivt trænger ind i smalle kanaler.
Basistykkelsen påvirker, hvor effektivt varmen spredes fra varmekilden over hele finnen. Tynde baser reducerer materialevægten, men kan skabe varmepunkter, hvis spredningsmodstanden overstiger finnens afledningsevne. Beregningsmæssig termisk modellering bestemmer den minimale basistykkelse, der opretholder en acceptabel temperaturensartethed.
Overfladebehandlinger påvirker den termiske ydeevne. Sort anodisering øger strålingsvarmeoverførslen, hvilket bliver mere markant ved højere driftstemperaturer. Denne behandling kan forbedre den samlede varmeafledning en smule sammenlignet med bart aluminium, selvom det øger omkostningerne. Til anvendelser, hvor udseendet er vigtigt, giver farvet anodisering æstetiske muligheder med minimal termisk påvirkning.
Legeringsvalget afbalancerer varmeledningsevnen med mekaniske og ekstruderingsmæssige krav. Ren aluminium (1000-serien) tilbyder meget høj varmeledningsevne, men dens blødhed begrænser monteringsmulighederne. 6063-legering har en noget lavere varmeledningsevne, samtidig med at den giver bedre mekaniske egenskaber til gevindhuller og monteringsclips. Denne afvejning begrænser sjældent den termiske ydeevne, da den primære modstand normalt ligger i det konvektive grænselag snarere end i selve aluminiumet.
Dimensionsnøjagtighed begynder med design og vedligeholdelse af formen. Efterhånden som ekstruderingen skrider frem, slides formene gradvist, hvilket ændrer profilens dimensioner. Regelmæssige måleprotokoller fanger disse variationer, før de overskrider tolerancegrænserne. Præcisionsmåleværktøjer scanner kontinuerligt den nye profil og registrerer selv små afvigelser. Når målingerne bevæger sig mod specifikationsgrænserne, stopper produktionen for justering eller udskiftning af formen.
Overfladekvalitetsinspektion undersøger finishensartethed, defekter og belægningens vedhæftning. Anodiserede profiler gennemgår elektrisk kontinuitetstest for at verificere oxidlagets integritet. Pulverlakerede overflader kontrolleres for fuldstændig dækning, vedhæftning via krydsskraveringstest og filmtykkelse ved hjælp af magnetiske eller hvirvelstrømsmålere.
Verifikation af mekaniske egenskaber sker gennem destruktiv prøvning af prøvesektioner. Trækprøvninger bekræfter, at varmebehandlingen opnåede den specificerede hærdning. Hårdhedsmålinger giver en hurtig indikator for trækstyrkeegenskaber under rutinemæssig produktionsovervågning.
Termisk brud kræver specialiseret testning. Mekaniske udrulningstests verificerer, at polyamidstivere modstår adskillelse under definerede belastninger. Målinger af varmeledningsevne bekræfter, at ydeevnemålene er opfyldt. Udmattelsestestning udsætter prøver for gentagne termiske cyklusser kombineret med mekaniske belastninger, hvilket simulerer årtiers udvidelse og sammentrækning.
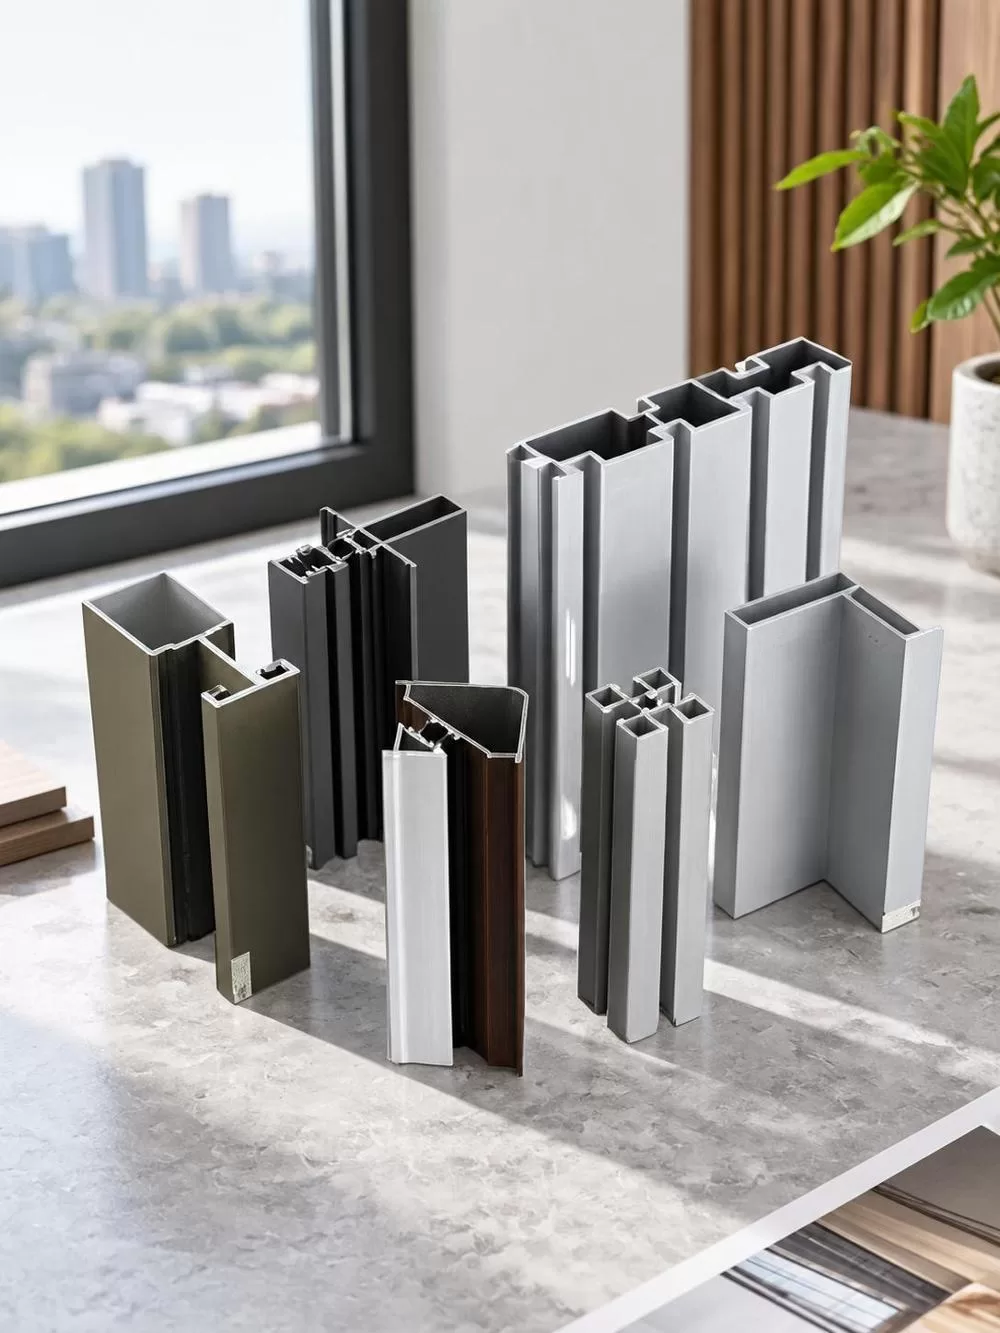
Gardinvægssystemer kræver profiler, der kan rumme store glaspaneler, samtidig med at de bevarer den strukturelle integritet mod vindbelastninger. Postsektioner har typisk dybe lommer til fastholdelse af glasruder, integrerede drænkanaler og geometrisk stivhed gennem strategiske ribber. Disse profiler kombinerer ofte flere ekstruderinger: et primært strukturelt element, trykplader med klikfunktion og dekorative hætter, der skjuler fastgørelseselementer.
Vindues- og dørkarme balancerer modstridende krav. Smalle sigtelinjer maksimerer glasarealet af hensyn til æstetik og lystransmission, men tynde profiler har svært ved at rumme flerpunktslåsebeslag og tilstrækkelige kuldebrydere. Designoptimering bruger finite element-analyse til at placere materiale effektivt, hvilket skaber stivhed, hvor belastninger koncentreres, samtidig med at volumen minimeres andre steder.
Industrielle køleplader prioriterer termisk ydeevne frem for udseende. Finner kan strækkes så tynde, som produktionstolerancer tillader, for at maksimere overfladetætheden inden for luftstrømsbegrænsninger. Bundsektioner integrerer ofte monteringsfunktioner som gevindskårne buer eller klipskanaler, hvilket eliminerer separate fastgørelseskomponenter, der tilføjer termisk modstand.
Monteringssystemer til solpaneler skal modstå årtiers udendørs eksponering, samtidig med at de opretholder præcis positionering. Profiler har justeringshuller til paneljustering, kabelkanaler og jordforbindelser. Anodiserede eller PVDF-belagte overflader forhindrer korrosion fra tagforvitring.
Transportapplikationer specificerer profiler, der skaber strukturelle rammer for køretøjskarosserier og interiør. Disse designs understreger høje styrke-til-vægt-forhold gennem strategisk materialeplacering. T-sporprofiler muliggør modulære samlesystemer, hvor komponenter samles uden svejsning, hvilket forenkler reparation og omkonfiguration.
Korrekt behandlede aluminiumekstruderingsprofiler kan opretholde funktionalitet i flere årtier i typiske arkitektoniske anvendelser. Det beskyttende oxidlag eller den påførte belægning giver det første forsvar mod miljøforringelse. Anodiserede overflader tykner naturligt over tid gennem fortsat oxidation, hvilket faktisk forbedrer beskyttelsen i flere år efter installationen.
Kyst- og industrimiljøer accelererer korrosion gennem salttåge og kemisk eksponering. Marinebehandlinger kombinerer tyk anodisering med forseglede porer for at blokere kloridindtrængning. Regelmæssig vask fjerner akkumulerede saltaflejringer, før de koncentreres tilstrækkeligt til at angribe det beskyttende lag.
Termisk cykling forårsager dimensionsændringer, der belaster samlinger og forbindelser. Korrekt design imødekommer denne bevægelse gennem glidesamlinger, fleksible tætninger og fastgørelseselementer, der tillader begrænset bevægelse. Manglende hensyntagen til termisk udvidelse skaber koncentrerede spændinger, der i sidste ende revner svejsninger eller løsner fastgørelseselementer.
Mekanisk slid påvirker bevægelige komponenter som skydedørskinner og drejepunkter. Hårdbelægningsanodisering øger overfladehårdheden betydeligt, sammenlignet med nogle værktøjsstål. Denne behandling forlænger slidlevetiden betydeligt sammenlignet med standardanodisering i applikationer med høj trafik.
UV-nedbrydning påvirker belægninger mere end aluminiumsunderlaget. PVDF-formuleringer har en tendens til at bevare farvestabiliteten længere end standard polyesterpulverbelægninger, som kan falme eller kridte hurtigere under længerevarende direkte sollys. Periodisk inspektion og efterbehandling forlænger levetiden, hvor udseendet er vigtigt.
| Metode | Geometrisk fleksibilitet | Længdekapacitet | Værktøjsomkostninger | Mindste volumen | Typisk tolerance |
|---|---|---|---|---|---|
| Ekstrudering | Høj for konstant tværsnit | Stort set ubegrænset | Moderat | 500 1000-kg | ± 0.15mm |
| Rulformning | Begrænset til simple åbne sektioner | Ubegrænset | Lav | 100 500-kg | ± 0.25mm |
| Svejset samling | Fuld 3D-frihed | Ubegrænset | Lav | Enkeltstående enheder | ± 0.5mm |
| Die Casting | Meget høj kompleksitet | Begrænset til ~1000 mm | Høj | 1000+ enheder | ± 0.2mm |
Ekstrudering indtager en unik position, hvor kompleksiteten overstiger valseformning, men værktøjsomkostningerne forbliver rimelige. Muligheden for at producere hulprofiler med indvendige geometrier adskiller det fra valseformning, som kun kan skabe åbne profiler. Sammenlignet med svejsede samlinger eliminerer ekstruderede profiler samlinger, der introducerer svagheder og kræver arbejdskrævende fremstilling.
Trykstøbning konkurrerer med ekstrudering om komplekse tredimensionelle komponenter. Støbning udmærker sig ved at skabe indviklede elementer i alle retninger, men kan ikke producere de lange komponenter med konstant tværsnit, der kendetegner de fleste strukturelle og arkitektoniske anvendelser. De to processer supplerer snarere end konkurrerer, hvor støbning håndterer knudepunkter og forbindelseselementer, mens ekstrudering leverer de lineære elementer.
Aluminiumproduktion kræver betydelig energitilførsel, hvor primær smeltning forbruger en betydelig mængde elektricitet pr. kilogram produceret metal. Ekstrudering i sig selv tilføjer dog forholdsvis lidt ekstra energi til dette samlede beløb, hvilket gør det til en effektiv formningsmetode. Metallets genanvendelighed ændrer bæredygtighedsligningen dramatisk.
Genbrugsaluminium kræver kun en lille brøkdel af den energi, der er nødvendig til primærproduktion. Ekstruderingsdyser forbliver brugbare selv med genbrugsråmateriale, selvom legeringssammensætningen skal forblive ensartet for at bevare de mekaniske egenskaber. Byggeindustrien genvinder et stort flertal af aluminiumskomponenter ved bygningens levetid, hvilket skaber en lukket materialecyklus.
Overfladebehandlinger varierer i miljøpåvirkning. Anodisering bruger svovlsyreopløsninger, der kræver omhyggelig neutralisering og bortskaffelse. Pulverlakering genererer minimale flygtige organiske forbindelser sammenlignet med flydende malingssystemer, og oversprøjtet pulver kan genvindes og genbruges. PVDF-belægninger kræver flere forarbejdningstrin, men deres ekstreme holdbarhed reducerer behovet for efterbehandling i løbet af bygningens levetid.
Forbedringer af produktionseffektiviteten fokuserer på at reducere spild under ekstrudering og fremstilling. Avanceret matricedesign minimerer kassering af stumpmateriale i hver barrens ende. Optimerede skæremønstre under sekundær bearbejdning reducerer spild af afskæring. Disse materialeeffektivitetsgevinster reducerer direkte både omkostninger og miljøpåvirkning.
For anvendelser som solpanelrammer og vinduessystemer kan den energi, der spares i produktets brugsfase, overstige den energi, der er indeholdt i aluminiumet over tid. Termisk brudte vinduesprofiler kan reducere bygningens varmebelastning betydeligt sammenlignet med standard aluminiumsrammer, hvilket hjælper med at udligne deres produktionsenergi gennem reduceret HVAC-forbrug i løbet af bygningens levetid.
Goldapple-Alu Group demonstrerer disse principper gennem integreret produktion, der spænder fra ekstrudering til overfladebehandling og dybdeforarbejdning. Ifølge virksomhedens produktinformation håndterer deres anlæg profiler på tværs af hele spektret fra legeringer i 1000- til 7000-serien og tilbyder standardhærdelser fra O til T8 for at matche applikationskravene. Certificeringer under ISO9001, ISO14000 og ISO10012 verificerer proceskontroller, der sikrer ensartet kvalitet, samtidig med at spild og miljøpåvirkning minimeres under hele produktionen.