At finde den rette partner blandt leverandører af aluminiumsprofiler afgør ofte, om et projekt leveres til tiden eller går i stå ved ekstruderingslinjen. Købere fejler sjældent på grund af prisen. De fejler, fordi legeringskvaliteter, tolerancer eller efterbehandlingsmuligheder ikke passede til applikationen fra starten.
Dette er især vigtigt i industrielle miljøer, hvor profiler bærer strukturelle belastninger eller flytter varme væk fra følsomme komponenter. En køleplade, der ser identisk ud på et specifikationsark, kan fungere meget forskelligt afhængigt af barrens renhed og pressens tonnage. At have disse detaljer korrekte på forhånd sparer senere efterarbejde.
De fleste kataloger over aluminiumsprofiler læses på samme måde. Legeringsserie, hærdningsområde og et par applikationspunkter, der gentages på tværs af snesevis af leverandørwebsteder med mindre ordlydsændringer. Ensartetheden skjuler reelle forskelle i fremstillingsdybde.
En leverandør, der bruger små presser under 1000 tons, kan simpelthen ikke producere de samme kraftige strukturelle profiler som en, der bruger større udstyr. Pressens tonnage begrænser direkte tværsnitskompleksiteten og vægtykkelsens ensartethed, hvilket er vigtigt, når en profil skal bære mekanisk belastning uden at blive vridet under belastning.
Billets kvalitet skaber et andet problemområde, som købere ikke kan se fra et datablad. Profiler støbt af genbrugsaluminium eller aluminium fra blandede kilder kan indeholde inkonsistente sporstoffer, hvilket påvirker ekstruderingsflowet og overfladefinishen. Leverandører, der støber deres egne billets i dedikerede smelte- og homogeniseringsovne, har mere kontrol over denne variabel end dem, der køber billets fra tredjeparter.
Industrielle anvendelser kan opdeles i to brede krav: strukturel styrke og termisk ydeevne. En transportbåndsramme kræver stivhed og dimensionsstabilitet. En køleplade kræver overfladeareal og varmeledningsevne. Begge er normalt fremstillet af den samme 6000-serie legering, men ekstruderingsdesignet og valget af hærdning ændrer sig afhængigt af opgaven.
Især 6063 aluminiumlegering balancerer ekstruderbarhed med en god mekanisk styrke, hvilket er grunden til, at den optræder så ofte i køleplader og maskinkonstruktioner. Goldapple-Alus AP39-6063 profillinje er bygget på denne legering, støbt af rene aluminiumsstykker produceret internt i stedet for eksternt indkøbt.
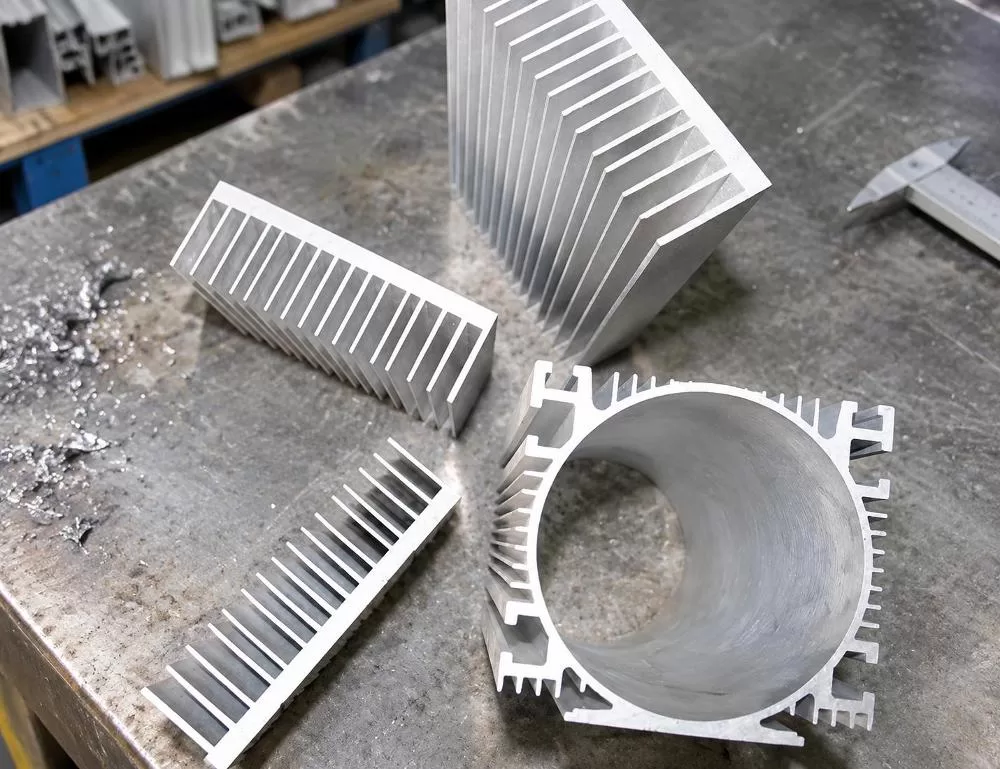
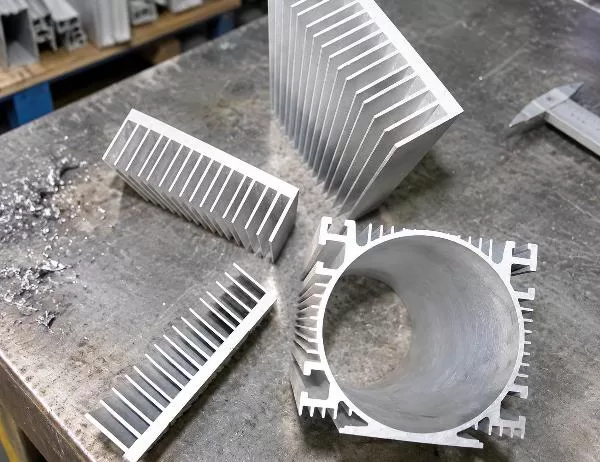
Billedet ovenfor illustrerer et punkt, der er værd at dvæle ved: Kølefinnegeometrien er ikke dekorativ. Afstanden og højden af hver finne på en kæmmet kølepladeprofil bestemmer, hvor meget overfladeareal der er i kontakt med bevægelig luft, hvilket igen bestemmer, hvor hurtigt varmen forlader komponenten. En profil med strammere, mere ensartede finner ekstruderet på en højtonnagepresse har en tendens til at holde tolerancen bedre over en lang periode end en, der presses gennem undermotoriseret udstyr.
Købere, der er nye inden for aluminiumekstrudering, behandler ofte specifikationsarket som en formalitet. Det er det ikke. Tre felter fortjener nærmere opmærksomhed, før man afgiver en ordre.
| Specification | Typisk rækkevidde | Hvorfor det drejer sig om |
|---|---|---|
| Legeringskvalitet | 6000-serien (f.eks. 6063) | Bestemmer styrke-til-vægt-forholdet og ekstruderbarheden |
| Temper | T3 til T8 | Kontrollerer hårdhed og duktilitet efter varmebehandling |
| Vægtykkelse | Over 0.7 mm | Påvirker strukturel stivhed og modstand mod deformation |
| Profillængde | 1 til 8 meter | Påvirker forsendelseslogistik og behov for beskæring på stedet |
Især anløbningsbetegnelsen har en tendens til at forvirre førstegangskøbere. En T3-anløbning er blødere og lettere at bøje i brugerdefinerede former, mens T8 tilbyder højere styrke, men mindre fleksibilitet under efterformning. At vælge den forkerte anløbning til en bukke- eller bearbejdningsoperation efterfølgende kan revne emnet eller spilde en produktionskørsel.
Tolerancen for vægtykkelse er lige så vigtig, især for dele, der griber ind i andre komponenter. Selv en lille afvigelse på tværs af en lang profillængde kan forstyrre en hel samlebånd, der er afhængig af ensartet pasform.
Overfladebehandling er et område, hvor mange industrielle købere underinvesterer, primært fordi profilen er skjult inde i en maskine eller et kabinet. Den argumentation holder, indtil korrosion eller slid bliver et vedligeholdelsesproblem et år senere.
Flere efterbehandlingsruter passer til forskellige industrielle forhold:
Ingen af disse overfladebehandlinger ændrer den underliggende legerings mekaniske opførsel. De ændrer, hvordan profilen ældes i sit arbejdsmiljø, hvilket er en separat, men lige så vigtig overvejelse.
Skala er ikke en forfængelighedsmåling. Det er et praktisk signal om, hvad en leverandør rent faktisk kan levere under deadlinepres. En facilitet, der kører med en håndfuld pressemaskiner, kæmper med store eller hastende ordrer, mens en med bredere pressekapacitet kan absorbere variabel efterspørgsel uden at udskyde leveringstiderne med måneder.
Overvej disse kapacitetsindikatorer, når du vurderer en leverandør:
Goldapple-Alu opererer på tværs af disse kapacitetsdimensioner og kører 24 ekstruderingspresser på op til 3600 tons sammen med intern støbning af billets, hvilket er en af grundene til, at industrielle købere vurderer os til ordrer på strukturelle og termiske profiler.
Betyder et højere temperament altid en stærkere profil?
Generelt set ja, T8-profiler modstår deformation bedre end T3, men højere hærdning reducerer også, hvor let metallet kan bøjes eller formes bagefter. Det rigtige valg afhænger af, om din del skal formes efter ekstrudering.
Kan ét profildesign tjene både strukturelle og termiske formål?
Nogle gange, men det er sjældent optimalt. En profil, der er optimeret til varmeafledning, prioriterer finneoverfladeareal, mens en strukturprofil prioriterer vægtykkelse og bærende geometri. At kombinere begge mål betyder normalt at gå på kompromis med det ene.
Hvorfor er minimumsbestillingsmængder vigtige for indkøbsbeslutninger?
MOQ'er afspejler, hvordan ekstruderingslinjer er planlagt. Det er ineffektivt at køre en presse til en lille specialordre, så de fleste leverandører sætter en minimumstonnage, normalt omkring 10 tons, for at retfærdiggøre produktionskørslen efter godkendelse af prøver.
Er anodisering bedre end pulverlakering til industrielle dele?
Ingen af delene er universelt bedre. Anodisering giver et hårdere, tyndere oxidlag, der er egnet til slidstyrke, mens pulverlakering giver en tykkere, mere brugerdefinerbar farve og holdbarhed til synlige huse. Det rigtige valg afhænger af eksponeringsforholdene.
Valget mellem leverandører af aluminiumsprofiler handler om at matche den reelle produktionskapacitet med de specifikke krav i applikationen, ikke blot at sammenligne enhedspriser på et tilbudsark. En profil, der er beregnet til en køleplade i industriel elektronik, har andre prioriteter end en, der indrammer et transportbåndssystem på en fabriksgulv.
Købere, der stiller konkrete spørgsmål om billetsourcing, pressetonnage og certificeringsdækning, har en tendens til at undgå dyre uoverensstemmelser senere hen. Disse detaljer dukker sjældent op på den første side af et katalog, men de forklarer, hvorfor to tilsyneladende identiske ekstruderinger opfører sig så forskelligt, når de først er installeret. For industrielle projekter, hvor strukturel pålidelighed og termisk ydeevne begge har reelle konsekvenser, er det fortsat en af de mere pålidelige måder at reducere denne risiko på at samarbejde med erfarne leverandører af aluminiumsprofiler, der kontrollerer deres egen støbe- og ekstruderingsproces.