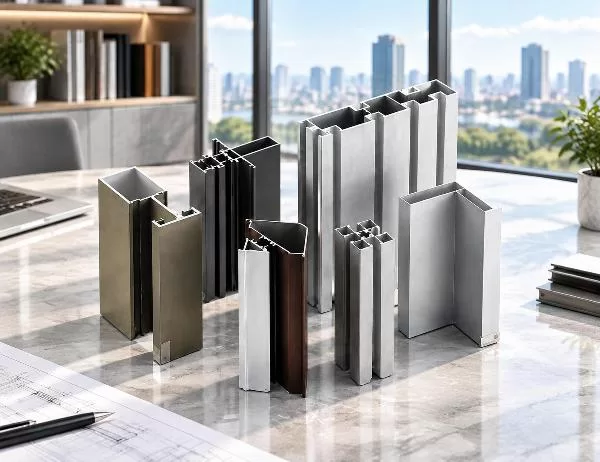
Aluminium-Strangpressprofile sind im modernen Bauwesen und in der industriellen Fertigung unverzichtbar geworden. Diese vielseitigen Bauteile lösen eine immer wiederkehrende Herausforderung: Wie lassen sich leichte und dennoch robuste Konstruktionen herstellen, die präzise Maßvorgaben erfüllen und gleichzeitig kosteneffizient sind? Von der Tragkonstruktion von Vorhangfassaden bis hin zu den Wärmeableitungskanälen in der Elektronik – stranggepresstes Aluminium bietet Lösungen für Probleme, die mit herkömmlichen Materialien nur schwer zu bewältigen sind.
Das Verfahren selbst formt massive Aluminiumblöcke zu komplexen Querschnittsformen, indem erhitztes Metall durch speziell angefertigte Werkzeuge gepresst wird. So entstehen Bauteile mit gleichbleibender Geometrie über die gesamte Länge, wodurch mehrere Fertigungsschritte entfallen. Für Ingenieure und Architekten bedeutet dies weniger Verbindungen, kürzere Montagezeiten und Strukturen, die auch bei Temperaturschwankungen und mechanischer Belastung ihre Stabilität bewahren.
Das Strangpressverfahren beruht auf kontrollierter Verformung unter hohem Druck und hoher Temperatur. Aluminiumblöcke werden auf etwa 400–500 °C erhitzt, wodurch das Metall formbar wird, ohne seinen Schmelzpunkt zu erreichen. Hydraulische Pressen wenden Kräfte von 1000 bis 8000 Tonnen an und pressen den erweichten Block durch eine geformte Matrizenöffnung. Das entstehende Profil kühlt schnell ab und fixiert so den gewünschten Querschnitt.
Die Werkzeugkonstruktion bestimmt, welche Formen möglich sind. Einfache geometrische Profile wie Winkel und U-Profile erfordern unkomplizierte Werkzeuge. Komplexe Hohlprofile mit inneren Hohlräumen benötigen mehrteilige Werkzeuge, in denen Dorne die Hohlräume erzeugen. Diese Flexibilität erklärt, warum extrudierte Profile alles von einfachen Rechteckrohren bis hin zu komplexen Kühlrippen mit Dutzenden dünner Wände ermöglichen.
Die Wahl der Aluminiumlegierung beeinflusst sowohl den Extrusionsprozess als auch die Endprodukteigenschaften. Die Legierung 6063 dominiert in der Architektur aufgrund ihrer hervorragenden Extrudierbarkeit und moderaten Festigkeit nach der Wärmebehandlung. Für industrielle Anwendungen wird häufig die Legierung 6061 für höhere Festigkeiten eingesetzt, die jedoch einen höheren Extrusionsdruck erfordert. Legierungen der 7000er-Serie bieten maximale Festigkeit, sind aber schwieriger zu extrudieren und werden typischerweise für die Luft- und Raumfahrt oder hochbelastete Strukturbauteile verwendet.
Rohes, stranggepresstes Aluminium, auch als Walzblank bezeichnet, oxidiert auf natürliche Weise und bildet eine dünne Schutzschicht. Für einige industrielle Anwendungen ist dies ausreichend, jedoch profitieren die meisten Anwendungen von speziellen Oberflächenbehandlungen, die die Korrosionsbeständigkeit, das Aussehen oder beides verbessern.
Durch Anodisieren entsteht mittels elektrochemischer Umwandlung eine dickere und gleichmäßigere Oxidschicht. Dieses Verfahren bietet mehrere Vorteile:
Bei der Pulverbeschichtung wird ein trockenes thermoplastisches oder duroplastisches Polymer aufgetragen, das schmilzt und zu einer widerstandsfähigen Oberfläche aushärtet. Dieses Verfahren ermöglicht die größte Farbvielfalt und Oberflächenstrukturen von glatt glänzend bis rau matt. Die Beschichtungsdicke liegt typischerweise zwischen 60 und 120 Mikrometern und bietet hervorragende Schlagfestigkeit und UV-Beständigkeit.
Die Elektrophorese kombiniert Anodisierung mit Lackierung und erzeugt so ein mehrschichtiges Schutzsystem. Dabei werden geladene Lackpartikel mittels eines elektrischen Feldes auf die anodisierte Oberfläche aufgebracht, wodurch selbst bei komplexen Geometrien eine gleichmäßige Beschichtung erzielt wird. Dieses Verfahren eignet sich hervorragend für architektonische Anwendungen, bei denen langfristige Witterungsbeständigkeit entscheidend ist.
Für spezielle ästhetische Anforderungen wird beim Holzmaserungstransferverfahren unter Hitze und Druck gedruckte Muster auf pulverbeschichtete Oberflächen aufgebracht. Das Ergebnis ahmt die natürliche Holzstruktur nach und erhält gleichzeitig die strukturellen Vorteile von Aluminium. PVDF-Fluorcarbon-Beschichtungen bieten eine hohe Witterungsbeständigkeit und tragen dazu bei, die Farbstabilität über viele Jahre hinweg auch in rauen Küsten- oder Industrieumgebungen zu gewährleisten.
Die Legierungen der 1000er-Serie enthalten 99 % oder mehr Aluminium und sind daher hochleitfähig, aber relativ weich. Diese Profile eignen sich für elektrische Stromschienen und Anlagen der chemischen Verfahrenstechnik, bei denen Korrosionsbeständigkeit wichtiger ist als Festigkeit.
Legierungen der 3000er-Serie enthalten Mangan, um eine moderate Festigkeitsverbesserung bei gleichzeitig guter Umformbarkeit zu erzielen. Sie werden häufig in Wärmetauschern und Kochgeräten eingesetzt, wo die Wärmeleitfähigkeit eine wichtige Rolle spielt.
Die 5000er-Serie verwendet Magnesium als primäres Legierungselement und bietet ohne Wärmebehandlung eine gute Korrosionsbeständigkeit. Aufgrund ihrer Leistungsfähigkeit in Salzwasserumgebungen werden diese Legierungen häufig für Anwendungen im Schiffbau und für Druckbehälter eingesetzt.
Legierungen der 6000er-Serie dominieren im Bauwesen und in der Architektur. Die Kombination aus Silizium und Magnesium ermöglicht die Wärmebehandlung auf die Härtegrade T4, T5 oder T6 und bietet ein optimales Verhältnis von Festigkeit, Extrudierbarkeit und Oberflächengüte. 6063-T5 gilt als Industriestandard für Fensterrahmen und Vorhangfassaden und bietet mit einer Zugfestigkeit von 150–200 MPa eine ausreichende Festigkeit bei gleichzeitig exzellenter Oberflächenqualität.
Wenn höchste Festigkeit unerlässlich ist, werden Legierungen der 7000er-Serie aus Zink, Magnesium und Kupfer hergestellt, um Zugfestigkeiten von über 500 MPa zu erreichen. Diese Profile finden trotz höherer Kosten und geringerer Korrosionsbeständigkeit Anwendung in der Luft- und Raumfahrt sowie bei Hochleistungssportartikeln.
Die Wärmeübertragung durch Aluminiumprofile stellt eine erhebliche Herausforderung für die Energieeffizienz von Gebäuden dar. Die hohe Wärmeleitfähigkeit des Metalls ermöglicht es der Außentemperatur, die Dämmung zu umgehen, was zu Kondensationsgefahr und einem erhöhten Bedarf an Heizung, Lüftung und Klimaanlage führt. Wärmebrücken unterbrechen diesen Wärmeleitungspfad, indem sie Polyamidstreifen mit geringer Wärmeleitfähigkeit zwischen die inneren und äußeren Aluminiumprofile einfügen.
Im Herstellungsprozess werden Nuten in extrudierte Profile eingearbeitet und anschließend Polyamidstreben unter Spannung eingesetzt. Diese Polymerbrücken gewährleisten die strukturelle Kontinuität und reduzieren die Wärmeleitfähigkeit im Vergleich zu massiven Aluminiumprofilen erheblich. Die so entstandene Baugruppe besteht aus drei separaten Elementen: einem Außenprofil, einem Innenprofil und einem nichtleitenden Abstandshalter.
Die Leistung hängt von der Geometrie und Zusammensetzung des Polyamids ab. Standardmäßige Wärmebrücken bestehen aus 14–24 mm breiten Streifen, die mit 25 % Glasfaser verstärkt sind. Diese Konfiguration kann dazu beitragen, dass Fensterkonstruktionen die Bauvorschriften in kalten Klimazonen erfüllen. Fortgeschrittenere Mehrkammer- oder expandierte Polyamidgeometrien verbessern die Wärmeleistung zusätzlich.
Die strukturellen Auswirkungen erfordern eine sorgfältige Planung. Die Polyamidzonen stellen mechanische Schwachstellen dar, die Windlasten aufnehmen und das Gewicht der Verglasung tragen müssen. Prüfverfahren bestätigen, dass thermisch getrennte Konstruktionen unter kombinierter thermischer und mechanischer Beanspruchung über einen weiten Betriebstemperaturbereich hinweg eine ausreichende Festigkeit aufweisen.
Die Standardextrusion erzeugt Profile mit gleichmäßigen Querschnitten, doch viele Anwendungen erfordern zusätzliche Bearbeitungsschritte. CNC-Bearbeitungszentren ermöglichen die Integration von Präzisionsmerkmalen, die im Extrusionswerkzeug entweder unmöglich oder zu kostspielig wären.
Bohrvorgänge erzeugen Befestigungslöcher, Entwässerungsöffnungen und Zugänge für Befestigungselemente mit höchster Positioniergenauigkeit. Mehrachsige Maschinen bewältigen komplexe Winkel und präzise Lochmuster in komplexen dreidimensionalen Geometrien. Diese Präzision ist bei Vorhangfassadenkonstruktionen unerlässlich, wo Hunderte von Bauteilen während der Montage perfekt ausgerichtet werden müssen.
Durch Fräsen werden Schlitze, Taschen und komplexe Konturen erzeugt. Diese Merkmale dienen der Aufnahme von Dichtungsbändern, Dichtungsringen und ineinandergreifenden Verbindungen. Präzisionsfräsen erzeugt zudem die für die Installation der Wärmedämmung erforderlichen Nuten und gewährleistet so die Einhaltung enger Toleranzen für die korrekte Platzierung des Polyamids.
Schweißen verbindet Strangpressprofile zu starren Rahmen oder komplexen Baugruppen. WIG-Schweißen erzeugt saubere, feste Verbindungen, die sich für architektonische Anwendungen eignen, bei denen die Optik eine wichtige Rolle spielt. MIG-Schweißen ermöglicht eine schnellere Fertigung für Industrieanlagen, bei denen die Ästhetik zweitrangig ist. Rührreibschweißen ist zwar weniger verbreitet, erzeugt aber Verbindungen, ohne das Grundmaterial aufzuschmelzen, wodurch die Materialeigenschaften kritischer Bauteile erhalten bleiben.
Durch Stanzen und Ausklinken entstehen präzise Aussparungen für Scharniere, Schlösser und andere Beschläge. Diese Aussparungen müssen mit engen Toleranzen übereinstimmen, um eine einwandfreie Funktion über Jahrzehnte zu gewährleisten.
Elektronische Geräte erzeugen konzentrierte Wärmeenergie, die abgeführt werden muss, um Leistungseinbußen oder Ausfälle zu verhindern. Stranggepresste Aluminiumprofile lösen dieses Problem durch Geometrien, die die Oberfläche maximieren und gleichzeitig effiziente Wärmeleitungswege von der Wärmequelle gewährleisten.
Die Rippenkonstruktion folgt den Prinzipien der Wärmetechnik. Dünne, eng beieinander liegende Rippen vergrößern zwar die Oberfläche, können aber den Luftstrom behindern und so die konvektive Wärmeübertragung reduzieren. Der optimale Abstand liegt typischerweise zwischen 2 mm und 8 mm, abhängig von der Kühlmethode und der Rippenhöhe. Systeme mit natürlicher Konvektion benötigen größere Abstände, da die durch den Auftrieb bedingte Luftströmung eine begrenzte Geschwindigkeit aufweist. Erzwungene Konvektion mit Ventilatoren ermöglicht engere Rippenanordnungen, da die höhere Luftgeschwindigkeit enge Kanäle effektiv durchdringt.
Die Dicke der Basis beeinflusst die Effizienz der Wärmeverteilung von der Wärmequelle über die gesamte Rippenanordnung. Dünne Basen reduzieren zwar das Materialgewicht, können aber zu Hotspots führen, wenn der Wärmewiderstand die Wärmeabfuhrkapazität der Rippen übersteigt. Mithilfe von rechnergestützten thermischen Modellen lässt sich die minimale Basisdicke ermitteln, die eine akzeptable Temperaturhomogenität gewährleistet.
Oberflächenbehandlungen beeinflussen die Wärmeleistung. Schwarze Anodisierung erhöht die Wärmestrahlung, was sich bei höheren Betriebstemperaturen bemerkbar macht. Diese Behandlung kann die Gesamtwärmeableitung im Vergleich zu blankem Aluminium geringfügig verbessern, verursacht jedoch zusätzliche Kosten. Für Anwendungen, bei denen die Optik wichtig ist, bietet farbige Anodisierung ästhetische Optionen bei minimalen thermischen Nachteilen.
Die Wahl der Legierung zielt darauf ab, Wärmeleitfähigkeit, mechanische Eigenschaften und die Anforderungen an die Extrusion in Einklang zu bringen. Reinaluminium (1000er-Serie) bietet eine sehr hohe Wärmeleitfähigkeit, schränkt aber aufgrund seiner Weichheit die Montagemöglichkeiten ein. Die Legierung 6063 weist eine etwas geringere Wärmeleitfähigkeit auf und bietet gleichzeitig bessere mechanische Eigenschaften für Gewindebohrungen und Befestigungsklammern. Dieser Kompromiss beeinträchtigt die Wärmeleistung selten, da der primäre Wärmewiderstand üblicherweise in der konvektiven Grenzschicht und nicht im Aluminium selbst liegt.
Maßgenauigkeit beginnt mit der Werkzeugkonstruktion und -wartung. Im Verlauf des Extrusionsprozesses verschleißen die Werkzeuge allmählich, wodurch sich die Profilabmessungen verändern. Regelmäßige Messprotokolle erfassen diese Abweichungen, bevor sie die Toleranzgrenzen überschreiten. Präzisionsmessgeräte scannen das entstehende Profil kontinuierlich und erkennen selbst kleinste Abweichungen. Sobald sich die Messwerte den Spezifikationsgrenzen annähern, wird die Produktion gestoppt, um das Werkzeug nachzujustieren oder auszutauschen.
Die Oberflächenqualitätsprüfung untersucht die Gleichmäßigkeit der Oberfläche, Defekte und die Haftung der Beschichtung. Anodisierte Profile werden einer elektrischen Durchgangsprüfung unterzogen, um die Unversehrtheit der Oxidschicht zu überprüfen. Pulverbeschichtete Oberflächen werden auf vollständige Beschichtung, Haftung mittels Gitterschnittprüfung und Schichtdicke mithilfe von Magnet- oder Wirbelstrommessgeräten geprüft.
Die Überprüfung der mechanischen Eigenschaften erfolgt durch zerstörende Prüfungen an Probenabschnitten. Zugversuche bestätigen, dass die Wärmebehandlung den spezifizierten Härtegrad erreicht hat. Härtemessungen liefern im Rahmen der routinemäßigen Produktionsüberwachung einen schnellen Indikator für die Zugeigenschaften.
Thermische Trennelemente erfordern spezielle Prüfungen. Mechanische Ausrolltests bestätigen, dass die Polyamidstreben unter definierten Lasten einer Trennung widerstehen. Wärmeleitfähigkeitsmessungen bestätigen die Einhaltung der Leistungsziele. Dauerfestigkeitsprüfungen setzen die Proben wiederholten Temperaturwechseln in Kombination mit mechanischen Belastungen aus und simulieren so jahrzehntelange Ausdehnung und Kontraktion.
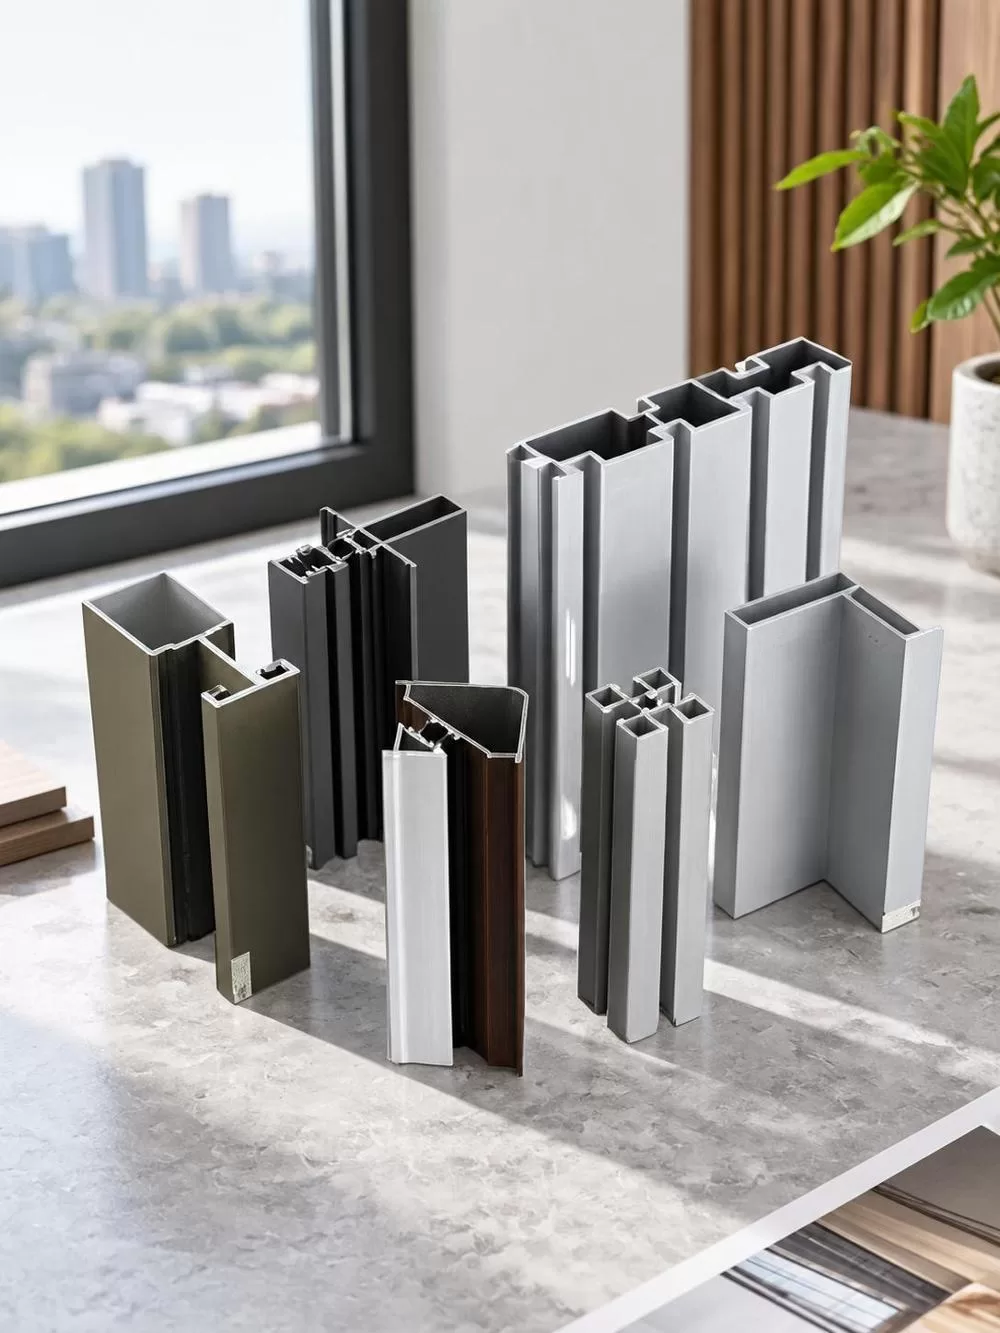
Fassadensysteme erfordern Profile, die große Glasscheiben aufnehmen und gleichzeitig die Stabilität gegen Windlasten gewährleisten. Pfostenprofile verfügen typischerweise über tiefe Aussparungen zur Glasbefestigung, integrierte Entwässerungsrinnen und geometrische Steifigkeit durch strategische Verrippung. Diese Profile kombinieren oft mehrere Bauteile: ein primäres Tragelement, aufsteckbare Druckplatten und dekorative Abdeckkappen, die die Befestigungselemente verdecken.
Fenster- und Türrahmen müssen widersprüchliche Anforderungen erfüllen. Schmale Ansichtsbreiten maximieren die Glasfläche für Ästhetik und Lichtdurchlässigkeit, während dünne Profile Schwierigkeiten mit Mehrpunktverriegelungen und ausreichender Wärmedämmung aufweisen. Die Designoptimierung nutzt Finite-Elemente-Analyse, um Material effizient zu platzieren und so Steifigkeit an den Lastkonzentrationspunkten zu erzielen, während das Volumen an anderen Stellen minimiert wird.
Industrielle Kühlkörper legen Wert auf optimale Wärmeleistung und weniger auf ein ansprechendes Aussehen. Die Kühlrippen können so dünn wie möglich sein, um die Oberflächendichte innerhalb der vorgegebenen Luftstromgrenzen zu maximieren. Die Basisteile verfügen oft über integrierte Befestigungselemente wie Gewindebuchsen oder Clipkanäle, wodurch separate Befestigungselemente, die den Wärmewiderstand erhöhen, entfallen.
Montagesysteme für Solarmodule müssen jahrzehntelanger Witterungseinflüsse standhalten und gleichzeitig eine präzise Positionierung gewährleisten. Die Profile verfügen über Justierschlitze zur Modulausrichtung, Kabelkanäle und Erdungsanschlüsse. Eloxierte oder PVDF-beschichtete Oberflächen schützen vor Korrosion durch die Witterungseinflüsse auf dem Dach.
Anwendungen im Transportwesen erfordern Profile, die strukturelle Rahmen für Fahrzeugkarosserien und -innenräume bilden. Diese Konstruktionen zeichnen sich durch ein hohes Festigkeits-Gewichts-Verhältnis durch strategische Materialplatzierung aus. T-Nut-Profile ermöglichen modulare Montagesysteme, bei denen die Komponenten ohne Schweißen verbunden werden, was Reparaturen und Umrüstungen vereinfacht.
Richtig behandelte Aluminium-Strangpressprofile behalten ihre Funktionalität in typischen architektonischen Anwendungen über mehrere Jahrzehnte. Die schützende Oxidschicht oder Beschichtung bietet den ersten Schutz vor Umwelteinflüssen. Anodisierte Oberflächen verdicken sich mit der Zeit durch die fortschreitende Oxidation auf natürliche Weise und verbessern so den Schutz über mehrere Jahre nach der Installation.
Küstennahe und industrielle Umgebungen beschleunigen die Korrosion durch Salzsprühnebel und Chemikalien. Marine-geeignete Beschichtungen kombinieren eine dicke Anodisierung mit versiegelten Poren, um das Eindringen von Chloriden zu verhindern. Regelmäßiges Waschen entfernt angesammelte Salzablagerungen, bevor diese sich so stark konzentrieren, dass sie die Schutzschicht angreifen.
Thermische Belastungen führen zu Dimensionsänderungen, die Verbindungen und Fugen belasten. Eine sachgemäße Konstruktion gleicht diese Bewegung durch Gleitverbindungen, flexible Dichtungen und Verbindungselemente aus, die eine begrenzte Bewegung zulassen. Wird die Wärmeausdehnung nicht berücksichtigt, entstehen konzentrierte Spannungen, die schließlich zu Rissen in Schweißnähten oder zum Lockern von Verbindungselementen führen.
Mechanischer Verschleiß beeinträchtigt bewegliche Bauteile wie Schiebetürschienen und Drehpunkte. Harteloxieren erhöht die Oberflächenhärte erheblich und erreicht Werte, die mit denen einiger Werkzeugstähle vergleichbar sind. Diese Behandlung verlängert die Lebensdauer im Vergleich zum Standardeloxieren in stark frequentierten Bereichen deutlich.
UV-Strahlung beeinträchtigt Beschichtungen stärker als das Aluminiumsubstrat. PVDF-Beschichtungen weisen in der Regel eine längere Farbstabilität auf als herkömmliche Polyester-Pulverbeschichtungen, die unter anhaltender direkter Sonneneinstrahlung schneller ausbleichen oder kreiden können. Regelmäßige Inspektion und Nachbearbeitung verlängern die Lebensdauer, insbesondere dort, wo das Erscheinungsbild eine Rolle spielt.
| Methodik | Geometrische Flexibilität | Längenkapazität | Werkzeugkosten | Mindestvolumen | Typische Toleranz |
|---|---|---|---|---|---|
| Extrusion | Hoch bei konstantem Querschnitt | Im Wesentlichen unbegrenzt | Moderat | 500-1000 kg | ± 0.15mm |
| Rollenformen | Beschränkt auf einfache offene Abschnitte | Unlimited | Niedrig | 100-500 kg | ± 0.25mm |
| Schweißbaugruppe | Vollständige 3D-Freiheit | Unlimited | Niedrig | Einzelgeräte | ± 0.5mm |
| Druckguss | Sehr hohe Komplexität | Begrenzt auf ca. 1000 mm | Hoch | 1000+ Einheiten | ± 0.2mm |
Die Extrusion nimmt eine Sonderstellung ein: Sie ist komplexer als das Walzprofilieren, die Werkzeugkosten bleiben jedoch überschaubar. Die Möglichkeit, Hohlprofile mit Innengeometrien herzustellen, unterscheidet sie vom Walzprofilieren, das nur offene Profile erzeugen kann. Im Vergleich zu Schweißverbindungen eliminieren extrudierte Profile Verbindungsstellen, die Schwachstellen verursachen und einen hohen Fertigungsaufwand erfordern.
Druckguss konkurriert mit Strangpressen bei der Herstellung komplexer dreidimensionaler Bauteile. Gießen eignet sich hervorragend zur Fertigung filigraner Strukturen in alle Richtungen, kann jedoch keine langen Bauteile mit konstantem Querschnitt herstellen, die für die meisten Konstruktions- und Architekturanwendungen charakteristisch sind. Die beiden Verfahren ergänzen sich eher, als dass sie miteinander konkurrieren: Beim Gießen werden Knoten und Verbindungsstücke gefertigt, während beim Strangpressen die linearen Elemente entstehen.
Die Aluminiumproduktion erfordert einen erheblichen Energieaufwand, wobei die Primärschmelze pro Kilogramm produziertem Metall beträchtliche Mengen an Strom verbraucht. Das Strangpressen selbst trägt jedoch vergleichsweise wenig zusätzliche Energie zum Gesamtenergieverbrauch bei und ist daher ein effizientes Formgebungsverfahren. Die Recyclingfähigkeit des Metalls verändert die Nachhaltigkeitsbilanz grundlegend.
Recyceltes Aluminium benötigt nur einen Bruchteil der Energie, die für die Primärproduktion erforderlich ist. Extrusionswerkzeuge bleiben auch bei Verwendung von recyceltem Rohmaterial verwendbar, allerdings muss die Legierungszusammensetzung gleich bleiben, um die mechanischen Eigenschaften zu erhalten. Die Bauindustrie recycelt einen Großteil der Aluminiumbauteile am Ende der Nutzungsdauer von Gebäuden und schafft so einen geschlossenen Materialkreislauf.
Oberflächenbehandlungen unterscheiden sich hinsichtlich ihrer Umweltauswirkungen. Beim Anodisieren werden Schwefelsäurelösungen verwendet, die sorgfältig neutralisiert und entsorgt werden müssen. Pulverbeschichtungen erzeugen im Vergleich zu Flüssiglacksystemen nur minimale Mengen an flüchtigen organischen Verbindungen (VOC), und überschüssiges Pulver kann aufgefangen und wiederverwendet werden. PVDF-Beschichtungen erfordern zwar mehr Verarbeitungsschritte, ihre extreme Haltbarkeit reduziert jedoch den Bedarf an Nachbehandlungen während der gesamten Lebensdauer des Gebäudes.
Die Steigerung der Fertigungseffizienz konzentriert sich auf die Reduzierung von Ausschuss beim Extrudieren und Bearbeiten. Fortschrittliche Werkzeugkonstruktionen minimieren den Restmaterialverlust an jedem Blockende. Optimierte Schnittmuster in der Weiterverarbeitung reduzieren Verschnitt. Diese Effizienzgewinne senken direkt Kosten und Umweltbelastung.
Bei Anwendungen wie Solarmodulrahmen und Fenstersystemen kann die während der Nutzungsphase eingesparte Energie im Laufe der Zeit den Energieaufwand für die Herstellung des Aluminiums übersteigen. Thermisch getrennte Fensterprofile können den Heizenergiebedarf von Gebäuden im Vergleich zu Standard-Aluminiumrahmen deutlich reduzieren und so dazu beitragen, den Energieaufwand für die Herstellung durch einen geringeren Energieverbrauch für Heizung, Lüftung und Klimaanlage (HLK) über die gesamte Nutzungsdauer des Gebäudes auszugleichen.
Die Goldapple-Alu Group demonstriert diese Prinzipien durch eine integrierte Fertigung, die von der Extrusion über die Oberflächenbehandlung bis hin zur Weiterverarbeitung reicht. Laut Produktinformationen verarbeitet das Werk Profile der gesamten Legierungsreihe von 1000 bis 7000 und bietet Standard-Härtegrade von O bis T8, um den jeweiligen Anwendungsanforderungen gerecht zu werden. Zertifizierungen nach ISO 9001, ISO 14000 und ISO 10012 bestätigen die Prozesskontrollen, die eine gleichbleibende Qualität gewährleisten und gleichzeitig Abfall und Umweltbelastung während der gesamten Produktion minimieren.