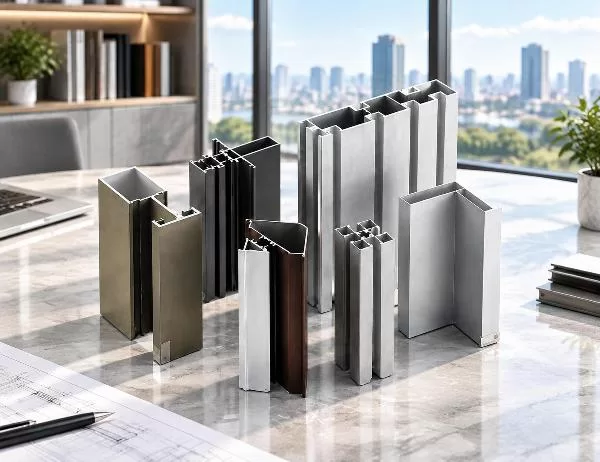
Los perfiles de aluminio extruido se han vuelto indispensables en la construcción y la fabricación industrial contemporáneas. Estos componentes versátiles resuelven un desafío recurrente: cómo crear estructuras ligeras pero duraderas que cumplan con requisitos dimensionales precisos y, al mismo tiempo, sean rentables. Desde las estructuras de los muros cortina hasta los canales de disipación de calor en la electrónica, el aluminio extruido aborda problemas que los materiales tradicionales no logran resolver con eficacia.
El proceso transforma lingotes de aluminio macizo en formas transversales complejas mediante el forzado del metal caliente a través de matrices personalizadas. Este método produce componentes con una geometría uniforme a lo largo de toda su longitud, eliminando la necesidad de múltiples etapas de fabricación. Para ingenieros y arquitectos, esto se traduce en menos uniones, menor tiempo de montaje y estructuras que mantienen su integridad ante fluctuaciones de temperatura y esfuerzos mecánicos.
La extrusión se basa en la deformación controlada bajo alta presión y temperatura. Los lingotes de aluminio se calientan a aproximadamente 400-500 °C, lo que hace que el metal sea maleable sin alcanzar su punto de fusión. Las prensas hidráulicas aplican fuerzas que oscilan entre 1000 y 8000 toneladas, empujando el lingote ablandado a través de una matriz con forma. El perfil resultante se enfría rápidamente, fijando la sección transversal deseada.
El diseño de la matriz determina las formas posibles. Los perfiles geométricos simples, como ángulos y canales, requieren herramientas sencillas. Las secciones huecas complejas con cavidades internas exigen matrices de varias piezas, donde los mandriles crean dichas cavidades. Esta flexibilidad explica por qué los perfiles extruidos pueden adaptarse a todo tipo de formas, desde simples tubos rectangulares hasta intrincadas aletas disipadoras de calor con docenas de paredes delgadas.
La elección de la aleación de aluminio influye tanto en el proceso de extrusión como en las propiedades finales. La aleación 6063 predomina en aplicaciones arquitectónicas debido a su excelente extrudabilidad y resistencia moderada tras el tratamiento térmico. En aplicaciones industriales, se suele especificar la aleación 6061 para obtener mayor resistencia, aunque requiere una mayor fuerza de extrusión. Las aleaciones de la serie 7000 ofrecen la máxima resistencia, pero son más difíciles de extruir y generalmente se reservan para componentes estructurales aeroespaciales o sometidos a altas tensiones.
El aluminio extruido en bruto, conocido como acabado de fábrica, se oxida de forma natural formando una fina capa protectora. Si bien es adecuado para algunos usos industriales, la mayoría de las aplicaciones se benefician de tratamientos superficiales específicos que mejoran la resistencia a la corrosión, la apariencia o ambas.
La anodización crea una capa de óxido más gruesa y uniforme mediante conversión electroquímica. Este proceso ofrece varias ventajas:
El recubrimiento en polvo aplica un polímero termoplástico o termoestable seco que se funde y cura formando una capa protectora duradera. Este método permite obtener la gama de colores más amplia y lograr texturas que van desde un brillo liso hasta un mate rugoso. El espesor del recubrimiento suele oscilar entre 60 y 120 micras, lo que proporciona una excelente resistencia al impacto y estabilidad a los rayos UV.
La electroforesis combina el anodizado con la aplicación de pintura, creando un sistema de protección multicapa. El proceso deposita partículas de pintura cargadas sobre la superficie anodizada mediante un campo eléctrico, lo que da como resultado una cobertura uniforme incluso en geometrías complejas. Este tratamiento es ideal para aplicaciones arquitectónicas donde la resistencia a la intemperie a largo plazo es fundamental.
Para requisitos estéticos específicos, la transferencia de vetas de madera utiliza calor y presión para aplicar patrones impresos sobre superficies con recubrimiento en polvo. El resultado imita las texturas de la madera natural, conservando las ventajas estructurales del aluminio. Los recubrimientos de fluorocarbono PVDF ofrecen una alta resistencia a la intemperie, lo que ayuda a mantener la estabilidad del color durante muchos años en ambientes costeros o industriales adversos.
Las aleaciones de la serie 1000 contienen un 99 % o más de aluminio, lo que las hace altamente conductoras pero relativamente blandas. Estos perfiles son adecuados para barras conductoras eléctricas y equipos de procesamiento químico donde la resistencia a la corrosión es más importante que la resistencia mecánica.
Las aleaciones de la serie 3000 incorporan manganeso para mejorar moderadamente su resistencia, manteniendo al mismo tiempo una buena conformabilidad. Son comunes en intercambiadores de calor y equipos de cocción, donde la conductividad térmica sigue siendo importante.
La serie 5000 utiliza magnesio como elemento de aleación principal, lo que le confiere una buena resistencia a la corrosión sin necesidad de tratamiento térmico. Estas aleaciones se suelen utilizar en aplicaciones marinas y recipientes a presión por su rendimiento en ambientes de agua salada.
Las aleaciones de la serie 6000 predominan en aplicaciones estructurales y arquitectónicas. La combinación de silicio y magnesio permite el tratamiento térmico a temple T4, T5 o T6, logrando un equilibrio entre resistencia, extrudabilidad y acabado superficial. La aleación 6063-T5 es el estándar de la industria para marcos de ventanas y muros cortina, ofreciendo una resistencia adecuada a la tracción de 150-200 MPa y una excelente calidad superficial.
Cuando la máxima resistencia es indispensable, las aleaciones de la serie 7000 combinan zinc, magnesio y cobre para alcanzar resistencias a la tracción superiores a 500 MPa. Estos perfiles se utilizan en aplicaciones aeroespaciales y artículos deportivos de alto rendimiento, a pesar de su mayor coste y menor resistencia a la corrosión.
La transferencia de calor a través de perfiles de aluminio representa un importante desafío para la eficiencia energética en el diseño de edificios. La alta conductividad térmica del metal permite que las temperaturas exteriores no lleguen al aislamiento, lo que genera riesgos de condensación y aumenta la carga de los sistemas de climatización. Los sistemas de rotura de puente térmico interrumpen esta conducción térmica mediante la inserción de tiras de poliamida de baja conductividad entre las secciones interiores y exteriores de aluminio.
El proceso de fabricación consiste en mecanizar ranuras en perfiles extruidos y, a continuación, insertar puntales de poliamida bajo tensión. Estos puentes de polímero mantienen la continuidad estructural a la vez que reducen sustancialmente la conductividad térmica en comparación con las secciones de aluminio macizo. El conjunto resultante funciona como tres elementos distintos: un perfil exterior, un perfil interior y un espaciador no conductor.
El rendimiento depende de la geometría y composición de la poliamida. Los puentes térmicos estándar utilizan tiras de 14 a 24 mm de ancho reforzadas con un 25 % de fibra de vidrio. Esta configuración puede ayudar a que los conjuntos de ventanas cumplan con los requisitos del código de construcción en climas fríos, mientras que las geometrías más avanzadas de poliamida expandida o multicámara mejoran aún más el rendimiento térmico.
Las implicaciones estructurales requieren una atención meticulosa al diseño. Las zonas de poliamida representan puntos débiles mecánicos que deben transmitir las cargas del viento y soportar el peso del acristalamiento. Los protocolos de ensayo verifican que los conjuntos con rotura de puente térmico mantengan una resistencia adecuada bajo esfuerzos térmicos y mecánicos combinados en un amplio rango de temperaturas de funcionamiento.
La extrusión estándar produce perfiles con secciones transversales uniformes, pero muchas aplicaciones requieren un proceso de fabricación adicional. Los centros de mecanizado CNC añaden características de precisión que serían imposibles o demasiado costosas de incorporar en la matriz de extrusión.
Las operaciones de perforación crean orificios de montaje, puertos de drenaje y accesos para fijaciones con una precisión de posicionamiento extrema. Las máquinas multieje manejan ángulos compuestos y patrones de perforación precisos en geometrías tridimensionales complejas. Esta precisión es fundamental en los sistemas de muro cortina, donde cientos de componentes deben alinearse a la perfección durante la instalación.
Las operaciones de fresado crean ranuras, cavidades y contornos complejos. Estas características permiten la instalación de burletes, juntas y uniones entrelazadas. El fresado de precisión también crea las ranuras necesarias para la instalación del puente térmico, manteniendo tolerancias estrictas que garantizan la correcta colocación de la poliamida.
La soldadura une secciones extruidas para formar marcos rígidos o ensamblajes complejos. La soldadura TIG produce uniones limpias y resistentes, ideales para aplicaciones arquitectónicas donde la estética es importante. La soldadura MIG ofrece una producción más rápida para estructuras industriales donde la apariencia es secundaria. La soldadura por fricción-agitación, aunque menos común, crea uniones sin fundir el metal base, preservando así las propiedades del material en componentes estructurales críticos.
Las operaciones de punzonado y ranurado crean recortes precisos para bisagras, cerraduras y otros herrajes. Estas características deben ajustarse a tolerancias estrictas para garantizar un funcionamiento adecuado durante décadas de uso.
Los dispositivos electrónicos generan energía térmica concentrada que debe disiparse para evitar la degradación del rendimiento o su fallo. Los perfiles de aluminio extruido solucionan este problema mediante geometrías que maximizan la superficie a la vez que mantienen vías eficientes de conducción del calor desde la fuente.
El diseño de las aletas sigue principios de ingeniería térmica. Las aletas delgadas y muy juntas aumentan la superficie, pero pueden dificultar el flujo de aire, reduciendo la transferencia de calor por convección. El espaciado óptimo suele oscilar entre 2 mm y 8 mm, según el método de refrigeración y la altura de las aletas. Los sistemas de convección natural utilizan un espaciado mayor, ya que el flujo de aire impulsado por la flotabilidad tiene una velocidad limitada. La convección forzada con ventiladores permite una disposición de aletas más compacta, puesto que una mayor velocidad del aire penetra eficazmente en los canales estrechos.
El grosor de la base afecta la eficiencia con la que el calor se propaga desde la fuente de calor a través de toda la matriz de aletas. Las bases delgadas reducen el peso del material, pero pueden generar puntos calientes si la resistencia a la propagación supera la capacidad de disipación de la aleta. El modelado térmico computacional determina el grosor mínimo de la base que mantiene una uniformidad de temperatura aceptable.
Los tratamientos superficiales influyen en el rendimiento térmico. El anodizado negro aumenta la transferencia de calor por radiación, lo cual se vuelve más significativo a temperaturas de funcionamiento elevadas. Este tratamiento puede mejorar ligeramente la disipación total de calor en comparación con el aluminio sin recubrimiento, aunque incrementa el costo. Para aplicaciones donde la apariencia es importante, el anodizado de color ofrece opciones estéticas con una mínima penalización térmica.
La selección de la aleación busca un equilibrio entre la conductividad térmica y los requisitos mecánicos y de extrusión. El aluminio puro (serie 1000) ofrece una conductividad térmica muy alta, pero su blandura limita las opciones de montaje. La aleación 6063 presenta una conductividad térmica ligeramente inferior, a la vez que proporciona mejores propiedades mecánicas para orificios roscados y clips de montaje. Esta compensación rara vez limita el rendimiento térmico, ya que la resistencia principal suele residir en la capa límite convectiva, y no en el propio aluminio.
La precisión dimensional comienza con el diseño y el mantenimiento de la matriz. A medida que avanza la extrusión, las matrices se desgastan gradualmente, modificando las dimensiones del perfil. Los protocolos de medición regulares detectan estas variaciones antes de que superen los límites de tolerancia. Las herramientas de medición de precisión analizan continuamente el perfil resultante, detectando incluso pequeñas desviaciones. Cuando las mediciones se acercan a los límites de especificación, la producción se detiene para ajustar o reemplazar la matriz.
La inspección de la calidad de la superficie examina la uniformidad del acabado, los defectos y la adherencia del recubrimiento. Los perfiles anodizados se someten a pruebas de continuidad eléctrica para verificar la integridad de la capa de óxido. Las superficies con recubrimiento en polvo se comprueban para verificar la cobertura completa, la adherencia mediante pruebas de rayado cruzado y el espesor de la película utilizando medidores magnéticos o de corrientes de Foucault.
La verificación de las propiedades mecánicas se realiza mediante ensayos destructivos de secciones de muestra. Los ensayos de tracción confirman que el tratamiento térmico alcanzó el temple especificado. Las mediciones de dureza proporcionan una aproximación rápida de las propiedades de tracción durante el control rutinario de la producción.
Los conjuntos de rotura de puente térmico requieren pruebas especializadas. Las pruebas de despliegue mecánico verifican que los puntales de poliamida resistan la separación bajo cargas definidas. Las mediciones de conductividad térmica confirman que se cumplen los objetivos de rendimiento. Las pruebas de fatiga someten las muestras a ciclos térmicos repetidos combinados con cargas mecánicas, simulando décadas de expansión y contracción.
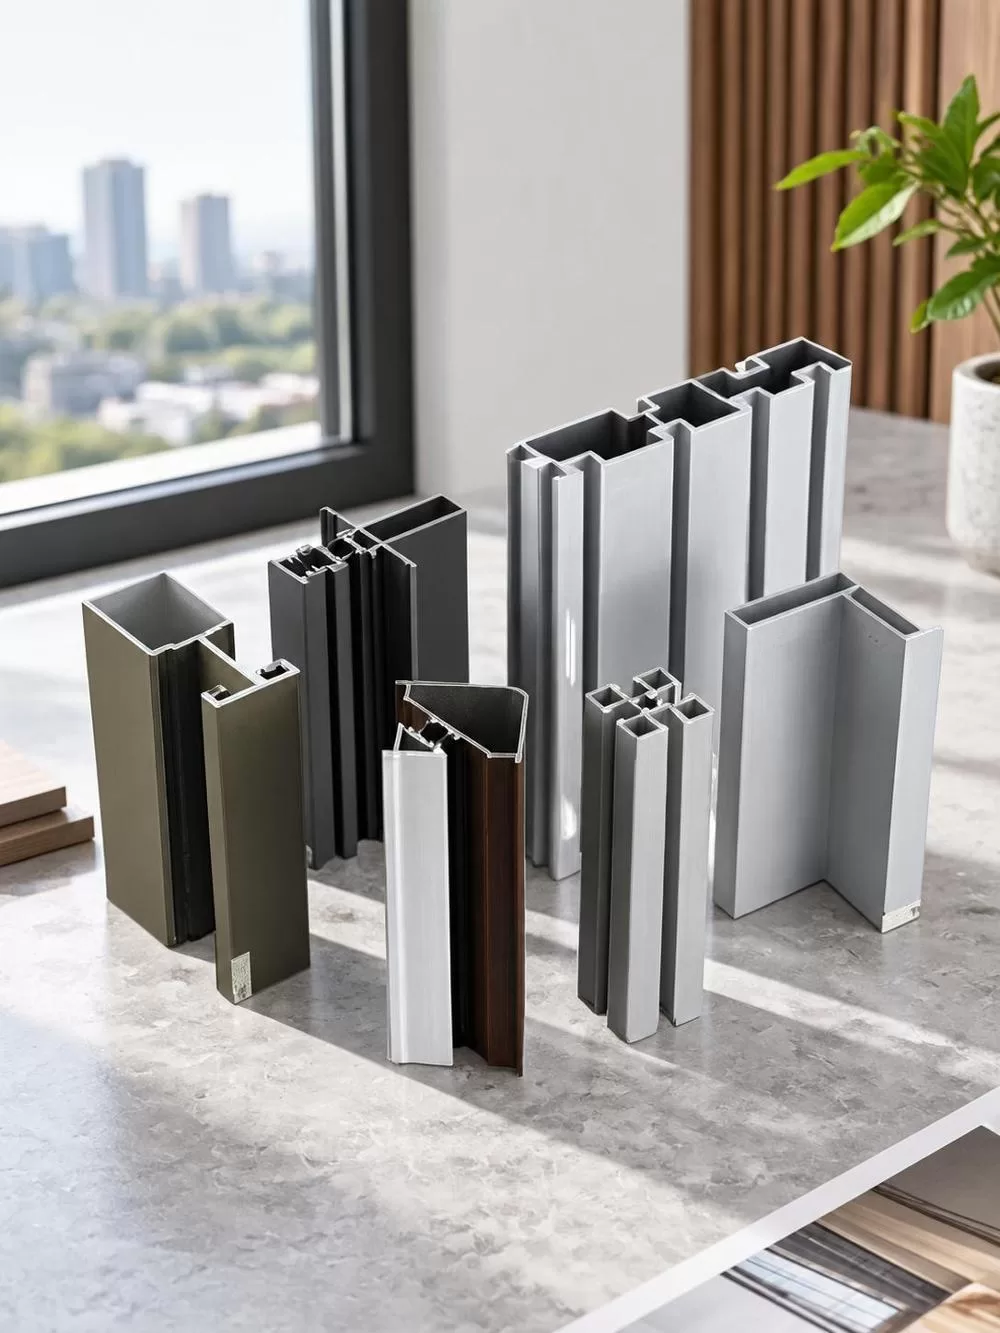
Los sistemas de muro cortina requieren perfiles que permitan el uso de grandes paneles de vidrio, manteniendo a la vez la integridad estructural frente a las cargas de viento. Los perfiles de montante suelen presentar cavidades profundas para la sujeción del vidrio, canales de drenaje integrados y rigidez geométrica gracias a nervaduras estratégicas. Estos perfiles a menudo combinan varias extrusiones: un elemento estructural principal, placas de presión a presión y tapas decorativas que ocultan los elementos de fijación.
Los marcos de ventanas y puertas concilian requisitos contradictorios. Los perfiles estrechos maximizan la superficie acristalada para mejorar la estética y la transmisión de luz, pero su delgadez dificulta la instalación de sistemas de cierre multipunto y roturas térmicas adecuadas. La optimización del diseño utiliza el análisis de elementos finitos para distribuir el material de forma eficiente, creando rigidez donde se concentran las cargas y minimizando el volumen en otras zonas.
Los disipadores de calor industriales priorizan el rendimiento térmico sobre la estética. Las aletas pueden ser tan delgadas como lo permitan las tolerancias de fabricación para maximizar la densidad superficial dentro de las limitaciones del flujo de aire. Las secciones de la base suelen integrar elementos de montaje como soportes roscados o canales de sujeción, eliminando componentes de fijación separados que añaden resistencia térmica.
Los sistemas de montaje de paneles solares deben resistir décadas de exposición a la intemperie manteniendo un posicionamiento preciso. Los perfiles incorporan ranuras de ajuste para la alineación de los paneles, canales para la gestión de cables y conexiones a tierra. Las superficies anodizadas o recubiertas de PVDF previenen la corrosión causada por la intemperie en los tejados.
Las aplicaciones de transporte especifican perfiles que crean estructuras para carrocerías e interiores de vehículos. Estos diseños priorizan una alta relación resistencia-peso mediante la colocación estratégica de materiales. Los perfiles con ranura en T permiten sistemas de ensamblaje modular donde los componentes se unen sin soldadura, lo que simplifica la reparación y la reconfiguración.
Los perfiles de aluminio extruido, tratados adecuadamente, pueden mantener su funcionalidad durante varias décadas en aplicaciones arquitectónicas típicas. La capa protectora de óxido o el recubrimiento aplicado proporciona la primera defensa contra la degradación ambiental. Las superficies anodizadas se engrosan naturalmente con el tiempo debido a la oxidación continua, lo que mejora la protección durante varios años después de la instalación.
Los entornos costeros e industriales aceleran la corrosión debido a la bruma salina y la exposición a productos químicos. Los tratamientos de grado marino combinan un anodizado grueso con poros sellados para impedir la penetración de cloruros. El lavado regular elimina los depósitos de sal acumulados antes de que se concentren lo suficiente como para atacar la capa protectora.
Los ciclos térmicos provocan cambios dimensionales que someten a tensión las juntas y conexiones. Un diseño adecuado compensa este movimiento mediante juntas deslizantes, sellos flexibles y elementos de fijación que permiten un movimiento limitado. Si no se tiene en cuenta la dilatación térmica, se generan tensiones concentradas que, con el tiempo, agrietan las soldaduras o aflojan los elementos de fijación.
El desgaste mecánico afecta a componentes móviles como los rieles de las puertas corredizas y los puntos de pivote. El anodizado duro aumenta considerablemente la dureza superficial, comparable a la de algunos aceros para herramientas. Este tratamiento prolonga sustancialmente la vida útil en comparación con el anodizado estándar en aplicaciones de alto tránsito.
La degradación por rayos UV afecta más a los recubrimientos que al sustrato de aluminio. Las formulaciones de PVDF tienden a mantener la estabilidad del color durante más tiempo que los recubrimientos de poliéster en polvo estándar, que pueden decolorarse o agrietarse antes bajo la exposición prolongada a la luz solar directa. La inspección y el repintado periódicos prolongan la vida útil cuando la apariencia es importante.
| Método | Flexibilidad geométrica | Capacidad de longitud | Costo de herramienta | Volumen mínimo | Tolerancia típica |
|---|---|---|---|---|---|
| Extrusión | Alto para sección transversal constante | Esencialmente ilimitado | Moderado | 500-1000 kg | ±0.15 mm |
| Perfilado | Limitado a secciones abiertas simples | Ilimitado | Bajo | 100-500 kg | ±0.25 mm |
| Conjunto soldado | Libertad 3D completa | Ilimitado | Bajo | Unidades individuales | ±0.5 mm |
| Die Casting | Muy alta complejidad | Limitado a ~1000 mm | Alto | 1000+ unidades | ±0.2 mm |
La extrusión ocupa una posición única donde la complejidad supera la del conformado por rodillos, pero los costos de utillaje siguen siendo razonables. La capacidad de producir secciones huecas con geometrías internas la distingue del conformado por rodillos, que solo permite crear perfiles abiertos. En comparación con los ensamblajes soldados, los perfiles extruidos eliminan las uniones que introducen debilidad y requieren una fabricación laboriosa.
La fundición a presión compite con la extrusión en la fabricación de componentes tridimensionales complejos. La fundición destaca por crear detalles intrincados en todas las direcciones, pero no puede producir los componentes largos de sección constante que caracterizan la mayoría de las aplicaciones estructurales y arquitectónicas. Ambos procesos se complementan en lugar de competir: la fundición se encarga de los nodos y conectores, mientras que la extrusión proporciona los elementos lineales.
La producción de aluminio requiere un importante aporte energético, ya que la fundición primaria consume una cantidad considerable de electricidad por kilogramo de metal producido. Sin embargo, la extrusión en sí misma añade relativamente poca energía a este total, lo que la convierte en un método de conformado eficiente. La reciclabilidad del metal cambia radicalmente la ecuación de sostenibilidad.
El aluminio reciclado requiere solo una pequeña fracción de la energía necesaria para su producción primaria. Los troqueles de extrusión siguen siendo utilizables incluso con materia prima reciclada, aunque la composición de la aleación debe mantenerse constante para conservar sus propiedades mecánicas. La industria de la construcción recupera la gran mayoría de los componentes de aluminio al final de la vida útil de los edificios, creando así un ciclo cerrado de materiales.
Los tratamientos de superficie varían en su impacto ambiental. El anodizado utiliza soluciones de ácido sulfúrico que requieren una neutralización y eliminación cuidadosas. El recubrimiento en polvo genera una cantidad mínima de compuestos orgánicos volátiles en comparación con los sistemas de pintura líquida, y el polvo sobrante puede recuperarse y reutilizarse. Los recubrimientos de PVDF requieren más pasos de procesamiento, pero su extrema durabilidad reduce la necesidad de repintado durante la vida útil del edificio.
Las mejoras en la eficiencia de la fabricación se centran en reducir los desperdicios durante la extrusión y la fabricación. El diseño avanzado de la matriz minimiza el descarte de los extremos de cada pieza. Los patrones de corte optimizados durante el procesamiento secundario reducen los residuos de corte. Estas mejoras en la eficiencia de los materiales disminuyen directamente tanto los costos como el impacto ambiental.
En aplicaciones como marcos para paneles solares y sistemas de ventanas, el ahorro energético durante la fase de uso del producto puede superar la energía incorporada en el aluminio con el tiempo. Los perfiles de ventanas con rotura de puente térmico pueden reducir significativamente la carga de calefacción del edificio en comparación con los marcos de aluminio estándar, lo que ayuda a compensar su consumo energético de producción gracias a la reducción del consumo de climatización durante la vida útil del edificio.
Goldapple-Alu Group demuestra estos principios mediante una fabricación integrada que abarca desde la extrusión hasta el tratamiento superficial y el procesamiento avanzado. Según la información de producto de la empresa, sus instalaciones procesan perfiles de aleaciones de las series 1000 a 7000, ofreciendo temple estándar desde O hasta T8 para adaptarse a los requisitos de cada aplicación. Las certificaciones ISO 9001, ISO 14000 e ISO 10012 verifican los controles de proceso que garantizan una calidad constante, minimizando los residuos y el impacto ambiental durante toda la producción.