پیدا کردن تولیدکنندگان مناسب هیت سینک آلومینیومی اغلب تعیین میکند که آیا محفظه موتور پنج سال دوام میآورد یا پس از یک تابستان بار سنگین از کار میافتد. مدیریت حرارتی دیگر یک امر فرعی نیست. این یک محدودیت طراحی است که انتخاب مواد، پروفیل اکستروژن و عملیات سطحی را از روز اول شکل میدهد. این راهنما به بررسی آنچه که هنگام تهیه هیت سینکهای آلومینیومی اکسترود شده برای تجهیزات صنعتی واقعاً مهم است، میپردازد، بنابراین تصمیم گیری به جای یک برگه اطلاعات براق، بر منطق مهندسی استوار است.
هر موتور الکتریکی، اینورتر و کمپرسور به عنوان محصول جانبی انجام کار، گرما تولید میکند. اگر این گرما مدیریت نشود، خرابی عایق و فرسودگی یاتاقانها را تسریع میکند. محفظهای که نتواند بار حرارتی را دفع کند، به ضعیفترین حلقه در یک دستگاه با مهندسی خوب تبدیل میشود.
آلومینیوم جایگاه خود را در اینجا از طریق فیزیک محض به دست آورده است. این فلز گرما را تقریباً چهار برابر سریعتر از فولاد هدایت میکند، در حالی که وزن آن حدود یک سوم فولاد است. برای پوستههای موتور و واحدهای کمپرسور که باید سبک و در عین حال از نظر حرارتی پایدار بمانند، این نسبت با هیچ فلز ساختاری رایج دیگری قابل رقابت نیست.
همه اشکال آلومینیومی گرما را به طور یکسان دفع نمیکنند. متغیر واقعی مساحت سطح است، نه فقط جنس. یک پوسته استوانهای صاف گرما را به آرامی از دست میدهد؛ یک پروفیل پرهدار با برآمدگیهای شعاعی، سطح بسیار بیشتری را در معرض هوای متحرک قرار میدهد و اجازه میدهد همرفت بار سنگین را به دوش بکشد.
به همین دلیل است که پرههای رادیاتور شعاعی اغلب در محفظههای موتور و محفظههای الکترونیکی ظاهر میشوند. هر پره مانند یک رادیاتور کوچک عمل میکند و هرچه کانال پره عمیقتر باشد، هوای بیشتری میتواند بدون تلاطم و خفه شدن جریان، از بین آنها عبور کند. مهندسان گاهی اوقات این را نسبت تماس پره به هوا مینامند، اگرچه در عمل فقط تابعی از تعداد پرهها، ارتفاع و فاصله بین پرهها است.
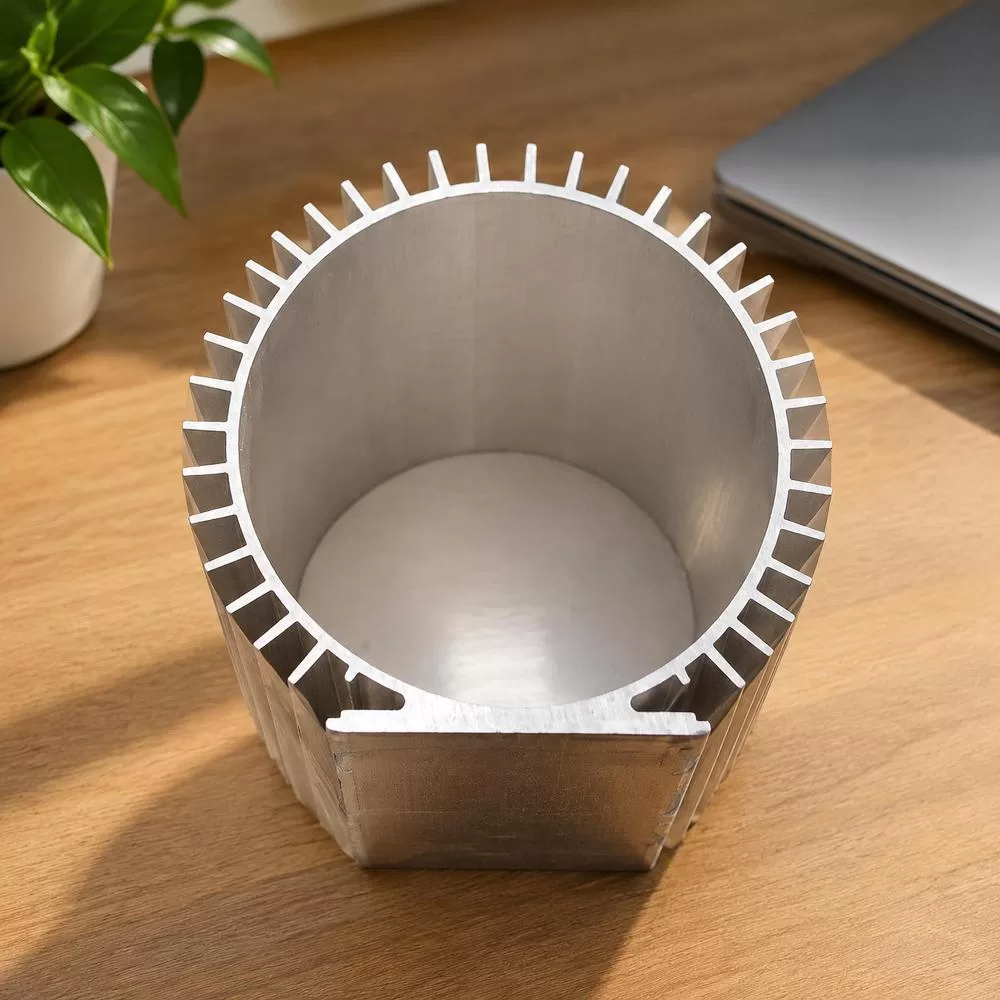
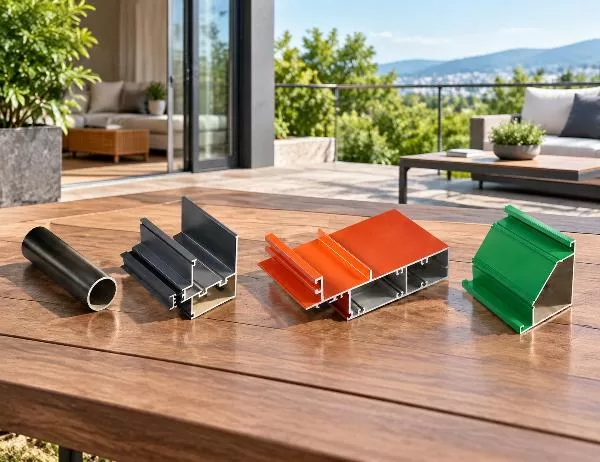
مقطع عرضی بالا یک چیدمان معمولی پرههای شعاعی با پایه نصب مسطح را نشان میدهد. این پایه به اندازه خود پرهها اهمیت دارد، زیرا تعیین میکند که گرما قبل از اینکه پرهها فرصتی برای آزاد شدن پیدا کنند، چقدر به طور مساوی از هسته موتور به اکستروژن منتقل شود.
انتخاب آلیاژ آلومینیوم صرفاً جنبهی تزئینی ندارد. سری ۶۰۰۰، بهویژه گریدهای ۶۰۶۳ و ۶۰۶۱، تعادلی بین قابلیت اکسترود شدن و استحکام مکانیکی برقرار میکنند که آلومینیوم خالص یا آلیاژهای سری ۷۰۰۰ برای این کاربرد به سختی میتوانند با آن برابری کنند.
چند دلیل که سری ۶۰۰۰ بارها در تولید هیت سینک ظاهر میشود:
آلومینیوم خالص از نظر تئوری گرما را کمی بهتر هدایت میکند، اما فاقد یکپارچگی ساختاری برای تحمل پیچ و مهرههای نصب، لرزش و سالها چرخه حرارتی است. مصالحه آلیاژ تقریباً همیشه سری ۶۰۰۰ را برای هر چیزی که بار را تحمل میکند، ترجیح میدهد.
آلومینیوم خام در تماس با هوا اکسید میشود و به طور طبیعی یک لایه محافظ نازک تشکیل میدهد. اما این لایه شکننده و ناهموار است. آنودایزینگ این لایه اکسید را به صورت الکتروشیمیایی ضخیم و کنترل میکند و یک دفاع طبیعی ضعیف را به یک دفاع مهندسی بادوام تبدیل میکند.
پرداختهای آنودایز نقرهای، به طور خاص، دو هدف عملی فراتر از ظاهر را دنبال میکنند. اول، لایه آنودایز شده در برابر خوردگی حفرهای و گالوانیکی در محیطهای مرطوب یا در معرض مواد شیمیایی مانند مزارع بادی ساحلی یا کارخانههای فرآوری مواد شیمیایی مقاومت میکند. دوم، دفعات نگهداری را کاهش میدهد، زیرا سطح دیگر نیازی به رنگآمیزی یا پوشش مجدد هر چند سال یکبار ندارد.
برای تجهیزاتی که برای نصب در فضای باز در نظر گرفته شدهاند، مانند واحدهای تولید برق بادی یا اجزای لوکوموتیو راهآهن، صرف نظر کردن از آنودایزینگ یک صرفه جویی نادرست است. تفاوت هزینه اولیه در مقایسه با هزینه از کارافتادگی ناشی از خوردگی پنج سال بعد، ناچیز است.
ضخامت و طول اعداد دلخواه در برگه مشخصات نیستند. آنها مستقیماً بر میزان گرمایی که یک پروفیل میتواند منتقل کند و نحوه رفتار آن تحت فشار مکانیکی تأثیر میگذارند.
| مشخصات | محدوده معمولی | چرا مهم است |
|---|---|---|
| ضخامت | بالای ۸ میلیمتر | دیوارهای نازکتر باعث کاهش وزن میشوند اما ظرفیت حرارتی و استحکام سازه را محدود میکنند |
| طول | 1 تا 8 متر | مسیرهای طولانیتر تعداد اتصالات را کاهش میدهند اما به تلرانس صافی دقیقتری نیاز دارند |
| خوی | T3 به T8 | اعداد تمپر بالاتر معمولاً به معنای سختی بیشتر و رسانایی کمی کمتر هستند. |
| درجه آلیاژ | 6000 سری | قابلیت اکسترود شدن، استحکام و عملکرد حرارتی را متعادل میکند |
مقاطع نازکتر برای لوازم خانگی سبک وزن مناسب هستند. از سوی دیگر، ماشینآلات صنعتی و محفظههای خودرو معمولاً به دیوارههای ضخیمتری نیاز دارند تا در برابر ارتعاش و چرخههای حرارتی مکرر بدون ترکخوردگی ناشی از خستگی در ریشه پرهها، مقاومت کنند.
اکستروژن هیت سینک به ندرت به صورت خام از کارخانه خارج میشود. اکثر پروژهها قبل از اینکه قطعه در مونتاژ نهایی قرار گیرد، به ماشینکاری CNC برای سوراخهای نصب، اره کردن تا طول دقیق، سوراخکاری برای مسیریابی کابل یا مراحل تکمیلی اضافی نیاز دارند.
اینجاست که تصمیمات مربوط به منبعیابی به جای تئوری، جنبه عملی پیدا میکنند. تأمینکنندهای که پروفیلهای آماده ساخت، یعنی اکستروژنهایی که ماشینکاری ثانویه را بدون ترک خوردن یا تاب برداشتن میپذیرند، ارائه میدهد، تولیدکنندگان پاییندستی را از دوبارهکاری پرهزینه نجات میدهد. اگر تمپر یک پروفیل خیلی نرم باشد، سوراخکاری میتواند ساختار پره را تغییر شکل دهد. اگر خیلی سخت باشد، ابزار CNC سریعتر از حد انتظار فرسوده میشود.
انتخاب یک تأمینکننده کمتر در مورد یافتن کمترین قیمت و بیشتر در مورد تطبیق توانایی تولید با خواستههای واقعی کاربرد است. چند نکتهی کلیدی به محدود کردن این حوزه کمک میکند:
نادیده گرفتن این مراحل اغلب منجر به انتظارات نامتناسب در آینده میشود، به خصوص در مورد تلرانسهایی که روی کاغذ خوب به نظر میرسند اما در طول مونتاژ باعث ایجاد مشکلات تناسب میشوند.
هیتسینکهای اکستروژن ساخته شده بر اساس این منطق طراحی، نه تنها در موتورها، بلکه در طیف گستردهای از تجهیزات صنعتی نیز به کار میروند. کاربردهای معمول عبارتند از:
وجه مشترک همه این موارد، نیاز به دور کردن گرما از یک محفظه فشرده و اغلب آببندیشده بدون افزایش وزن قابل توجه یا بار تعمیر و نگهداری مداوم است.
آیا تعداد پرههای بیشتر همیشه به معنای خنککنندگی بهتر است؟
نه لزوماً. فراتر از یک چگالی خاص، پرهها شروع به محدود کردن جریان هوا بین خود میکنند، که میتواند گرما را به جای آزاد کردن، به دام بیندازد. فاصله پرهها باید با منبع جریان هوا، چه همرفت طبیعی و چه هوای فشرده از یک فن، مطابقت داشته باشد.
آیا آلومینیوم آنودایز شده برای محافظت در برابر خوردگی همان آلومینیوم رنگ شده است؟
خیر. آنودایزینگ یک لایه اکسید پیوند شیمیایی در سطح فلز ایجاد میکند، در حالی که رنگ به عنوان یک پوشش جداگانه روی آن قرار میگیرد که میتواند لبپریده یا کنده شود. روکشهای آنودایز شده معمولاً در محیطهای ساینده یا مرطوب دوام بیشتری دارند.
آیا میتوان این اکستروژنها را در حین مونتاژ جوش داد؟
آلومینیوم سری ۶۰۰۰ را میتوان جوشکاری کرد، اگرچه جوشکاری موضعی بر روی تمپر و استحکام نزدیک محل اتصال تأثیر میگذارد. اتصال مکانیکی یا چسبی اغلب زمانی ترجیح داده میشود که خواص تمپر اصلی نیاز به حفظ داشته باشند.
چرا حداقل مقدار سفارش برای پروفیلهای اکستروژن اهمیت دارد؟
قالبهای اکستروژن و تیراژ تولید، هزینههای راهاندازی دارند که فقط در حجم بالا منطقی هستند. خریداران کوچکتر گاهی اوقات به جای سفارش مستقیم از کارخانه، باید با توزیعکنندگانی که موجودی دارند، همکاری کنند.
انتخاب پروفیل هیت سینک در نهایت تمرینی برای تطبیق آلیاژ، هندسه و عملیات سطحی با نیازهای حرارتی و مکانیکی یک کاربرد خاص است. هیچ یک از این متغیرها به تنهایی کار نمیکنند. یک پروفیل پرهدار کاملاً مناسب در آلیاژ نامناسب، عملکرد ضعیفی خواهد داشت، همانطور که یک آلیاژ قوی با طراحی پره ضعیف، نمیتواند گرما را به سرعت کافی دفع کند.
برای خریدارانی که تولیدکنندگان سینک حرارتی آلومینیومی را با هم مقایسه میکنند، آزمون عملی این است که آیا یک تأمینکننده میتواند این بدهبستانها را به وضوح توضیح دهد یا فقط قیمت هر کیلوگرم را اعلام کند. ما با یک پایگاه تولیدی ۵۳۰،۰۰۰ متر مربعی با خطوط اکستروژن و عملیات سطحی بهروز کار میکنیم که پروفیلهای سینک حرارتی آنودایز شده نقرهای را در کنار قابلیتهای اکستروژن آلومینیومی گستردهتر برای درب، پنجره، دیوار پردهای و کاربردهای صنعتی پوشش میدهد. این وسعت زمانی اهمیت دارد که یک پروژه واحد به هر دو پروفیل سازهای و یک پروفیل مهندسی حرارتی از یک خط تولید نیاز داشته باشد، زیرا منبعیابی آلیاژ ثابت و کنترل کیفیت در هر دو، خطر عدم تطابق دستهها را در طول خط کاهش میدهد.