یافتن شریک مناسب از بین تامینکنندگان پروفیل آلومینیوم اغلب تعیین میکند که آیا یک پروژه به موقع ارسال میشود یا در خط اکستروژن متوقف میشود. خریداران به ندرت به دلیل قیمت شکست میخورند. آنها به این دلیل شکست میخورند که از ابتدا گریدهای آلیاژ، تلرانسها یا گزینههای پرداخت با کاربرد مورد نظر مطابقت نداشتهاند.
این موضوع در محیطهای صنعتی، جایی که پروفیلها بارهای سازهای را تحمل میکنند یا گرما را از اجزای حساس دور میکنند، بیشترین اهمیت را دارد. یک هیت سینک که در برگه مشخصات یکسان به نظر میرسد، بسته به خلوص بیلت و تناژ پرس، میتواند عملکرد بسیار متفاوتی داشته باشد. داشتن این جزئیات از قبل، از دوبارهکاریهای بعدی جلوگیری میکند.
بیشتر کاتالوگهای پروفیل آلومینیوم به یک شکل خوانده میشوند. سری آلیاژ، محدودهی حرارتدهی و چند نکتهی کاربردی، که در دهها وبسایت تأمینکننده با تغییرات جزئی در جملهبندی تکرار شدهاند. این یکسان بودن، تفاوتهای واقعی در عمق تولید را پنهان میکند.
یک تامینکننده که با پرسهای کوچک زیر ۱۰۰۰ تن کار میکند، به سادگی نمیتواند همان مقاطع سازهای سنگین را مانند تامینکنندهای که با تجهیزات بزرگتر کار میکند، تولید کند. تناژ پرس مستقیماً پیچیدگی مقطع و ثبات ضخامت دیواره را محدود میکند، که زمانی اهمیت دارد که یک پروفیل نیاز به تحمل بار مکانیکی بدون تاب برداشتن تحت فشار داشته باشد.
کیفیت بیلت، لایه دوم دشواری را ایجاد میکند که خریداران نمیتوانند از روی برگه اطلاعات فنی آن را ببینند. پروفیلهای ریختهگری شده از آلومینیوم بازیافتی یا ترکیبی میتوانند عناصر کمیاب ناسازگاری داشته باشند که بر جریان اکستروژن و پرداخت سطح تأثیر میگذارد. تأمینکنندگانی که بیلتهای خود را در کورههای ذوب و همگنسازی اختصاصی ریختهگری میکنند، کنترل بیشتری بر این متغیر نسبت به کسانی که بیلتها را از اشخاص ثالث خریداری میکنند، دارند.
کاربردهای صنعتی به دو نیاز کلی تقسیم میشوند: استحکام ساختاری و عملکرد حرارتی. یک قاب نوار نقاله به استحکام و پایداری ابعادی نیاز دارد. یک هیت سینک به مساحت سطح و رسانایی حرارتی نیاز دارد. هر دو معمولاً از یک خانواده آلیاژ سری ۶۰۰۰ استفاده میکنند، اما طراحی اکستروژن و انتخاب تمپر بر اساس کار تغییر میکند.
آلیاژ آلومینیوم ۶۰۶۳، به طور خاص، قابلیت اکسترود شدن را با استحکام مکانیکی مناسب متعادل میکند، به همین دلیل است که اغلب در هیت سینکها و قاببندی ماشینآلات به کار میرود. خط تولید پروفیل AP39-6063 شرکت Goldapple-Alu بر اساس این آلیاژ ساخته شده است که از شمشهای آلومینیوم خالص تولید شده در داخل شرکت به جای تامین از منابع خارجی، ریختهگری میشود.
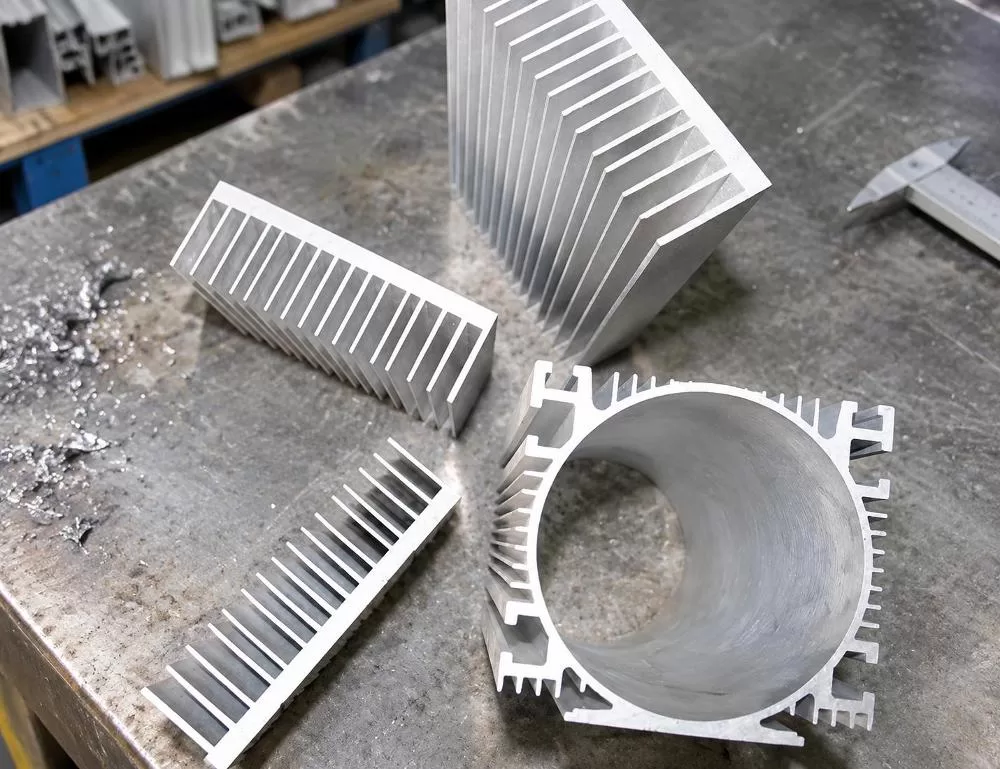
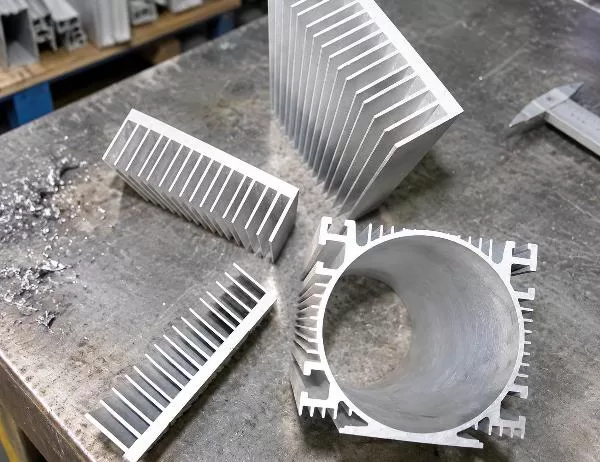
تصویر بالا نکتهای را نشان میدهد که ارزش بررسی دارد: هندسه پرههای خنککننده تزئینی نیست. فاصله و ارتفاع هر پره در یک پروفیل سینک حرارتی شانهدار، میزان تماس سطح با هوای در حال حرکت را تعیین میکند که به نوبه خود سرعت خروج گرما از قطعه را تعیین میکند. پروفیلی با پرههای فشردهتر و یکنواختتر که با پرس تناژ بالا اکسترود شده باشد، در درازمدت تلورانس بهتری نسبت به پروفیلی که با تجهیزات کمقدرت اکسترود شده است، دارد.
خریدارانی که تازه با اکستروژن آلومینیوم آشنا شدهاند، اغلب برگه مشخصات را به عنوان یک امر تشریفاتی در نظر میگیرند. اما اینطور نیست. سه فیلد قبل از ثبت سفارش، شایسته توجه دقیقتری هستند.
| مشخصات | محدوده معمولی | چرا مهم است |
|---|---|---|
| درجه آلیاژ | سری ۶۰۰۰ (مثلاً ۶۰۶۳) | نسبت استحکام به وزن و قابلیت اکسترود شدن را تعیین میکند |
| خوی | T3 به T8 | کنترل سختی و شکلپذیری پس از عملیات حرارتی |
| ضخامت دیوار | بالای ۸ میلیمتر | بر استحکام سازه و مقاومت در برابر تغییر شکل تأثیر میگذارد |
| طول مشخصات | 1 تا 8 متر | بر تدارکات حمل و نقل و نیازهای برش در محل تأثیر میگذارد |
به طور خاص، نامگذاری تمپر، خریداران تازه کار را گیج میکند. تمپر T3 نرمتر است و خم کردن آن به شکلهای سفارشی آسانتر است، در حالی که T8 استحکام بالاتری دارد اما انعطافپذیری کمتری در طول شکلدهی پس از اکستروژن ارائه میدهد. انتخاب تمپر اشتباه برای عملیات خمکاری یا ماشینکاری در مراحل بعدی میتواند باعث ترک خوردن قطعه یا هدر رفتن یک دوره تولید شود.
تلرانس ضخامت دیواره نیز به همان اندازه اهمیت دارد، به خصوص برای قطعاتی که با سایر اجزا در هم قفل میشوند. حتی یک انحراف کوچک در طول یک پروفیل بلند میتواند کل خط مونتاژی را که به تناسب ثابت وابسته است، از کار بیندازد.
بسیاری از خریداران صنعتی در مورد پرداخت سطح، سرمایهگذاری کمی انجام میدهند، عمدتاً به این دلیل که پروفیل درون یک دستگاه یا محفظه پنهان است. این استدلال تا زمانی که خوردگی یا سایش یک سال بعد به یک دردسر تعمیر و نگهداری تبدیل شود، پابرجاست.
چندین روش پرداخت کاری مناسب شرایط صنعتی مختلف:
هیچ یک از این پرداختها رفتار مکانیکی آلیاژ زیرین را تغییر نمیدهند. آنها نحوهی پیر شدن پروفیل در محیط کاریاش را تغییر میدهند، که این یک ملاحظهی جداگانه اما به همان اندازه مهم است.
مقیاس، معیارهای پوچ و بیهودهای نیست. این یک نشانه عملی از توانایی واقعی یک تأمینکننده در ارائه خدمات تحت فشار ضربالاجل است. مرکزی که با تعداد انگشتشماری دستگاه چاپ کار میکند، در مواجهه با سفارشهای بزرگ یا فوری با مشکل مواجه میشود، در حالی که مرکزی با ظرفیت چاپ گستردهتر میتواند تقاضای متغیر را بدون افزایش ماهها به تأخیر در زمان تحویل، جذب کند.
هنگام بررسی یک تامینکننده، این شاخصهای ظرفیت را در نظر بگیرید:
شرکت Goldapple-Alu با این ظرفیتها فعالیت میکند و 24 پرس اکستروژن تا ظرفیت 3600 تن را در کنار ریختهگری بیلت داخلی خود اداره میکند که یکی از دلایلی است که خریداران صنعتی ما را برای سفارشهای پروفیلهای سازهای و حرارتی ارزیابی میکنند.
آیا خلق و خوی بالاتر همیشه به معنای شخصیت قویتر است؟
به طور کلی بله، پروفیلهای T8 در برابر تغییر شکل بهتر از T3 مقاومت میکنند، اما دمای بالاتر همچنین باعث کاهش سهولت خم شدن یا شکلدهی فلز پس از آن میشود. انتخاب صحیح به این بستگی دارد که آیا قطعه شما به شکلدهی پس از اکستروژن نیاز دارد یا خیر.
آیا یک طراحی پروفیل میتواند هم اهداف سازهای و هم اهداف حرارتی را برآورده کند؟
گاهی اوقات، اما به ندرت بهینه است. پروفیلی که برای اتلاف گرما بهینه شده است، مساحت سطح پره را در اولویت قرار میدهد، در حالی که یک پروفیل ساختاری، ضخامت دیواره و هندسه تحمل بار را در اولویت قرار میدهد. ترکیب هر دو هدف معمولاً به معنای مصالحه بر روی یکی است.
چرا حداقل تعداد سفارش برای تصمیمات منبعیابی مهم است؟
حداقل مقادیر سفارش (MOQ) نشان دهنده نحوه برنامه ریزی خطوط اکستروژن است. راه اندازی یک پرس برای یک سفارش سفارشی کوچک ناکارآمد است، بنابراین اکثر تامین کنندگان یک کف تناژ، معمولاً حدود 10 تن، را تعیین می کنند تا پس از تایید نمونه ها، میزان تولید را توجیه کنند.
آیا آنودایزینگ برای قطعات صنعتی بهتر از پوشش پودری است؟
هیچکدام بهطور کلی بهتر نیستند. آنودایزینگ یک لایه اکسید سختتر و نازکتر مناسب برای مقاومت در برابر سایش ارائه میدهد، در حالی که پوشش پودری رنگ و دوام ضخیمتر و قابل تنظیمتری را برای محفظههای قابل مشاهده فراهم میکند. انتخاب صحیح به شرایط قرارگیری در معرض نور بستگی دارد.
انتخاب از بین تأمینکنندگان پروفیل آلومینیوم به تطبیق ظرفیت تولید واقعی با خواستههای خاص کاربرد بستگی دارد، نه فقط مقایسه قیمت واحد در یک برگه استعلام قیمت. پروفیلی که برای هیت سینک در داخل الکترونیک صنعتی در نظر گرفته شده است، اولویتهای متفاوتی نسبت به پروفیلی دارد که برای قاببندی سیستم نقاله در کف کارخانه استفاده میشود.
خریدارانی که در مورد منبع بیلت، تناژ پرس و پوشش گواهینامه سوالات کنایهآمیز میپرسند، معمولاً از عدم تطابقهای پرهزینه بعدی اجتناب میکنند. این جزئیات به ندرت در صفحه اول یک کاتالوگ نشان داده میشوند، اما توضیح میدهند که چرا دو اکستروژن به ظاهر یکسان، پس از نصب، رفتار بسیار متفاوتی دارند. برای پروژههای صنعتی که قابلیت اطمینان ساختاری و عملکرد حرارتی هر دو پیامدهای واقعی دارند، همکاری با تامینکنندگان باتجربه پروفیل آلومینیوم که فرآیند ریختهگری و اکستروژن خود را کنترل میکنند، همچنان یکی از راههای قابل اعتمادتر برای کاهش این ریسک است.