Oikean kumppanin löytäminen alumiiniprofiilitoimittajien joukosta ratkaisee usein, toimitetaanko projekti ajoissa vai pysähtyykö se pursotuslinjalle. Ostajat epäonnistuvat harvoin hinnan vuoksi. He epäonnistuvat, koska seoslaadut, toleranssit tai viimeistelyvaihtoehdot eivät sopineet sovellukseen alusta alkaen.
Tällä on eniten merkitystä teollisuusympäristöissä, joissa profiilit kantavat rakenteellisia kuormia tai siirtävät lämpöä pois herkistä komponenteista. Jäähdytyselementti, joka näyttää identtiseltä erittelylomakkeella, voi toimia hyvin eri tavalla riippuen aihion puhtaudesta ja puristusmäärästä. Näiden tietojen selvittäminen oikein etukäteen säästää myöhempää uudelleentyötä.
Useimmat alumiiniprofiililuettelot lukevat samalla tavalla. Seossarjat, lämpötila-alueet ja muutamat sovelluskohtaiset luettelokohdat toistuvat kymmenillä toimittajien verkkosivustoilla pienin sanamuotomuutoksin. Samankaltaisuus kätkee alleen todelliset erot valmistussyvyydessä.
Alle 1000 tonnin painoisia pieniä puristimia käyttävä toimittaja ei yksinkertaisesti pysty tuottamaan samoja raskaita rakenneosia kuin suurempia laitteita käyttävä. Puristimen paino rajoittaa suoraan poikkileikkauksen monimutkaisuutta ja seinämän paksuuden tasaisuutta, millä on merkitystä, kun profiilin on kannettava mekaanista kuormitusta vääntymättä jännityksen alaisena.
Aihioiden laatu luo toisen vaikeustason, jota ostajat eivät näe datalehdestä. Kierrätetystä tai sekalaista alkuperää olevasta alumiinista valetuissa profiileissa voi olla epäjohdonmukaisia hivenaineita, jotka vaikuttavat pursotusvirtaukseen ja pinnan viimeistelyyn. Toimittajilla, jotka valavat omat aihionsa erillisissä sulatus- ja homogenisointiuuneissa, on enemmän hallintaa tähän muuttujaan kuin niillä, jotka ostavat aihioita kolmansilta osapuolilta.
Teolliset sovellukset jakautuvat kahteen päävaatimukseen: rakenteellinen lujuus ja lämmönkestävyys. Kuljettimen rungon on oltava jäykkä ja mittapysyvä. Jäähdytyselementin on oltava pinta-alaltaan ja lämmönjohtavuudeltaan sellainen. Molemmat valmistetaan yleensä samasta 6000-sarjan metalliseoksesta, mutta puristusmuoto ja lämpötilan valinta vaihtelevat työn mukaan.
Erityisesti 6063-alumiiniseos tasapainottaa puristettavuuden ja kohtuullisen mekaanisen lujuuden, minkä vuoksi sitä käytetään niin usein jäähdytyselementeissä ja koneiden rungoissa. Goldapple-Alun AP39-6063-profiililinja perustuu tähän seokseen, joka on valettu itse valmistetuista puhtaista alumiiniaihioista ulkoisten hankintojen sijaan.
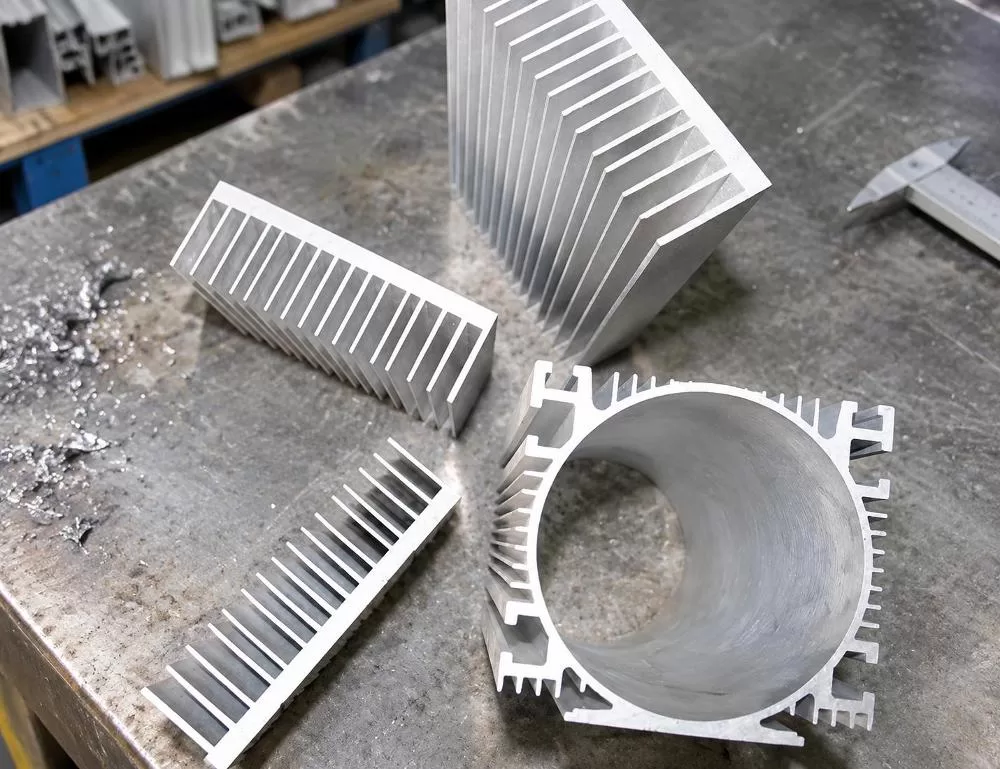
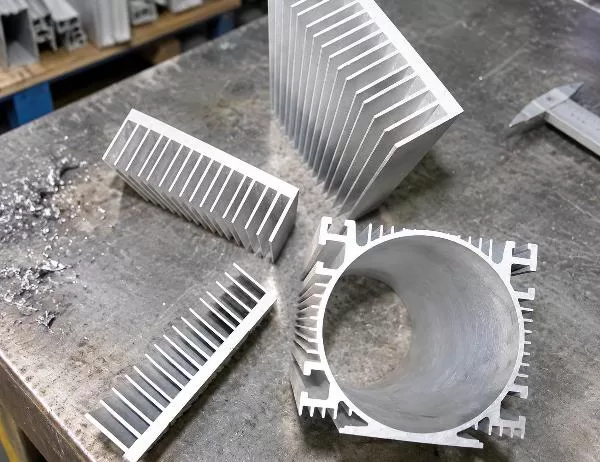
Yllä oleva kuva havainnollistaa asiaa, johon kannattaa kiinnittää huomiota: jäähdytysripojen geometria ei ole koristeellinen elementti. Jäähdytysripojen kampaprofiilin ripojen välinen etäisyys ja korkeus määräävät, kuinka suuri pinta-ala on kosketuksissa liikkuvan ilman kanssa, mikä puolestaan määrää, kuinka nopeasti lämpö poistuu komponentista. Profiili, jossa on tiheämmät ja tasaisemmat rivat ja joka on puristettu suuritehoisella puristimella, säilyttää toleranssit yleensä paremmin pitkällä aikavälillä kuin profiili, joka on puristettu alitehoisilla laitteilla.
Alumiinipursotuksen uudet ostajat pitävät usein erittelylomaketta muodollisuutena. Se ei ole. Kolme kenttää ansaitsee tarkempaa huomiota ennen tilauksen tekemistä.
| määrittely | Tyypillinen alue | Miksi se koskee |
|---|---|---|
| Seoslaatu | 6000-sarja (esim. 6063) | Määrittää lujuus-painosuhteen ja pursotettavuuden |
| Luonne | T3 ja T8 | Säätelee kovuutta ja venyvyyttä lämpökäsittelyn jälkeen |
| Seinämän paksuus | Yli 0.7 mm | Vaikuttaa rakenteelliseen jäykkyyteen ja muodonmuutoksenkestävyyteen |
| Profiilin pituus | 1 - 8 metriä | Vaikuttaa toimituslogistiikkaan ja paikan päällä tehtäviin leikkaustarpeisiin |
Erityisesti pinnanlaatumerkintä hämmentää usein ensikertalaisia. T3-pinnanlaatu on pehmeämpi ja helpompi taivuttaa räätälöityihin muotoihin, kun taas T8 tarjoaa suurempaa lujuutta, mutta vähemmän joustavuutta jälkipursotuksen muovauksessa. Väärän pinnanlaadun valitseminen taivutus- tai koneistusoperaatiossa voi haljeta osan tai pilata tuotantoerän.
Seinämän paksuuden toleranssilla on aivan yhtä suuri merkitys, erityisesti osille, jotka lukittuvat toisiinsa. Jopa pieni poikkeama pitkällä profiilipituudella voi suistaa koko kokoonpanolinjan, joka on riippuvainen tasaisesta sovituksesta.
Pintakäsittely on se, mihin monet teolliset ostajat investoivat liian vähän, pääasiassa siksi, että profiili on piilossa koneen tai kotelon sisällä. Tämä perustelu pitää paikkansa, kunnes korroosiosta tai kulumisesta tulee huolto-ongelma vuotta myöhemmin.
Useat viimeistelyreitit sopivat erilaisiin teollisiin olosuhteisiin:
Mikään näistä viimeistelyistä ei muuta alla olevan seoksen mekaanista käyttäytymistä. Ne muuttavat profiilin ikääntymistä työympäristössään, mikä on erillinen mutta yhtä tärkeä seikka.
Mittakaava ei ole turhamaisuusmittari. Se on käytännön signaali siitä, mitä toimittaja pystyy toimittamaan määräaikapaineen alla. Muutamalla painokoneella toimiva laitos kamppailee suurten tai kiireellisten tilausten kanssa, kun taas laajemmalla painokonekapasiteetilla varustettu laitos pystyy vastaamaan vaihtelevaan kysyntään ilman, että toimitusajat venyvät kuukausilla.
Ota nämä kapasiteetti-indikaattorit huomioon toimittajaa valitessasi:
Goldapple-Alu toimii näiden kapasiteettien laajuudella ja sillä on 24 puristinta, joiden kapasiteetti on jopa 3600 tonnia, sekä omaa aihioiden valua. Tämä on yksi syy, miksi teolliset ostajat valitsevat meidät rakenne- ja lämpöprofiilitilauksissa.
Tarkoittaako korkeampi luonne aina vahvempaa profiilia?
Yleisesti ottaen kyllä, T8-profiilit kestävät muodonmuutoksia paremmin kuin T3, mutta korkeampi päästöaste myös heikentää metallin taivuttamista tai muovailua jälkikäteen. Oikea valinta riippuu siitä, tarvitseeko osasi jälkimuovausta.
Voiko yksi profiilisuunnittelu palvella sekä rakenteellisia että lämpöä sääteleviä tarkoituksia?
Joskus, mutta harvoin optimaalinen. Lämmön haihdutusta ajatellen optimoidussa profiilissa priorisoidaan lamellipinta-alaa, kun taas rakenneprofiilissa seinämän paksuus ja kantava geometria ovat etusijalla. Molempien tavoitteiden yhdistäminen tarkoittaa yleensä kompromissia toisen suhteen.
Miksi vähimmäistilausmäärillä on merkitystä hankintapäätöksiä tehtäessä?
Määrämäärät heijastavat sitä, miten puristuslinjat aikataulutetaan. Puristimen käyttäminen pientä mittatilaustyötä varten on tehotonta, joten useimmat toimittajat asettavat tonnimäärän alarajan, yleensä noin 10 tonnia, oikeuttaakseen tuotantoerän näytteiden hyväksymisen jälkeen.
Onko anodisointi parempi vaihtoehto kuin pulverimaalaus teollisuusosille?
Kumpikaan ei ole yleisesti ottaen parempi. Anodisointi tarjoaa kovemman ja ohuemman oksidikerroksen, joka sopii kulutuskestävyyteen, kun taas pulverimaalaus tarjoaa paksumman, muokattavamman värin ja kestävyyden näkyville koteloille. Oikea valinta riippuu altistusolosuhteista.
Alumiiniprofiilien toimittajien valinta riippuu todellisen tuotantokapasiteetin sovittamisesta sovelluksen erityisvaatimuksiin, ei pelkästään tarjouslomakkeen yksikköhintojen vertailusta. Teollisuuselektroniikan jäähdytyselementiksi tarkoitetulla profiililla on erilaiset prioriteetit kuin tehdaslattialla kuljetinjärjestelmää kehystävällä profiililla.
Ostajat, jotka esittävät teräviä kysymyksiä aihioiden hankinnasta, puristimen painosta ja sertifiointien kattavuudesta, välttävät yleensä kalliita ristiriitoja myöhemmin. Nämä tiedot näkyvät harvoin luettelon ensimmäisellä sivulla, mutta ne selittävät, miksi kaksi näennäisesti identtistä puristeprofiilia käyttäytyvät niin eri tavalla asennettuna. Teollisuusprojekteissa, joissa sekä rakenteellisella luotettavuudella että lämmöneristyskyvyllä on todellisia seurauksia, yhteistyö kokeneiden alumiiniprofiilitoimittajien kanssa, jotka hallitsevat omaa valu- ja puristusprosessiaan, on edelleen yksi luotettavimmista tavoista vähentää tätä riskiä.