Le choix du bon fabricant de dissipateurs thermiques en aluminium est souvent déterminant pour la longévité d'un carter moteur : il peut résister cinq ans ou tomber en panne après un seul été d'utilisation intensive. La gestion thermique n'est plus une simple considération secondaire. C'est une contrainte de conception qui influence le choix des matériaux, le profil d'extrusion et le traitement de surface dès le départ. Ce guide détaille les critères essentiels pour choisir des dissipateurs thermiques en aluminium extrudé destinés aux équipements industriels, afin que la décision repose sur une approche technique rigoureuse plutôt que sur une simple fiche technique.
Chaque moteur électrique, onduleur et compresseur génère de la chaleur en fonctionnement. Sans dissipation thermique, cette chaleur accélère la dégradation de l'isolation et l'usure des roulements. Un carter incapable d'évacuer la chaleur devient le maillon faible d'une machine par ailleurs bien conçue.
L'aluminium doit sa place ici à des propriétés physiques exceptionnelles. Il conduit la chaleur environ quatre fois plus vite que l'acier, tout en pesant environ trois fois moins. Pour les carters de moteurs et les compresseurs qui doivent être à la fois légers et thermiquement stables, ce rapport est difficile à égaler avec tout autre métal de construction courant.
Toutes les formes en aluminium ne dissipent pas la chaleur de la même manière. Le facteur déterminant est la surface, et non le matériau lui-même. Une coque cylindrique lisse perd lentement de la chaleur ; un profil à ailettes avec des saillies radiales expose une surface bien plus importante à l’air en mouvement, favorisant ainsi la convection.
C’est pourquoi les ailettes radiales des dissipateurs thermiques sont si fréquentes dans les carters de moteurs et les boîtiers électroniques. Chaque ailette agit comme un petit radiateur, et plus le canal de l’ailette est profond, plus l’air peut circuler entre elles sans que les turbulences n’entravent le flux. Les ingénieurs parlent parfois de taux de contact ailette-air, bien qu’en pratique, il dépende simplement du nombre d’ailettes, de leur hauteur et de leur espacement.
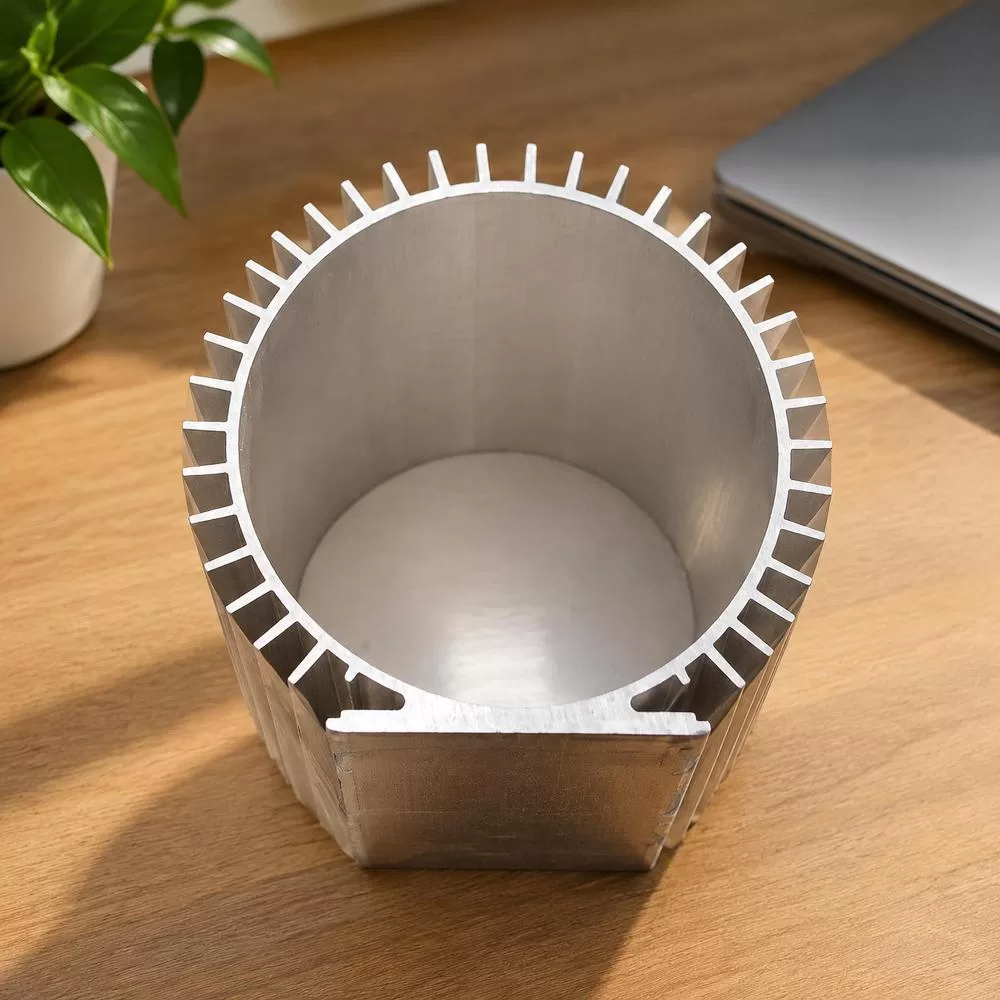
La coupe transversale ci-dessus illustre une configuration typique d'ailettes radiales avec une base de montage plate. Cette base est aussi importante que les ailettes elles-mêmes, car elle détermine la répartition uniforme de la chaleur du noyau du moteur vers le profilé avant même que les ailettes ne puissent la dissiper.
Le choix de l'alliage d'aluminium n'est pas purement esthétique. La série 6000, et plus particulièrement les nuances 6063 et 6061, offre un compromis entre extrudabilité et résistance mécanique que l'aluminium pur ou les alliages de la série 7000 peinent à égaler pour cette application.
Voici quelques raisons pour lesquelles la série 6000 est fréquemment utilisée dans la fabrication de dissipateurs thermiques :
En théorie, l'aluminium pur conduit légèrement mieux la chaleur, mais sa structure est trop fragile pour résister aux boulons de fixation, aux vibrations et aux cycles thermiques répétés pendant des années. Pour les pièces soumises à des charges, le compromis entre alliages est presque toujours en faveur de la série 6000.
L'aluminium brut s'oxyde au contact de l'air, formant naturellement une fine couche protectrice. Cependant, cette couche est fragile et irrégulière. L'anodisation permet d'épaissir et de contrôler électrochimiquement cette couche d'oxyde, transformant ainsi une protection naturelle limitée en une protection technique durable.
Les finitions anodisées argentées, en particulier, présentent deux avantages pratiques outre leur aspect esthétique. Premièrement, la couche anodisée résiste à la corrosion par piqûres et à la corrosion galvanique dans les environnements humides ou exposés à des produits chimiques, comme les parcs éoliens côtiers ou les usines de traitement chimique. Deuxièmement, elle réduit la fréquence d'entretien, car la surface n'a plus besoin d'être repeinte ou recouverte tous les deux ou trois ans.
Pour les équipements destinés à une installation extérieure, tels que les éoliennes ou les composants de locomotives, renoncer à l'anodisation représente une fausse économie. Le surcoût initial est faible comparé aux pertes liées à l'immobilisation due à la corrosion cinq ans plus tard.
L'épaisseur et la longueur ne sont pas de simples valeurs techniques. Elles influent directement sur la capacité d'évacuation de la chaleur d'un profilé et sur son comportement sous contrainte mécanique.
| Spécifications | Plage typique | Pourquoi ça compte |
|---|---|---|
| Grosor | Au-dessus de 0.7mm | Des parois plus minces permettent de gagner du poids, mais limitent la capacité thermique et la rigidité structurelle. |
| longueur du câble | 1 à 8 mètres | Les chaînes plus longues réduisent le nombre de joints, mais exigent une tolérance de rectitude plus stricte. |
| humeur | T3 à T8 | Un indice de trempe plus élevé signifie généralement une plus grande dureté et une conductivité légèrement inférieure. |
| Qualité d'alliage | Série 6000 | Offre un équilibre entre extrudabilité, résistance et performances thermiques. |
Les sections plus fines conviennent parfaitement aux appareils électroménagers légers. En revanche, les carters de machines industrielles et automobiles nécessitent généralement des parois plus épaisses pour résister aux vibrations et aux cycles thermiques répétés sans se fissurer à la base des ailettes.
Un profilé dissipateur thermique sort rarement d'usine à l'état brut. La plupart des projets nécessitent un usinage CNC pour les trous de fixation, un sciage à la longueur exacte, un perçage pour le passage des câbles ou des étapes de finition supplémentaires avant que la pièce ne soit intégrée à l'assemblage final.
C’est là que les décisions d’approvisionnement deviennent concrètes plutôt que théoriques. Un fournisseur proposant des profilés prêts à l’usinage, c’est-à-dire des extrusions qui acceptent un usinage secondaire sans se fissurer ni se déformer, évite aux fabricants en aval des retouches coûteuses. Si la trempe d’un profilé est trop tendre, le perçage peut déformer la structure des ailettes. Si elle est trop dure, l’outillage CNC s’use plus vite que prévu.
Choisir un fournisseur ne consiste pas tant à trouver le devis le plus bas qu'à adapter sa capacité de production aux besoins réels de l'application. Quelques points de contrôle permettent de restreindre le choix :
Omettre ces étapes conduit souvent à des attentes déçues par la suite, notamment en ce qui concerne les tolérances qui semblent correctes sur le papier mais qui entraînent des problèmes d'ajustement lors de l'assemblage.
Les profilés dissipateurs thermiques conçus selon ce principe se retrouvent dans une gamme étonnamment large d'équipements industriels, et pas seulement dans les moteurs. Voici quelques exemples d'applications typiques :
Le point commun à tous ces dispositifs est la nécessité d'évacuer la chaleur d'un boîtier compact, souvent étanche, sans ajouter de poids significatif ni de charge d'entretien continue.
Un nombre d'ailettes plus élevé signifie-t-il toujours un meilleur refroidissement ?
Pas nécessairement. Au-delà d'une certaine densité, les ailettes commencent à restreindre la circulation de l'air entre elles, ce qui peut emprisonner la chaleur au lieu de la dissiper. L'espacement des ailettes doit être adapté à la source du flux d'air, qu'il s'agisse de convection naturelle ou d'air pulsé par un ventilateur.
L'aluminium anodisé offre-t-il la même protection contre la corrosion que l'aluminium peint ?
Non. L'anodisation crée une couche d'oxyde chimiquement liée à la surface du métal, tandis que la peinture forme une couche distincte qui peut s'écailler ou se décoller. Les finitions anodisées résistent généralement mieux aux environnements abrasifs ou humides.
Ces profilés peuvent-ils être soudés lors de l'assemblage ?
L'aluminium de la série 6000 peut être soudé, mais la soudure affecte localement la trempe et la résistance à proximité du joint. Le collage mécanique ou adhésif est souvent privilégié lorsque les propriétés de trempe d'origine doivent être préservées.
Pourquoi la quantité minimale de commande est-elle importante pour les profilés d'extrusion ?
Les filières d'extrusion et les séries de production engendrent des coûts de mise en place qui ne se justifient qu'à grande échelle. Les petits acheteurs doivent parfois s'adresser à des distributeurs disposant de stocks plutôt que de commander directement auprès d'une usine.
Le choix d'un profil de dissipateur thermique consiste à adapter l'alliage, la géométrie et le traitement de surface aux exigences thermiques et mécaniques d'une application spécifique. Aucune de ces variables n'agit isolément. Un profil à ailettes parfaitement conçu, mais réalisé dans un alliage inadapté, sera peu performant, tout comme un alliage robuste avec des ailettes mal conçues ne dissipera pas la chaleur suffisamment rapidement.
Pour les acheteurs comparant les fabricants de dissipateurs thermiques en aluminium, le critère essentiel est la capacité d'un fournisseur à expliquer clairement les compromis entre les différents produits, plutôt que de se contenter d'indiquer un prix au kilogramme. Notre site de production de 530 000 m² est équipé de lignes d'extrusion et de traitement de surface modernes, nous permettant de proposer des profilés de dissipateurs thermiques anodisés argent ainsi qu'une gamme étendue de produits d'extrusion d'aluminium pour les portes, fenêtres, murs-rideaux et applications industrielles. Cette polyvalence est cruciale lorsqu'un projet nécessite à la fois un profilé structurel et un profilé à optimisation thermique, tous deux issus de la même ligne de production. En effet, la constance de l'approvisionnement en alliages et le contrôle qualité rigoureux de chaque produit réduisent les risques de problèmes de conformité entre les lots.