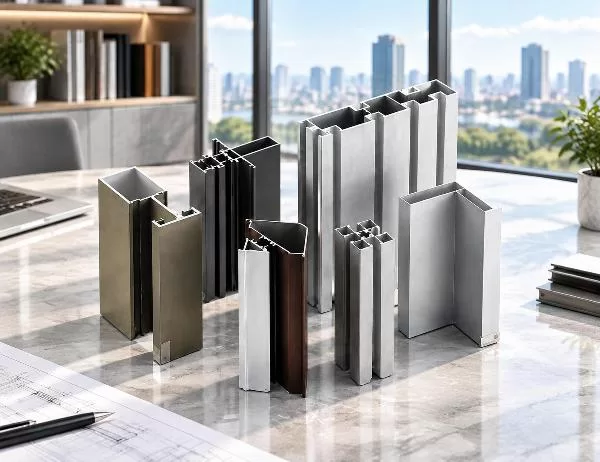
Especificar perfís de portas e fiestras de aluminio parece sinxelo ata que te atopas cunha folla de especificacións chea de códigos de aliaxe e graos de temple. A maioría dos compradores só queren marcos que non se deformen, que non fagan unha inspección e que non precisen ser substituídos en cinco anos. Chegar a ese punto significa comprender un puñado de decisións que realmente importan, non a linguaxe de mercadotecnia que as rodea.
A madeira ínchase. O PVC céndese coa calor. O aceiro óxidoase se o revestimento se esgaza. O aluminio evita os tres problemas porque forma unha capa de óxido estable na súa superficie case inmediatamente despois da extrusión, razón pola cal o aluminio sen tratar non se corroe como o fai o aceiro en bruto.
Esa resistencia nativa é tamén a razón pola que os perfís de portas e fiestras de aluminio dominan a construción comercial. Un marco que mantén a súa forma baixo a carga do vento, non podrece preto da humidade costeira e acepta case calquera acabado ofrece aos arquitectos menos restricións para deseñar. A compensación é a condutividade térmica, que é un problema separado coa súa propia solución separada, que se trata máis adiante.
Non todas as aliaxes de aluminio encaixan nun marco de xanela. A serie 1000 é case aluminio puro, brando e máis axeitado para condutores eléctricos que para membros estruturais. A serie 7000 incorpora o zinc para unha resistencia de grao aeroespacial, pero é excesivo e caro para un marco de porta que só precisa manter o vidro firme.
A serie 6000 sitúase no medio, e dentro dela, o 6063-T5 converteuse en algo case como o estándar da industria para as seccións extruídas de portas e fiestras. Extrúese limpamente nas complexas formas multicámara que requiren os sistemas de fiestras, mantén tolerancias dimensionais axustadas e aínda así ofrece suficiente resistencia mecánica para aberturas residenciais e comerciais estándar.
Así é como se comparan xeralmente as familias de aliaxes para esta aplicación:
| Serie de ligas | Forza típica | Extrusibilidade | Uso común |
|---|---|---|---|
| Serie 1000 | Baixo | excelente | Revestimento eléctrico e decorativo |
| Serie 3000 | Moderado | bo | Fabricación xeral |
| Serie 5000 | Moderado-Alto | Feira | Lámina estrutural mariña |
| Serie 6000 (6063-T5) | bo | excelente | Marcos de portas e fiestras, muro cortina |
| Serie 7000 | Moi alto | pobre | Aeroespacial, estrutural de alta tensión |
A designación do estado de ánimo importa tanto como a propia aliaxe. O T5 significa que o perfil foi arrefriado e envellecido artificialmente inmediatamente despois da extrusión, o que mantén a resistencia sen un paso de tratamento térmico separado. O T6 vai máis alá cun tratamento térmico completo en solución para aplicacións que requiren máis capacidade de carga, mentres que os estados H112 adoitan reservarse para pezas que sofren un traballo en frío mínimo despois do conformado.
A aliaxe dunha montura determina o que pode soportar estruturalmente. O seu acabado superficial determina o que pode soportar ambientalmente, e é aquí onde moitos compradores gastan menos sen decatarse.
O aluminio con acabado laminado, directamente da prensa de extrusión, non ten ningunha capa protectora engadida máis alá da súa película de óxido natural. É axeitado para aplicacións en interiores ou a curto prazo, pero o aire costeiro, a contaminación industrial ou a forte exposición aos raios UV o opacarán e o picaron co paso do tempo. Existe todo o demais no mercado para ralentizar ese proceso.
Escoller entre estas non se trata de escoller a "mellor". Unha xanela residencial na planta baixa nun clima suave non necesita PVDF. Unha torre de 40 pisos con auga salgada e décadas de sol probablemente non debería conformarse cun revestimento en po básico.
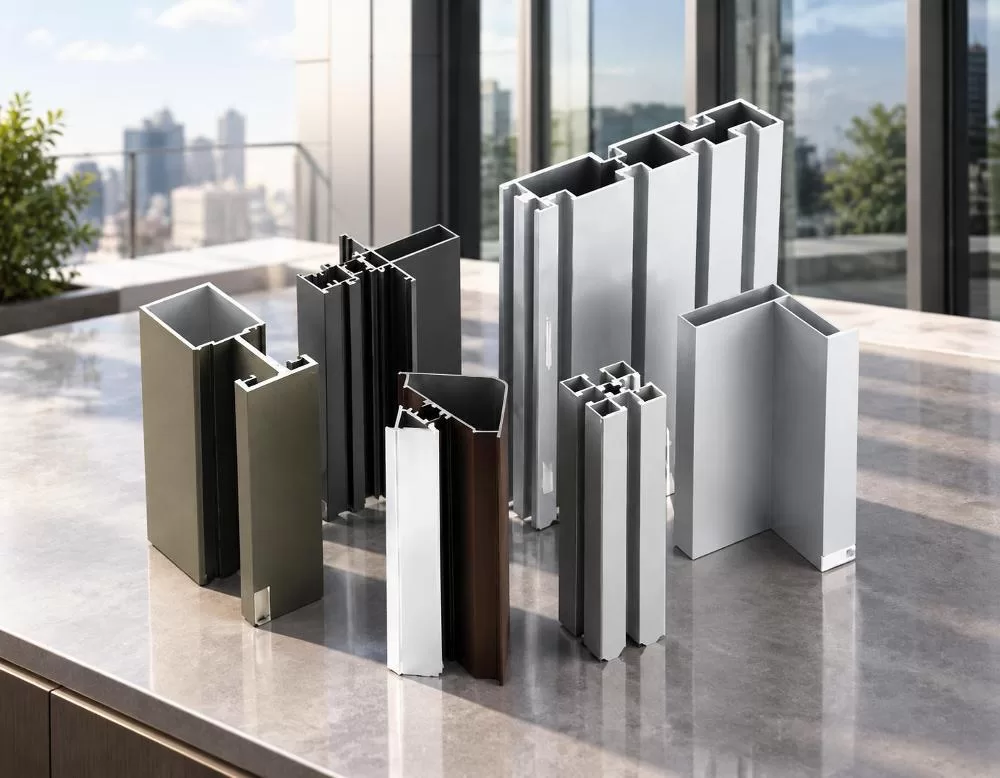
A maior vantaxe estrutural do aluminio é tamén a súa maior debilidade térmica. O metal conduce a calor de forma eficiente, o que significa que unha estrutura sólida de aluminio actúa como unha ponte que transporta a temperatura exterior directamente á habitación e viceversa no verán.
Os perfís de rotura de ponte térmica interrompen ese camiño. O deseño divide a estrutura en dúas seccións de aluminio unidas por unha tira de material de baixa condutividade, normalmente poliamida, polo que a calor ten que atravesar unha barreira illante en lugar de viaxar a través de metal continuo. Este único cambio de deseño é en gran parte responsable de que as estruturas de aluminio sexan viables en climas fríos, onde doutro xeito perderían o argumento da eficiencia enerxética fronte ao PVC ou á madeira.
Para os compradores que están a sopesar os códigos enerxéticos ou os custos dos servizos públicos, os perfís de rotura de ponte térmica e illamento térmico non son unha mellora a ter en conta máis adiante. A miúdo son o factor decisivo para determinar se un sistema de aluminio cumpre os requisitos enerxéticos locais dos edificios.
Os ferraxes de portas e fiestras, desde fechaduras multipunto ata canles de burletes, están deseñados para axustarse a dimensións de sección transversal específicas. Un perfil que difira mesmo medio milímetro pode deixar ferraxes soltas, fendas que deixen pasar correntes de aire ou xuntas que nunca se comprimen correctamente.
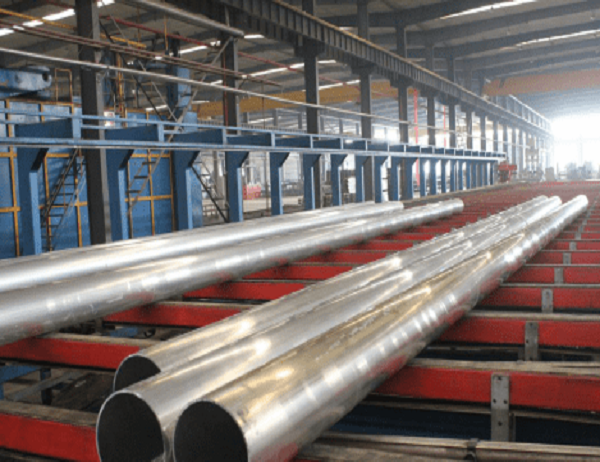
Aquí é onde a capacidade dos equipos de extrusión se torna relevante para un comprador que nunca porá un pé nunha fábrica. A produción das complexas seccións transversais con múltiples ocos que empregan os sistemas de fiestras modernos, cámaras ocas para drenaxe, canles de parafuso, ranuras para xuntas, require equipos de prensado de alta tonelaxe capaces de manter tolerancias axustadas en longas tiradas de produción. Segundo a documentación do produto de Goldapple-Alu, as súas instalacións empregan maquinaria de prensado de 5000T especificamente para conseguir este tipo de consistencia dimensional en seccións arquitectónicas complexas.
Ademais da propia extrusión, a maioría dos proxectos necesitan un procesamento secundario antes de que un perfil se converta nun compoñente de marco instalable:
Un provedor que ofreza estes servizos de procesamento profundo internamente elimina unha dor de cabeza de coordinación. En lugar de enviar extrusións en bruto a tres talleres diferentes, os fabricantes reciben perfís que están máis preto de listos para a instalación.
Non todos os proxectos precisan a mesma especificación, e especificar en exceso supón un desperdicio de diñeiro do mesmo xeito que especificar en exceso provoca fallos. Unha ruta de decisión aproximada ten este aspecto:
Ningunha destas categorías é ríxida. Un fabricante que traballa en varias rexións normalmente estandariza dúas ou tres combinacións de perfil e acabado en lugar de personalizar cada traballo desde cero, o que simplifica a adquisición sen comprometer o rendemento onde importa.
É mellor o aluminio anodizado ou o aluminio con revestimento en po para as fiestras?
Ningún dos dous é universalmente mellor. A anodización produce unha superficie máis dura e resistente aos arañazos cunha gama de cores máis limitada, mentres que o revestimento en po ofrece moitas máis opcións de cores e unha capa protectora máis grosa, pero é comparativamente máis propenso a lascar se se impacta.
Todas as fiestras de aluminio precisan rotura de ponte térmica?
Non. As roturas térmicas son máis importantes en climas con demanda significativa de calefacción ou refrixeración. En climas suaves ou espazos non acondicionados, a miúdo pódense usar seccións de aluminio estándar sen custo adicional.
Por que aparece o 6063-T5 en tantas follas de especificacións?
Equilibra a extrudabilidade, a estabilidade dimensional e a resistencia mecánica o suficientemente ben como para adaptarse á maioría das aplicacións estándar de portas e fiestras, polo que se converteu nun punto de referencia común en lugar dunha aliaxe especial.
Pódense personalizar os perfís de aluminio para aberturas non estándar?
Si. Os servizos de procesamento profundo como o mecanizado CNC, a perforación e a soldadura permiten adaptar as extrusións estándar a dimensións e requisitos de hardware personalizados sen redeseñar o perfil base.
A especificación de perfís de portas e fiestras de aluminio redúcese en última instancia a que se axusten tres variables ao edificio real: a resistencia da aliaxe, a durabilidade do acabado superficial e o rendemento térmico. Omitir calquera delas para aforrar custos por adiantado tende a aparecer máis tarde como unha factura de mantemento ou unha auditoría enerxética fallida.
Para os fabricantes e arquitectos que buscan subministracións a grande escala, traballar cun provedor que poida producir extrusións de tolerancia axustada e xestionar o tratamento superficial e o procesamento secundario internamente, como fai Goldapple-Alu Group nas súas instalacións, simplifica un proceso que doutro xeito implica xestionar varios provedores. Tanto se o proxecto require unha estrutura residencial sinxela como un sistema de muros cortina a grande escala, os perfís de portas e fiestras de aluminio axeitados redúcense ás especificacións para as condicións climáticas e de carga reais do edificio, non para a lista de características máis longa dunha folla de datos.