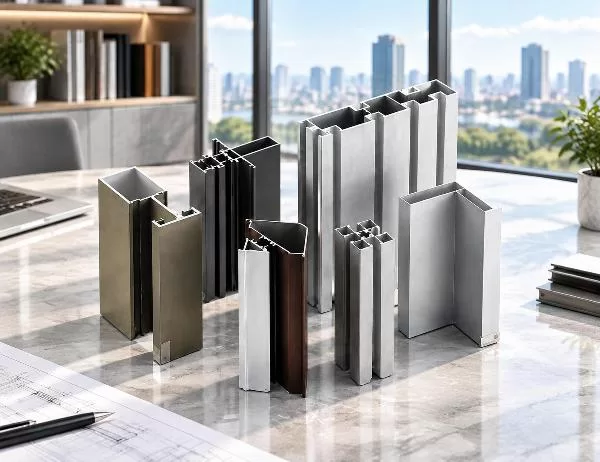
Az alumínium extrudált profilok nélkülözhetetlenné váltak a modern építőiparban és ipari gyártásban. Ezek a sokoldalú alkatrészek egy visszatérő kihívást oldanak meg: hogyan lehet könnyű, mégis tartós szerkezeteket létrehozni, amelyek megfelelnek a pontos méretezési követelményeknek, miközben költséghatékonyak is maradnak. A függönyfalak vázszerkezetétől az elektronika hőelvezető csatornáiig az extrudált alumínium olyan problémákat kezel, amelyeket a hagyományos anyagok nehezen tudnak hatékonyan megoldani.
Maga a folyamat tömör alumínium tuskókat alakít át komplex keresztmetszeti alakzatokká azáltal, hogy a hevített fémet egyedi szerszámokon keresztül kényszeríti át. Ez a módszer olyan alkatrészeket hoz létre, amelyek teljes hosszukban egységes geometriával rendelkeznek, így nincs szükség több gyártási lépésre. A mérnökök és építészek számára ez kevesebb illesztést, rövidebb összeszerelési időt és olyan szerkezeteket jelent, amelyek megőrzik integritásukat a hőmérséklet-ingadozások és a mechanikai igénybevétel ellenére is.
Az extrudálás a nagy nyomás és hőmérséklet alatti szabályozott deformáción alapul. Az alumínium tuskókat körülbelül 400-500°C-ra hevítik, így a fém alakíthatóvá válik anélkül, hogy elérné az olvadáspontját. A hidraulikus prések 1000 és 8000 tonna közötti erőt fejtenek ki, és a meglágyult tuskót egy formázott szerszámnyíláson keresztül préselik. A kilépő profil gyorsan lehűl, és a kívánt keresztmetszetben rögzül.
A szerszámkialakítás határozza meg, hogy milyen formák lehetségesek. Az egyszerű geometriai profilok, mint például a szögek és csatornák, egyszerű szerszámozást igényelnek. Az összetett, belső üregekkel rendelkező üreges profilok több részből álló szerszámokat igényelnek, ahol a tüskék hozzák létre az üregeket. Ez a rugalmasság magyarázza, hogy az extrudált profilok miért képesek mindent befogadni az egyszerű téglalap alakú csövektől a bonyolult, több tucat vékony falú hűtőbordákig.
Az alumíniumötvözet megválasztása mind az extrudálási folyamatot, mind a végső tulajdonságokat befolyásolja. A 6063 ötvözet dominál az építészeti alkalmazásokban kiváló extrudálhatósága és hőkezelés utáni mérsékelt szilárdsága miatt. Az ipari alkalmazások gyakran a 6061-et igénylik a nagyobb szilárdság érdekében, bár nagyobb extrudálási erőt igényel. A 7000-es sorozatú ötvözetek maximális szilárdságot biztosítanak, de nehezebben extrudálhatók, és jellemzően repülőgépipari vagy nagy igénybevételű szerkezeti alkatrészekhez használják őket.
A nyers extrudált alumínium, más néven hengerelt felület, természetes úton oxidálódik, és vékony védőréteget képez. Bár bizonyos ipari felhasználásra megfelelő, a legtöbb alkalmazás számára előnyösek a mesterséges felületkezelések, amelyek fokozzák a korrózióállóságot, a megjelenést vagy mindkettőt.
Az eloxálás elektrokémiai átalakítás révén vastagabb, egyenletesebb oxidréteget hoz létre. Ez az eljárás számos előnnyel jár:
A porbevonat egy száraz, hőre lágyuló vagy hőre keményedő polimert alkalmaz, amely megolvad és tartós héjat képez. Ez a módszer a legszélesebb színskálát eredményezi, és a sima fénytől a durva mattig terjedő textúrákig terjedhet. A bevonat vastagsága jellemzően 60 és 120 mikron között mozog, ami kiváló ütésállóságot és UV-stabilitást biztosít.
Az elektroforézis az eloxálást a festéssel ötvözi, így egy többrétegű védőrendszert hoz létre. Az eljárás során a töltött festékrészecskék egy elektromos mező segítségével kerülnek az eloxált felületre, így egyenletes bevonatot biztosítva még összetett geometriák esetén is. Ez a kezelés kiválóan alkalmas építészeti alkalmazásokhoz, ahol a hosszú távú időjárásállóság fontos.
Speciális esztétikai igények kielégítésére a faerezet-átvitel hővel és nyomással viszi fel a nyomtatott mintákat a porszórt felületekre. Az eredmény a természetes fa textúrákat utánozza, miközben megőrzi az alumínium szerkezeti előnyeit. A PVDF fluorkarbon bevonatok nagyfokú időjárásállóságot biztosítanak, segítve a színstabilitás megőrzését sok éven át a zord tengerparti vagy ipari környezetben.
Az 1000-es sorozatú ötvözetek legalább 99%-os alumíniumtartalmat tartalmaznak, így kiválóan vezetőképesek, de viszonylag puhák. Ezek a profilok alkalmasak elektromos gyűjtősínekhez és vegyipari feldolgozó berendezésekhez, ahol a korrózióállóság meghaladja a szilárdsági követelményeket.
A 3000-es sorozatú ötvözetek mangánt tartalmaznak a mérsékelt szilárdságnövelés érdekében, miközben megőrzik a jó alakíthatóságot. Ezek gyakoriak a hőcserélőkben és a főzőberendezésekben, ahol a hővezető képesség továbbra is fontos.
Az 5000-es sorozat magnéziumot használ elsődleges ötvözőelemként, így hőkezelés nélkül is jó korrózióállóságot biztosít. A tengeri alkalmazások és a nyomástartó edények gyakran előírják ezeket az ötvözeteket a sósvízi környezetben mutatott teljesítményük miatt.
A 6000-es sorozatú ötvözetek dominálnak a szerkezeti és építészeti felhasználásokban. A szilícium és magnézium kombinációja lehetővé teszi a T4, T5 vagy T6 hőmérsékletre történő hőkezelést, kiegyensúlyozva a szilárdságot, az extrudálhatóságot és a felületkezelést. A 6063-T5 ipari szabványként szolgál ablakkeretek és függönyfalak esetében, megfelelő szilárdságot biztosítva 150-200 MPa szakítószilárdsággal, miközben kiváló felületi minőséget biztosít.
Amikor a maximális szilárdság nem képezheti vita tárgyát, a 7000-es sorozatú ötvözetek cink, magnézium és réz kombinációjával érik el az 500 MPa-t meghaladó szakítószilárdságot. A repülőgépipari alkalmazások és a nagy teljesítményű sporteszközök ezeket a profilokat a magasabb költségük és a csökkent korrózióállóságuk ellenére is használják.
Az alumíniumprofilokon keresztüli hőátadás jelentős energiahatékonysági kihívást jelent az épülettervezésben. A fém magas hővezető képessége lehetővé teszi, hogy a kültéri hőmérséklet megkerülje a szigetelést, ami páralecsapódási kockázatot okoz, és növeli a HVAC terhelését. A hőhídmegszakító rendszerek megszakítják ezt a vezető utat azáltal, hogy alacsony vezetőképességű poliamid csíkokat helyeznek el a belső és külső alumínium profilok között.
A gyártási folyamat során hornyokat marnak az extrudált profilokba, majd feszített poliamid támasztékokat helyeznek be. Ezek a polimer hidak megőrzik a szerkezeti folytonosságot, miközben jelentősen csökkentik a hővezető képességet a tömör alumínium profilokhoz képest. Az így létrejövő szerkezet három különálló elemként működik: egy külső profilként, egy belső profilként és egy nem vezetőképes távtartóként.
A teljesítmény a poliamid geometriájától és összetételétől függ. A szabványos hőhídmegszakítók 14-24 mm széles, 25% üvegszállal megerősített csíkokat használnak. Ez a konfiguráció segíthet az ablakszerkezeteknek megfelelni az építési szabályzat követelményeinek hideg éghajlaton, a fejlettebb többkamrás vagy expandált poliamid geometriák pedig tovább javítják a hőszigetelést.
A szerkezeti vonatkozások gondos tervezést igényelnek. A poliamid zónák mechanikai gyenge pontokat jelentenek, amelyeknek át kell adniuk a szélterhelést és meg kell tartaniuk az üvegezés súlyát. A vizsgálati protokollok igazolják, hogy a hőhídmentesített szerkezetek megfelelő szilárdságot biztosítanak kombinált hő- és mechanikai igénybevételek alatt, széles üzemi hőmérsékleti tartományban.
A standard extrudálás állandó keresztmetszetű profilokat hoz létre, de sok alkalmazás további megmunkálást igényel. A CNC megmunkálóközpontok olyan precíziós jellemzőket adnak hozzá, amelyeket lehetetlen vagy költséghatékonyan nem lehetne beépíteni az extrudáló szerszámba.
A fúrási műveletekkel rögzítőfuratokat, vízelvezető nyílásokat és rögzítőelemekhez való hozzáférést lehet létrehozni szűk pozicionálási pontossággal. A többtengelyes gépek összetett szögeket és precíz furatmintákat kezelnek összetett háromdimenziós geometriákon. Ez a pontosság fontos a függönyfal-összeállításoknál, ahol több száz alkatrésznek kell tökéletesen illeszkednie a telepítés során.
A marási műveletek hornyokat, zsebeket és bonyolult kontúrokat vágnak. Ezek a jellemzők alkalmasak szigetelések, tömítések és összekapcsolódó kötések készítésére. A precíziós marás a hőhídmentes beépítéshez szükséges hornyokat is létrehozza, szoros tűréshatárokat tartva fenn, amelyek biztosítják a poliamid megfelelő elhelyezését.
A hegesztés merev keretekké vagy összetett szerelvényekké köti össze az extrudált szakaszokat. A TIG-hegesztés tiszta, erős kötéseket hoz létre, amelyek alkalmasak építészeti alkalmazásokhoz, ahol a megjelenés számít. A MIG-hegesztés gyorsabb gyártást kínál ipari szerkezetekhez, ahol a kozmetika másodlagos. A dörzshegesztés, bár kevésbé elterjedt, az alapanyag megolvadása nélkül hoz létre kötéseket, megőrzi az anyagtulajdonságokat a kritikus szerkezeti elemekben.
A lyukasztási és bevágási műveletek pontos kivágásokat hoznak létre zsanérok, zárak és egyéb szerelvények számára. Ezeknek a jellemzőknek szigorú tűréshatárokkal kell illeszkedniük ahhoz, hogy évtizedekig tartó használat során is biztosítsák a megfelelő működést.
Az elektronikus eszközök koncentrált hőenergiát termelnek, amelynek el kell oszlania a teljesítményromlás vagy meghibásodás megelőzése érdekében. Az extrudált alumínium profilok ezt a problémát olyan geometriákkal oldják meg, amelyek maximalizálják a felületet, miközben hatékony hővezetési útvonalakat biztosítanak a forrástól.
A lamellák kialakítása a hőtechnikai elveket követi. A vékony, sűrűn elhelyezett lamellák növelik a felületet, de akadályozhatják a légáramlást, csökkentve a konvektív hőátadást. Az optimális távolság jellemzően 2 mm és 8 mm között van, a hűtési módszertől és a lamellák magasságától függően. A természetes konvekciós rendszerek szélesebb távolságot alkalmaznak, mivel a felhajtóerő által vezérelt légáramlás sebessége korlátozott. A ventilátorokkal történő kényszerített konvekció szorosabb lamellákat tesz lehetővé, mivel a nagyobb légsebesség hatékonyan hatol be a keskeny csatornákba.
Az alap vastagsága befolyásolja, hogy a hőforrásból származó hő milyen hatékonyan terjed a teljes lamellák között. A vékony alapok csökkentik az anyag súlyát, de forró pontokat hozhatnak létre, ha a szórási ellenállás meghaladja a lamellák disszipációs kapacitását. A számítógépes hőmodellezés meghatározza azt a minimális alapvastagságot, amely fenntartja az elfogadható hőmérséklet-egyenletességet.
A felületkezelések befolyásolják a hőteljesítményt. A fekete eloxálás növeli a sugárzási hőátadást, ami magasabb üzemi hőmérsékleten jelentősebbé válik. Ez a kezelés mérsékelten javíthatja a teljes hőelvezetést a csupasz alumíniumhoz képest, bár növeli a költségeket. Azokban az alkalmazásokban, ahol a megjelenés számít, a színes eloxálás esztétikai megoldásokat kínál minimális hőterheléssel.
Az ötvözet kiválasztása során a hővezető képességet a mechanikai és extrudálási követelményekkel kell egyensúlyba hozni. A tiszta alumínium (1000-es sorozat) nagyon magas hővezető képességgel rendelkezik, de lágysága korlátozza a rögzítési lehetőségeket. A 6063 ötvözet valamivel alacsonyabb hővezető képességgel rendelkezik, miközben jobb mechanikai tulajdonságokat biztosít a menetes furatok és a rögzítőkapcsok számára. Ez a kompromisszum ritkán korlátozza a hőteljesítményt, mivel az elsődleges ellenállás általában a konvektív határrétegben, nem pedig magában az alumíniumban rejlik.
A méretpontosság a szerszámtervezéssel és -karbantartással kezdődik. Az extrudálás előrehaladtával a szerszámok fokozatosan kopnak, megváltoztatva a profil méreteit. A szokásos mérési protokollok ezeket az eltéréseket még a tűréshatárok túllépése előtt észlelik. A precíziós mérőeszközök folyamatosan pásztázzák a kialakuló profilt, még a kis eltéréseket is észlelve. Amikor a mérések a specifikációs határok felé eltérnek, a gyártás leáll a szerszám beállítása vagy cseréje céljából.
A felületminőség-ellenőrzés a kidolgozás egyenletességét, a hibákat és a bevonat tapadását vizsgálja. Az eloxált profilok elektromos folytonossági vizsgálaton esnek át az oxidréteg integritásának igazolására. A porszórt felületeknél a fedés teljességét, a tapadást keresztirányú sraffozással, a filmvastagságot pedig mágneses vagy örvényáramú mérőeszközökkel ellenőrzik.
A mechanikai tulajdonságok ellenőrzése a mintadarabok roncsolásos vizsgálatával történik. A szakítóvizsgálatok igazolják, hogy a hőkezelés elérte a megadott keménységet. A keménységmérések gyors képet adnak a szakító tulajdonságokról a rutinszerű gyártásellenőrzés során.
A hőhídmegszakító szerelvények speciális vizsgálatokat igényelnek. A mechanikai kinyitási tesztek igazolják, hogy a poliamid támaszok meghatározott terhelések alatt ellenállnak a szétválásnak. A hővezető képesség mérései megerősítik, hogy a teljesítménycélok teljesülnek. A fáradási vizsgálatok során a mintákat ismételt hőciklusoknak és mechanikai terheléseknek vetik alá, évtizedekig tartó tágulást és összehúzódást szimulálva.
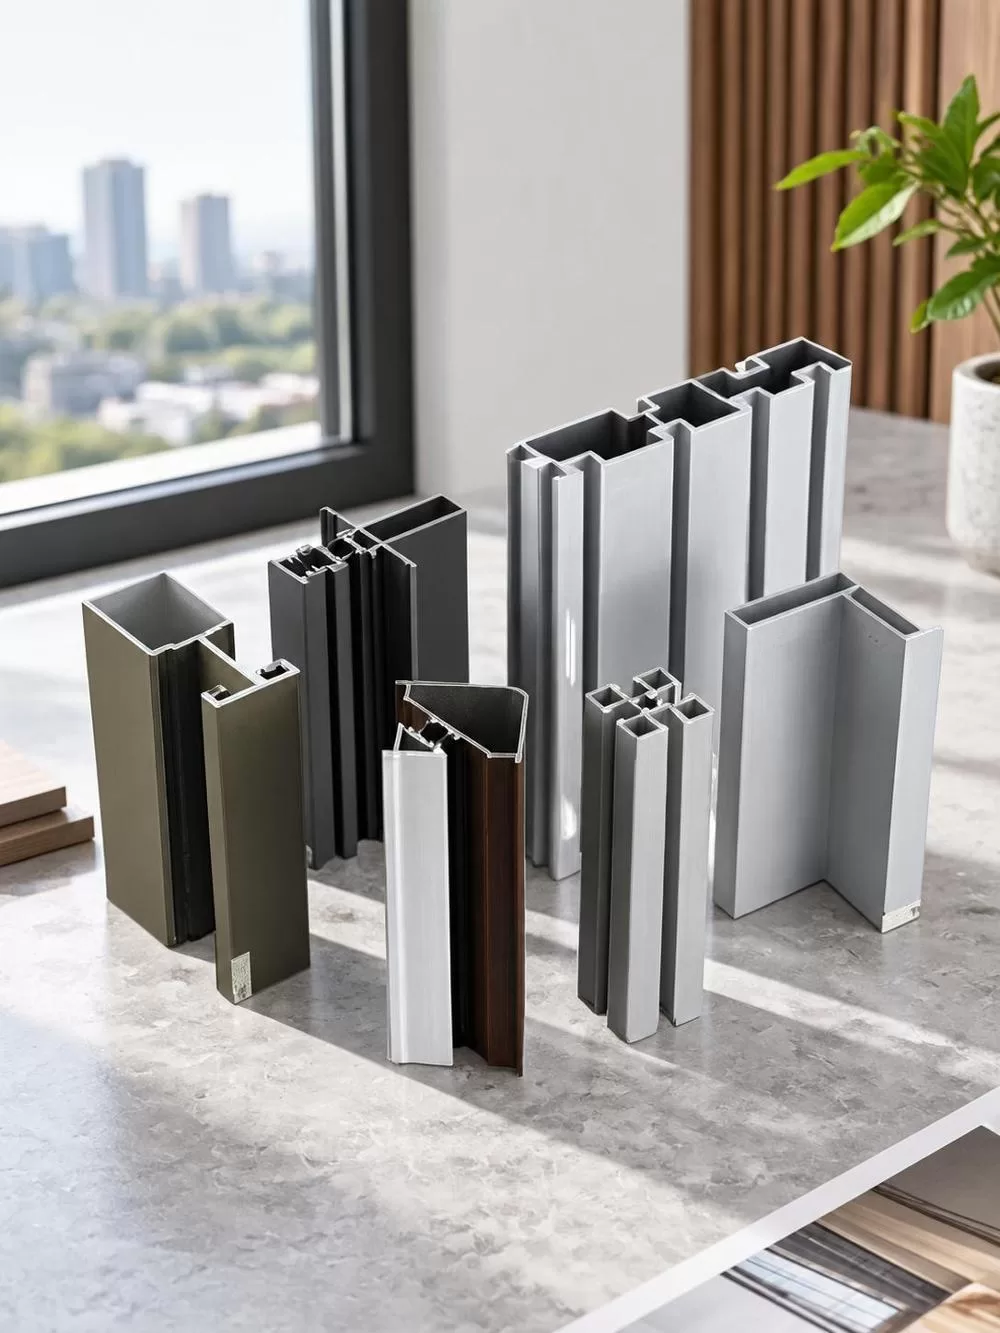
A függönyfalrendszerekhez olyan profilokra van szükség, amelyek nagy üvegpaneleket is befogadnak, miközben megőrzik a szerkezeti integritást a szélterheléssel szemben. A bordás profilok jellemzően mély zsebekkel rendelkeznek az üvegezés megtartásához, beépített vízelvezető csatornákkal és geometriai merevséggel a stratégiai bordázás révén. Ezek a profilok gyakran több kihúzott elemet kombinálnak: egy elsődleges szerkezeti elemet, bepattintható nyomólemezeket és dekoratív kupakokat, amelyek elrejtik a rögzítőelemeket.
Az ablak- és ajtókeretek egymásnak ellentmondó követelményeket elégítenek ki. A keskeny látóvonalak maximalizálják az üvegfelületet az esztétika és a fényáteresztés érdekében, de a vékony profilok nehezen tudják befogadni a többpontos zárszerkezeteket és a megfelelő hőhídmentes megoldásokat. A tervezés optimalizálása végeselemes analízist alkalmaz az anyagok hatékony elhelyezésére, merevséget hozva létre ott, ahol a terhelések koncentrálódnak, miközben máshol minimalizálják a tömeget.
Az ipari hűtőbordák a megjelenéssel szemben a hőteljesítményt helyezik előtérbe. A lamellák a gyártási tűréshatárok által megengedett legvékonyabbra húzhatók, hogy maximalizálják a felületi sűrűséget a légáramlási korlátokon belül. Az alaprészek gyakran tartalmaznak szerelési elemeket, például menetes kiemelkedéseket vagy klipcsatornákat, kiküszöbölve a hőállóságot növelő különálló rögzítőelemeket.
A napelemes rögzítőrendszereknek évtizedekig tartó kültéri hatásoknak kell ellenállniuk, miközben megőrzik a pontos pozicionálást. A profilok beállító nyílásokat tartalmaznak a panelek beállításához, kábelrendező csatornákat és földelő csatlakozásokat. Az eloxált vagy PVDF bevonatú felületek megakadályozzák a tető időjárási hatásai okozta korróziót.
A szállítási alkalmazások olyan profilokat határoznak meg, amelyek szerkezeti vázat hoznak létre a járművek karosszériáihoz és belső tereihez. Ezek a kialakítások a stratégiai anyagelhelyezés révén hangsúlyozzák a magas szilárdság-tömeg arányt. A T-hornyos profilok lehetővé teszik a moduláris összeszerelési rendszereket, ahol az alkatrészek hegesztés nélkül csatlakoznak, egyszerűsítve a javítást és az újrakonfigurálást.
A megfelelően kezelt alumínium extrudált profilok évtizedekig is megőrzik funkcionalitásukat a tipikus építészeti alkalmazásokban. A védő oxidréteg vagy az alkalmazott bevonat biztosítja az elsődleges védelmet a környezeti degradációval szemben. Az eloxált felületek természetes módon vastagodnak az idő múlásával a folyamatos oxidáció révén, ami valójában javítja a védelmet a beépítés után több évig.
A tengerparti és ipari környezet a sópermet és a vegyi anyagoknak való kitettség révén felgyorsítja a korróziót. A tengeri minőségű kezelések a vastag eloxálást lezárt pórusokkal kombinálják, hogy megakadályozzák a kloridok behatolását. A rendszeres mosás eltávolítja a felhalmozódott sólerakódásokat, mielőtt azok kellően besűrűsödnének ahhoz, hogy megtámadják a védőréteget.
A hőciklusok méretváltozásokat okoznak, amelyek terhelik az illesztéseket és a csatlakozásokat. A megfelelő tervezés ezt a mozgást csúszóillesztések, rugalmas tömítések és korlátozott mozgást lehetővé tevő rögzítőelemek segítségével veszi figyelembe. A hőtágulás figyelmen kívül hagyása koncentrált feszültségeket hoz létre, amelyek végül megrepesztik a hegesztéseket vagy meglazítják a rögzítőelemeket.
A mechanikai kopás a mozgó alkatrészeket, például a tolóajtó síneket és a forgáspontokat is érinti. A keménybevonatú eloxálás jelentősen növeli a felület keménységét, összehasonlítva egyes szerszámacélok keménységével. Ez a kezelés jelentősen meghosszabbítja a kopásállóságot a hagyományos eloxáláshoz képest a nagy forgalmú alkalmazásokban.
Az UV-sugárzás lebomlása jobban érinti a bevonatokat, mint az alumínium hordozót. A PVDF-összetételek általában hosszabb ideig megőrzik a színstabilitást, mint a hagyományos poliészter porbevonatok, amelyek hosszabb ideig tartó közvetlen napfény hatására hamarabb fakulhatnak vagy krétásodhatnak. Az időszakos ellenőrzés és újrafényezés meghosszabbítja az élettartamot ott, ahol a megjelenés számít.
| Módszer | Geometriai rugalmasság | Hosszképesség | Szerszámkészítés költsége | Minimális hangerő | Tipikus tolerancia |
|---|---|---|---|---|---|
| Extrusion | Magas az állandó keresztmetszethez | Lényegében korlátlan | Mérsékelt | 500 1000 kg-os | ± 0.15mm |
| Tekercsformálás | Egyszerű nyitott szakaszokra korlátozva | Korlátlan | Alacsony | 100 500 kg-os | ± 0.25mm |
| Hegesztett szerelvény | Teljes 3D szabadság | Korlátlan | Alacsony | Egyedi egységek | ± 0.5mm |
| Die Casting | Nagyon magas komplexitás | ~1000 mm-re korlátozva | Magas | 1000+ egység | ± 0.2mm |
Az extrudálás egyedülálló helyet foglal el, ahol a bonyolultság meghaladja a hengerléses alakítást, de a szerszámköltségek elfogadhatóak maradnak. A belső geometriájú üreges profilok gyártásának képessége különbözteti meg a hengerléses alakítástól, amely csak nyitott profilokat képes létrehozni. A hegesztett szerelvényekkel összehasonlítva az extrudált profilok kiküszöbölik a gyengeséget okozó és munkaigényes gyártást igénylő illesztéseket.
A présöntés az extrudálással versenyez az összetett háromdimenziós alkatrészek előállításánál. Az öntés kiválóan alkalmas bonyolult elemek létrehozására minden irányban, de nem képes előállítani azokat a hosszú, állandó keresztmetszetű alkatrészeket, amelyek a legtöbb szerkezeti és építészeti alkalmazásra jellemzőek. A két folyamat inkább kiegészíti, mintsem verseng, az öntés a csomópontokat és csatlakozókat kezeli, míg az extrudálás a lineáris elemeket biztosítja.
Az alumíniumgyártás jelentős energiafelhasználást igényel, az elsődleges olvasztás pedig jelentős mennyiségű villamos energiát fogyaszt a legyártott fém kilogrammonkénti mennyisége alapján. Maga az extrudálás azonban viszonylag kevés többletenergiát ad ehhez az összesített mennyiséghez, így hatékony alakítási módszer. A fém újrahasznosíthatósága drámaian megváltoztatja a fenntarthatósági egyenletet.
Az újrahasznosított alumínium az elsődleges gyártáshoz szükséges energiának csak kis részét igényli. Az extrudáló szerszámok újrahasznosított alapanyaggal is használhatók maradnak, bár az ötvözet összetételének állandónak kell maradnia a mechanikai tulajdonságok megőrzése érdekében. Az építőipar az alumínium alkatrészek nagy részét az épület élettartamának végén visszanyeri, így zárt hurkú anyagciklust hoz létre.
A felületkezelések környezeti hatása eltérő. Az eloxálás kénsavas oldatokat használ, amelyek gondos semlegesítést és ártalmatlanítást igényelnek. A porfestés minimális illékony szerves vegyületet termel a folyékony festékrendszerekhez képest, és a felesleges por visszanyerhető és újra felhasználható. A PVDF bevonatok több feldolgozási lépést igényelnek, de rendkívüli tartósságuk csökkenti az újrafestés szükségességét az épület élettartama alatt.
A gyártási hatékonyság fejlesztése a selejt csökkentésére összpontosít az extrudálás és a gyártás során. A fejlett szerszámkialakítás minimalizálja a tompadarabok selejtjét az egyes bugák végén. Az optimalizált vágási minták a másodlagos feldolgozás során csökkentik a hulladékot. Ezek az anyaghatékonysági előnyök közvetlenül csökkentik mind a költségeket, mind a környezeti terhelést.
Olyan alkalmazásoknál, mint a napelemkeretek és ablakrendszerek, a termék használati fázisa során megtakarított energia idővel meghaladhatja az alumíniumban megtestesült energiát. A hőhídmentes ablakprofilok jelentősen csökkenthetik az épület fűtési terhelését a hagyományos alumínium keretekhez képest, segítve ellensúlyozni a termelési energiafelhasználást a HVAC-fogyasztás csökkentésével az épület élettartama alatt.
A Goldapple-Alu Group ezeket az elveket integrált gyártás révén demonstrálja, amely az extrudálástól a felületkezelésen át a mélymegmunkálásig terjed. A vállalat termékinformációi szerint létesítményük az 1000-es és 7000-es sorozatú ötvözetek teljes skáláját kezeli, standard edzési fokozatokat kínálva O-tól T8-ig, az alkalmazási követelményeknek megfelelően. Az ISO9001, ISO14000 és ISO10012 tanúsítványok igazolják a folyamatszabályozást, amely biztosítja az állandó minőséget, miközben minimalizálja a hulladékot és a környezeti hatást a gyártás során.