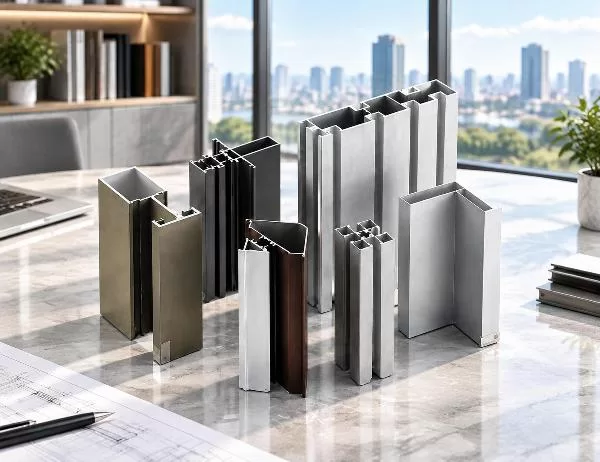
I profili estrusi in alluminio sono diventati indispensabili nell'edilizia e nella produzione industriale contemporanee. Questi componenti versatili risolvono una sfida ricorrente: come creare strutture leggere ma resistenti che soddisfino precisi requisiti dimensionali, rimanendo al contempo economicamente vantaggiose. Dalle strutture portanti delle facciate continue ai canali di dissipazione del calore nei dispositivi elettronici, l'alluminio estruso affronta problemi che i materiali tradizionali faticano a risolvere in modo efficiente.
Il processo trasforma blocchi di alluminio massiccio in forme complesse a sezione trasversale, forzando il metallo riscaldato attraverso stampi personalizzati. Questo metodo produce componenti con geometria uniforme lungo tutta la loro lunghezza, eliminando la necessità di molteplici fasi di fabbricazione. Per ingegneri e architetti, ciò si traduce in un minor numero di giunzioni, tempi di assemblaggio ridotti e strutture che mantengono la loro integrità anche in presenza di variazioni di temperatura e sollecitazioni meccaniche.
L'estrusione si basa sulla deformazione controllata ad alta pressione e temperatura. I lingotti di alluminio vengono riscaldati a circa 400-500 °C, rendendo il metallo malleabile senza raggiungere il punto di fusione. Presse idrauliche applicano forze che vanno da 1000 a 8000 tonnellate, spingendo il lingotto ammorbidito attraverso un'apertura sagomata dello stampo. Il profilo che ne emerge si raffredda rapidamente, fissandosi nella sezione trasversale desiderata.
La progettazione dello stampo determina le forme realizzabili. Profili geometrici semplici come angoli e canali richiedono utensili semplici. Sezioni cave complesse con vuoti interni necessitano di stampi a più componenti in cui i mandrini creano le cavità. Questa flessibilità spiega perché i profili estrusi possono essere realizzati con qualsiasi forma, da semplici tubi rettangolari a intricate alette per dissipatori di calore con decine di pareti sottili.
La scelta della lega di alluminio influisce sia sul processo di estrusione che sulle proprietà finali. La lega 6063 è predominante nelle applicazioni architettoniche grazie alla sua eccellente estrudibilità e alla moderata resistenza dopo il trattamento termico. Nelle applicazioni industriali si predilige spesso la lega 6061 per una maggiore resistenza, sebbene richieda una forza di estrusione superiore. Le leghe della serie 7000 offrono la massima resistenza ma sono più difficili da estrudere e sono generalmente riservate al settore aerospaziale o a componenti strutturali sottoposti a forti sollecitazioni.
L'alluminio estruso grezzo, noto come alluminio grezzo, si ossida naturalmente formando un sottile strato protettivo. Sebbene sia adeguato per alcuni usi industriali, la maggior parte delle applicazioni trae vantaggio da trattamenti superficiali specifici che migliorano la resistenza alla corrosione, l'aspetto estetico o entrambi.
L'anodizzazione crea uno strato di ossido più spesso e uniforme attraverso la conversione elettrochimica. Questo processo offre diversi vantaggi:
La verniciatura a polvere prevede l'applicazione di un polimero termoplastico o termoindurente a secco che si fonde e polimerizza formando una pellicola resistente. Questo metodo offre la più ampia gamma di colori e permette di ottenere texture che vanno dalla lucentezza liscia all'opaco ruvido. Lo spessore del rivestimento varia in genere da 60 a 120 micron, garantendo un'eccellente resistenza agli urti e stabilità ai raggi UV.
L'elettroforesi combina l'anodizzazione con l'applicazione della vernice, creando un sistema di protezione multistrato. Il processo deposita particelle di vernice caricate elettricamente sulla superficie anodizzata tramite un campo elettrico, garantendo una copertura uniforme anche in geometrie complesse. Questo trattamento è particolarmente indicato per applicazioni architettoniche in cui la resistenza agli agenti atmosferici a lungo termine è fondamentale.
Per esigenze estetiche specifiche, la tecnica di trasferimento effetto legno utilizza calore e pressione per applicare motivi stampati su superfici verniciate a polvere. Il risultato imita le texture naturali del legno, mantenendo al contempo i vantaggi strutturali dell'alluminio. I rivestimenti in fluorocarburi PVDF offrono un'elevata resistenza agli agenti atmosferici, contribuendo a mantenere la stabilità del colore per molti anni in ambienti costieri o industriali difficili.
Le leghe della serie 1000 contengono il 99% o più di alluminio, il che le rende altamente conduttive ma relativamente morbide. Questi profili sono adatti per barre collettrici elettriche e apparecchiature per l'industria chimica, dove la resistenza alla corrosione è più importante dei requisiti di resistenza meccanica.
Le leghe della serie 3000 incorporano manganese per un moderato miglioramento della resistenza, pur mantenendo una buona formabilità. Sono comunemente utilizzate negli scambiatori di calore e nelle apparecchiature di cottura, dove la conducibilità termica rimane un fattore importante.
La serie 5000 utilizza il magnesio come principale elemento di lega, offrendo una buona resistenza alla corrosione senza necessità di trattamento termico. Queste leghe sono spesso specificate per applicazioni marine e recipienti a pressione per le loro prestazioni in ambienti di acqua salata.
Le leghe della serie 6000 dominano le applicazioni strutturali e architettoniche. La combinazione di silicio e magnesio consente il trattamento termico a T4, T5 o T6, bilanciando resistenza, estrudibilità e finitura superficiale. La lega 6063-T5 funge da standard di settore per telai di finestre e facciate continue, fornendo un'adeguata resistenza a trazione di 150-200 MPa, pur mantenendo un'eccellente qualità superficiale.
Quando la massima resistenza è un requisito imprescindibile, le leghe della serie 7000 combinano zinco, magnesio e rame per raggiungere resistenze alla trazione superiori a 500 MPa. Queste leghe trovano impiego in applicazioni aerospaziali e in articoli sportivi ad alte prestazioni, nonostante il costo più elevato e la minore resistenza alla corrosione.
Il trasferimento di calore attraverso i profili in alluminio rappresenta una sfida significativa in termini di efficienza energetica nella progettazione degli edifici. L'elevata conduttività termica del metallo permette alle temperature esterne di bypassare l'isolamento, creando rischi di condensa e aumentando i carichi degli impianti di climatizzazione. I sistemi di taglio termico interrompono questo percorso conduttivo inserendo strisce di poliammide a bassa conduttività tra le sezioni interne ed esterne in alluminio.
Il processo di produzione prevede la creazione di scanalature nei profili estrusi, per poi inserire dei rinforzi in poliammide sotto tensione. Questi ponti polimerici mantengono la continuità strutturale riducendo al contempo in modo sostanziale la conduttività termica rispetto alle sezioni in alluminio massiccio. L'assemblaggio risultante è costituito da tre elementi distinti: un profilo esterno, un profilo interno e un distanziatore non conduttivo.
Le prestazioni dipendono dalla geometria e dalla composizione del poliammide. I tagli termici standard utilizzano strisce larghe 14-24 mm rinforzate con il 25% di fibra di vetro. Questa configurazione può aiutare i serramenti a soddisfare i requisiti del codice edilizio nei climi freddi, mentre geometrie più avanzate in poliammide multicamera o espanso migliorano ulteriormente le prestazioni termiche.
Le implicazioni strutturali richiedono un'attenta progettazione. Le zone in poliammide rappresentano punti deboli meccanici che devono trasferire i carichi del vento e sostenere il peso della vetrata. I protocolli di prova verificano che gli assemblaggi a taglio termico mantengano una resistenza adeguata sotto sollecitazioni termiche e meccaniche combinate in un'ampia gamma di temperature di esercizio.
L'estrusione standard produce profili con sezioni trasversali uniformi, ma molte applicazioni richiedono lavorazioni aggiuntive. I centri di lavoro CNC aggiungono caratteristiche di precisione che sarebbero impossibili o troppo costose da integrare nello stampo di estrusione.
Le operazioni di foratura creano fori di montaggio, aperture di drenaggio e accessi per elementi di fissaggio con un'elevata precisione di posizionamento. Le macchine multiasse gestiscono angoli composti e schemi di foratura precisi su geometrie tridimensionali complesse. Questa precisione è fondamentale negli assemblaggi di facciate continue, dove centinaia di componenti devono essere perfettamente allineati durante l'installazione.
Le operazioni di fresatura creano fessure, incavi e contorni complessi. Queste caratteristiche consentono l'inserimento di guarnizioni, anelli di tenuta e giunti a incastro. La fresatura di precisione crea anche le scanalature necessarie per l'installazione dei ponti termici, mantenendo tolleranze ristrette che garantiscono il corretto posizionamento del poliammide.
La saldatura unisce sezioni estruse in telai rigidi o assemblaggi complessi. La saldatura TIG produce giunzioni pulite e resistenti, adatte ad applicazioni architettoniche dove l'aspetto estetico è importante. La saldatura MIG offre una produzione più rapida per le strutture industriali dove l'estetica è secondaria. La saldatura per attrito-agitazione, sebbene meno comune, crea giunzioni senza fondere il metallo di base, preservando le proprietà del materiale nei componenti strutturali critici.
Le operazioni di punzonatura e intaglio creano aperture precise per cerniere, serrature e altri componenti. Queste caratteristiche devono essere allineate con tolleranze ristrette per garantire un funzionamento corretto per decenni di utilizzo.
I dispositivi elettronici generano energia termica concentrata che deve essere dissipata per evitare il degrado delle prestazioni o il guasto. I profili in alluminio estruso risolvono questo problema grazie a geometrie che massimizzano la superficie di scambio termico, mantenendo al contempo percorsi di conduzione del calore efficienti dalla sorgente.
La progettazione delle alette segue i principi dell'ingegneria termica. Alette sottili e ravvicinate aumentano la superficie di scambio termico, ma possono ostacolare il flusso d'aria, riducendo il trasferimento di calore convettivo. La spaziatura ottimale varia in genere da 2 mm a 8 mm, a seconda del metodo di raffreddamento e dell'altezza delle alette. I sistemi a convezione naturale utilizzano spaziature maggiori poiché il flusso d'aria generato dalla spinta di galleggiamento ha una velocità limitata. La convezione forzata con ventole consente matrici di alette più ravvicinate, poiché una maggiore velocità dell'aria penetra efficacemente nei canali stretti.
Lo spessore della base influisce sull'efficienza con cui il calore si propaga dalla sorgente termica all'intera matrice di alette. Basi sottili riducono il peso del materiale, ma possono creare punti caldi se la resistenza alla propagazione del calore supera la capacità di dissipazione delle alette. La modellazione termica computazionale determina lo spessore minimo della base che garantisce un'uniformità di temperatura accettabile.
I trattamenti superficiali influenzano le prestazioni termiche. L'anodizzazione nera aumenta il trasferimento di calore per irraggiamento, che diventa più significativo alle temperature di esercizio più elevate. Questo trattamento può migliorare leggermente la dissipazione totale del calore rispetto all'alluminio non trattato, sebbene comporti un aumento dei costi. Per le applicazioni in cui l'aspetto estetico è importante, l'anodizzazione colorata offre opzioni estetiche con una penalizzazione termica minima.
La scelta della lega bilancia la conduttività termica con i requisiti meccanici e di estrusione. L'alluminio puro (serie 1000) offre una conduttività termica molto elevata, ma la sua morbidezza limita le opzioni di montaggio. La lega 6063 ha una conduttività termica leggermente inferiore, ma offre migliori proprietà meccaniche per fori filettati e clip di fissaggio. Questo compromesso raramente limita le prestazioni termiche, poiché la resistenza primaria risiede solitamente nello strato limite convettivo piuttosto che nell'alluminio stesso.
La precisione dimensionale inizia con la progettazione e la manutenzione degli stampi. Man mano che l'estrusione procede, gli stampi si usurano gradualmente, modificando le dimensioni del profilo. Protocolli di misurazione regolari rilevano queste variazioni prima che superino i limiti di tolleranza. Strumenti di misurazione di precisione scansionano continuamente il profilo in formazione, rilevando anche le più piccole deviazioni. Quando le misurazioni si avvicinano ai limiti di specifica, la produzione si arresta per la regolazione o la sostituzione dello stampo.
L'ispezione della qualità superficiale esamina l'uniformità della finitura, i difetti e l'adesione del rivestimento. I profili anodizzati vengono sottoposti a test di continuità elettrica per verificare l'integrità dello strato di ossido. Le superfici verniciate a polvere vengono controllate per la completezza della copertura, l'adesione tramite test a reticolo incrociato e lo spessore del film utilizzando misuratori magnetici o a correnti parassite.
La verifica delle proprietà meccaniche avviene tramite prove distruttive su sezioni di campioni. Le prove di trazione confermano che il trattamento termico ha raggiunto la tempra specificata. Le misurazioni della durezza forniscono un rapido indicatore delle proprietà di trazione durante il monitoraggio di routine della produzione.
I sistemi di isolamento termico richiedono test specifici. Le prove di scorrimento meccanico verificano che i montanti in poliammide resistano alla separazione sotto carichi definiti. Le misurazioni della conduttività termica confermano il raggiungimento degli obiettivi di prestazione. Le prove di fatica sottopongono i campioni a cicli termici ripetuti combinati con carichi meccanici, simulando decenni di espansione e contrazione.
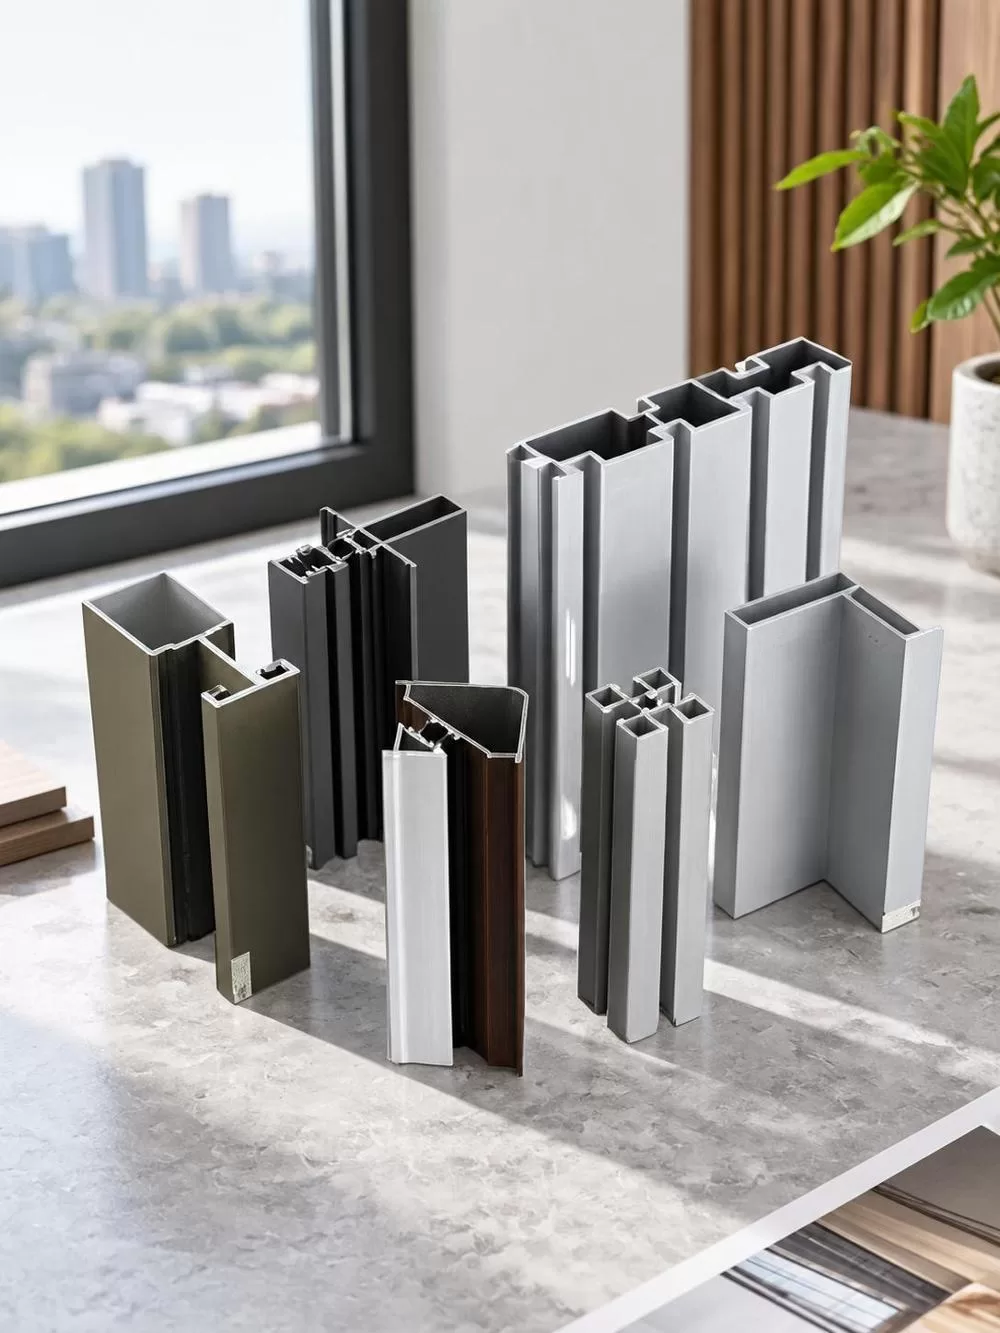
I sistemi di facciata continua richiedono profili in grado di ospitare grandi pannelli di vetro, mantenendo al contempo l'integrità strutturale contro le sollecitazioni del vento. Le sezioni dei montanti presentano in genere profonde cavità per il fissaggio del vetro, canali di drenaggio integrati e rigidità geometrica grazie a nervature strategiche. Questi profili spesso combinano più estrusioni: un elemento strutturale principale, piastre di pressione a scatto e coperture decorative che nascondono gli elementi di fissaggio.
I telai di finestre e porte devono conciliare esigenze contrastanti. Le linee visive sottili massimizzano la superficie vetrata per un risultato estetico ottimale e una buona trasmissione della luce, ma i profili sottili faticano ad ospitare sistemi di chiusura multipunto e a garantire un adeguato isolamento termico. L'ottimizzazione del design si avvale dell'analisi agli elementi finiti per posizionare il materiale in modo efficiente, creando rigidità dove si concentrano i carichi e minimizzando l'ingombro altrove.
I dissipatori di calore industriali privilegiano le prestazioni termiche rispetto all'aspetto estetico. Le alette possono raggiungere spessori minimi, compatibilmente con le tolleranze di produzione, per massimizzare la densità superficiale entro i limiti del flusso d'aria. Le sezioni di base integrano spesso elementi di fissaggio come perni filettati o canali per clip, eliminando la necessità di elementi di fissaggio separati che aumentano la resistenza termica.
I sistemi di montaggio per pannelli solari devono resistere a decenni di esposizione agli agenti atmosferici, mantenendo al contempo un posizionamento preciso. I profili integrano fessure di regolazione per l'allineamento dei pannelli, canali per la gestione dei cavi e connessioni di messa a terra. Le superfici anodizzate o rivestite in PVDF prevengono la corrosione causata dagli agenti atmosferici presenti sui tetti.
Le applicazioni nel settore dei trasporti specificano profili che creano telai strutturali per carrozzerie e interni dei veicoli. Questi progetti privilegiano un elevato rapporto resistenza-peso attraverso un posizionamento strategico dei materiali. I profili con scanalatura a T consentono sistemi di assemblaggio modulari in cui i componenti si uniscono senza saldatura, semplificando la riparazione e la riconfigurazione.
I profili in alluminio estruso, se trattati correttamente, possono mantenere la loro funzionalità per diversi decenni nelle tipiche applicazioni architettoniche. Lo strato protettivo di ossido o il rivestimento applicato fornisce la prima difesa contro il degrado ambientale. Le superfici anodizzate si ispessiscono naturalmente nel tempo grazie alla continua ossidazione, migliorando di fatto la protezione per diversi anni dopo l'installazione.
Gli ambienti costieri e industriali accelerano la corrosione a causa della salsedine e dell'esposizione a sostanze chimiche. I trattamenti di grado marino combinano un'anodizzazione spessa con la sigillatura dei pori per bloccare la penetrazione dei cloruri. Lavaggi regolari rimuovono i depositi di sale accumulati prima che si concentrino a sufficienza da attaccare lo strato protettivo.
Le variazioni termiche provocano cambiamenti dimensionali che sollecitano giunti e connessioni. Una progettazione adeguata tiene conto di questi movimenti attraverso giunti scorrevoli, guarnizioni flessibili e elementi di fissaggio che consentono un movimento limitato. Non considerare la dilatazione termica crea tensioni concentrate che, a lungo andare, possono causare crepe nelle saldature o allentare gli elementi di fissaggio.
L'usura meccanica interessa i componenti mobili come le guide delle porte scorrevoli e i punti di snodo. L'anodizzazione a rivestimento duro aumenta considerevolmente la durezza superficiale, rendendola paragonabile a quella di alcuni acciai per utensili. Questo trattamento prolunga notevolmente la durata utile rispetto all'anodizzazione standard nelle applicazioni ad alto traffico.
La degradazione da raggi UV influisce maggiormente sui rivestimenti rispetto al substrato di alluminio. Le formulazioni in PVDF tendono a mantenere la stabilità del colore più a lungo rispetto alle vernici in polvere di poliestere standard, che possono sbiadire o sfarinarsi più rapidamente se esposte a luce solare diretta prolungata. Ispezioni e riverniciature periodiche prolungano la durata utile laddove l'aspetto estetico è importante.
| Metodo | Flessibilità geometrica | Capacità di lunghezza | Costo dell'attrezzatura | Volume minimo | Tolleranza tipica |
|---|---|---|---|---|---|
| Estrusione | Elevato per sezione trasversale costante | Essenzialmente illimitato | Moderato | 500-1000 kg | ± 0.15mm |
| Formazione del rotolo | Limitato a semplici sezioni aperte | Illimitato | Basso | 100-500 kg | ± 0.25mm |
| Assemblaggio saldato | Libertà 3D completa | Illimitato | Basso | Unità singole | ± 0.5mm |
| Die Casting | Complessità molto elevata | Limitato a circa 1000 mm | Alto | 1000+ unità | ± 0.2mm |
L'estrusione occupa una posizione unica in cui la complessità supera quella della profilatura a rulli, ma i costi degli stampi rimangono ragionevoli. La capacità di produrre sezioni cave con geometrie interne la distingue dalla profilatura a rulli, che può creare solo profili aperti. Rispetto agli assemblaggi saldati, i profili estrusi eliminano i giunti che introducono punti deboli e richiedono una lavorazione ad alta intensità di manodopera.
La pressofusione compete con l'estrusione per la realizzazione di componenti tridimensionali complessi. La pressofusione eccelle nella creazione di elementi complessi in tutte le direzioni, ma non è in grado di produrre i componenti lunghi e a sezione costante che caratterizzano la maggior parte delle applicazioni strutturali e architettoniche. I due processi si completano a vicenda anziché competere: la pressofusione si occupa di nodi e connettori, mentre l'estrusione fornisce gli elementi lineari.
La produzione di alluminio richiede un notevole apporto energetico, con la fusione primaria che consuma una quantità considerevole di elettricità per chilogrammo di metallo prodotto. Tuttavia, l'estrusione in sé aggiunge relativamente poca energia a questo totale, rendendola un metodo di formatura efficiente. La riciclabilità del metallo cambia radicalmente l'equazione della sostenibilità.
L'alluminio riciclato richiede solo una piccola frazione dell'energia necessaria per la produzione primaria. Gli stampi per estrusione rimangono utilizzabili anche con materie prime riciclate, sebbene la composizione della lega debba rimanere costante per mantenere le proprietà meccaniche. Il settore edile recupera la maggior parte dei componenti in alluminio a fine vita degli edifici, creando un ciclo di materiale chiuso.
L'impatto ambientale dei trattamenti superficiali varia. L'anodizzazione utilizza soluzioni di acido solforico che richiedono un'attenta neutralizzazione e smaltimento. La verniciatura a polvere genera una quantità minima di composti organici volatili rispetto ai sistemi di verniciatura liquida, e la polvere in eccesso può essere recuperata e riutilizzata. I rivestimenti in PVDF richiedono più fasi di lavorazione, ma la loro estrema durabilità riduce la necessità di interventi di riverniciatura durante l'intera vita utile dell'edificio.
I miglioramenti all'efficienza produttiva si concentrano sulla riduzione degli scarti durante l'estrusione e la lavorazione. La progettazione avanzata degli stampi riduce al minimo gli scarti di materiale all'estremità di ogni billetta. L'ottimizzazione dei modelli di taglio durante la lavorazione secondaria riduce gli scarti di lavorazione. Questi vantaggi in termini di efficienza dei materiali riducono direttamente sia i costi che l'impatto ambientale.
Per applicazioni come i telai per pannelli solari e i sistemi per finestre, l'energia risparmiata durante la fase di utilizzo del prodotto può superare nel tempo l'energia incorporata nell'alluminio. I profili per finestre a taglio termico possono ridurre significativamente i carichi termici degli edifici rispetto ai telai in alluminio standard, contribuendo a compensare l'energia di produzione grazie alla riduzione dei consumi HVAC durante l'intero ciclo di vita dell'edificio.
Goldapple-Alu Group dimostra questi principi attraverso una produzione integrata che spazia dall'estrusione al trattamento superficiale e alla lavorazione profonda. Secondo le informazioni sui prodotti dell'azienda, il loro stabilimento gestisce profili che coprono l'intera gamma di leghe, dalle serie 1000 alla 7000, offrendo tempere standard da O a T8 per soddisfare i requisiti applicativi. Le certificazioni ISO9001, ISO14000 e ISO10012 attestano i controlli di processo che garantiscono una qualità costante, riducendo al minimo gli sprechi e l'impatto ambientale durante l'intera produzione.