アルミニウム形材サプライヤーの中から適切なパートナーを選定できるかどうかは、プロジェクトが予定通りに出荷されるか、押出成形ラインで頓挫するかを左右する重要な要素です。買い手が失敗するのは、価格が理由であることは稀です。失敗の根本原因は、合金の種類、公差、または仕上げオプションが、当初から用途に合致していなかったことにあります。
これは、構造荷重を支えたり、敏感な部品から熱を逃がしたりする役割を担う産業現場において特に重要です。仕様書上では同じように見えるヒートシンクでも、ビレットの純度やプレス圧によって性能は大きく異なる場合があります。これらの詳細を事前に正しく把握しておくことで、後々の手戻りを防ぐことができます。
ほとんどのアルミニウム形材カタログは同じような内容だ。合金の種類、調質範囲、そしていくつかの用途に関する箇条書きが、数十ものサプライヤーのウェブサイトでわずかな表現の違いを伴って繰り返されている。こうした画一性は、製造技術の深さにおける真の差異を覆い隠している。
1000トン未満の小型プレス機を使用しているサプライヤーは、より大型のプレス機を使用しているサプライヤーと同等の高耐久性構造部材を製造することはできません。プレス機のトン数は、断面形状の複雑さや肉厚の均一性を直接的に制限するため、応力下で歪みなく機械的負荷を支える必要がある部材にとっては、これらの制約が重要になります。
ビレットの品質は、データシートからは読み取れない、もう一つの難題を生み出します。リサイクルアルミニウムや混合原料から鋳造されたプロファイルには、微量元素が不均一に含まれている可能性があり、これが押出成形の流れや表面仕上げに影響を与えます。専用の溶解炉と均質化炉で自社でビレットを鋳造するサプライヤーは、第三者からビレットを購入するサプライヤーよりも、この変動要因をより細かく制御できます。
産業用途における要求は、大きく分けて構造強度と熱性能の2つに分類されます。コンベアフレームには剛性と寸法安定性が求められ、ヒートシンクには表面積と熱伝導率が求められます。どちらも通常は同じ6000系合金が使用されますが、押出成形設計と熱処理条件の選択は用途に応じて異なります。
特に6063アルミニウム合金は、押出成形性と適度な機械的強度をバランス良く兼ね備えているため、ヒートシンクや機械フレームなどに頻繁に使用されています。Goldapple-Alu社のAP39-6063プロファイルシリーズは、この合金をベースに、外部から調達するのではなく自社で製造した純アルミニウムビレットから鋳造されています。
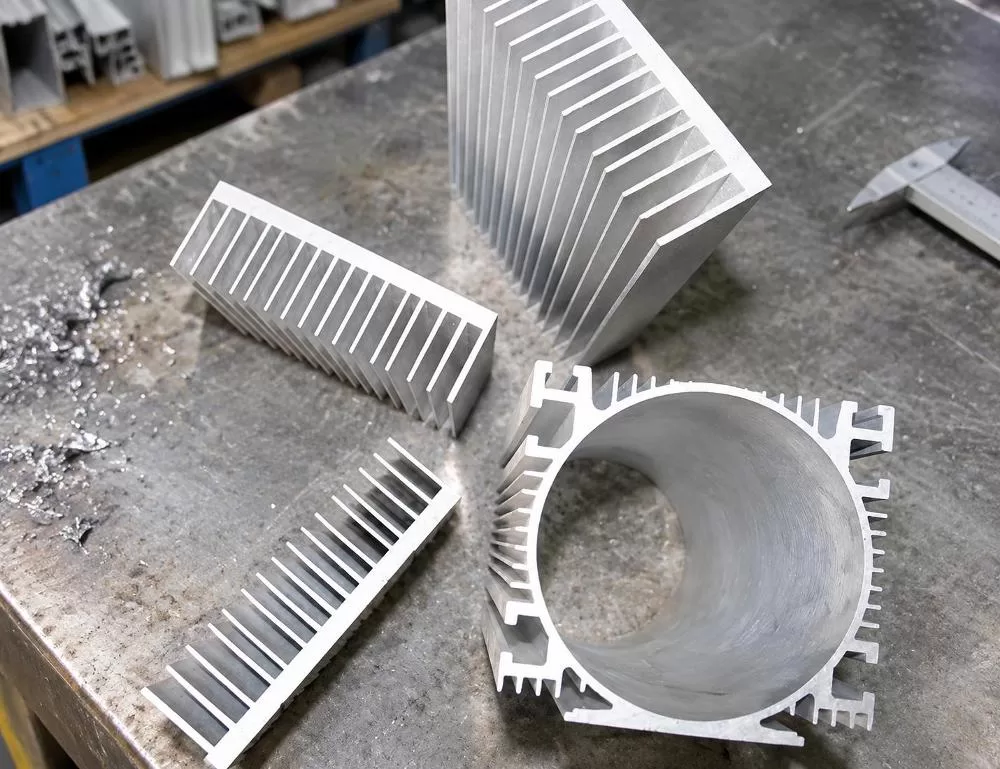
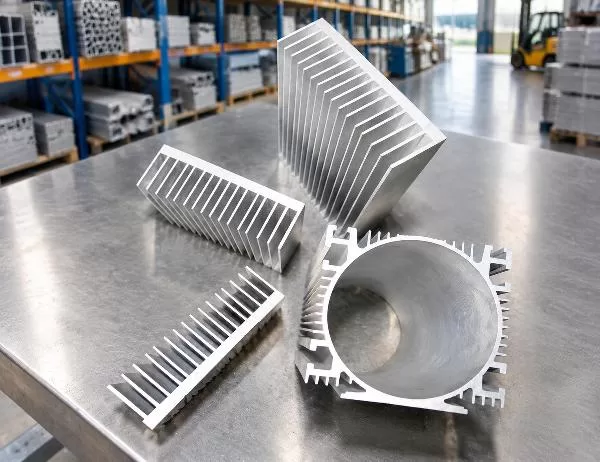
上の画像は、注目すべき重要な点を示しています。冷却フィンの形状は装飾的なものではありません。櫛形ヒートシンクの各フィンの間隔と高さによって、流れる空気と接触する表面積が決まり、それが部品から熱が放出される速度を決定します。高出力プレスで押し出された、より密で均一なフィンを持つプロファイルは、出力の低い装置で押し出されたものよりも、長期間にわたって公差を維持しやすい傾向があります。
アルミニウム押出成形品を初めて扱う購入者は、仕様書を形式的なものと捉えがちですが、そうではありません。注文前に、特に注意すべき3つの項目があります。
| 製品仕様 | 代表的な範囲 | それが重要な理由 |
|---|---|---|
| 合金グレード | 6000シリーズ(例:6063) | 強度対重量比と押出成形性を決定する |
| 気性 | T3からT8へ | 熱処理後の硬度と延性を制御する |
| 壁の厚さ | 0.7mm以上 | 構造の剛性と変形に対する抵抗力に影響を与える |
| プロファイルの長さ | 1から8まで | 輸送物流および現場での切断ニーズに影響します |
特に、熱処理状態の表示は、初めて購入する人にとって混乱を招きやすい点です。T3は柔らかく、カスタム形状に曲げやすい一方、T8は強度が高いものの、押出成形後の柔軟性は劣ります。後工程の曲げ加工や機械加工に適した熱処理状態を誤って選択すると、部品にひびが入ったり、生産が無駄になったりする可能性があります。
肉厚公差も同様に重要であり、特に他の部品と嵌合する部品においてはなおさらです。長いプロファイルの長さにわたってわずかなずれが生じるだけでも、一貫した嵌合に依存する組立ライン全体に支障をきたす可能性があります。
表面処理は、多くの産業分野の購入者が投資を怠りがちな分野です。その主な理由は、表面が機械や筐体の内部に隠れてしまうためです。しかし、腐食や摩耗が発生して1年後にメンテナンス上の問題が深刻化するまでは、この考え方は通用します。
さまざまな工業条件に適した仕上げ方法がいくつかあります。
これらの表面処理はいずれも、下地となる合金の機械的特性を変えるものではありません。しかし、使用環境下における形状の経年変化の仕方を変えるものであり、これは別の、しかし同様に重要な考慮事項です。
規模は単なる見栄えのための指標ではありません。それは、納期プレッシャーの中でサプライヤーが実際にどれだけの成果を上げられるかを示す実用的な指標です。少数の印刷機で稼働している工場は、大量注文や緊急注文に対応するのに苦労しますが、印刷機の生産能力が豊富な工場であれば、納期を数ヶ月も延ばすことなく、変動する需要にも対応できます。
サプライヤーを選定する際には、以下の能力指標を考慮してください。
Goldapple-Aluは、これらの生産能力規模に対応し、最大3600トンの押出プレス24台を稼働させるとともに、社内でのビレット鋳造も行っています。これが、産業分野の顧客が構造用および熱伝導性プロファイルの注文において当社を評価する理由の一つです。
気性が荒いほど、必ずしも強い人物像につながるのだろうか?
一般的に言えば、T8鋼材はT3鋼材よりも変形に強いですが、焼き戻し温度が高いほど、その後の曲げ加工や成形加工のしやすさは低下します。どちらを選ぶべきかは、部品に押出成形後の加工が必要かどうかによって異なります。
一つの形状設計で、構造的な目的と断熱的な目的の両方を満たすことは可能でしょうか?
場合によっては最適となることもありますが、必ずしも最適とは限りません。放熱性を重視した形状ではフィン表面積が優先されるのに対し、構造的な形状では壁厚と耐荷重形状が優先されます。両方の目標を両立させるには、通常、どちらか一方を妥協する必要があります。
調達決定において、最小発注数量が重要な理由は何ですか?
最小発注数量(MOQ)は、押出成形ラインのスケジュールを反映したものです。少量の特注品のためにプレス機を稼働させるのは非効率的であるため、ほとんどのサプライヤーは、サンプル承認後の生産を正当化するために、一般的に10トン程度の最低発注数量を設定しています。
工業部品の場合、陽極酸化処理は粉体塗装よりも優れているのでしょうか?
どちらが優れているとは一概には言えません。陽極酸化処理は、耐摩耗性に適した、より硬く薄い酸化皮膜を形成します。一方、粉体塗装は、より厚く、よりカスタマイズ可能な色と耐久性を備え、目に見える筐体に適しています。どちらを選ぶべきかは、使用環境によって異なります。
アルミニウム形材のサプライヤーを選ぶ際には、見積書の単価を比較するだけでなく、実際の生産能力と用途の具体的な要求を照らし合わせることが重要です。産業用電子機器のヒートシンクに使用される形材と、工場のコンベアシステムを囲む形材では、優先順位が異なります。
ビレットの調達先、プレス機のトン数、認証範囲などについて的確な質問をするバイヤーは、後々の高額なミスマッチを回避できる傾向があります。こうした詳細はカタログの最初のページにはめったに記載されませんが、一見同じように見える2つの押出成形品が、設置後に全く異なる挙動を示す理由を説明するものです。構造的な信頼性と熱性能の両方が重大な影響を及ぼす産業プロジェクトにおいては、鋳造および押出成形プロセスを自社で管理する経験豊富なアルミニウム形材サプライヤーと協力することが、リスクを軽減するための最も確実な方法の一つと言えるでしょう。