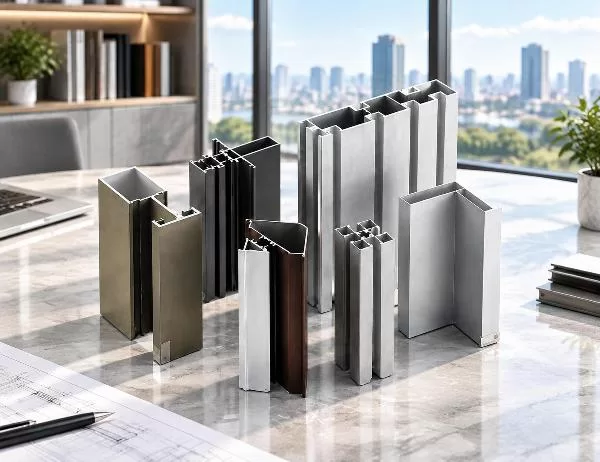
Aliuminio ekstruzijos profiliai tapo nepakeičiami šiuolaikinėje statyboje ir pramoninėje gamyboje. Šie universalūs komponentai išsprendžia nuolat kartojamą iššūkį: kaip sukurti lengvas, bet patvarias konstrukcijas, kurios atitiktų tikslius matmenų reikalavimus ir kartu išliktų ekonomiškos. Nuo fasadinių sienų karkasinių karkasų iki elektronikos šilumos išsklaidymo kanalų, ekstruzinis aliuminis išsprendžia problemas, kurias tradicinės medžiagos sunkiai išsprendžia efektyviai.
Pats procesas paverčia kietus aliuminio ruošinius sudėtingomis skerspjūvio formomis, spaudžiant įkaitintą metalą per specialius štampus. Šis metodas leidžia komponentus, kurių geometrija yra vienoda per visą jų ilgį, todėl nereikia kelių gamybos etapų. Inžinieriams ir architektams tai reiškia mažiau jungčių, trumpesnį surinkimo laiką ir konstrukcijas, kurios išlaiko savo vientisumą esant temperatūros svyravimams ir mechaniniam įtempiui.
Ekstruzijos procesas pagrįstas kontroliuojama deformacija esant aukštam slėgiui ir temperatūrai. Aliuminio ruošiniai kaitinami iki maždaug 400–500 °C, todėl metalas tampa kalinamas nepasiekus lydymosi temperatūros. Hidrauliniai presai, naudodami 1000–8000 tonų jėgas, stumia suminkštintą ruošinį per specialios formos štampo angą. Išsiformavęs profilis greitai atvėsta ir užfiksuojamas norimame skerspjūvyje.
Štampo konstrukcija lemia, kokios formos yra įmanomos. Paprastiems geometriniams profiliams, tokiems kaip kampai ir kanalai, reikia nesudėtingo įrankio. Sudėtingoms tuščiavidurėms sekcijoms su vidinėmis ertmėmis reikalingi daugiadaliai štampai, kuriuose ertmės sukuriamos įtvarais. Šis lankstumas paaiškina, kodėl ekstruziniai profiliai gali būti naudojami bet kam – nuo paprastų stačiakampių vamzdžių iki sudėtingų šilumos kriauklės briaunų su dešimtimis plonų sienelių.
Aliuminio lydinio pasirinkimas turi įtakos tiek ekstruzijos procesui, tiek galutinėms savybėms. 6063 lydinys dominuoja architektūrinėse srityse dėl puikaus ekstruzijos gebėjimo ir vidutinio stiprumo po terminio apdorojimo. Pramoninėse srityse dažnai nurodomas 6061 lydinys, siekiant didesnio stiprumo, nors jam reikia didesnės ekstruzijos jėgos. 7000 serijos lydiniai pasižymi maksimaliu stiprumu, tačiau juos sunkiau ekstruduoti ir paprastai naudojami aviacijos ir kosmoso konstrukcijoms arba didelio įtempio konstrukciniams komponentams.
Neapdorotas ekstruzinis aliuminis, žinomas kaip frezavimo apdaila, natūraliai oksiduojasi ir sudaro ploną apsauginį sluoksnį. Nors kai kuriems pramoniniams tikslams jis tinkamas, daugeliui pritaikymų naudingesnis inžinerinis paviršiaus apdorojimas, kuris pagerina atsparumą korozijai, išvaizdą arba abu šiuos aspektus.
Anodavimas sukuria storesnį, vienodesnį oksido sluoksnį elektrocheminės konversijos būdu. Šis procesas turi keletą privalumų:
Miltelinis dažymas naudoja sausą termoplastinį arba termoreaktingą polimerą, kuris išsilydo ir sukietėja, sudarydamas patvarią plėvelę. Šis metodas leidžia pasiekti plačiausią spalvų gamą ir tekstūras nuo lygaus blizgesio iki šiurkščios matinės. Dangos storis paprastai svyruoja nuo 60 iki 120 mikronų, todėl paviršius yra labai atsparus smūgiams ir UV spinduliams.
Elektroforezė sujungia anodavimą su dažymo užtepimu, sukurdama daugiasluoksnę apsaugos sistemą. Proceso metu įkrautos dažų dalelės nusodinamos ant anoduoto paviršiaus per elektrinį lauką, todėl net sudėtingos geometrijos paviršiai padengiami vienodai. Šis apdorojimas puikiai tinka architektūrinėms reikmėms, kur svarbus ilgalaikis atsparumas oro sąlygoms.
Dėl specializuotų estetinių reikalavimų medienos tekstūros perkėlimas naudoja šilumą ir slėgį, kad atspausdinti raštai būtų uždėti ant milteliniu būdu dažytų paviršių. Rezultatas imituoja natūralias medienos tekstūras, išlaikant aliuminio konstrukcinius privalumus. PVDF fluorokarboninės dangos pasižymi dideliu atsparumu oro sąlygoms, padėdamos išlaikyti spalvos stabilumą daugelį metų atšiaurioje pakrančių ar pramoninėje aplinkoje.
1000 serijos lydiniuose yra 99 % ar daugiau aliuminio, todėl jie yra labai laidūs, bet gana minkšti. Šie profiliai tinka elektros šynoms ir cheminio apdorojimo įrangai, kur atsparumas korozijai yra svarbesnis už stiprumo reikalavimus.
3000 serijos lydiniuose yra mangano, kuris vidutiniškai padidina stiprumą, tuo pačiu išlaikant gerą formuojamumą. Jie dažnai naudojami šilumokaičiuose ir maisto gaminimo įrangoje, kur svarbus šilumos laidumas.
5000 serijoje kaip pagrindinis legiruojantis elementas naudojamas magnis, todėl jis pasižymi geru atsparumu korozijai be terminio apdorojimo. Jūrų reikmenyse ir slėginiuose induose šie lydiniai dažnai nurodomi dėl jų eksploatacinių savybių sūraus vandens aplinkoje.
6000 serijos lydiniai dominuoja konstrukcinėse ir architektūrinėse srityse. Silicio ir magnio derinys leidžia termiškai apdoroti iki T4, T5 arba T6 grūdinimo laipsnio, subalansuojant stiprumą, ekstruzijos galimybes ir paviršiaus apdailą. 6063-T5 yra pramonės standartas langų rėmams ir fasadinėms sienoms, užtikrinantis pakankamą stiprumą esant 150–200 MPa tempiamajam stiprumui, išlaikant puikią paviršiaus kokybę.
Kai maksimalus stiprumas yra neginčijamas, 7000 serijos lydiniai sujungia cinką, magnį ir varį, kad pasiektų didesnį nei 500 MPa tempiamąjį stiprumą. Šie profiliai naudojami aviacijos ir kosmoso reikmenyse bei didelio našumo sporto prekėse, nepaisant jų didesnės kainos ir mažesnio atsparumo korozijai.
Šilumos perdavimas per aliuminio profilius kelia didelį energijos vartojimo efektyvumo iššūkį projektuojant pastatus. Dėl didelio metalo šilumos laidumo lauko temperatūra apeina izoliaciją, todėl kyla kondensacijos rizika ir padidėja ŠVOK apkrova. Terminių pertvarų sistemos nutraukia šį laidų kelią, įterpdamos mažo laidumo poliamido juosteles tarp vidinių ir išorinių aliuminio sekcijų.
Gamybos proceso metu išfrezuojami grioveliai į ekstruzinius profilius, o tada, veikiant įtempimui, įterpiami poliamido atraminiai elementai. Šie polimeriniai tilteliai išlaiko konstrukcijos tęstinumą ir tuo pačiu metu gerokai sumažina šilumos laidumą, palyginti su vientisais aliuminio profiliais. Gautas mazgas funkcionuoja kaip trys skirtingi elementai: išorinis profilis, vidinis profilis ir nelaidus tarpiklis.
Našumas priklauso nuo poliamido geometrijos ir sudėties. Standartinėms šilumos pertvaroms naudojamos 14–24 mm pločio juostelės, sutvirtintos 25 % stiklo pluošto. Ši konfigūracija gali padėti langų konstrukcijoms atitikti statybos kodekso reikalavimus šaltame klimate, o pažangesnės daugiakamerės arba išplėstinės poliamido geometrijos dar labiau pagerina šilumines charakteristikas.
Konstrukciniai aspektai reikalauja kruopštaus projektavimo. Poliamido zonos yra mechaniniai silpnieji taškai, kurie turi perduoti vėjo apkrovas ir išlaikyti stiklo svorį. Bandymo protokolai patvirtina, kad termiškai atskirtos konstrukcijos išlaiko pakankamą stiprumą esant kombinuotiems terminiams ir mechaniniams įtempiams plačiame darbinių temperatūrų diapazone.
Standartinis ekstruzijos metodas leidžia gauti vienodo skerspjūvio profilius, tačiau daugeliu atvejų reikia papildomo apdirbimo. CNC apdirbimo centrai prideda tikslių elementų, kurių būtų neįmanoma arba per brangu įtraukti į ekstruzijos matricą.
Gręžimo operacijos leidžia tiksliai pozicionuoti tvirtinimo angas, drenažo angas ir prieigą prie tvirtinimo elementų. Daugiaašės staklės apdoroja sudėtinius kampus ir tikslius skylių raštus sudėtingose trimatėse geometrijose. Šis tikslumas yra svarbus montuojant fasadines sienas, kur šimtai komponentų turi idealiai sulygiuoti montavimo metu.
Frezavimo operacijos leidžia išpjauti plyšius, įdubas ir sudėtingus kontūrus. Šios detalės tinka sandarinimo juostoms, tarpikliams ir sujungiamosioms jungtims. Tikslus frezavimas taip pat sukuria griovelius, reikalingus terminio barjero montavimui, išlaikant griežtus nuokrypius, užtikrinančius tinkamą poliamido išdėstymą.
Suvirinimas sujungia presuotas sekcijas į standžius rėmus arba sudėtingus mazgus. TIG suvirinimas sukuria švarias, tvirtas jungtis, tinkamas architektūrinėms konstrukcijoms, kur išvaizda yra svarbi. MIG suvirinimas siūlo greitesnę gamybą pramoniniams statiniams, kur kosmetika yra antraeilė. Trintinis suvirinimas, nors ir retesnis, sukuria jungtis nelydant pagrindinio metalo, išsaugant medžiagų savybes svarbiuose konstrukciniuose komponentuose.
Perforavimo ir įpjovimo operacijos leidžia tiksliai išpjauti vyrius, spynas ir kitus furnitūros elementus. Šios detalės turi atitikti griežtus tolerancijos nuokrypius, kad būtų užtikrintas tinkamas veikimas dešimtmečius.
Elektroniniai prietaisai generuoja koncentruotą šiluminę energiją, kuri turi išsisklaidyti, kad būtų išvengta veikimo pablogėjimo ar gedimo. Presuoti aliuminio profiliai išsprendžia šią problemą naudodami geometrijas, kurios maksimaliai padidina paviršiaus plotą, kartu išlaikant efektyvius šilumos laidumo kelius iš šaltinio.
Pelekų konstrukcija atitinka termoinžinerijos principus. Plonos, arti viena kitos išdėstytos pelekai padidina paviršiaus plotą, tačiau gali trukdyti oro srautui, sumažindamos konvekcinį šilumos perdavimą. Optimalus atstumas paprastai svyruoja nuo 2 mm iki 8 mm, priklausomai nuo aušinimo metodo ir pelekų aukščio. Natūralios konvekcijos sistemose naudojami platesni atstumai, nes plūdrumo sukeltas oro srautas turi ribotą greitį. Priverstinė konvekcija su ventiliatoriais leidžia glaudžiau išdėstyti pelekus, nes didesnis oro greitis efektyviai prasiskverbia pro siaurus kanalus.
Pagrindo storis turi įtakos tam, kaip efektyviai šiluma pasklinda iš šilumos šaltinio per visą briaunų masyvą. Ploni pagrindai sumažina medžiagos svorį, tačiau gali sukelti karštus taškus, jei pasklidimo pasipriešinimas viršija briaunų išsklaidymo pajėgumą. Skaičiuojamasis terminis modeliavimas nustato minimalų pagrindo storį, kuris užtikrina priimtiną temperatūros vienodumą.
Paviršiaus apdorojimas turi įtakos terminiam veikimui. Juodas anodavimas padidina spinduliavimo šilumos perdavimą, kuris tampa reikšmingesnis esant aukštesnei darbinei temperatūrai. Šis apdorojimas gali šiek tiek pagerinti bendrą šilumos išsklaidymą, palyginti su grynu aliuminiu, nors ir padidina kainą. Tais atvejais, kai išvaizda yra svarbi, spalvotas anodavimas suteikia estetinių variantų su minimaliu terminiu poveikiu.
Lydinio pasirinkimas subalansuoja šilumos laidumą pagal mechaninius ir ekstruzijos reikalavimus. Grynas aliuminis (1000 serijos) pasižymi labai dideliu šilumos laidumu, tačiau jo minkštumas riboja tvirtinimo galimybes. 6063 lydinys pasižymi šiek tiek mažesniu šilumos laidumu, tačiau užtikrina geresnes mechanines savybes srieginėms skylėms ir tvirtinimo spaustukams. Šis kompromisas retai riboja šiluminį našumą, nes pirminė varža paprastai yra konvekciniame ribiniame sluoksnyje, o ne pačiame aliuminyje.
Matmenų tikslumas prasideda nuo štampo projektavimo ir priežiūros. Ekstruzijos metu štampai palaipsniui dyla, keisdami profilio matmenis. Įprasti matavimo protokolai užfiksuoja šiuos nukrypimus, kol jie neviršija tolerancijos ribų. Tikslūs matavimo įrankiai nuolat nuskaito besiformuojantį profilį, aptikdami net mažus nuokrypius. Kai matavimai nukrypsta nuo specifikacijų ribų, gamyba sustabdoma štampo reguliavimui arba pakeitimui.
Paviršiaus kokybės patikros metu tikrinamas apdailos vienodumas, defektai ir dangos sukibimas. Anoduoti profiliai atliekami elektros laidumo bandymais, siekiant patikrinti oksido sluoksnio vientisumą. Milteliniu būdu dažyti paviršiai tikrinami dėl padengimo išsamumo, sukibimo atliekant kryžminį bandymą, o plėvelės storis tikrinamas magnetiniais arba sūkurinių srovių matuokliais.
Mechaninių savybių tikrinimas atliekamas bandinių sekcijų ardomuoju bandymu. Tempimo bandymai patvirtina, kad terminis apdorojimas pasiekė nurodytą grūdinimo lygį. Kietumo matavimai leidžia greitai įvertinti tempimo savybes įprastinės gamybos stebėsenos metu.
Šilumos pertraukų mazgams reikalingi specialūs bandymai. Mechaninio išvyniojimo bandymai patikrina, ar poliamido atramos atsparios atsiskyrimui esant nustatytoms apkrovoms. Šilumos laidumo matavimai patvirtina, kad pasiekiami eksploataciniai tikslai. Nuovargio bandymai atliekami su pakartotiniais terminiais ciklais ir mechaninėmis apkrovomis, imituojant dešimtmečius trunkantį plėtimąsi ir susitraukimą.
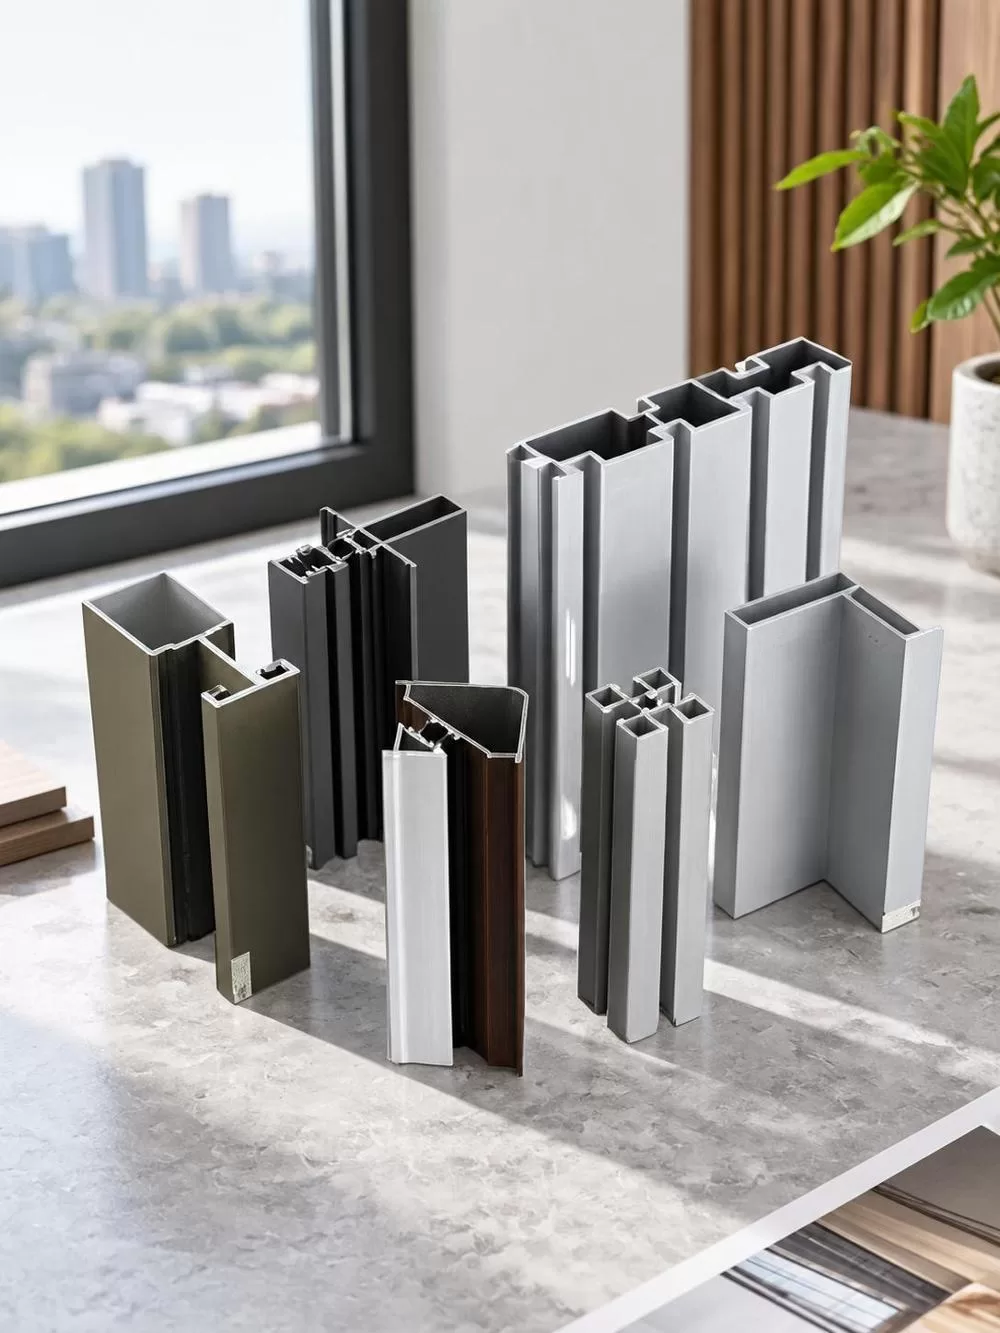
Užuolaidinių sienų sistemoms reikalingi profiliai, kurie talpintų didelius stiklo paketus ir kartu išlaikytų konstrukcijos vientisumą nuo vėjo apkrovų. Stulpelių sekcijos paprastai turi gilias kišenes stiklui laikyti, integruotus drenažo kanalus ir geometrinį standumą dėl strateginio griovelių išdėstymo. Šie profiliai dažnai sujungia kelis profilius: pagrindinę konstrukcinę dalį, užspaudžiamas prispaudimo plokštes ir dekoratyvinius dangtelius, kurie paslepia tvirtinimo detales.
Langų ir durų rėmai subalansuoja prieštaringus reikalavimus. Siauros matomumo linijos maksimaliai padidina stiklo plotą estetikos ir šviesos pralaidumo požiūriu, tačiau ploni profiliai sunkiai sutalpina daugiataškę užrakinimo įrangą ir tinkamus šilumos barjerus. Projektavimo optimizavimui naudojama baigtinių elementų analizė, siekiant efektyviai išdėstyti medžiagas, sukuriant standumą ten, kur sutelkiamos apkrovos, ir sumažinant tūrį kitur.
Pramoninėse šilumos kriauklėse pirmenybė teikiama šiluminiam našumui, o ne išvaizdai. Pelekai gali būti pailgi iki tokio plonumo, kokio leidžia gamybos tolerancijos, kad maksimaliai padidintų paviršiaus tankį, atsižvelgiant į oro srauto apribojimus. Pagrindinėse dalyse dažnai integruotos tvirtinimo detalės, tokios kaip srieginės iškyšos arba spaustukų kanalai, todėl pašalinami atskiri tvirtinimo komponentai, kurie padidina šiluminę varžą.
Saulės baterijų tvirtinimo sistemos turi atlaikyti dešimtmečius trukusį lauko poveikį, išlaikydamos tikslų padėties nustatymą. Profiliuose yra reguliavimo angos plokščių suderinimui, kabelių valdymo kanalai ir įžeminimo jungtys. Anoduoti arba PVDF dengti paviršiai apsaugo nuo korozijos, kurią sukelia stogo atmosferos poveikis.
Transporto reikmėms reikalingi profiliai, kurie sukuria transporto priemonių kėbulų ir interjero konstrukcinius karkasus. Šie projektai pabrėžia aukštą stiprumo ir svorio santykį, strategiškai išdėstant medžiagas. T formos griovelių profiliai leidžia naudoti modulines surinkimo sistemas, kai komponentai jungiami be suvirinimo, taip supaprastinant remontą ir perkonfigūravimą.
Tinkamai apdoroti aliuminio ekstruzijos profiliai tipiškose architektūrinėse srityse gali išlaikyti funkcionalumą kelis dešimtmečius. Apsauginis oksido sluoksnis arba užtepta danga suteikia pirmąją apsaugą nuo aplinkos poveikio. Anoduoti paviršiai laikui bėgant natūraliai storėja dėl nuolatinės oksidacijos, todėl pagerėja apsauga kelerius metus po sumontavimo.
Pakrančių ir pramoninė aplinka paspartina koroziją dėl druskos purslų ir cheminių medžiagų poveikio. Jūrų pramonei skirtose apdorojimuose derinamas storas anodavimo sluoksnis su sandariomis poromis, kad būtų išvengta chloridų prasiskverbimo. Reguliarus plovimas pašalina susikaupusias druskos nuosėdas, kol jos pakankamai susikaupia, kad pažeistų apsauginį sluoksnį.
Terminiai ciklai sukelia matmenų pokyčius, kurie įtempia jungtis ir sujungimus. Tinkamas projektavimas leidžia pritaikyti šį judėjimą slystančiomis jungtimis, lanksčiais sandarikliais ir tvirtinimo detalėmis, kurios leidžia ribotą judėjimą. Neatsižvelgiant į terminį plėtimąsi, susidaro koncentruoti įtempiai, kurie galiausiai įtrūkina suvirinimo siūles arba atlaisvina tvirtinimo detales.
Mechaninis nusidėvėjimas veikia judančius komponentus, tokius kaip stumdomų durų bėgeliai ir sukimosi taškai. Kieto sluoksnio anodavimas žymiai padidina paviršiaus kietumą, palyginus su kai kurių įrankių plieno kietumu. Šis apdorojimas gerokai pailgina nusidėvėjimo laiką, palyginti su standartiniu anodavimu, didelio eismo sąlygomis.
UV spindulių poveikis dangoms daro didesnį poveikį nei aliuminio pagrindui. PVDF formulės paprastai ilgiau išlaiko spalvos stabilumą nei standartinės poliesterio miltelinės dangos, kurios gali greičiau išblukti arba sukreidėti veikiamos ilgalaikių tiesioginių saulės spindulių. Periodinė apžiūra ir pakartotinis dažymas pailgina tarnavimo laiką ten, kur išvaizda yra svarbi.
| Siuntimas | Geometrinis lankstumas | Ilgio galimybė | Įrankių kaina | Minimalus garsumas | Tipiška tolerancija |
|---|---|---|---|---|---|
| Išspaudimas | Aukštas, kad skerspjūvis būtų pastovus | Iš esmės neribotas | vidutinis | 500-1000 kg | ± 0.15mm |
| Ritinių formavimas | Apribota paprastomis atviromis sekcijomis | neribotas | žemas | 100-500 kg | ± 0.25mm |
| Suvirintas mazgas | Visiška 3D laisvė | neribotas | žemas | Vienetiniai vienetai | ± 0.5mm |
| Liejimas | Labai didelis sudėtingumas | Apribota iki ~1000 mm | aukštas | 1000 XNUMX+ vienetų | ± 0.2mm |
Ekstruzija užima unikalią vietą, kur sudėtingumas viršija valcavimo formavimą, tačiau įrankių sąnaudos išlieka priimtinos. Galimybė gaminti tuščiavidurius profilius su vidinėmis geometrijomis skiria jį nuo valcavimo formavimo, kuriuo galima sukurti tik atvirus profilius. Palyginti su suvirintais mazgais, ekstruziniai profiliai pašalina jungtis, kurios sukelia silpnumą ir reikalauja daug darbo jėgos gamybos.
Liejimas konkuruoja su ekstruzija, kai kalbama apie sudėtingus trimačius komponentus. Liejimas puikiai tinka kuriant sudėtingas detales visomis kryptimis, tačiau negali pagaminti ilgų, pastovaus skerspjūvio komponentų, kurie būdingi daugumai konstrukcinių ir architektūrinių pritaikymų. Šie du procesai papildo vienas kitą, o ne konkuruoja: liejimas apdoroja mazgus ir jungtis, o ekstruzija – linijinius elementus.
Aliuminio gamybai reikia didelių energijos sąnaudų, o pirminis lydymas sunaudoja nemažą elektros energijos kiekį vienam pagaminto metalo kilogramui. Tačiau pats ekstruzijos procesas prie šio bendro kiekio prideda palyginti nedaug papildomos energijos, todėl tai yra efektyvus formavimo metodas. Metalo perdirbimo galimybės dramatiškai pakeičia tvarumo lygtį.
Perdirbtam aliuminiui reikia tik nedidelės dalies energijos, reikalingos pirminei gamybai. Ekstruzijos matricos lieka tinkamos naudoti net ir su perdirbtomis žaliavomis, nors lydinio sudėtis turi išlikti pastovi, kad būtų išlaikytos mechaninės savybės. Statybų pramonė atgauna didžiąją dalį aliuminio komponentų pastato eksploatavimo pabaigoje, taip sukurdama uždaro ciklo medžiagų ciklą.
Paviršiaus apdorojimo poveikis aplinkai skiriasi. Anodavimui naudojami sieros rūgšties tirpalai, kuriuos reikia kruopščiai neutralizuoti ir utilizuoti. Miltelinis dažymas, palyginti su skystų dažų sistemomis, išskiria minimaliai lakiųjų organinių junginių, o miltelių perteklių galima atgauti ir pakartotinai panaudoti. PVDF dangoms reikia daugiau apdorojimo etapų, tačiau jų ypatingas patvarumas sumažina pakartotinio apdailos poreikį per visą pastato eksploatavimo laiką.
Gamybos efektyvumo gerinimas sutelktas į atliekų mažinimą ekstruzijos ir gamybos metu. Pažangus štampo dizainas sumažina ruošinio užpakalinių dalių išmetimą kiekvieno ruošinio gale. Optimizuoti pjovimo modeliai antrinio apdorojimo metu sumažina pjovimo atliekų kiekį. Šis medžiagų vartojimo efektyvumo padidėjimas tiesiogiai sumažina tiek sąnaudas, tiek poveikį aplinkai.
Tokiose srityse kaip saulės baterijų rėmai ir langų sistemos, gaminio naudojimo fazėje sutaupyta energija laikui bėgant gali viršyti aliuminiame įkūnytą energiją. Termiškai atskirti langų profiliai gali reikšmingai sumažinti pastato šildymo apkrovas, palyginti su standartiniais aliuminio rėmais, ir padėti kompensuoti jų gamybos energiją sumažinant ŠVOK suvartojimą per visą pastato eksploatavimo laiką.
„Goldapple-Alu Group“ demonstruoja šiuos principus taikydama integruotą gamybą, apimančią visą ekstruzijos procesą, paviršiaus apdorojimą ir giluminį apdirbimą. Remiantis bendrovės produktų informacija, jų gamykla apdoroja profilius iš viso 1000–7000 serijos lydinių asortimento, siūlydama standartinius grūdinimo būdus nuo O iki T8, kad atitiktų taikymo reikalavimus. Sertifikatai pagal ISO9001, ISO14000 ir ISO10012 patvirtina procesų kontrolę, kuri užtikrina nuoseklią kokybę, kartu sumažinant atliekas ir poveikį aplinkai visos gamybos metu.