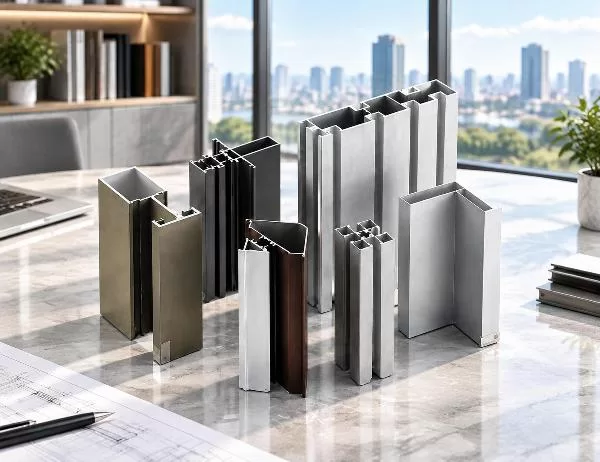
समकालीन निर्माण र औद्योगिक निर्माणमा एल्युमिनियम एक्सट्रुजन प्रोफाइलहरू अपरिहार्य भइसकेका छन्। यी बहुमुखी कम्पोनेन्टहरूले बारम्बार आउने चुनौतीको समाधान गर्छन्: कसरी हलुका तर टिकाउ संरचनाहरू सिर्जना गर्ने जसले सटीक आयामी आवश्यकताहरू पूरा गर्दछ र लागत-प्रभावी रहन्छ। पर्दाको पर्खालको कंकाल फ्रेमवर्कदेखि इलेक्ट्रोनिक्समा ताप अपव्यय च्यानलहरूसम्म, एक्सट्रुडेड एल्युमिनियमले परम्परागत सामग्रीहरूले कुशलतापूर्वक समाधान गर्न संघर्ष गर्ने समस्याहरूलाई सम्बोधन गर्दछ।
यो प्रक्रियाले आफैंले ठोस एल्युमिनियम बिलेटहरूलाई कस्टम डाइज मार्फत तताइएको धातुलाई जबरजस्ती जटिल क्रस-सेक्शनल आकारहरूमा रूपान्तरण गर्दछ। यो विधिले धेरै निर्माण चरणहरूको आवश्यकतालाई हटाउँदै, तिनीहरूको सम्पूर्ण लम्बाइमा एकरूप ज्यामिति भएका कम्पोनेन्टहरू उत्पादन गर्दछ। इन्जिनियरहरू र आर्किटेक्टहरूका लागि, यसको अर्थ कम जोर्नीहरू, कम एसेम्बली समय, र तापमान उतारचढाव र मेकानिकल तनावमा आफ्नो अखण्डता कायम राख्ने संरचनाहरू हुन्।
एक्सट्रुजन उच्च चाप र तापक्रममा नियन्त्रित विकृतिमा निर्भर गर्दछ। एल्युमिनियम बिलेटहरू लगभग ४००-५०० डिग्री सेल्सियसमा तताइन्छ, जसले गर्दा धातु पग्लने बिन्दुमा नपुगी लचिलो हुन्छ। हाइड्रोलिक प्रेसहरूले १००० देखि ८००० टनसम्मको बल प्रयोग गर्छन्, नरम बिलेटलाई आकारको डाइ ओपनिङ मार्फत धकेल्छन्। उदीयमान प्रोफाइल छिटो चिसो हुन्छ, इच्छित क्रस-सेक्शनमा लक हुन्छ।
डाई डिजाइनले कुन आकारहरू सम्भव छन् भनेर निर्धारण गर्छ। कोण र च्यानलहरू जस्ता साधारण ज्यामितीय प्रोफाइलहरूलाई सीधा टुलिङ चाहिन्छ। आन्तरिक खाली ठाउँहरू भएका जटिल खोक्रो खण्डहरूले मन्ड्रेलहरूले गुहाहरू सिर्जना गर्ने ठाउँमा बहु-भाग डाईहरू आवश्यक पर्दछ। यो लचिलोपनले बताउँछ कि किन एक्सट्रुडेड प्रोफाइलहरूले साधारण आयताकार ट्यूबहरूदेखि दर्जनौं पातलो पर्खालहरू भएका जटिल ताप सिङ्क फिनहरू सम्म सबै कुरा समायोजन गर्न सक्छन्।
एल्युमिनियम मिश्र धातुको छनोटले एक्सट्रुडेबिलिटी प्रक्रिया र अन्तिम गुण दुवैलाई असर गर्छ। ६०६३ मिश्र धातुले यसको उत्कृष्ट एक्सट्रुडेबिलिटी र ताप उपचार पछि मध्यम शक्तिको कारणले वास्तुकला अनुप्रयोगहरूमा प्रभुत्व जमाउँछ। औद्योगिक अनुप्रयोगहरूले प्रायः उच्च शक्तिको लागि ६०६१ निर्दिष्ट गर्दछ, यद्यपि यसलाई बढी एक्सट्रुडेसन बल चाहिन्छ। ७०००-श्रृंखला मिश्र धातुहरूले अधिकतम शक्ति प्रदान गर्दछ तर बाहिर निकाल्न गाह्रो हुन्छ र सामान्यतया एयरोस्पेस वा उच्च-तनाव संरचनात्मक घटकहरूको लागि आरक्षित हुन्छ।
कच्चा एक्सट्रुडेड एल्युमिनियम, जसलाई मिल फिनिश भनिन्छ, प्राकृतिक रूपमा अक्सिडाइज भएर पातलो सुरक्षात्मक तह बनाउँछ। केही औद्योगिक प्रयोगहरूको लागि पर्याप्त भए तापनि, धेरैजसो अनुप्रयोगहरूले इन्जिनियर गरिएको सतह उपचारबाट फाइदा लिन्छन् जसले जंग प्रतिरोध, उपस्थिति, वा दुवै बढाउँछ।
एनोडाइजिङले इलेक्ट्रोकेमिकल रूपान्तरण मार्फत बाक्लो, अधिक एकरूप अक्साइड तह सिर्जना गर्दछ। यो प्रक्रियाले धेरै फाइदाहरू प्रदान गर्दछ:
पाउडर कोटिंगमा सुख्खा थर्मोप्लास्टिक वा थर्मोसेट पोलिमर लगाइन्छ जुन पग्लन्छ र टिकाउ छालामा निको हुन्छ। यो विधिले सबैभन्दा फराकिलो रङ दायरा उत्पादन गर्छ र चिल्लो चमकदेखि रफ म्याटसम्म बनावट प्राप्त गर्न सक्छ। कोटिंगको मोटाई सामान्यतया ६० देखि १२० माइक्रोनसम्म हुन्छ, जसले उत्कृष्ट प्रभाव प्रतिरोध र यूभी स्थिरता प्रदान गर्दछ।
इलेक्ट्रोफोरेसिसले एनोडाइजिंगलाई पेन्ट अनुप्रयोगसँग जोड्दछ, बहु-तह सुरक्षा प्रणाली सिर्जना गर्दछ। यो प्रक्रियाले विद्युतीय क्षेत्र मार्फत चार्ज गरिएको पेन्ट कणहरूलाई एनोडाइज्ड सतहमा जम्मा गर्दछ, जसले गर्दा जटिल ज्यामितिहरूमा पनि एकरूप कभरेज हुन्छ। यो उपचार वास्तुकला अनुप्रयोगहरूमा उत्कृष्ट छ जहाँ दीर्घकालीन मौसम प्रतिरोध महत्त्वपूर्ण छ।
विशेष सौन्दर्य आवश्यकताहरूको लागि, काठको दाना स्थानान्तरणले पाउडर-लेपित सतहहरूमा छापिएका ढाँचाहरू लागू गर्न ताप र दबाब प्रयोग गर्दछ। परिणामले एल्युमिनियमको संरचनात्मक फाइदाहरू कायम राख्दै प्राकृतिक काठको बनावटको नक्कल गर्दछ। PVDF फ्लोरोकार्बन कोटिंग्सले उच्च मौसम प्रतिरोध प्रदान गर्दछ, कठोर तटीय वा औद्योगिक वातावरणमा धेरै वर्षसम्म रंग स्थिरता कायम राख्न मद्दत गर्दछ।
१०००-श्रृङ्खलाका मिश्र धातुहरूमा ९९% वा सोभन्दा बढी आल्मुनियम सामग्री हुन्छ, जसले गर्दा तिनीहरूलाई अत्यधिक प्रवाहकीय तर तुलनात्मक रूपमा नरम बनाउँछ। यी प्रोफाइलहरू विद्युतीय बस बारहरू र रासायनिक प्रशोधन उपकरणहरूका लागि उपयुक्त हुन्छन् जहाँ जंग प्रतिरोधले शक्ति आवश्यकताहरूभन्दा बढी हुन्छ।
३०००-श्रृङ्खलाका मिश्र धातुहरूले राम्रो गठनशीलता कायम राख्दै मध्यम शक्ति सुधारको लागि म्याङ्गनीज समावेश गर्दछ। यी ताप एक्सचेन्जरहरू र खाना पकाउने उपकरणहरूमा सामान्य छन् जहाँ थर्मल चालकता महत्त्वपूर्ण रहन्छ।
५०००-श्रृङ्खलाले प्राथमिक मिश्र धातु तत्वको रूपमा म्याग्नेसियम प्रयोग गर्दछ, जसले गर्मी उपचार बिना राम्रो जंग प्रतिरोध प्रदान गर्दछ। समुद्री अनुप्रयोगहरू र दबाब भाँडाहरूले प्रायः यी मिश्र धातुहरूलाई नुनिलो पानीको वातावरणमा तिनीहरूको प्रदर्शनको लागि निर्दिष्ट गर्दछ।
६०००-श्रृङ्खलाका मिश्र धातुहरूले संरचनात्मक र वास्तुकला प्रयोगहरूमा प्रभुत्व जमाउँछन्। सिलिकन र म्याग्नेसियम संयोजनले T4, T5, वा T6 टेम्परहरूमा ताप उपचार गर्न अनुमति दिन्छ, शक्ति, एक्सट्रुडेबिलिटी, र सतह फिनिश सन्तुलन गर्दछ। ६०६३-T5 ले झ्यालका फ्रेमहरू र पर्दाका भित्ताहरूको लागि उद्योग मानकको रूपमा काम गर्दछ, उत्कृष्ट सतह गुणस्तर कायम राख्दै १५०-२०० MPa तन्य शक्तिमा पर्याप्त शक्ति प्रदान गर्दछ।
जब अधिकतम शक्ति सम्झौता गर्न सकिँदैन, ७०००-श्रृंखलाका मिश्र धातुहरूले जिंक, म्याग्नेसियम र तामालाई संयोजन गरेर ५०० MPa भन्दा बढी तन्य शक्ति प्राप्त गर्छन्। एयरोस्पेस अनुप्रयोगहरू र उच्च-प्रदर्शन खेलकुद सामानहरूले उच्च लागत र कम जंग प्रतिरोधको बावजुद यी प्रोफाइलहरू प्रयोग गर्छन्।
एल्युमिनियम प्रोफाइलहरू मार्फत ताप स्थानान्तरणले भवन डिजाइनमा महत्त्वपूर्ण ऊर्जा दक्षता चुनौती सिर्जना गर्दछ। धातुको उच्च थर्मल चालकताले बाहिरी तापक्रमलाई इन्सुलेशन बाइपास गर्न अनुमति दिन्छ, जसले गर्दा संक्षेपण जोखिम सिर्जना हुन्छ र HVAC भार बढ्छ। थर्मल ब्रेक प्रणालीहरूले भित्री र बाहिरी एल्युमिनियम खण्डहरू बीच कम-चालकता पोलिमाइड स्ट्रिपहरू घुसाएर यो चालक मार्गमा बाधा पुर्याउँछ।
उत्पादन प्रक्रिया मेसिनहरूले एक्सट्रुडेड प्रोफाइलहरूमा खाँचो पार्छन्, त्यसपछि तनावमा पोलिमाइड स्ट्रट्स घुसाउँछन्। यी पोलिमर पुलहरूले ठोस आल्मुनियम खण्डहरूको तुलनामा थर्मल चालकतालाई उल्लेखनीय रूपमा कम गर्दै संरचनात्मक निरन्तरता कायम राख्छन्। परिणामस्वरूप एसेम्बलीले तीन फरक तत्वहरूको रूपमा कार्य गर्दछ: बाह्य प्रोफाइल, आन्तरिक प्रोफाइल, र गैर-चालक स्पेसर।
कार्यसम्पादन पोलिमाइड ज्यामिति र संरचनामा निर्भर गर्दछ। मानक थर्मल ब्रेकहरूले २५% ग्लास फाइबरले प्रबलित १४-२४ मिमी चौडा स्ट्रिपहरू प्रयोग गर्छन्। यो कन्फिगरेसनले चिसो मौसममा विन्डो एसेम्बलीहरूलाई भवन कोड आवश्यकताहरू पूरा गर्न मद्दत गर्न सक्छ, थप उन्नत बहु-चेम्बर वा विस्तारित पोलिमाइड ज्यामितिहरूले थर्मल कार्यसम्पादनलाई अझ सुधार गर्दछ।
संरचनात्मक प्रभावहरूलाई सावधानीपूर्वक डिजाइनमा ध्यान दिन आवश्यक छ। पोलिमाइड क्षेत्रहरूले यान्त्रिक कमजोर बिन्दुहरूलाई प्रतिनिधित्व गर्दछ जसले हावाको भार स्थानान्तरण गर्नुपर्छ र ग्लेजिङ वजनलाई समर्थन गर्नुपर्छ। परीक्षण प्रोटोकलहरूले प्रमाणित गर्दछ कि थर्मल रूपमा भाँचिएको एसेम्बलीहरूले सञ्चालन तापमानको विस्तृत दायरामा संयुक्त थर्मल र मेकानिकल तनाव अन्तर्गत पर्याप्त शक्ति कायम राख्छन्।
मानक एक्सट्रुजनले एकरूप क्रस-सेक्शन भएका प्रोफाइलहरू उत्पादन गर्छ, तर धेरै अनुप्रयोगहरूलाई थप निर्माण आवश्यक पर्दछ। सीएनसी मेसिनिङ केन्द्रहरूले परिशुद्धता सुविधाहरू थप्छन् जुन एक्सट्रुजन डाइमा समावेश गर्न असम्भव वा लागत-प्रतिबन्धित हुनेछ।
ड्रिलिंग अपरेसनहरूले माउन्टिङ प्वालहरू, ड्रेनेज पोर्टहरू, र कडा स्थिति सटीकताको साथ फास्टनर पहुँच सिर्जना गर्दछ। बहु-अक्ष मेसिनहरूले जटिल त्रि-आयामी ज्यामितिहरूमा कम्पाउन्ड कोणहरू र सटीक प्वाल ढाँचाहरू ह्यान्डल गर्छन्। यो परिशुद्धता पर्दा भित्ता एसेम्बलीहरूमा महत्त्वपूर्ण हुन्छ जहाँ स्थापनाको क्रममा सयौं घटकहरू पूर्ण रूपमा पङ्क्तिबद्ध हुनुपर्छ।
मिलिङ अपरेसनहरूले स्लटहरू, पकेटहरू, र जटिल रूपरेखाहरू काट्छन्। यी सुविधाहरूले मौसम स्ट्रिपिङ, ग्यास्केटहरू, र इन्टरलकिङ जोइन्टहरू समायोजन गर्दछ। प्रेसिजन मिलिङले थर्मल ब्रेक स्थापनाको लागि आवश्यक ग्रूभहरू पनि सिर्जना गर्दछ, जसले उचित पोलिमाइड प्लेसमेन्ट सुनिश्चित गर्ने कडा सहनशीलता कायम राख्छ।
वेल्डिङले बाहिर निकालिएका खण्डहरूलाई कडा फ्रेम वा जटिल एसेम्बलीहरूमा जोड्छ। TIG वेल्डिङले वास्तुकलाका अनुप्रयोगहरूको लागि उपयुक्त सफा, बलियो जोर्नीहरू उत्पादन गर्दछ जहाँ उपस्थिति महत्त्वपूर्ण हुन्छ। MIG वेल्डिङले औद्योगिक संरचनाहरूको लागि छिटो उत्पादन प्रदान गर्दछ जहाँ सौन्दर्य प्रसाधनहरू माध्यमिक हुन्छन्। घर्षण हलचल वेल्डिङ, कम सामान्य भए पनि, आधार धातु पग्लिए बिना जोर्नीहरू सिर्जना गर्दछ, महत्त्वपूर्ण संरचनात्मक घटकहरूमा भौतिक गुणहरू सुरक्षित गर्दछ।
पंचिंग र नोचिंग अपरेशनहरूले हिन्ज, लक र अन्य हार्डवेयरको लागि सटीक कटआउटहरू सिर्जना गर्दछ। दशकौंको प्रयोगमा उचित कार्य सुनिश्चित गर्न यी सुविधाहरू कडा सहनशीलतासँग पङ्क्तिबद्ध हुनुपर्छ।
इलेक्ट्रोनिक उपकरणहरूले केन्द्रित थर्मल ऊर्जा उत्पन्न गर्छन् जुन कार्यसम्पादनमा गिरावट वा विफलता रोक्नको लागि नष्ट हुनुपर्छ। एक्सट्रुडेड एल्युमिनियम प्रोफाइलहरूले स्रोतबाट कुशल ताप प्रवाह मार्गहरू कायम राख्दै सतह क्षेत्रफललाई अधिकतम बनाउने ज्यामितिहरू मार्फत यो समस्या समाधान गर्छन्।
फिनको डिजाइन थर्मल इन्जिनियरिङ सिद्धान्तहरू पछ्याउँछ। पातलो, नजिकको दूरीमा रहेका फिनहरूले सतह क्षेत्रफल बढाउँछन् तर वायुप्रवाहमा बाधा पुर्याउन सक्छन्, जसले गर्दा संवहनी ताप स्थानान्तरण कम हुन्छ। शीतलन विधि र फिनको उचाइमा निर्भर गर्दै इष्टतम स्पेसिङ सामान्यतया २ मिमी देखि ८ मिमी सम्म हुन्छ। प्राकृतिक संवहन प्रणालीहरूले फराकिलो स्पेसिङ प्रयोग गर्छन् किनभने उछाल-संचालित वायुप्रवाहको वेग सीमित हुन्छ। फ्यानहरूसँग जबरजस्ती संवहनले कडा फिन एरेहरूलाई अनुमति दिन्छ किनभने उच्च हावाको वेगले साँघुरो च्यानलहरूलाई प्रभावकारी रूपमा प्रवेश गर्दछ।
आधार मोटाईले सम्पूर्ण फिन एरेमा ताप स्रोतबाट ताप कति कुशलतापूर्वक फैलिन्छ भन्ने कुरालाई असर गर्छ। पातलो आधारहरूले सामग्रीको तौल घटाउँछन् तर यदि फैलावट प्रतिरोधले फिनको अपव्यय क्षमता भन्दा बढी छ भने तातो ठाउँहरू सिर्जना गर्न सक्छ। कम्प्युटेशनल थर्मल मोडेलिङले स्वीकार्य तापक्रम एकरूपता कायम राख्ने न्यूनतम आधार मोटाई निर्धारण गर्दछ।
सतह उपचारले थर्मल कार्यसम्पादनलाई असर गर्छ। कालो एनोडाइजिङले विकिरणीय ताप स्थानान्तरण बढाउँछ, जुन उच्च सञ्चालन तापक्रममा बढी महत्त्वपूर्ण हुन्छ। यो उपचारले बेयर एल्युमिनियमको तुलनामा कुल ताप अपव्ययलाई सामान्य रूपमा सुधार गर्न सक्छ, यद्यपि यसले लागत थप्छ। उपस्थितिलाई महत्व दिने अनुप्रयोगहरूको लागि, रंगीन एनोडाइजिङले न्यूनतम थर्मल पेनाल्टीका साथ सौन्दर्य विकल्पहरू प्रदान गर्दछ।
मिश्र धातु चयनले मेकानिकल र एक्सट्रुजन आवश्यकताहरू विरुद्ध थर्मल चालकता सन्तुलनमा राख्छ। शुद्ध एल्युमिनियम (१०००-श्रृंखला) ले धेरै उच्च थर्मल चालकता प्रदान गर्दछ, तर यसको कोमलताले माउन्टिंग विकल्पहरूलाई सीमित गर्दछ। थ्रेडेड प्वालहरू र माउन्टिंग क्लिपहरूको लागि राम्रो मेकानिकल गुणहरू प्रदान गर्दा ६०६३ मिश्र धातुमा केही हदसम्म कम थर्मल चालकता हुन्छ। यो ट्रेडअफले थर्मल प्रदर्शनलाई विरलै सीमित गर्दछ किनकि प्राथमिक प्रतिरोध सामान्यतया एल्युमिनियमको सट्टा कन्भेक्टिभ सीमा तहमा हुन्छ।
आयाम शुद्धता डाइ डिजाइन र मर्मतसम्भारबाट सुरु हुन्छ। एक्सट्रुजन बढ्दै जाँदा, डाइहरू बिस्तारै बिग्रन्छन्, प्रोफाइल आयामहरू परिवर्तन हुन्छन्। नियमित मापन प्रोटोकलहरूले सहनशीलता सीमा नाघ्नु अघि यी भिन्नताहरूलाई समात्छन्। सटीक मापन उपकरणहरूले उदीयमान प्रोफाइललाई निरन्तर स्क्यान गर्छन्, साना विचलनहरू पनि पत्ता लगाउँछन्। जब मापन विशिष्टता सीमा तिर बढ्छ, डाइ समायोजन वा प्रतिस्थापनको लागि उत्पादन रोकिन्छ।
सतह गुणस्तर निरीक्षणले फिनिश एकरूपता, दोषहरू, र कोटिंग आसंजनको जाँच गर्दछ। अक्साइड तहको अखण्डता प्रमाणित गर्न एनोडाइज्ड प्रोफाइलहरूले विद्युतीय निरन्तरता परीक्षणबाट गुज्रन्छन्। पाउडर-लेपित सतहहरू कभरेज पूर्णता, क्रस-ह्याच परीक्षण मार्फत आसंजन, र चुम्बकीय वा एडी करेन्ट गेजहरू प्रयोग गरेर फिल्म मोटाईको लागि जाँच गरिन्छ।
यान्त्रिक गुण प्रमाणीकरण नमूना खण्डहरूको विनाशकारी परीक्षण मार्फत हुन्छ। तन्य परीक्षणहरूले पुष्टि गर्दछ कि ताप उपचारले निर्दिष्ट तापक्रम प्राप्त गर्यो। कठोरता मापनले नियमित उत्पादन अनुगमनको क्रममा तन्य गुणहरूको लागि द्रुत प्रोक्सी प्रदान गर्दछ।
थर्मल ब्रेक एसेम्बलीहरूलाई विशेष परीक्षण आवश्यक पर्दछ। मेकानिकल रोल-आउट परीक्षणहरूले परिभाषित भारहरू अन्तर्गत पोलिमाइड स्ट्रट्सले पृथक्करणको प्रतिरोध गर्दछ भनेर प्रमाणित गर्दछ। थर्मल चालकता मापनले कार्यसम्पादन लक्ष्यहरू पूरा भएको पुष्टि गर्दछ। थकान परीक्षणले दशकौंको विस्तार र संकुचन अनुकरण गर्दै मेकानिकल भारहरूसँग मिलेर बारम्बार थर्मल साइकल चलाउने नमूनाहरूलाई विषय बनाउँछ।
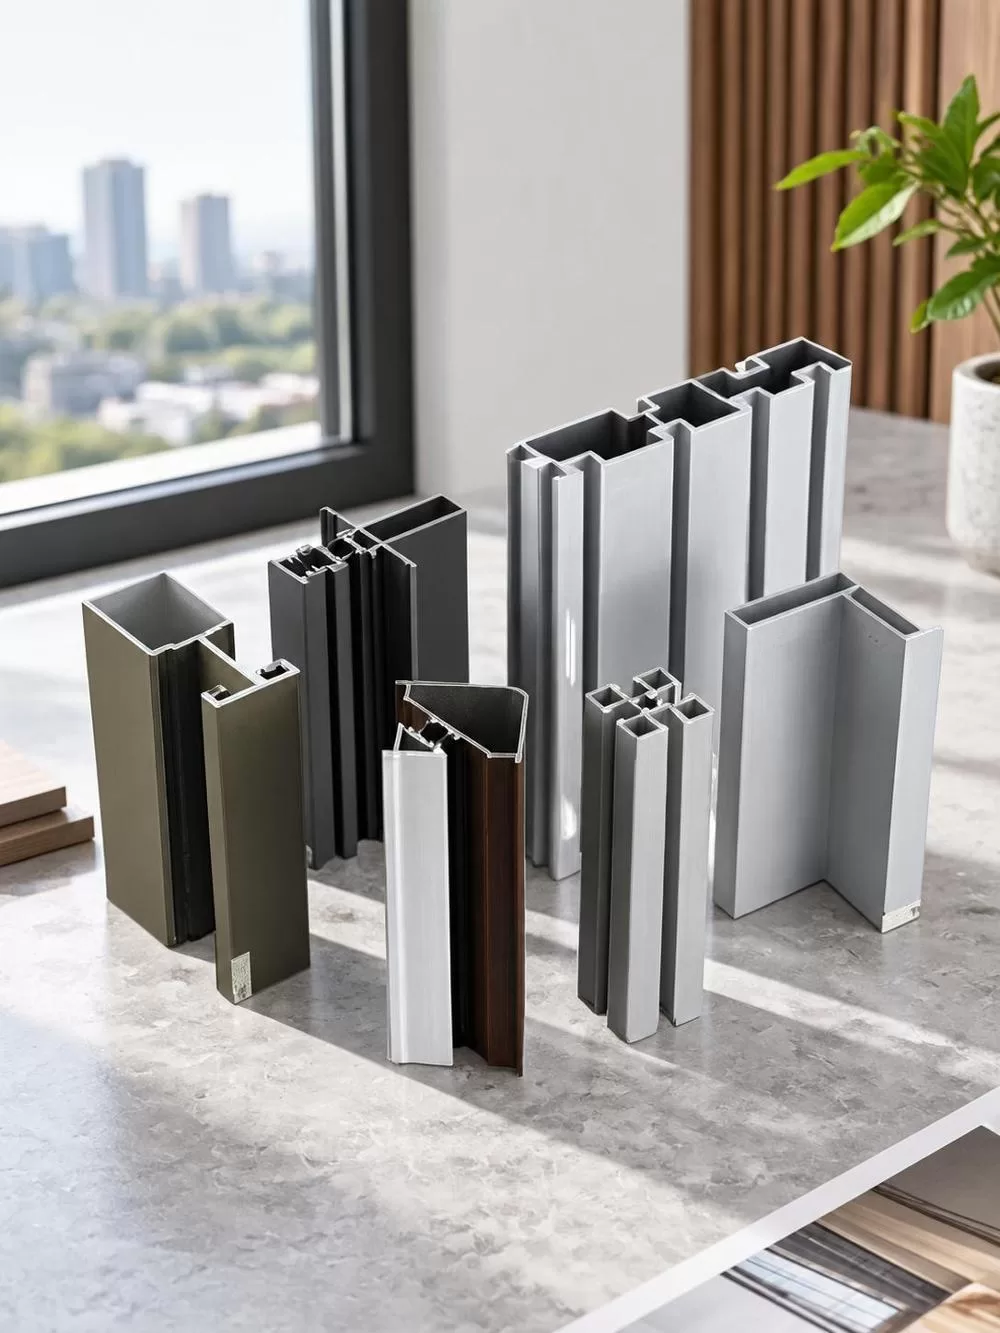
पर्दा भित्ता प्रणालीहरूले हावाको भार विरुद्ध संरचनात्मक अखण्डता कायम राख्दै ठूला गिलास प्यानलहरू समायोजन गर्ने प्रोफाइलहरूको माग गर्छन्। मुलियन खण्डहरूमा सामान्यतया ग्लेजिङ रिटेन्सन, अभिन्न जल निकासी च्यानलहरू, र रणनीतिक रिबिङ मार्फत ज्यामितीय कठोरताको लागि गहिरो खल्तीहरू हुन्छन्। यी प्रोफाइलहरूले प्रायः धेरै एक्सट्रुजनहरू संयोजन गर्छन्: प्राथमिक संरचनात्मक सदस्य, स्न्याप-अन प्रेसर प्लेटहरू, र फास्टनरहरू लुकाउने सजावटी क्यापहरू।
झ्याल र ढोकाका फ्रेमहरूले परस्पर विरोधी आवश्यकताहरूलाई सन्तुलनमा राख्छन्। साँघुरो दृश्य रेखाहरूले सौन्दर्यशास्त्र र प्रकाश प्रसारणको लागि गिलास क्षेत्रलाई अधिकतम बनाउँछन्, तर पातलो प्रोफाइलहरूले बहु-बिन्दु लकिङ हार्डवेयर र पर्याप्त थर्मल ब्रेकहरू समायोजन गर्न संघर्ष गर्छन्। डिजाइन अप्टिमाइजेसनले सामग्रीलाई कुशलतापूर्वक राख्नको लागि सीमित तत्व विश्लेषण प्रयोग गर्दछ, जहाँ कठोरता सिर्जना गर्दछ जहाँ भारहरू केन्द्रित हुन्छन् जबकि अन्यत्र थोकलाई कम गर्दछ।
औद्योगिक ताप सिङ्कहरूले उपस्थितिभन्दा थर्मल कार्यसम्पादनलाई प्राथमिकता दिन्छन्। उत्पादन सहनशीलताले वायुप्रवाहको अवरोध भित्र सतह घनत्वलाई अधिकतम बनाउन अनुमति दिएसम्म फिनहरू पातलो हुन सक्छन्। आधार खण्डहरूले प्रायः थ्रेडेड बोस वा क्लिप च्यानलहरू जस्ता माउन्टिंग सुविधाहरूलाई एकीकृत गर्छन्, जसले थर्मल प्रतिरोध थप्ने छुट्टै फास्टनर कम्पोनेन्टहरू हटाउँछन्।
सौर्य प्यानल माउन्टिङ प्रणालीहरूले सटीक स्थिति कायम राख्दै दशकौंसम्म बाहिरी जोखिमको प्रतिरोध गर्नुपर्छ। प्रोफाइलहरूमा प्यानल पङ्क्तिबद्धता, केबल व्यवस्थापन च्यानलहरू, र ग्राउन्डिङ जडानहरूको लागि समायोजन स्लटहरू समावेश हुन्छन्। एनोडाइज्ड वा PVDF-लेपित सतहहरूले छानाको मौसमी प्रभावबाट क्षरणलाई रोक्छन्।
यातायात अनुप्रयोगहरूले सवारी साधनको बडी र भित्री भागहरूको लागि संरचनात्मक रूपरेखा सिर्जना गर्ने प्रोफाइलहरू निर्दिष्ट गर्दछ। यी डिजाइनहरूले रणनीतिक सामग्री प्लेसमेन्ट मार्फत उच्च शक्ति-देखि-तौल अनुपातलाई जोड दिन्छन्। टी-स्लट प्रोफाइलहरूले मोड्युलर एसेम्बली प्रणालीहरूलाई अनुमति दिन्छ जहाँ कम्पोनेन्टहरू वेल्डिंग बिना जोडिन्छन्, मर्मत र पुन: कन्फिगरेसनलाई सरल बनाउँछ।
उचित रूपमा उपचार गरिएको एल्युमिनियम एक्सट्रुजन प्रोफाइलहरूले विशिष्ट वास्तुकला अनुप्रयोगहरूमा धेरै दशकहरूसम्म कार्यक्षमता कायम राख्न सक्छन्। सुरक्षात्मक अक्साइड तह वा लागू गरिएको कोटिंगले वातावरणीय क्षय विरुद्ध पहिलो सुरक्षा प्रदान गर्दछ। निरन्तर अक्सिडेशन मार्फत एनोडाइज्ड सतहहरू समयसँगै प्राकृतिक रूपमा बाक्लो हुन्छन्, वास्तवमा स्थापना पछि धेरै वर्षसम्म सुरक्षामा सुधार हुन्छ।
तटीय र औद्योगिक वातावरणले नुन स्प्रे र रासायनिक एक्सपोजर मार्फत क्षरणलाई तीव्र बनाउँछ। समुद्री-ग्रेड उपचारहरूले क्लोराइड प्रवेश रोक्नको लागि बाक्लो एनोडाइजिंगलाई सिल गरिएको छिद्रहरूसँग जोड्दछ। नियमित धुलाईले जम्मा भएको नुन निक्षेपहरूलाई सुरक्षात्मक तहमा आक्रमण गर्न पर्याप्त मात्रामा केन्द्रित गर्नु अघि हटाउँछ।
थर्मल साइकल चलाउँदा जोर्नीहरू र जडानहरूमा तनाव हुने आयामी परिवर्तनहरू हुन्छन्। उचित डिजाइनले स्लिप जोर्नीहरू, लचिलो सिलहरू, र सीमित गतिलाई अनुमति दिने फास्टनरहरू मार्फत यो आन्दोलनलाई समायोजन गर्दछ। थर्मल विस्तारको लागि खातामा असफल हुँदा केन्द्रित तनावहरू सिर्जना हुन्छन् जसले अन्ततः वेल्डहरू फुट्छन् वा फास्टनरहरू खुकुलो बनाउँछन्।
मेकानिकल पहिरनले स्लाइडिङ डोर ट्र्याक र पिभोट पोइन्टहरू जस्ता चल्ने कम्पोनेन्टहरूलाई असर गर्छ। हार्डकोट एनोडाइजिङले सतहको कठोरतालाई उल्लेखनीय रूपमा बढाउँछ, जुन केही उपकरण स्टीलहरूसँग तुलना गर्न सकिन्छ। यो उपचारले उच्च-ट्राफिक अनुप्रयोगहरूमा मानक एनोडाइजिङको तुलनामा पहिरनको आयुलाई उल्लेखनीय रूपमा विस्तार गर्छ।
UV डिग्रेडेसनले एल्युमिनियम सब्सट्रेट भन्दा कोटिंग्सलाई बढी असर गर्छ। PVDF फर्मुलेशनहरूले मानक पलिएस्टर पाउडर कोटिंग्स भन्दा लामो समयसम्म रङ स्थिरता कायम राख्ने गर्छन्, जुन लामो समयसम्म प्रत्यक्ष सूर्यको प्रकाशमा चाँडै फिक्का वा चक हुन सक्छ। आवधिक निरीक्षण र रिफिनिसिङले उपस्थितिलाई महत्त्वपूर्ण मान्ने ठाउँमा सेवा जीवन विस्तार गर्छ।
| विधि | ज्यामितीय लचिलोपन | लम्बाइ क्षमता | उपकरण लागत | न्यूनतम भोल्युम | विशिष्ट सहनशीलता |
|---|---|---|---|---|---|
| बाहिर निकाल्नुहोस् | स्थिर क्रस-सेक्शनको लागि उच्च | अनिवार्य रूपमा असीमित | मध्यम | 500-1000 किलो | ± 0.15mm |
| रोल गठन | साधारण खुला खण्डहरूमा सीमित | असीमित | कम | 100-500 किलो | ± 0.25mm |
| वेल्डेड असेंबली | पूर्ण थ्रीडी स्वतन्त्रता | असीमित | कम | एकल एकाइहरू | ± 0.5mm |
| कास्टिङ मरो | धेरै उच्च जटिलता | ~१००० मिमी सम्म सीमित | उच्च | १+ एकाइहरू | ± 0.2mm |
एक्सट्रुजनले एउटा अद्वितीय स्थान ओगटेको छ जहाँ जटिलता रोल फर्मिङभन्दा बढी छ तर टुलिङ लागत उचित रहन्छ। आन्तरिक ज्यामितिहरू भएका खोक्रो खण्डहरू उत्पादन गर्ने क्षमताले यसलाई रोल फर्मिङबाट अलग गर्छ, जसले खुला प्रोफाइलहरू मात्र सिर्जना गर्न सक्छ। वेल्डेड एसेम्बलीहरूको तुलनामा, एक्सट्रुडेड प्रोफाइलहरूले कमजोरी परिचय गराउने र श्रम-गहन निर्माण आवश्यक पर्ने जोर्नीहरूलाई हटाउँछन्।
जटिल त्रि-आयामिक कम्पोनेन्टहरूको लागि डाइ कास्टिङले एक्सट्रुजनसँग प्रतिस्पर्धा गर्छ। कास्टिङले सबै दिशामा जटिल सुविधाहरू सिर्जना गर्न उत्कृष्ट प्रदर्शन गर्छ तर धेरैजसो संरचनात्मक र वास्तुकला अनुप्रयोगहरूको विशेषता हुने लामो, स्थिर-खण्ड कम्पोनेन्टहरू उत्पादन गर्न सक्दैन। दुई प्रक्रियाहरू प्रतिस्पर्धा गर्नुको सट्टा पूरक हुन्छन्, कास्टिङ ह्यान्डलिंग नोडहरू र कनेक्टरहरूसँग जबकि एक्सट्रुजनले रेखीय तत्वहरू प्रदान गर्दछ।
एल्युमिनियम उत्पादनलाई उल्लेखनीय ऊर्जा इनपुट चाहिन्छ, प्राथमिक पग्लनले प्रति किलोग्राम धातु उत्पादन गर्दा पर्याप्त मात्रामा बिजुली खपत गर्छ। यद्यपि, एक्सट्रुजन आफैंले यो कुलमा तुलनात्मक रूपमा थोरै अतिरिक्त ऊर्जा थप्छ, जसले यसलाई एक कुशल गठन विधि बनाउँछ। धातुको पुन: प्रयोगयोग्यताले दिगोपन समीकरणलाई नाटकीय रूपमा परिवर्तन गर्छ।
पुनर्नवीनीकरण गरिएको आल्मुनियमलाई प्राथमिक उत्पादनको लागि आवश्यक पर्ने ऊर्जाको सानो अंश मात्र चाहिन्छ। पुन: प्रयोग गरिएको फिडस्टकको साथ पनि एक्सट्रुजन डाइहरू प्रयोगयोग्य रहन्छन्, यद्यपि यांत्रिक गुणहरू कायम राख्न मिश्र धातुको संरचना स्थिर रहनुपर्छ। निर्माण उद्योगले निर्माणको अन्त्यमा आल्मुनियम घटकहरूको ठूलो भाग पुन: प्राप्ति गर्छ, जसले गर्दा बन्द-लूप सामग्री चक्र सिर्जना हुन्छ।
सतह उपचार वातावरणीय प्रभावमा फरक हुन्छ। एनोडाइजिङले सल्फ्यूरिक एसिड घोलहरू प्रयोग गर्दछ जसलाई सावधानीपूर्वक तटस्थीकरण र डिस्पोजल आवश्यक पर्दछ। पाउडर कोटिंगले तरल पेन्ट प्रणालीहरूको तुलनामा न्यूनतम वाष्पशील जैविक यौगिकहरू उत्पन्न गर्दछ, र ओभरस्प्रे पाउडर पुन: प्राप्त गर्न र पुन: प्रयोग गर्न सकिन्छ। PVDF कोटिंगहरूलाई थप प्रशोधन चरणहरू आवश्यक पर्दछ तर तिनीहरूको अत्यधिक टिकाउपनले भवनको जीवनकालमा पुन: परिष्करणको आवश्यकतालाई कम गर्दछ।
उत्पादन दक्षता सुधारले एक्सट्रुजन र निर्माणको समयमा स्क्र्याप घटाउने कुरामा ध्यान केन्द्रित गर्दछ। उन्नत डाइ डिजाइनले प्रत्येक बिलेटको छेउमा बट डिस्चार्डलाई कम गर्छ। माध्यमिक प्रशोधनको क्रममा अनुकूलित काट्ने ढाँचाहरूले अफकट फोहोर घटाउँछ। यी सामग्री दक्षता लाभहरूले लागत र वातावरणीय प्रभाव दुवैलाई प्रत्यक्ष रूपमा कम गर्छ।
सौर्य प्यानल फ्रेम र झ्याल प्रणाली जस्ता अनुप्रयोगहरूको लागि, उत्पादनको प्रयोग चरणमा बचत गरिएको ऊर्जा समयसँगै आल्मुनियममा रहेको ऊर्जाभन्दा बढी हुन सक्छ। तापीय रूपमा भाँचिएको झ्याल प्रोफाइलहरूले मानक आल्मुनियम फ्रेमहरूको तुलनामा भवनको ताप भारलाई अर्थपूर्ण रूपमा कम गर्न सक्छ, जसले भवनको सेवा जीवनमा HVAC खपत कम गरेर तिनीहरूको उत्पादन ऊर्जालाई अफसेट गर्न मद्दत गर्दछ।
गोल्डएप्पल-अलु समूहले यी सिद्धान्तहरूलाई एकीकृत उत्पादन मार्फत प्रदर्शन गर्दछ जुन एक्सट्रुजनदेखि सतह उपचार र गहिरो प्रशोधनसम्म फैलिएको छ। कम्पनीको उत्पादन जानकारी अनुसार, तिनीहरूको सुविधाले १००० देखि ७००० श्रृंखला मिश्र धातुहरू सम्मको पूर्ण दायरामा प्रोफाइलहरू ह्यान्डल गर्दछ, अनुप्रयोग आवश्यकताहरू मिलाउन O देखि T8 सम्म मानक टेम्परहरू प्रदान गर्दछ। ISO9001, ISO14000, र ISO10012 अन्तर्गत प्रमाणपत्रहरूले उत्पादनभरि फोहोर र वातावरणीय प्रभावलाई कम गर्दै स्थिर गुणस्तर सुनिश्चित गर्ने प्रक्रिया नियन्त्रणहरू प्रमाणित गर्दछ।