د سم المونیم تودوخې سنک جوړونکو موندل اکثرا دا پریکړه کوي چې ایا د موټرو کور پنځه کاله ژوندی پاتې کیږي یا د یو دوبي د دروند بار وروسته ناکام کیږي. د تودوخې مدیریت نور وروسته له فکر کولو څخه دی. دا د ډیزاین محدودیت دی چې د لومړۍ ورځې څخه د موادو انتخاب، د اخراج پروفایل، او د سطحې درملنې ته شکل ورکوي. دا لارښود د صنعتي تجهیزاتو لپاره د خارج شوي المونیم تودوخې سنکونو سرچینې کولو پرمهال په حقیقت کې څه مهم دي، نو پریکړه د ګلوسي ډیټاشیټ پرځای د انجینرۍ منطق پورې اړه لري.
هر برقي موټور، انورټر، او کمپرسور د کار کولو د فرعي محصول په توګه تودوخه تولیدوي. که چیرې دا تودوخه کنټرول نه شي، نو د موصلیت ماتیدل او د بیرنگ اغوستلو ګړندی کوي. هغه کور چې د تودوخې بار نشي ایستلی په یو ښه انجینر شوي ماشین کې ترټولو ضعیفه اړیکه ګرځي.
المونیم دلته د خالص فزیک له لارې خپل ځای ترلاسه کوي. دا د فولادو په پرتله شاوخوا څلور ځله ګړندی تودوخه ترسره کوي، پداسې حال کې چې وزن یې شاوخوا دریمه برخه ده. د موټرو شیلونو او کمپرسور واحدونو لپاره چې اړتیا لري سپک مګر په تودوخې کې مستحکم پاتې شي، دا تناسب د بل عام ساختماني فلز سره ماتول ګران دي.
ټول المونیم شکلونه په مساوي ډول تودوخه نه خپروي. اصلي متغیر د سطحې مساحت دی، نه یوازې مواد. یو نرم سلنډر پوښ ورو ورو تودوخه له لاسه ورکوي؛ د شعاعي پروجیکشنونو سره د فین شوي پروفایل ډیر سطح حرکت کونکي هوا ته ښکاره کوي، چې کنویکشن ته اجازه ورکوي چې دروند پورته کړي.
له همدې امله د شعاعي هیټسینک فینونه ډیری وختونه د موټرو په کورونو او بریښنایی پوښونو کې څرګندیږي. هر فین د کوچني ریډیټر په څیر عمل کوي، او د فین چینل څومره ژور وي، هومره هوا د دوی ترمنځ پرته له دې چې د جریان مخه ونیسي تیریږي. انجنیران ځینې وختونه دې ته د فین څخه هوا ته د تماس تناسب وایی، که څه هم په عمل کې دا یوازې د فین شمیر، لوړوالی او فاصله ده.
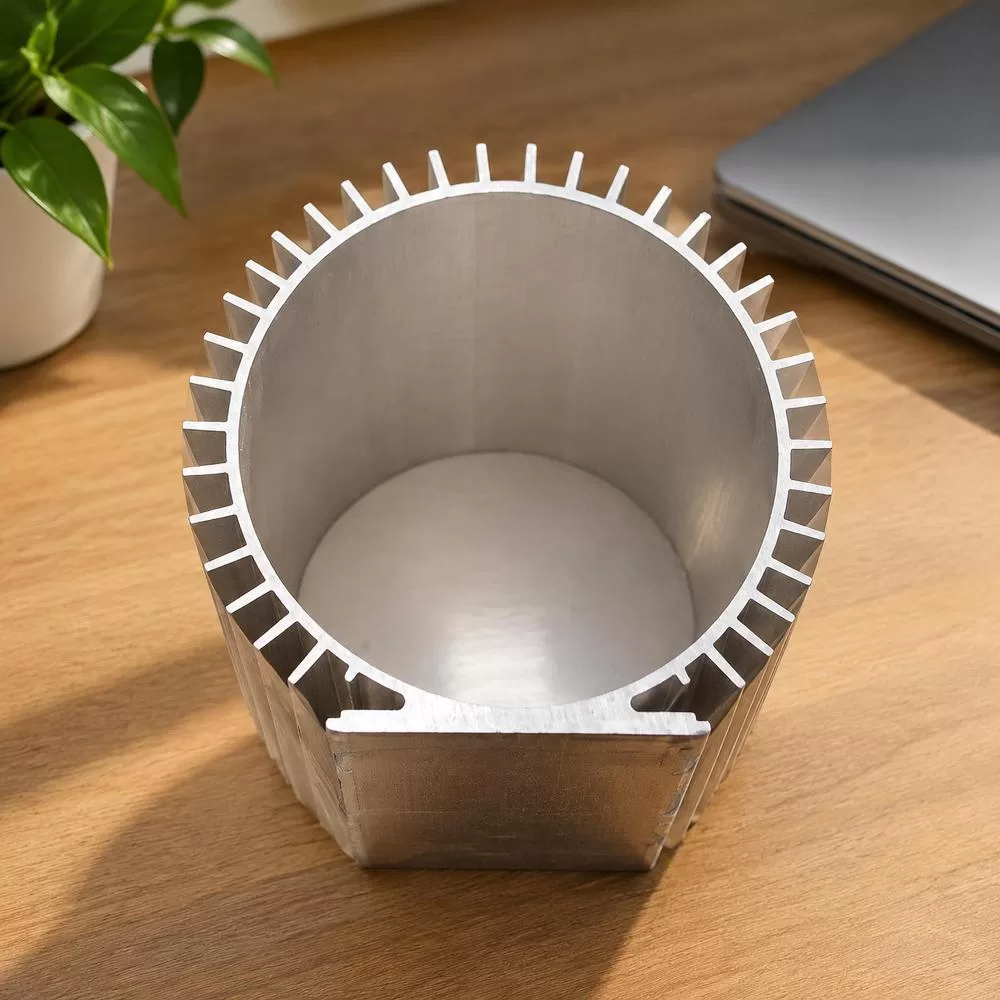
پورته کراس سیکشن د فلیټ ماونټینګ بیس سره د ریډیل فین یو عادي ترتیب ښیې. دا بیس د فینونو په څیر مهم دی، ځکه چې دا ټاکي چې څنګه په مساوي ډول تودوخه د موټرو کور څخه اخراج ته لیږدول کیږي مخکې لدې چې فینونه د هغې د خوشې کولو فرصت ترلاسه کړي.
د المونیم الیاژ انتخاب کاسمیټیک نه دی. د 6000 لړۍ، په ځانګړې توګه 6063 او 6061 درجې، د استخراج وړتیا او میخانیکي ځواک ترمنځ توازن رامینځته کوي چې خالص المونیم یا 7000 لړۍ الیاژونه د دې غوښتنلیک لپاره د سمون لپاره مبارزه کوي.
د هیټسینک په تولید کې د ۶۰۰۰ لړۍ د تکرار څو دلیلونه:
خالص المونیم په تیوري کې یو څه ښه تودوخه ترسره کوي، مګر دا د نصب کولو بولټونو، وایبریشن، او د تودوخې سایکلینګ کلونو ژوندي پاتې کیدو لپاره ساختماني بشپړتیا نلري. د الیاژ تبادله تقریبا تل د هر بار وړونکي لپاره د 6000 لړۍ غوره کوي.
خام المونیم د هوا سره په تماس کې اکسیډیز کیږي، په طبیعي ډول یو پتلی محافظتي طبقه جوړوي. مګر دا طبقه نازکه او نا مساوي ده. انودیز کول د اکسایډ طبقه په الکترو کیمیاوي ډول ضخامت کوي او کنټرولوي، یو کمزوری طبیعي دفاع په دوامداره انجینر شوي طبقه بدلوي.
د سپینو زرو انوډیز شوي پایونه، په ځانګړې توګه، د ظاهري بڼې هاخوا دوه عملي موخې ترسره کوي. لومړی، انوډیز شوی طبقه په مرطوب یا کیمیاوي ډول افشا شوي ترتیباتو لکه ساحلي باد فارمونو یا کیمیاوي پروسس کولو فابریکو کې د کندې او ګالوانیک زنګ په وړاندې مقاومت کوي. دوهم، دا د ساتنې فریکونسۍ کموي، ځکه چې سطح نور په هرو څو کلونو کې بیا رنګ کولو یا بیا پوښلو ته اړتیا نلري.
د هغو تجهیزاتو لپاره چې د بهرني نصبولو لپاره ټاکل شوي دي، لکه د باد بریښنا تولید واحدونه یا د ریل پټلۍ لوکوموټیو اجزا، د انودیز کولو پریښودل یو غلط اقتصاد دی. د لومړني لګښت توپیر پنځه کاله وروسته د زنګ وهلو له امله رامینځته شوي ناکامۍ د بند وخت لګښت په پرتله کوچنی دی.
ضخامت او اوږدوالی د مشخصاتو پاڼې خپل سري شمیرې ندي. دوی په مستقیم ډول اغیزه کوي چې پروفایل څومره تودوخه لیږدولی شي او د میخانیکي فشار لاندې څنګه چلند کوي.
| د ځانګړتیاوو | ځانګړی حد | دا ولې اهمیت لري |
|---|---|---|
| ضخامت | د 0.7mm څخه پورته | نري دیوالونه وزن خوندي کوي مګر د تودوخې ظرفیت او ساختماني سختۍ محدودوي |
| اوږدوالی | له 1 څخه تر 8 مترو پورې | اوږدې منډې د بندونو شمېر کموي مګر د مستقیموالي سخت زغم ته اړتیا لري |
| Temper | T3 ته T8 | د تودوخې لوړې شمیرې عموما د لوړې سختۍ، یو څه ټیټ چلونکي معنی لري |
| د الماس درجه | د 6000 لړۍ | د استخراج وړتیا، ځواک، او تودوخې فعالیت متوازن کوي |
د سپکو کورنیو وسایلو لپاره نري برخې ښه کار کوي. له بلې خوا، صنعتي ماشینونه او د موټرو کورونه معمولا د کمپن او تکراري تودوخې سایکل چلولو څخه د ژوندي پاتې کیدو لپاره غټو دیوالونو ته اړتیا لري پرته له دې چې د پای ریښو کې ستړیا مات شي.
د هیټسینک ایستل په ندرت سره له فابریکې څخه په خپل خام شکل کې بهر ته ځي. ډیری پروژې د سوري نصبولو، دقیق اوږدوالي ته د اره کولو، د کیبل روټینګ لپاره سوراخ کولو، یا د برخې په وروستي مجلس کې د فټ کیدو دمخه اضافي بشپړولو مرحلو لپاره د CNC ماشین کولو ته اړتیا لري.
دا هغه ځای دی چې د سرچینې پریکړې د تیوریکي پرځای عملي کیږي. یو عرضه کونکی چې د تولید لپاره چمتو پروفایلونه وړاندې کوي، پدې معنی چې اخراجونه چې د درز یا وارپ کولو پرته ثانوي ماشینینګ مني، د ښکته جریان تولیدونکي د ګران بیا کار څخه ژغوري. که چیرې د پروفایل مزاج ډیر نرم وي، برمه کول کولی شي د فین جوړښت خراب کړي. ډیر سخت، او د CNC اوزار کول د تمې څخه ډیر ژر له منځه ځي.
د عرضه کوونکي غوره کول د ټیټ نرخ موندلو په اړه لږ دي او د غوښتنلیک اصلي غوښتنو سره د تولید وړتیا مطابقت کولو په اړه ډیر څه دي. یو څو پوستې د ساحې په محدودولو کې مرسته کوي:
د دې ګامونو پریښودل اکثرا وروسته د تمو بې مطابقت لامل کیږي، په ځانګړي توګه د زغم شاوخوا چې په کاغذ کې ښه ښکاري مګر د غونډې پرمهال د مناسب مسلو لامل کیږي.
د دې ډیزاین منطق پر بنسټ جوړ شوي هیټسینک ایکسټروژنونه د حیرانونکي ډول پراخه صنعتي تجهیزاتو کې څرګندیږي، نه یوازې موټرو کې. عادي غوښتنلیکونه پدې کې شامل دي:
د دې ټولو په منځ کې مشترکه موضوع د تودوخې لرې کولو اړتیا ده چې د یو کمپیکټ، ډیری وخت مهر شوي، احاطې څخه پرته له دې چې د پام وړ وزن یا دوامداره ساتنې بار اضافه کړي.
ایا د پنکونو لوړه شمېره تل د ښه یخولو معنی لري؟
ضروري نه ده. د یو ټاکلي کثافت هاخوا، پنکونه د دوی ترمنځ د هوا جریان محدودوي، کوم چې کولی شي تودوخه د خوشې کولو پرځای بند کړي. د پنکونو واټن باید د هوا جریان سرچینې سره سمون ولري، که دا طبیعي کنویکشن وي یا د پنک څخه جبري هوا وي.
آیا د زنګ وهلو د ساتنې لپاره انوډیز شوی المونیم د رنګ شوي المونیم سره ورته دی؟
نه. انودیز کول د فلز په سطحه کې د کیمیاوي پلوه تړل شوي آکسایډ طبقه رامینځته کوي، پداسې حال کې چې رنګ د جلا پوښ په توګه په سر کې ناست وي چې کولی شي ټوټه ټوټه یا پوټکی شي. انودیز شوي پایونه عموما په کثافاتو یا مرطوب چاپیریال کې اوږد وخت لپاره ساتل کیږي.
ایا دا اخراجونه د اسمبلۍ پرمهال ویلډ کیدی شي؟
د 6000 لړۍ المونیم ویلډ کیدی شي، که څه هم په محلي ډول ویلډینګ د جوڑوں ته نږدې مزاج او ځواک اغیزه کوي. میخانیکي تړل یا چپکونکي تړل اکثرا غوره ګڼل کیږي کله چې د اصلي مزاج ځانګړتیاوې باید ثابت پاتې شي.
ولې د اخراج پروفایلونو لپاره د لږترلږه امر مقدار مهم دی؟
د اخراج پای او د تولید چلول د تنظیم لګښتونه لري چې یوازې په حجم کې معنی لري. کوچني پیرودونکي ځینې وختونه اړتیا لري چې د توزیع کونکو سره کار وکړي چې سټاک لري د دې پرځای چې له فابریکې څخه مستقیم امر وکړي.
د هیټسینک پروفایل غوره کول په نهایت کې د الیاژ، جیومیټري، او سطحې درملنې سره د یو ځانګړي غوښتنلیک د تودوخې او میخانیکي غوښتنو سره سمون کولو تمرین دی. د دې متغیرونو څخه هیڅ یو په جلا توګه کار نه کوي. په غلط الیاژ کې یو بشپړ فین شوی پروفایل به کمزوری فعالیت وکړي، لکه څنګه چې یو قوي الیاژ د ضعیف فین ډیزاین سره به په کافي اندازه تودوخه په چټکۍ سره له مینځه وړلو کې پاتې راشي.
د هغو پیرودونکو لپاره چې د المونیم تودوخې سنک جوړونکو سره پرتله کوي، عملي ازموینه دا ده چې ایا عرضه کوونکی کولی شي دا سوداګریزې معاملې په روښانه توګه تشریح کړي نه یوازې د هر کیلوګرام قیمت حواله کولو پرځای. موږ د 530,000㎡ تولید اساس څخه کار کوو چې تازه شوي اخراج او سطحي درملنې لینونه لري، د دروازې، کړکۍ، پردې دیوال، او صنعتي غوښتنلیکونو لپاره د پراخه المونیم اخراج وړتیاو سره د سپینو زرو انوډیز شوي هیټ سنک پروفایلونه پوښي. دا پراخوالی هغه وخت مهم دی کله چې یو واحد پروژه د ورته تولید لاین څخه ساختماني پروفایل او د تودوخې انجینر شوي پروفایل ته اړتیا ولري، ځکه چې د دواړو په اوږدو کې د الیاژ دوامداره سرچینه او د کیفیت کنټرول د لاین لاندې د بې مطابقت بیچونو خطر کموي.