A escolha do parceiro certo entre os fornecedores de perfis de alumínio muitas vezes determina se um projeto será entregue no prazo ou se ficará parado na linha de extrusão. Os compradores raramente falham por causa do preço. Eles falham porque as ligas, as tolerâncias ou as opções de acabamento não eram adequadas à aplicação desde o início.
Isso é especialmente importante em ambientes industriais, onde os perfis suportam cargas estruturais ou dissipam o calor de componentes sensíveis. Um dissipador de calor que parece idêntico em uma ficha técnica pode ter um desempenho muito diferente dependendo da pureza do tarugo e da tonelagem da prensa. Acertar esses detalhes desde o início evita retrabalho posterior.
A maioria dos catálogos de perfis de alumínio são muito parecidos. Série da liga, faixa de têmpera e alguns tópicos sobre aplicações, repetidos em dezenas de sites de fornecedores com pequenas variações na redação. Essa uniformidade esconde diferenças reais na complexidade da fabricação.
Um fornecedor que utiliza prensas pequenas com menos de 1000 toneladas simplesmente não consegue produzir os mesmos perfis estruturais robustos que um que opera com equipamentos maiores. A tonelagem da prensa limita diretamente a complexidade da seção transversal e a consistência da espessura da parede, o que é crucial quando um perfil precisa suportar carga mecânica sem deformar sob tensão.
A qualidade do tarugo cria uma segunda camada de dificuldade que os compradores não conseguem identificar em uma ficha técnica. Perfis fundidos a partir de alumínio reciclado ou de fontes mistas podem conter elementos residuais inconsistentes, o que afeta o fluxo de extrusão e o acabamento superficial. Fornecedores que fundem seus próprios tarugos em fornos de fusão e homogeneização dedicados têm mais controle sobre essa variável do que aqueles que compram tarugos de terceiros.
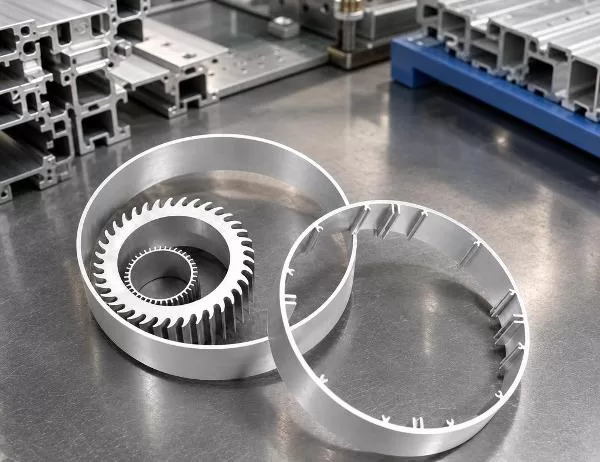
As aplicações industriais dividem-se em duas grandes exigências: resistência estrutural e desempenho térmico. Uma estrutura de esteira transportadora precisa de rigidez e estabilidade dimensional. Um dissipador de calor precisa de área superficial e condutividade térmica. Ambos geralmente utilizam ligas da mesma família da série 6000, mas o projeto de extrusão e a seleção da têmpera variam de acordo com a aplicação.
A liga de alumínio 6063, em particular, equilibra a extrudabilidade com uma resistência mecânica adequada, razão pela qual é tão comum em dissipadores de calor e estruturas de máquinas. A linha de perfis AP39-6063 da Goldapple-Alu é fabricada com essa liga, fundida a partir de tarugos de alumínio puro produzidos internamente, em vez de adquiridos externamente.
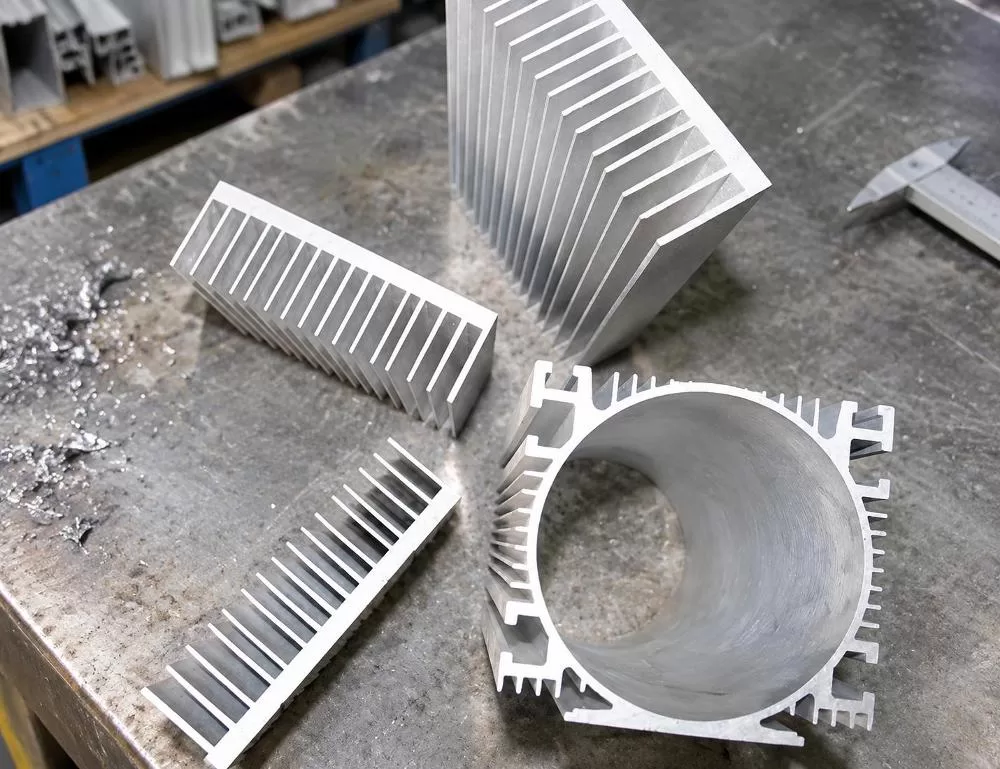
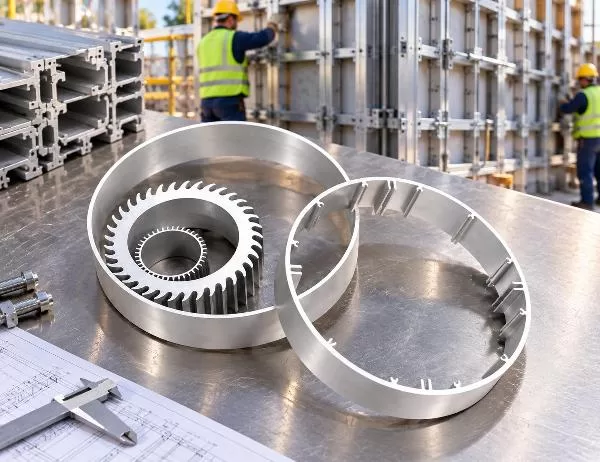
A imagem acima ilustra um ponto importante: a geometria das aletas de resfriamento não é meramente decorativa. O espaçamento e a altura de cada aleta em um perfil de dissipador de calor com formato de pente determinam a área de contato com o ar em movimento, o que, por sua vez, determina a velocidade com que o calor é dissipado do componente. Um perfil com aletas mais compactas e uniformes, extrudado em uma prensa de alta tonelagem, tende a manter as tolerâncias por mais tempo em uma produção extensa do que um perfil produzido em equipamentos com potência insuficiente.
Compradores iniciantes em extrusão de alumínio costumam tratar a ficha técnica como uma mera formalidade. Não é. Três campos merecem atenção especial antes de fazer um pedido.
| Especificação | Faixa típica | Por que isso importa |
|---|---|---|
| Grau de liga | Série 6000 (por exemplo, 6063) | Determina a relação resistência/peso e a extrudabilidade. |
| temperamento | T3 para T8 | Controla a dureza e a ductilidade após o tratamento térmico. |
| Espessura da parede | Acima de 0.7mm | Afeta a rigidez estrutural e a resistência à deformação. |
| Comprimento do perfil | Medidores 1 para 8 | Impacta a logística de envio e as necessidades de corte no local. |
A classificação por têmpera, em particular, tende a confundir quem compra aço pela primeira vez. A têmpera T3 é mais macia e fácil de dobrar em formatos personalizados, enquanto a T8 oferece maior resistência, mas menos flexibilidade durante a conformação pós-extrusão. Escolher a têmpera errada para uma operação de dobra ou usinagem posterior pode causar rachaduras na peça ou desperdiçar um lote de produção.
A tolerância na espessura da parede é igualmente importante, especialmente para peças que se encaixam com outros componentes. Mesmo um pequeno desvio ao longo de um perfil extenso pode comprometer toda uma linha de montagem que depende de um encaixe perfeito.
O tratamento de superfície é uma área em que muitos compradores industriais investem pouco, principalmente porque o perfil fica oculto dentro de uma máquina ou estrutura. Esse raciocínio se mantém válido até que a corrosão ou o desgaste se tornem um problema de manutenção um ano depois.
Diversas rotas de acabamento se adequam a diferentes condições industriais:
Nenhum desses acabamentos altera o comportamento mecânico da liga subjacente. Eles alteram a forma como o perfil envelhece em seu ambiente de trabalho, o que é uma consideração separada, mas igualmente importante.
A escala não é uma métrica de vaidade. É um sinal prático do que um fornecedor realmente consegue entregar sob pressão de prazos. Uma instalação que opera com poucas impressoras tem dificuldades com pedidos grandes ou urgentes, enquanto uma com maior capacidade de impressão consegue absorver a demanda variável sem aumentar os prazos de entrega em meses.
Ao avaliar um fornecedor, leve em consideração estes indicadores de capacidade:
A Goldapple-Alu opera em todas essas dimensões de capacidade, utilizando 24 prensas de extrusão com capacidade de até 3600 toneladas, além de fundição de tarugos interna, o que é um dos motivos pelos quais compradores industriais nos consideram para pedidos de perfis estruturais e térmicos.
Ter um temperamento mais exaltado significa sempre ter uma presença mais forte?
Em geral, sim, os perfis T8 resistem melhor à deformação do que os T3, mas uma têmpera mais alta também reduz a facilidade com que o metal pode ser dobrado ou conformado posteriormente. A escolha certa depende se a sua peça precisa de conformação após a extrusão.
Um único perfil de design pode servir tanto para fins estruturais quanto térmicos?
Às vezes, sim, mas raramente é o ideal. Um perfil otimizado para dissipação de calor prioriza a área da superfície da aleta, enquanto um perfil estrutural prioriza a espessura da parede e a geometria de suporte de carga. Combinar ambos os objetivos geralmente significa abrir mão de um deles.
Por que as quantidades mínimas de pedido são importantes para as decisões de fornecimento?
As quantidades mínimas de encomenda (MOQs) refletem a programação das linhas de extrusão. Operar uma prensa para uma pequena encomenda personalizada é ineficiente, por isso a maioria dos fornecedores define uma quantidade mínima, geralmente em torno de 10 toneladas, para justificar a produção após a aprovação das amostras.
A anodização é melhor que a pintura eletrostática a pó para peças industriais?
Nenhuma das duas é universalmente melhor. A anodização oferece uma camada de óxido mais dura e fina, adequada para resistência à abrasão, enquanto a pintura eletrostática a pó proporciona uma camada mais espessa, cores mais personalizáveis e maior durabilidade para componentes visíveis. A escolha certa depende das condições de exposição.
A escolha entre fornecedores de perfis de alumínio depende da compatibilidade entre a capacidade de produção real e as demandas específicas da aplicação, e não apenas da comparação de preços unitários em uma planilha de orçamentos. Um perfil destinado a um dissipador de calor em componentes eletrônicos industriais tem prioridades diferentes de um perfil que estrutura um sistema de esteiras transportadoras em uma fábrica.
Compradores que fazem perguntas específicas sobre a origem dos tarugos, a capacidade de prensagem e a abrangência das certificações tendem a evitar incompatibilidades dispendiosas posteriormente. Esses detalhes raramente aparecem na primeira página de um catálogo, mas explicam por que duas extrusões aparentemente idênticas se comportam de maneira tão diferente após a instalação. Para projetos industriais onde a confiabilidade estrutural e o desempenho térmico têm consequências reais, trabalhar com fornecedores experientes de perfis de alumínio que controlam seus próprios processos de fundição e extrusão continua sendo uma das maneiras mais confiáveis de reduzir esse risco.