Găsirea partenerului potrivit dintre furnizorii de profile de aluminiu decide adesea dacă un proiect este livrat la timp sau se oprește la linia de extrudare. Cumpărătorii rareori eșuează din cauza prețului. Eșuează deoarece gradele de aliaj, toleranțele sau opțiunile de finisare nu au fost potrivite aplicației de la început.
Acest lucru este cel mai important în mediile industriale, unde profilele suportă sarcini structurale sau îndepărtează căldura de componentele sensibile. Un radiator care arată identic pe o fișă tehnică poate funcționa foarte diferit în funcție de puritatea țaglei și de tonajul presei. Obținerea acestor detalii în avans economisește la prelucrarea ulterioară.
Majoritatea cataloagelor de profile din aluminiu sunt prezentate la fel. Seria de aliaje, intervalul de stare de funcționare și câteva puncte cheie ale aplicației, repetate pe zeci de site-uri web ale furnizorilor, cu modificări minore de formulare. Această asemănare ascunde diferențe reale în ceea ce privește profunzimea de fabricație.
Un furnizor care utilizează prese mici, sub 1000 de tone, pur și simplu nu poate produce aceleași secțiuni structurale de mare putere ca unul care utilizează echipamente mai mari. Tonajul presei limitează în mod direct complexitatea secțiunii transversale și consistența grosimii peretelui, ceea ce este important atunci când un profil trebuie să suporte sarcini mecanice fără a se deforma sub tensiune.
Calitatea țaglelor creează un al doilea nivel de dificultate pe care cumpărătorii nu îl pot observa dintr-o fișă tehnică. Profilele turnate din aluminiu reciclat sau din surse mixte pot conține oligoelemente inconsistente, ceea ce afectează fluxul de extrudare și finisajul suprafeței. Furnizorii care își turnează propriile țagle în cuptoare dedicate de topire și omogenizare au mai mult control asupra acestei variabile decât cei care cumpără țagle de la terți.
Aplicațiile industriale se împart în două mari cerințe: rezistență structurală și performanță termică. Un cadru de transportor are nevoie de rigiditate și stabilitate dimensională. Un radiator are nevoie de suprafață și conductivitate termică. Ambele tipuri de aliaje provin de obicei din aceeași familie de aliaje din seria 6000, dar designul extrudării și selecția stării de temperare se schimbă în funcție de lucrare.
Aliajul de aluminiu 6063, în special, echilibrează extrudabilitatea cu o rezistență mecanică decentă, motiv pentru care apare atât de des în radiatoare și structuri de mașini. Linia de profile AP39-6063 de la Goldapple-Alu este construită pe acest aliaj, turnat din țagle de aluminiu pur produse intern, mai degrabă decât provenite din surse externe.
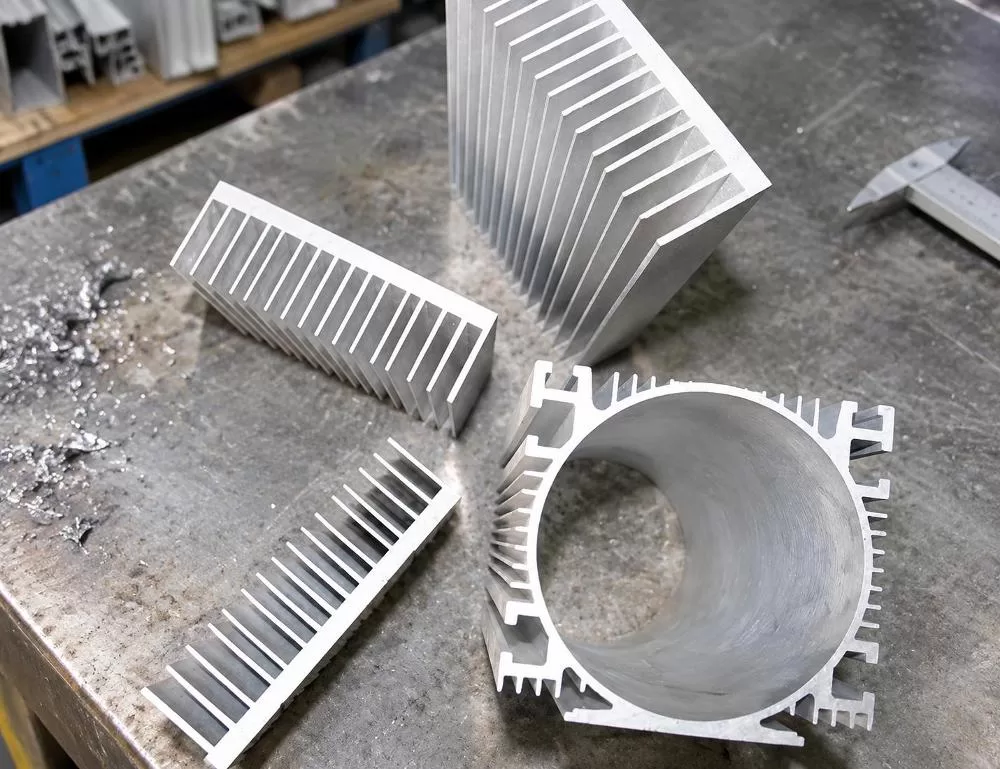
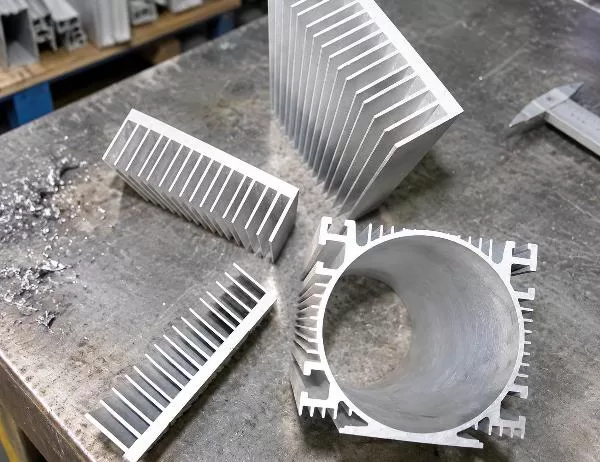
Imaginea de mai sus ilustrează un aspect care merită atenție: geometria aripioarelor de răcire nu este decorativă. Spațierea și înălțimea fiecărei aripioare de pe un profil de radiator pieptănat determină câtă suprafață intră în contact cu aerul în mișcare, ceea ce, la rândul său, determină cât de repede părăsește căldura componenta. Un profil cu aripioare mai strânse și mai uniforme, extrudate pe o presă de mare tonaj, tinde să mențină toleranța mai bine pe o durată lungă de producție decât unul împins printr-un echipament subputere.
Cumpărătorii care sunt noi în domeniul extrudării aluminiului tratează adesea fișa tehnică ca pe o formalitate. Nu este așa. Trei câmpuri merită o atenție mai mare înainte de a plasa o comandă.
| Specificație | Gama tipică | De ce este important |
|---|---|---|
| Gradul de aliaj | Seria 6000 (de exemplu, 6063) | Determină raportul rezistență-greutate și extrudabilitatea |
| fire | T3 la T8 | Controlează duritatea și ductilitatea după tratamentul termic |
| Grosimea peretelui | Deasupra 0.7mm | Afectează rigiditatea structurală și rezistența la deformare |
| Lungimea profilului | 1 la 8 metri | Impact asupra logisticii de transport și a nevoilor de tăiere la fața locului |
Desemnarea stării de funcționare, în special, tinde să-i deruteze pe cumpărătorii începători. O stare de funcționare T3 este mai moale și mai ușor de îndoit în forme personalizate, în timp ce T8 oferă o rezistență mai mare, dar o flexibilitate mai mică în timpul formării post-extrudare. Alegerea stării de funcționare greșite pentru o operațiune de îndoire sau prelucrare ulterioară poate fisura piesa sau poate irosi o serie de producție.
Toleranța grosimii peretelui contează la fel de mult, în special pentru piesele care se interconectează cu alte componente. Chiar și o mică abatere pe o lungime mare a profilului poate perturba o întreagă linie de asamblare care depinde de o potrivire consistentă.
Tratarea suprafețelor este domeniul în care mulți cumpărători industriali investesc prea puțin, în principal pentru că profilul este ascuns în interiorul unei mașini sau a unei carcase. Acest raționament este valabil până când, un an mai târziu, coroziunea sau uzura devin o problemă de întreținere.
Mai multe rute de finisare se potrivesc diferitelor condiții industriale:
Niciunul dintre aceste finisaje nu modifică comportamentul mecanic al aliajului de bază. Ele modifică modul în care profilul îmbătrânește în mediul său de lucru, ceea ce este o considerație separată, dar la fel de importantă.
Scara nu este o măsurătoare superficială. Este un semnal practic al ceea ce un furnizor poate livra de fapt sub presiunea termenelor limită. O unitate care funcționează cu puține prese se confruntă cu comenzi mari sau urgente, în timp ce una cu o capacitate mai mare de tipar poate absorbi cererea variabilă fără a prelungi termenele de livrare cu luni întregi.
Luați în considerare acești indicatori de capacitate atunci când verificați un furnizor:
Goldapple-Alu operează în toate aceste dimensiuni de capacitate, utilizând 24 de prese de extrudare de până la 3600 de tone, alături de turnarea proprie a țaglelor, acesta fiind unul dintre motivele pentru care cumpărătorii industriali ne evaluează pentru comenzile de profile structurale și termice.
Un temperament mai ridicat înseamnă întotdeauna un profil mai puternic?
În general, da, profilele T8 rezistă la deformare mai bine decât T3, dar o temperatură mai ridicată reduce și ușurința cu care metalul poate fi îndoit sau format ulterior. Alegerea corectă depinde de necesitatea modelării post-extrudare a piesei dumneavoastră.
Poate un singur profil să servească atât scopurilor structurale, cât și celor termice?
Uneori, dar rareori este optim. Un profil optimizat pentru disiparea căldurii prioritizează suprafața aripioarelor, în timp ce un profil structural prioritizează grosimea peretelui și geometria portantă. Combinarea ambelor obiective înseamnă de obicei compromisuri asupra unuia dintre ele.
De ce contează cantitățile minime de comandă pentru deciziile de aprovizionare?
Limitele de preț minime de producție (MOQ) reflectă modul în care sunt programate liniile de extrudare. Utilizarea unei prese pentru o comandă personalizată mică este ineficientă, așa că majoritatea furnizorilor stabilesc un plafon de tonaj, de obicei în jur de 10 tone, pentru a justifica ciclul de producție după aprobarea mostrelor.
Este anodizarea mai bună decât vopsirea în câmp electrostatic pentru piesele industriale?
Niciuna dintre ele nu este universal mai bună. Anodizarea oferă un strat de oxid mai dur și mai subțire, potrivit pentru rezistența la abraziune, în timp ce acoperirea cu pulbere oferă o culoare mai groasă, mai personalizabilă și durabilitate pentru carcasele vizibile. Alegerea corectă depinde de condițiile de expunere.
Alegerea între furnizorii de profile de aluminiu se reduce la potrivirea capacității reale de producție cu cerințele specifice ale aplicației, nu doar la compararea prețurilor unitare pe o foaie de ofertă. Un profil destinat unui radiator din interiorul electronicii industriale are priorități diferite față de unul care încadrează un sistem de transportoare pe podeaua unei fabrici.
Cumpărătorii care pun întrebări pertinente despre aprovizionarea cu țagle, tonajul presei și acoperirea certificărilor tind să evite ulterior neconcordanțe costisitoare. Aceste detalii apar rareori pe prima pagină a unui catalog, dar explică de ce două extrudări aparent identice se comportă atât de diferit odată instalate. Pentru proiectele industriale în care fiabilitatea structurală și performanța termică au ambele consecințe reale, colaborarea cu furnizori experimentați de profile de aluminiu care își controlează propriul proces de turnare și extrudare rămâne una dintre cele mai fiabile modalități de a reduce acest risc.