Выбор правильного партнера среди поставщиков алюминиевых профилей часто определяет, будет ли проект выполнен в срок или застопорится на экструзионной линии. Покупатели редко терпят неудачу из-за цены. Они терпят неудачу из-за того, что марки сплавов, допуски или варианты отделки изначально не соответствовали требованиям проекта.
Это особенно важно в промышленных условиях, где профили несут структурные нагрузки или отводят тепло от чувствительных компонентов. Радиатор, который выглядит идентично в технической документации, может работать совершенно по-разному в зависимости от чистоты заготовки и усилия прессования. Правильное определение этих деталей на начальном этапе позволяет избежать доработок в дальнейшем.
Большинство каталогов алюминиевых профилей выглядят одинаково. Серия сплавов, диапазон закалки и несколько пунктов, описывающих области применения, повторяются на десятках веб-сайтов поставщиков с незначительными изменениями в формулировках. За этим сходством скрываются реальные различия в глубине производства.
Поставщик, использующий небольшие прессы мощностью менее 1000 тонн, просто не сможет производить такие же прочные конструкционные профили, как тот, кто работает на более крупном оборудовании. Мощность пресса напрямую ограничивает сложность поперечного сечения и постоянство толщины стенок, что имеет значение, когда профиль должен выдерживать механическую нагрузку, не деформируясь под напряжением.
Качество заготовок создает второй уровень сложности, который покупатели не могут увидеть из технических характеристик. Профили, отлитые из переработанного или смешанного алюминия, могут содержать непостоянное количество примесей, что влияет на текучесть при экструзии и качество поверхности. Поставщики, которые отливают собственные заготовки в специализированных плавильных и гомогенизирующих печах, имеют больший контроль над этим параметром, чем те, кто покупает заготовки у сторонних поставщиков.
В промышленном применении требования делятся на две основные категории: прочность конструкции и тепловые характеристики. Рама конвейера должна обладать жесткостью и стабильностью размеров. Радиатор должен иметь большую площадь поверхности и высокую теплопроводность. Как правило, оба материала изготавливаются из сплавов одной и той же серии 6000, но конструкция экструзионной формы и выбор степени термообработки различаются в зависимости от задачи.
В частности, алюминиевый сплав 6063 обеспечивает баланс между экструдируемостью и достаточной механической прочностью, поэтому он так часто используется в радиаторах и каркасах оборудования. Линейка профилей AP39-6063 от Goldapple-Alu создана на основе этого сплава и отлита из заготовок из чистого алюминия, произведенных собственными силами, а не закупленных у сторонних поставщиков.
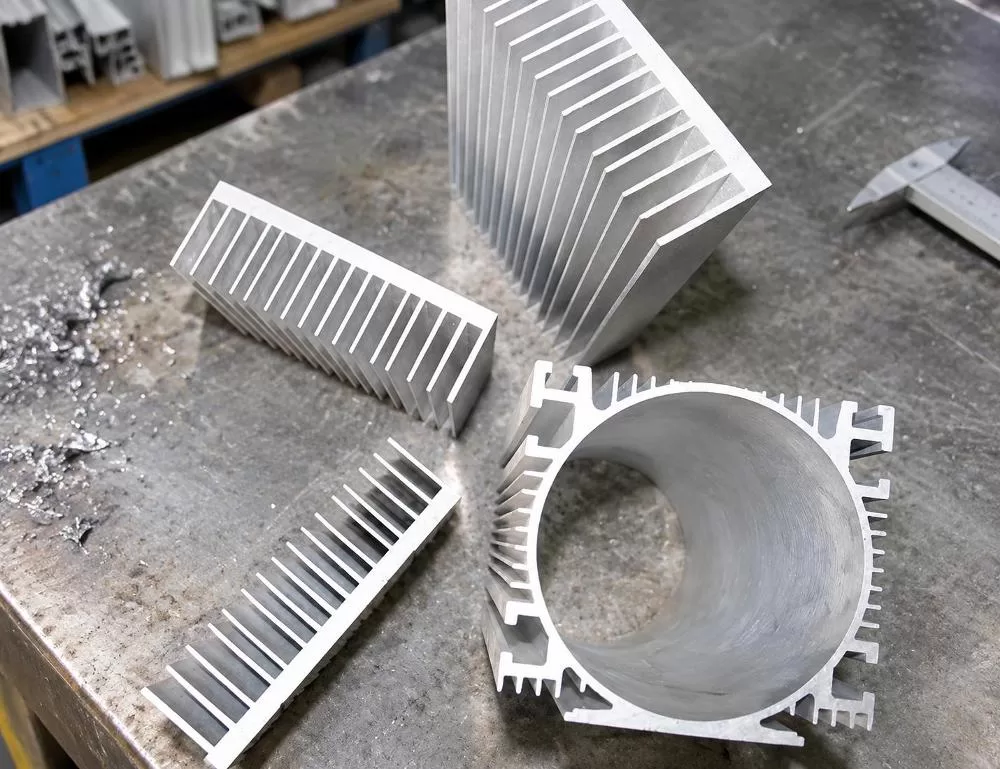
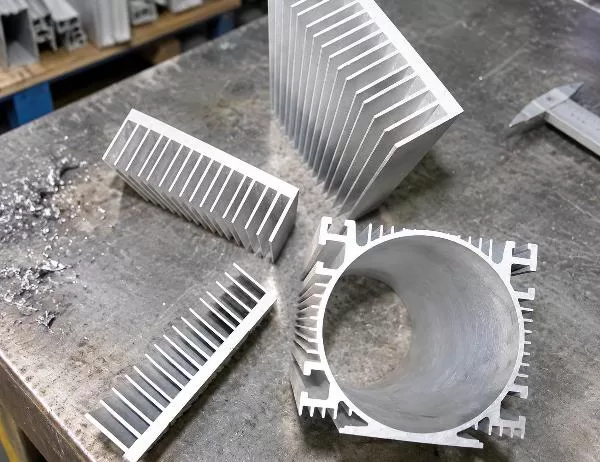
Изображение выше иллюстрирует важный момент: геометрия охлаждающих ребер не является декоративным элементом. Расстояние и высота каждого ребра на профиле радиатора, изготовленного методом экструзии, определяют площадь контакта с движущимся воздухом, что, в свою очередь, определяет скорость отвода тепла от компонента. Профиль с более плотными и однородными ребрами, изготовленный методом экструзии на высокотоннажном прессе, как правило, лучше сохраняет точность в течение длительного периода производства, чем профиль, изготовленный на маломощном оборудовании.
Покупатели, впервые сталкивающиеся с экструзией алюминия, часто воспринимают техническую спецификацию как формальность. Это не так. Перед размещением заказа следует уделить более пристальное внимание трем областям.
| Параметр | Типичный диапазон | Почему это имеет значение |
|---|---|---|
| Марка сплава | Серия 6000 (например, 6063) | Определяет соотношение прочности к весу и экструдируемость. |
| вспыльчивость | T3 в T8 | Контролирует твердость и пластичность после термообработки. |
| Толщина стенки | Выше 0.7mm | Влияет на жесткость конструкции и сопротивление деформации. |
| Длина профиля | 1 до 8 метров | Влияние на логистику доставки и потребности в раскройке на месте. |
В частности, обозначение степени закалки часто сбивает с толку покупателей, приобретающих деталь впервые. Закалка T3 делает материал мягче и облегчает его гибку для придания ему нестандартных форм, в то время как T8 обеспечивает более высокую прочность, но меньшую гибкость при последующей экструзионной обработке. Выбор неправильной степени закалки для последующей операции гибки или механической обработки может привести к растрескиванию детали или срыву производственной партии.
Допуск по толщине стенок имеет такое же важное значение, особенно для деталей, которые соединяются с другими компонентами. Даже небольшое отклонение на большой длине профиля может нарушить работу всей сборочной линии, которая зависит от стабильной посадки.
Обработка поверхности — это то, во что многие промышленные покупатели вкладывают недостаточно средств, в основном потому, что профиль скрыт внутри машины или корпуса. Эта логика сохраняется до тех пор, пока коррозия или износ не станут проблемой при техническом обслуживании через год.
Существует несколько способов финишной обработки, подходящих для различных промышленных условий:
Ни одно из этих покрытий не изменяет механические свойства основного сплава. Они влияют на то, как профиль стареет в рабочей среде, что является отдельным, но не менее важным фактором.
Масштаб — это не показатель тщеславия. Это практический индикатор того, что поставщик действительно может выполнить в условиях жестких сроков. Предприятие, работающее с небольшим количеством печатных машин, с трудом справляется с крупными или срочными заказами, в то время как предприятие с большей производственной мощностью может удовлетворить переменный спрос, не увеличивая сроки выполнения на несколько месяцев.
При выборе поставщика учитывайте следующие показатели его производственных мощностей:
Компания Goldapple-Alu работает в таких производственных масштабах, используя 24 экструзионных пресса мощностью до 3600 тонн, а также собственное производство заготовок, что является одной из причин, по которой промышленные покупатели выбирают нас для заказов на конструкционные и теплоизоляционные профили.
Всегда ли вспыльчивый характер означает более сильную репутацию?
В целом, да, профили T8 лучше сопротивляются деформации, чем профили T3, но более высокая степень закалки также снижает легкость последующего изгиба или формовки металла. Правильный выбор зависит от того, требуется ли вашей детали послеэкструзионная обработка.
Может ли одна конструкция профиля одновременно выполнять конструктивные и теплоизоляционные функции?
Иногда это так, но редко бывает оптимальным. Профиль, оптимизированный для рассеивания тепла, отдает приоритет площади поверхности ребер, в то время как структурный профиль отдает приоритет толщине стенок и несущей геометрии. Сочетание обеих целей обычно означает компромисс в одном из аспектов.
Почему минимальные объемы заказа важны при принятии решений о закупках?
Минимальные объемы заказа (MOQ) отражают планировку экструзионных линий. Запуск пресса для небольшого индивидуального заказа неэффективен, поэтому большинство поставщиков устанавливают минимальный объем заказа, обычно около 10 тонн, чтобы оправдать производство после утверждения образцов.
Анодирование лучше порошковой окраски для промышленных деталей?
Ни один из вариантов не является универсально лучшим. Анодирование обеспечивает более твердый и тонкий оксидный слой, подходящий для защиты от истирания, в то время как порошковое покрытие обеспечивает более толстый, более индивидуальный цвет и долговечность для видимых корпусов. Правильный выбор зависит от условий эксплуатации.
Выбор поставщика алюминиевых профилей сводится к сопоставлению реальных производственных возможностей со специфическими требованиями применения, а не просто к сравнению цен за единицу товара в прайс-листе. Профиль, предназначенный для радиатора в промышленной электронике, имеет другие приоритеты, чем профиль, используемый для каркаса конвейерной системы на заводе.
Покупатели, задающие конкретные вопросы о происхождении заготовок, тоннаже прессования и наличии сертификации, как правило, избегают дорогостоящих несоответствий в дальнейшем. Эти детали редко появляются на первой странице каталога, но они объясняют, почему два, казалось бы, идентичных профиля ведут себя так по-разному после установки. Для промышленных проектов, где структурная надежность и тепловые характеристики имеют реальное значение, сотрудничество с опытными поставщиками алюминиевых профилей, которые контролируют собственный процесс литья и экструзии, остается одним из наиболее надежных способов снижения этого риска.