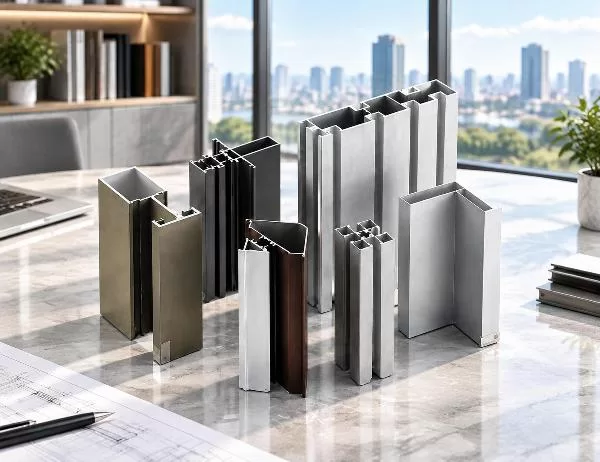
Aluminijasti ekstrudirani profili so postali nepogrešljivi v sodobni gradbeni in industrijski proizvodnji. Te vsestranske komponente rešujejo ponavljajoč se izziv: kako ustvariti lahke, a trpežne konstrukcije, ki izpolnjujejo natančne dimenzijske zahteve, hkrati pa ostanejo stroškovno učinkovite. Od ogrodja zavesnih sten do kanalov za odvajanje toplote v elektroniki, ekstrudirani aluminij rešuje težave, ki jih tradicionalni materiali težko učinkovito rešujejo.
Sam postopek preoblikuje trdne aluminijaste gredice v kompleksne oblike prečnega prereza tako, da segreto kovino potiska skozi prilagojene matrice. Ta metoda proizvaja komponente z enakomerno geometrijo po celotni dolžini, kar odpravlja potrebo po več korakih izdelave. Za inženirje in arhitekte to pomeni manj spojev, krajši čas montaže in strukture, ki ohranjajo svojo celovitost kljub temperaturnim nihanjem in mehanskim obremenitvam.
Ekstrudiranje temelji na nadzorovani deformaciji pod visokim tlakom in temperaturo. Aluminijasti kosi se segrejejo na približno 400–500 °C, zaradi česar je kovina voljna, ne da bi dosegla tališče. Hidravlične stiskalnice uporabljajo sile od 1000 do 8000 ton, s katerimi zmehčani kos potiskajo skozi oblikovano odprtino matrice. Nastali profil se hitro ohladi in se zaklene v želeni prečni prerez.
Zasnova matrice določa, katere oblike so možne. Preprosti geometrijski profili, kot so koti in kanali, zahtevajo preprosto orodje. Kompleksni votli profili z notranjimi prazninami zahtevajo večdelne matrice, kjer trni ustvarjajo votline. Ta prilagodljivost pojasnjuje, zakaj se ekstrudirani profili lahko prilagodijo vsemu, od preprostih pravokotnih cevi do zapletenih reber hladilnega telesa z ducati tankih sten.
Izbira aluminijeve zlitine vpliva tako na postopek ekstrudiranja kot na končne lastnosti. Zlitina 6063 prevladuje v arhitekturnih aplikacijah zaradi odlične ekstrudabilnosti in zmerne trdnosti po toplotni obdelavi. Industrijske aplikacije pogosto zahtevajo 6061 za večjo trdnost, čeprav zahteva večjo silo ekstrudiranja. Zlitine serije 7000 zagotavljajo največjo trdnost, vendar jih je težje ekstrudirati in so običajno rezervirane za vesoljsko industrijo ali visoko obremenjene konstrukcijske komponente.
Surovi ekstrudirani aluminij, znan kot mlinski premaz, naravno oksidira in tvori tanko zaščitno plast. Čeprav je primeren za nekatere industrijske namene, ima večina aplikacij koristi od inženirskih površinskih obdelav, ki izboljšajo odpornost proti koroziji, videz ali oboje.
Anodizacija z elektrokemično pretvorbo ustvari debelejšo in bolj enakomerno oksidno plast. Ta postopek ponuja več prednosti:
Prašno barvanje nanese suh termoplastični ali duroplastični polimer, ki se stopi in strdi v trpežno plast. Ta metoda omogoča najširši barvni razpon in omogoča doseganje tekstur od gladkega sijaja do hrapave mat barve. Debelina premaza se običajno giblje od 60 do 120 mikronov, kar zagotavlja odlično odpornost na udarce in UV stabilnost.
Elektroforeza združuje eloksiranje z nanašanjem barve in ustvarja večplastni zaščitni sistem. Postopek nanese nabite delce barve na eloksirano površino s pomočjo električnega polja, kar ima za posledico enakomerno pokritost tudi v kompleksnih geometrijah. Ta obdelava je odlična v arhitekturnih aplikacijah, kjer je pomembna dolgoročna odpornost na vremenske vplive.
Za posebne estetske zahteve prenos lesnih zrn uporablja toploto in pritisk za nanašanje natisnjenih vzorcev na prašno barvane površine. Rezultat posnema naravne teksture lesa, hkrati pa ohranja strukturne prednosti aluminija. PVDF fluoroogljikovi premazi ponujajo visoko odpornost na vremenske vplive in pomagajo ohranjati stabilnost barve več let v zahtevnih obalnih ali industrijskih okoljih.
Zlitine serije 1000 vsebujejo 99 % ali več aluminija, zaradi česar so zelo prevodne, a relativno mehke. Ti profili so primerni za električne vodila in opremo za kemično predelavo, kjer odpornost proti koroziji prevlada nad zahtevami glede trdnosti.
Zlitine serije 3000 vsebujejo mangan za zmerno izboljšanje trdnosti ob hkratnem ohranjanju dobre oblikovalnosti. Te so pogoste v toplotnih izmenjevalnikih in kuhinjski opremi, kjer je toplotna prevodnost še vedno pomembna.
Serija 5000 uporablja magnezij kot primarni legirni element, kar zagotavlja dobro odpornost proti koroziji brez toplotne obdelave. Pomorske aplikacije in tlačne posode pogosto zahtevajo te zlitine zaradi njihove učinkovitosti v slanovodnih okoljih.
Zlitine serije 6000 prevladujejo v konstrukcijski in arhitekturni uporabi. Kombinacija silicija in magnezija omogoča toplotno obdelavo do stanja T4, T5 ali T6, kar uravnoteži trdnost, ekstrudabilnost in površinsko obdelavo. 6063-T5 služi kot industrijski standard za okenske okvirje in fasade, saj zagotavlja ustrezno trdnost pri natezni trdnosti 150–200 MPa, hkrati pa ohranja odlično kakovost površine.
Ko je največja trdnost neizogibna, zlitine serije 7000 združujejo cink, magnezij in baker, da dosežejo natezno trdnost, ki presega 500 MPa. V letalski in vesoljski industriji ter pri visokozmogljivi športni opremi se ti profili uporabljajo kljub višjim stroškom in manjši odpornosti proti koroziji.
Prenos toplote skozi aluminijaste profile predstavlja pomemben izziv za energetsko učinkovitost pri načrtovanju stavb. Visoka toplotna prevodnost kovine omogoča, da zunanje temperature obidejo izolacijo, kar ustvarja tveganje kondenzacije in povečuje obremenitve HVAC sistema. Sistemi toplotnih prekinitev prekinejo to prevodno pot z vstavljanjem poliamidnih trakov z nizko prevodnostjo med notranje in zunanje aluminijaste dele.
Proizvodni proces strojno izreže utore v ekstrudirane profile, nato pa pod napetostjo vstavi poliamidne opornike. Ti polimerni mostovi ohranjajo strukturno kontinuiteto, hkrati pa bistveno zmanjšujejo toplotno prevodnost v primerjavi s polnimi aluminijastimi profili. Nastali sklop deluje kot trije različni elementi: zunanji profil, notranji profil in neprevodni distančnik.
Zmogljivost je odvisna od geometrije in sestave poliamida. Standardni toplotni mostovi uporabljajo trakove širine 14–24 mm, ojačane s 25 % steklenih vlaken. Ta konfiguracija lahko pomaga okenskim sklopom izpolnjevati zahteve gradbenih predpisov v hladnih podnebjih, naprednejše večkomorne ali ekspandirane geometrije poliamida pa dodatno izboljšajo toplotno učinkovitost.
Strukturne posledice zahtevajo skrbno načrtovanje. Poliamidna območja predstavljajo mehanske šibke točke, ki morajo prenašati obremenitve vetra in podpirati težo zasteklitve. Testni protokoli potrjujejo, da toplotno ločeni sklopi ohranjajo ustrezno trdnost pri kombiniranih toplotnih in mehanskih obremenitvah v širokem razponu obratovalnih temperatur.
Standardna ekstruzija proizvaja profile z enakomernimi prečnimi prerezi, vendar številne aplikacije zahtevajo dodatno obdelavo. CNC obdelovalni centri dodajajo precizne funkcije, ki bi jih bilo nemogoče ali predrago vključiti v ekstruzijsko matrico.
Vrtalne operacije ustvarjajo montažne luknje, drenažne odprtine in dostop do pritrdilnih elementov z zelo natančno pozicioniranjem. Večosni stroji obdelujejo sestavljene kote in natančne vzorce lukenj v kompleksnih tridimenzionalnih geometrijah. Ta natančnost je pomembna pri sestavnih delih fasad, kjer se morajo med namestitvijo na stotine komponent popolnoma poravnati.
Rezkanje omogoča izdelavo utorov, žepov in zapletenih kontur. Te funkcije omogočajo uporabo tesnil, tesnil in prepletenih spojev. Natančno rezkanje ustvari tudi utore, potrebne za namestitev toplotnega mostu, pri čemer se ohranjajo majhne tolerance, ki zagotavljajo pravilno namestitev poliamida.
Varjenje združuje ekstrudirane dele v toge okvirje ali kompleksne sklope. TIG varjenje ustvarja čiste in močne spoje, primerne za arhitekturne aplikacije, kjer je videz pomemben. MIG varjenje ponuja hitrejšo proizvodnjo za industrijske konstrukcije, kjer je estetski videz drugotnega pomena. Trenje z mešanjem, čeprav manj pogosto, ustvarja spoje brez taljenja osnovne kovine in ohranja lastnosti materiala v kritičnih konstrukcijskih komponentah.
Z izsekavanjem in zarezovanjem se ustvarijo natančni izrezi za tečaje, ključavnice in drugo strojno opremo. Te značilnosti morajo biti poravnane z majhnimi tolerancami, da se zagotovi pravilno delovanje skozi desetletja uporabe.
Elektronske naprave ustvarjajo koncentrirano toplotno energijo, ki se mora razpršiti, da se prepreči poslabšanje delovanja ali okvara. Ekstrudirani aluminijasti profili rešujejo to težavo z geometrijami, ki maksimizirajo površino, hkrati pa ohranjajo učinkovite poti prevajanja toplote od vira.
Zasnova reber sledi načelom toplotnega inženirstva. Tanka, tesno razporejena rebra povečajo površino, vendar lahko ovirajo pretok zraka in zmanjšajo konvektivni prenos toplote. Optimalni razmik se običajno giblje od 2 mm do 8 mm, odvisno od načina hlajenja in višine reber. Sistemi z naravno konvekcijo uporabljajo širše razmike, saj ima pretok zraka, ki ga poganja vzgon, omejeno hitrost. Prisilna konvekcija z ventilatorji omogoča tesnejše razporejanje reber, saj večja hitrost zraka učinkovito prodira v ozke kanale.
Debelina podlage vpliva na to, kako učinkovito se toplota širi od vira toplote po celotnem nizu reber. Tanke podlage zmanjšajo težo materiala, vendar lahko ustvarijo vroče točke, če upor pri širjenju preseže disipacijsko zmogljivost reber. Računalniško termično modeliranje določa minimalno debelino podlage, ki ohranja sprejemljivo enakomernost temperature.
Površinska obdelava vpliva na toplotne lastnosti. Črna eloksiranje poveča sevalni prenos toplote, ki postane še pomembnejši pri višjih obratovalnih temperaturah. Ta obdelava lahko nekoliko izboljša skupno odvajanje toplote v primerjavi z golim aluminijem, čeprav povečuje stroške. Za aplikacije, kjer je videz pomemben, barvna eloksiranje ponuja estetske možnosti z minimalno toplotno obremenitvijo.
Izbira zlitine uravnoteži toplotno prevodnost z mehanskimi in ekstruzijskimi zahtevami. Čisti aluminij (serija 1000) ponuja zelo visoko toplotno prevodnost, vendar njegova mehkoba omejuje možnosti montaže. Zlitina 6063 ima nekoliko nižjo toplotno prevodnost, hkrati pa zagotavlja boljše mehanske lastnosti za navojne luknje in pritrdilne sponke. Ta kompromis redko omejuje toplotno delovanje, saj primarni upor običajno leži v konvektivni mejni plasti in ne v samem aluminiju.
Dimenzijska natančnost se začne z načrtovanjem in vzdrževanjem orodja. Med ekstrudiranjem se orodja postopoma obrabljajo, kar spreminja dimenzije profila. Redni merilni protokoli zaznajo ta odstopanja, preden presežejo tolerančne meje. Precizna merilna orodja neprekinjeno skenirajo nastajajoči profil in zaznajo tudi majhna odstopanja. Ko se meritve približajo specifikacijskim mejam, se proizvodnja ustavi zaradi nastavitve ali zamenjave orodja.
Pregled kakovosti površine preverja enakomernost površine, napake in oprijem premaza. Anodizirani profili so podvrženi preizkusu električne prevodnosti, da se preveri celovitost oksidne plasti. Površine s prašnim premazom se preverjajo glede popolnosti prekrivnosti, oprijema s preskusom navzkrižne šrafure in debeline filma z magnetnimi ali vrtinčnimi merilniki.
Preverjanje mehanskih lastnosti se izvede z destruktivnimi preizkusi vzorčnih odsekov. Natezni preizkusi potrjujejo, da je toplotna obdelava dosegla določeno stanje. Meritve trdote zagotavljajo hiter približek za natezne lastnosti med rutinskim spremljanjem proizvodnje.
Termični ločilni sklopi zahtevajo specializirano testiranje. Mehanski preizkusi valjanja potrjujejo, da se poliamidne opore pri določenih obremenitvah ne ločijo. Meritve toplotne prevodnosti potrjujejo, da so doseženi cilji delovanja. Preizkusi utrujenosti vzorce izpostavijo ponavljajočim se toplotnim ciklom v kombinaciji z mehanskimi obremenitvami, kar simulira desetletja raztezanja in krčenja.
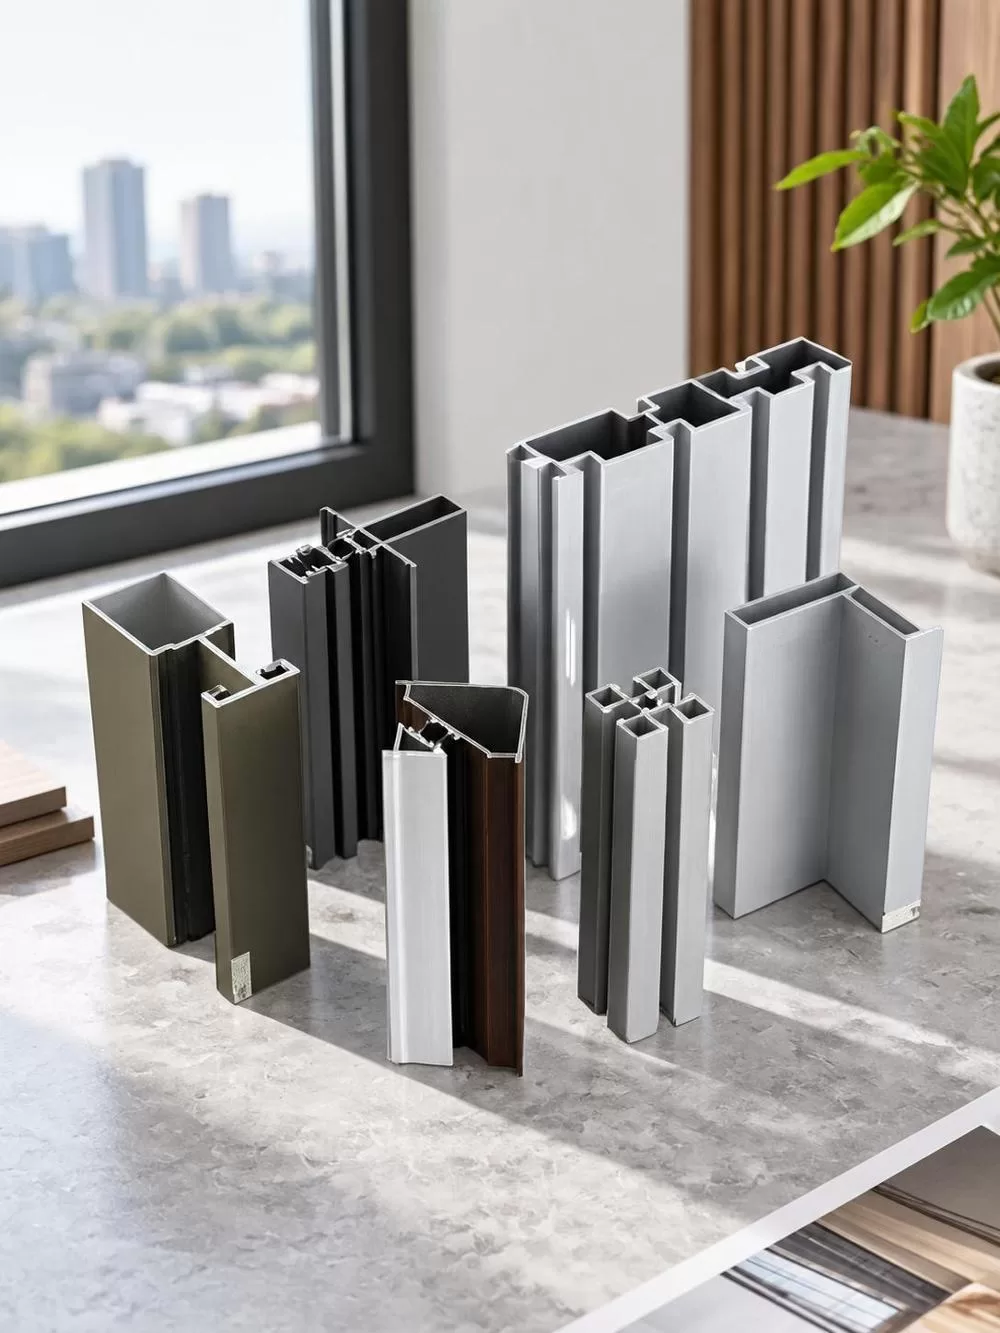
Sistemi zavesnih fasad zahtevajo profile, ki sprejmejo velike steklene plošče, hkrati pa ohranjajo strukturno celovitost proti obremenitvam z vetrom. Profili stebrov imajo običajno globoke žepe za zadrževanje zasteklitve, integrirane drenažne kanale in geometrijsko togost zaradi strateškega rebra. Ti profili pogosto združujejo več ekstruzij: primarni konstrukcijski element, pritisne plošče in okrasne pokrovčke, ki skrivajo pritrdilne elemente.
Okenski in vratni okvirji uravnotežijo nasprotujoče si zahteve. Ozke vidne črte povečajo površino stekla za estetiko in prepustnost svetlobe, tanki profili pa se težko prilagodijo večtočkovnemu zaklepanju in ustreznim toplotnim lokom. Optimizacija zasnove uporablja analizo končnih elementov za učinkovito postavitev materiala, kar ustvarja togost tam, kjer se obremenitve koncentrirajo, hkrati pa zmanjšuje prostornino drugje.
Industrijski hladilniki dajejo prednost toplotni učinkovitosti pred videzom. Rebra se lahko raztezajo tako tanko, kot dovoljujejo proizvodne tolerance, da se maksimizira površinska gostota znotraj omejitev pretoka zraka. Osnovni deli pogosto vključujejo pritrdilne elemente, kot so navojne izbokline ali kanali za sponke, s čimer se odpravijo ločeni pritrdilni elementi, ki dodajajo toplotno odpornost.
Sistemi za montažo sončnih panelov morajo biti odporni na desetletja izpostavljenosti zunanjim vplivom, hkrati pa ohranjati natančno pozicioniranje. Profili vključujejo nastavitvene reže za poravnavo panelov, kanale za upravljanje kablov in ozemljitvene priključke. Anodizirane ali PVDF prevlečene površine preprečujejo korozijo zaradi vremenskih vplivov na strehi.
Transportne aplikacije zahtevajo profile, ki ustvarjajo strukturne okvirje za karoserije in notranjost vozil. Te zasnove poudarjajo visoko razmerje med trdnostjo in težo zaradi strateške razporeditve materialov. T-utorni profili omogočajo modularne sisteme sestavljanja, kjer se komponente spajajo brez varjenja, kar poenostavlja popravila in rekonfiguracijo.
Pravilno obdelani aluminijasti ekstrudirani profili lahko v tipičnih arhitekturnih aplikacijah ohranijo funkcionalnost več desetletij. Zaščitna oksidna plast ali naneseni premaz zagotavlja prvo obrambo pred okoljskimi vplivi. Anodizirane površine se sčasoma naravno zgostijo zaradi nadaljnje oksidacije, kar dejansko izboljša zaščito še več let po namestitvi.
Obalna in industrijska okolja pospešujejo korozijo zaradi slane megle in izpostavljenosti kemikalijam. Obdelave morskega razreda združujejo debelo anodizacijo z zatesnjenimi porami, da preprečijo prodiranje kloridov. Redno pranje odstrani nakopičene usedline soli, preden se dovolj koncentrirajo, da napadejo zaščitno plast.
Termično cikliranje povzroča dimenzijske spremembe, ki obremenjujejo spoje in povezave. Pravilna zasnova upošteva to gibanje z drsnimi spoji, fleksibilnimi tesnili in pritrdilnimi elementi, ki omogočajo omejeno gibanje. Če ne upoštevamo toplotnega raztezanja, nastanejo koncentrirane napetosti, ki sčasoma razpokajo zvare ali zrahljajo pritrdilne elemente.
Mehanska obraba vpliva na gibljive komponente, kot so tirnice drsnih vrat in vrtilne točke. Anodizacija s trdim premazom znatno poveča trdoto površine, primerljivo z nekaterimi orodnimi jekli. Ta obdelava bistveno podaljša življenjsko dobo v primerjavi s standardno eloksiranjem pri aplikacijah z veliko prometa.
UV-degradacija bolj vpliva na premaze kot na aluminijasto podlago. Formulacije PVDF običajno ohranjajo barvno stabilnost dlje kot standardni poliestrski praškasti premazi, ki lahko pod dolgotrajno neposredno sončno svetlobo prej zbledijo ali se kredajo. Redni pregledi in ponovna obdelava podaljšajo življenjsko dobo tam, kjer je videz pomemben.
| Metoda | Geometrijska fleksibilnost | Zmogljivost dolžine | Stroški orodja | Najmanjša glasnost | Tipična toleranca |
|---|---|---|---|---|---|
| Vlivanje | Visoka za konstanten prečni prerez | V bistvu neomejeno | Zmerno | 500-1000 kg | ± 0.15mm |
| Oblikovanje zvitkov | Omejeno na preproste odprte odseke | Neomejeno | nizka | 100-500 kg | ± 0.25mm |
| Varjena montaža | Popolna 3D svoboda | Neomejeno | nizka | Posamezne enote | ± 0.5mm |
| Die Casting | Zelo visoka kompleksnost | Omejeno na ~1000 mm | visoka | 1000+ enot | ± 0.2mm |
Ekstrudiranje zavzema edinstven položaj, kjer kompleksnost presega valjanje, vendar stroški orodij ostajajo razumni. Zmožnost izdelave votlih profilov z notranjimi geometrijami se razlikuje od valjanja, ki lahko ustvari le odprte profile. V primerjavi z varjenimi sklopi ekstrudirani profili odpravljajo spoje, ki povzročajo šibkost in zahtevajo delovno intenzivno izdelavo.
Tlačno litje konkurira ekstrudiranju za kompleksne tridimenzionalne komponente. Litje blesti pri ustvarjanju zapletenih oblik v vseh smereh, vendar ne more izdelati dolgih komponent s konstantnim prerezom, ki so značilne za večino konstrukcijskih in arhitekturnih aplikacij. Procesa se dopolnjujeta in ne tekmujeta, pri čemer se vozlišča in konektorji za obdelavo ulitkov uporabljajo, medtem ko ekstruzija zagotavlja linearne elemente.
Proizvodnja aluminija zahteva precejšen vnos energije, saj primarno taljenje porabi precejšnjo količino električne energije na kilogram proizvedene kovine. Vendar pa ekstruzija sama po sebi doda k tej vsoti relativno malo dodatne energije, zaradi česar je učinkovita metoda oblikovanja. Recikliranje kovine dramatično spreminja enačbo trajnosti.
Reciklirani aluminij zahteva le majhen del energije, potrebne za primarno proizvodnjo. Ekstruzijske matrice ostanejo uporabne tudi z recikliranim vhodnim materialom, čeprav mora sestava zlitine ostati konstantna, da se ohranijo mehanske lastnosti. Gradbena industrija veliko večino aluminijastih komponent predela ob koncu življenjske dobe stavbe, s čimer ustvari zaprt krog materialov.
Površinske obdelave se razlikujejo po vplivu na okolje. Anodizacija uporablja raztopine žveplove kisline, ki zahtevajo skrbno nevtralizacijo in odstranjevanje. Prašno barvanje v primerjavi s tekočimi barvnimi sistemi ustvari minimalno količino hlapnih organskih spojin, odvečni prah pa je mogoče predelati in ponovno uporabiti. PVDF premazi zahtevajo več korakov obdelave, vendar njihova izjemna vzdržljivost zmanjšuje potrebo po ponovnem barvanju v celotni življenjski dobi stavbe.
Izboljšave učinkovitosti proizvodnje se osredotočajo na zmanjšanje odpadkov med ekstrudiranjem in izdelavo. Napredna zasnova matrice zmanjšuje količino odpadkov na koncu vsakega gredice. Optimizirani vzorci rezanja med sekundarno obdelavo zmanjšujejo odpadke. Te izboljšave učinkovitosti materiala neposredno znižujejo tako stroške kot vpliv na okolje.
Pri aplikacijah, kot so okvirji sončnih kolektorjev in okenski sistemi, lahko prihranjena energija med fazo uporabe izdelka sčasoma preseže energijo, vgrajeno v aluminij. Toplotno ločeni okenski profili lahko znatno zmanjšajo ogrevalne obremenitve stavbe v primerjavi s standardnimi aluminijastimi okvirji, kar pomaga izravnati njihovo proizvodno energijo z manjšo porabo HVAC sistema v celotni življenjski dobi stavbe.
Skupina Goldapple-Alu ta načela dokazuje z integrirano proizvodnjo, ki sega od ekstrudiranja do površinske obdelave in globoke predelave. Glede na informacije o izdelkih podjetja njihov obrat obdeluje profile v celotnem razponu od zlitin serije 1000 do 7000, pri čemer ponuja standardne temperature od O do T8, ki ustrezajo zahtevam uporabe. Certifikati ISO9001, ISO14000 in ISO10012 potrjujejo procesne kontrole, ki zagotavljajo dosledno kakovost, hkrati pa zmanjšujejo odpadke in vpliv na okolje skozi celotno proizvodnjo.