Iskanje pravega partnerja med dobavitelji aluminijastih profilov je pogosto odločilno za to, ali bo projekt odposlan pravočasno ali bo zastal na ekstruzijski liniji. Kupci redko propadejo zaradi cene. Propadejo, ker se vrste zlitin, tolerance ali možnosti končne obdelave že od samega začetka niso ujemale z uporabo.
To je najbolj pomembno v industrijskih okoljih, kjer profili nosijo strukturne obremenitve ali odvajajo toploto stran od občutljivih komponent. Hladilnik, ki je na specifikacijskem listu videti enak, se lahko obnaša zelo različno, odvisno od čistosti gredice in tonaže stiskalnice. Če te podrobnosti natančno določite vnaprej, se prihrani kasnejša popravila.
Večina katalogov aluminijastih profilov se bere enako. Serija zlitin, območje trdnosti in nekaj naštetih točk uporabe, ki se z manjšimi spremembami besedila ponavljajo na številnih spletnih straneh dobaviteljev. Enakost skriva resnične razlike v globini izdelave.
Dobavitelj, ki upravlja majhne stiskalnice pod 1000 tonami, preprosto ne more proizvajati enako težkih konstrukcijskih profilov kot tisti, ki upravlja večjo opremo. Tonaža stiskalnice neposredno omejuje kompleksnost prečnega prereza in doslednost debeline sten, kar je pomembno, kadar mora profil prenašati mehansko obremenitev, ne da bi se pod obremenitvijo ukrivil.
Kakovost gredic ustvarja drugo plast težav, ki je kupci ne morejo videti iz podatkovnega lista. Profili, uliti iz recikliranega ali mešanega aluminija, lahko vsebujejo nedosledne elemente v sledovih, kar vpliva na tok ekstruzije in površinsko obdelavo. Dobavitelji, ki svoje gredice ulijejo v namenskih talilnih in homogenizacijskih pečeh, imajo nad to spremenljivko večji nadzor kot tisti, ki gredice kupujejo od tretjih oseb.
Industrijske aplikacije se delijo na dve široki zahtevi: strukturno trdnost in toplotno delovanje. Okvir tekočega traku potrebuje togost in dimenzijsko stabilnost. Hladilnik potrebuje površino in toplotno prevodnost. Obe sta običajno izdelani iz iste družine zlitin serije 6000, vendar se zasnova ekstruzije in izbira stanja spreminjata glede na delo.
Aluminijasta zlitina 6063 uravnoteži ekstrudiranje z dobro mehansko trdnostjo, zato se tako pogosto pojavlja v hladilnih odvodih in okvirjih strojev. Linija profilov AP39-6063 podjetja Goldapple-Alu je zgrajena na tej zlitini, ulita iz čistih aluminijastih gredic, proizvedenih interno in ne od zunanjih dobaviteljev.
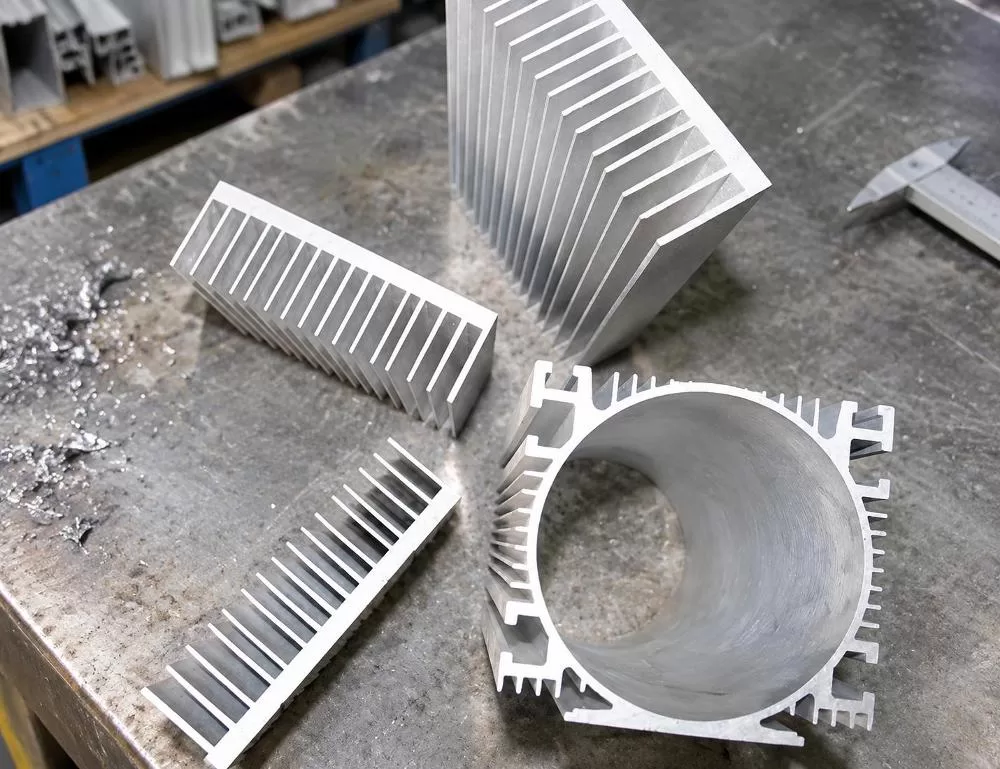
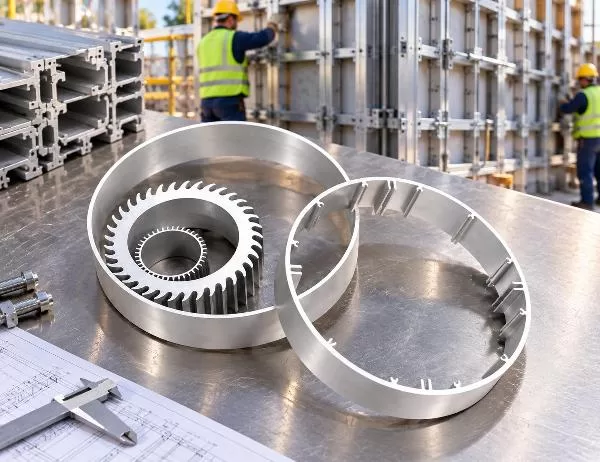
Zgornja slika ponazarja točko, na kateri se je vredno poglobiti: geometrija hladilnih reber ni dekorativna. Razmik in višina vsakega rebra na profilu hladilnega telesa določata, koliko površine je v stiku s premikajočim se zrakom, kar posledično določa, kako hitro toplota zapusti komponento. Profil s tesnejšimi, bolj enakomernimi rebri, iztisnjen na stiskalnici z veliko tonažo, običajno bolje ohranja toleranco pri daljšem delovanju kot tisti, ki je potisnjen skozi premalo zmogljivo opremo.
Kupci, ki so novi v svetu ekstrudiranja aluminija, pogosto specifikacijski list obravnavajo kot formalnost. To ni res. Pred oddajo naročila je treba nameniti več pozornosti trem področjem.
| Tehnični podatki | Tipičen domet | Zakaj je pomembno |
|---|---|---|
| Razred zlitine | Serija 6000 (npr. 6063) | Določa razmerje med trdnostjo in težo ter ekstrudabilnost |
| Temper | T3 do T8 | Nadzoruje trdoto in duktilnost po toplotni obdelavi |
| Debelina stene | Nad 0.7 mm | Vpliva na strukturno togost in odpornost proti deformacijam |
| Dolžina profila | 1 do 8 metre | Vpliva na logistiko pošiljanja in potrebe po rezanju na kraju samem |
Oznaka stanja (temperature) ponavadi zmede kupce, ki prvič kupujejo izdelek. Stanje T3 je mehkejše in ga je lažje upogniti v prilagojene oblike, medtem ko T8 ponuja večjo trdnost, vendar manjšo fleksibilnost med oblikovanjem po ekstruziji. Izbira napačnega stanja za upogibanje ali obdelavo v nadaljevanju lahko povzroči razpoke na delu ali izgubo proizvodne serije.
Toleranca debeline stene je prav tako pomembna, zlasti pri delih, ki se medsebojno prepletajo z drugimi komponentami. Že majhno odstopanje na dolgi dolžini profila lahko poruši celotno montažno linijo, ki je odvisna od doslednega prileganja.
Površinska obdelava je področje, v katerega mnogi industrijski kupci vlagajo premalo, predvsem zato, ker je profil skrit v stroju ali ohišju. Ta logika velja, dokler korozija ali obraba leto kasneje ne postaneta glavni vzrok za vzdrževanje.
Različnim industrijskim pogojem ustreza več načinov zaključevanja:
Nobena od teh površinskih obdelav ne spremeni mehanskega obnašanja osnovne zlitine. Spremenijo pa, kako se profil stara v delovnem okolju, kar je ločen, a enako pomemben dejavnik.
Obseg ni le merilo nečimrnosti. Je praktičen pokazatelj, kaj lahko dobavitelj dejansko dostavi pod pritiskom rokov. Obrat, ki deluje na peščici tiskarskih strojev, se spopada z velikimi ali nujnimi naročili, medtem ko lahko tisti s širšo zmogljivostjo tiskarskih strojev absorbira spremenljivo povpraševanje, ne da bi pri tem podaljšal dobavne roke za več mesecev.
Pri preverjanju dobavitelja upoštevajte te kazalnike zmogljivosti:
Goldapple-Alu deluje v teh dimenzijah zmogljivosti, upravlja 24 ekstruzijskih stiskalnic do 3600 ton, poleg tega pa upravlja tudi lastno litje gredic, kar je eden od razlogov, zakaj nas industrijski kupci ocenjujejo za naročila strukturnih in toplotnih profilov.
Ali višji temperament vedno pomeni močnejši profil?
Na splošno da, profili T8 so bolj odporni na deformacije kot T3, vendar višje temperiranje tudi zmanjša enostavnost upogibanja ali oblikovanja kovine po ekstruziji. Prava izbira je odvisna od tega, ali vaš del potrebuje oblikovanje po ekstruziji.
Ali lahko ena zasnova profila služi tako konstrukcijskim kot toplotnim namenom?
Včasih, vendar le redko optimalno. Profil, optimiziran za odvajanje toplote, daje prednost površini reber, medtem ko strukturni profil daje prednost debelini sten in geometriji nosilnosti. Združitev obeh ciljev običajno pomeni kompromis pri enem.
Zakaj so minimalne količine naročil pomembne pri odločitvah o nabavi?
MOQ odražajo način načrtovanja ekstruzijskih linij. Uporaba stiskalnice za majhna naročila po meri je neučinkovita, zato večina dobaviteljev določi spodnjo mejo tonaže, običajno okoli 10 ton, da upravičijo proizvodnjo po odobritvi vzorcev.
Je eloksiranje boljše od prašnega barvanja za industrijske dele?
Nobena ni univerzalno boljša. Anodizacija ponuja tršo, tanjšo oksidno plast, primerno za odpornost proti obrabi, medtem ko prašno barvanje zagotavlja debelejšo, bolj prilagodljivo barvo in vzdržljivost za vidna ohišja. Prava izbira je odvisna od pogojev izpostavljenosti.
Izbira med dobavitelji aluminijastih profilov se nanaša na usklajevanje dejanskih proizvodnih zmogljivosti s specifičnimi zahtevami uporabe, ne le na primerjavo cen enot na ponudbenem listu. Profil, namenjen za hladilno telo v industrijski elektroniki, ima drugačne prioritete kot profil, ki uokvirja tekoči trak v tovarni.
Kupci, ki postavljajo konkretna vprašanja o izvoru gredic, tonaži stiskalnice in certifikacijskem kritju, se kasneje običajno izognejo dragim neskladjem. Te podrobnosti se redko pojavijo na prvi strani kataloga, vendar pojasnjujejo, zakaj se dva na videz enaka ekstruzijska profila po namestitvi obnašata tako različno. Za industrijske projekte, kjer imata tako konstrukcijska zanesljivost kot toplotna učinkovitost resnične posledice, ostaja sodelovanje z izkušenimi dobavitelji aluminijastih profilov, ki sami nadzorujejo postopek litja in ekstrudiranja, eden od zanesljivejših načinov za zmanjšanje tega tveganja.