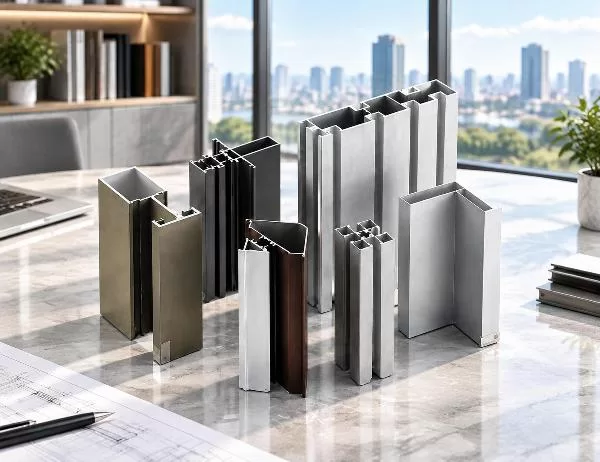
Profilet e ekstruduara të aluminit janë bërë të domosdoshme në ndërtimin bashkëkohor dhe prodhimin industrial. Këta komponentë të gjithanshëm zgjidhin një sfidë të përsëritur: si të krijohen struktura të lehta por të qëndrueshme që plotësojnë kërkesat e sakta dimensionale, duke mbetur njëkohësisht me kosto efektive. Nga kornizat skeletore të mureve të perdeve deri te kanalet e shpërndarjes së nxehtësisë në elektronikë, alumini i ekstruduar adreson probleme që materialet tradicionale kanë vështirësi t'i zgjidhin në mënyrë efikase.
Vetë procesi transformon pjesët e aluminit të ngurtë në forma komplekse të prerjes tërthore duke e detyruar metalin e nxehtë të kalojë nëpër matrica të personalizuara. Kjo metodë prodhon komponentë me gjeometri të qëndrueshme përgjatë gjithë gjatësisë së tyre, duke eliminuar nevojën për hapa të shumëfishtë prodhimi. Për inxhinierët dhe arkitektët, kjo do të thotë më pak nyje, kohë të reduktuar të montimit dhe struktura që ruajnë integritetin e tyre përballë luhatjeve të temperaturës dhe stresit mekanik.
Ekstrudimi mbështetet në deformim të kontrolluar nën presion dhe temperaturë të lartë. Presat e aluminit nxehen në afërsisht 400-500°C, duke e bërë metalin të lakueshëm pa arritur pikën e shkrirjes. Presat hidraulike aplikojnë forca që variojnë nga 1000 deri në 8000 ton, duke e shtyrë presën e zbutur përmes një hapjeje të formësuar. Profili që del ftohet shpejt, duke fiksuar prerjen tërthore të dëshiruar.
Dizajni i matricës përcakton se cilat forma janë të mundshme. Profilet e thjeshta gjeometrike si këndet dhe kanalet kërkojnë mjete të thjeshta. Seksionet komplekse të zbrazëta me boshllëqe të brendshme kërkojnë matrica shumëpjesëshe ku boshtrat krijojnë zgavrat. Ky fleksibilitet shpjegon pse profilet e ekstruduara mund të akomodojnë gjithçka, nga tubat e thjeshtë drejtkëndëshe deri te fletët komplekse të radiatorit me dhjetëra mure të holla.
Zgjedhja e aliazhit të aluminit ndikon si në procesin e nxjerrjes ashtu edhe në vetitë përfundimtare. Aliazh 6063 dominon aplikimet arkitekturore për shkak të ekstrudueshmërisë së tij të shkëlqyer dhe rezistencës së moderuar pas trajtimit termik. Aplikimet industriale shpesh specifikojnë 6061 për rezistencë më të lartë, megjithëse kërkon më shumë forcë nxjerrjeje. Aliazhet e serisë 7000 ofrojnë rezistencë maksimale, por janë më të vështira për t'u ekstruduar dhe zakonisht rezervohen për komponentë strukturorë hapësinorë ose me stres të lartë.
Alumini i papërpunuar i ekstruduar, i njohur si përfundim me mulli, oksidohet natyrshëm për të formuar një shtresë të hollë mbrojtëse. Ndërsa është i përshtatshëm për disa përdorime industriale, shumica e aplikimeve përfitojnë nga trajtimet sipërfaqësore të projektuara që rrisin rezistencën ndaj korrozionit, pamjen ose të dyja.
Anodizimi krijon një shtresë oksidi më të trashë dhe më uniforme nëpërmjet konvertimit elektrokimik. Ky proces ofron disa përparësi:
Veshje me pluhur aplikon një polimer termoplastik të thatë ose termoset që shkrihet dhe thahet në një shtresë të qëndrueshme. Kjo metodë prodhon gamën më të gjerë të ngjyrave dhe mund të arrijë tekstura nga shkëlqim i lëmuar deri në mat të ashpër. Trashësia e veshjes zakonisht varion nga 60 deri në 120 mikronë, duke siguruar rezistencë të shkëlqyer ndaj goditjeve dhe stabilitet UV.
Elektroforeza kombinon anodizimin me aplikimin e bojës, duke krijuar një sistem mbrojtjeje me shumë shtresa. Procesi depoziton grimca të ngarkuara të bojës në sipërfaqen e anodizuar përmes një fushe elektrike, duke rezultuar në mbulim uniform edhe në gjeometri komplekse. Ky trajtim shkëlqen në aplikimet arkitekturore ku rezistenca afatgjatë ndaj kushteve atmosferike ka rëndësi.
Për kërkesa të specializuara estetike, transferimi i fibrave të drurit përdor nxehtësinë dhe presionin për të aplikuar modele të shtypura në sipërfaqe të veshura me pluhur. Rezultati imiton teksturat natyrale të drurit duke ruajtur avantazhet strukturore të aluminit. Veshjet fluorokarbon PVDF ofrojnë rezistencë të lartë ndaj motit, duke ndihmuar në ruajtjen e stabilitetit të ngjyrës gjatë shumë viteve në atmosfera të ashpra bregdetare ose industriale.
Aliazhet e serisë 1000 përmbajnë 99% ose më shumë përmbajtje alumini, duke i bërë ato shumë përçuese, por relativisht të buta. Këto profile janë të përshtatshme për shufrat elektrike dhe pajisjet e përpunimit kimik, ku rezistenca ndaj korrozionit tejkalon kërkesat e forcës.
Aliazhet e serisë 3000 përfshijnë mangan për përmirësim të moderuar të rezistencës, duke ruajtur njëkohësisht formueshmëri të mirë. Këto janë të zakonshme në shkëmbyesit e nxehtësisë dhe pajisjet e gatimit, ku përçueshmëria termike mbetet e rëndësishme.
Seria 5000 përdor magnezin si elementin kryesor të lidhjes, duke ofruar rezistencë të mirë ndaj korrozionit pa trajtim termik. Aplikimet detare dhe enët nën presion shpesh i specifikojnë këto lidhje për performancën e tyre në mjedise me ujë të kripur.
Aliazhet e serisë 6000 dominojnë përdorimet strukturore dhe arkitekturore. Kombinimi i silikonit dhe magnezit lejon trajtimin termik në temperatura T4, T5 ose T6, duke balancuar forcën, ekstrudueshmërinë dhe përfundimin e sipërfaqes. 6063-T5 shërben si standardi i industrisë për kornizat e dritareve dhe muret e perdeve, duke siguruar forcë të mjaftueshme në rezistencën në tërheqje prej 150-200 MPa, duke ruajtur njëkohësisht cilësi të shkëlqyer të sipërfaqes.
Kur forca maksimale është e panegociueshme, lidhjet e serisë 7000 kombinojnë zinkun, magnezin dhe bakrin për të arritur rezistencë në tërheqje që tejkalon 500 MPa. Aplikimet hapësinore dhe mallrat sportive me performancë të lartë i përdorin këto profile pavarësisht kostos së tyre më të lartë dhe rezistencës së reduktuar ndaj korrozionit.
Transferimi i nxehtësisë përmes profileve të aluminit krijon një sfidë të rëndësishme të efikasitetit të energjisë në projektimin e ndërtesave. Përçueshmëria e lartë termike e metalit lejon që temperaturat e jashtme të anashkalojnë izolimin, duke krijuar rreziqe kondensimi dhe duke rritur ngarkesat HVAC. Sistemet me ndërprerje termike ndërpresin këtë rrugë përçueshmërie duke futur shirita poliamidi me përçueshmëri të ulët midis seksioneve të aluminit të brendshëm dhe të jashtëm.
Procesi i prodhimit me makinë krijon kanale në profile të ekstruduara, pastaj fut mbështetëse poliamidi nën tension. Këto ura polimeri ruajnë vazhdimësinë strukturore duke ulur ndjeshëm përçueshmërinë termike krahasuar me seksionet e aluminit të ngurtë. Montimi që rezulton funksionon si tre elementë të dallueshëm: një profil i jashtëm, një profil i brendshëm dhe një distancues jo-përçues.
Performanca varet nga gjeometria dhe përbërja e poliamidit. Ndërprerësit standardë termikë përdorin shirita 14-24 mm të gjerë të përforcuar me 25% fibra qelqi. Ky konfigurim mund të ndihmojë që montimet e dritareve të përmbushin kërkesat e kodit të ndërtimit në klimat e ftohta, me gjeometri më të përparuara të poliamidit me shumë dhoma ose të zgjeruara që përmirësojnë më tej performancën termike.
Implikimet strukturore kërkojnë vëmendje të kujdesshme në projektim. Zonat e poliamidit përfaqësojnë pika të dobëta mekanike që duhet të transferojnë ngarkesat e erës dhe të mbështesin peshën e xhamit. Protokollet e testimit verifikojnë që montimet e thyera termikisht ruajnë forcë të mjaftueshme nën streset e kombinuara termike dhe mekanike në një gamë të gjerë temperaturash operimi.
Ekstrudimi standard prodhon profile me prerje tërthore konsistente, por shumë aplikime kërkojnë prodhim shtesë. Qendrat e përpunimit CNC shtojnë karakteristika precize që do të ishin të pamundura ose të kushtueshme për t'u përfshirë në matricën e ekstrudimit.
Operacionet e shpimit krijojnë vrima montimi, porta kullimi dhe akses për elementët e fiksimit me saktësi të lartë pozicionimi. Makineritë shumëaksore trajtojnë kënde të përbëra dhe modele të sakta vrimash nëpër gjeometri komplekse tre-dimensionale. Kjo saktësi ka rëndësi në montimet e mureve me perde ku qindra komponentë duhet të rreshtohen në mënyrë të përsosur gjatë instalimit.
Operacionet e frezimit krijojnë çarje, xhepa dhe konture të ndërlikuara. Këto karakteristika i përshtaten izolimit të mureve, guarnicioneve dhe nyjeve të ndërlidhura. Frezimi me precizion krijon gjithashtu kanalet e nevojshme për instalimin e ndarjes termike, duke ruajtur toleranca të ngushta që sigurojnë vendosjen e duhur të poliamidit.
Saldimi bashkon seksionet e nxjerra në korniza të ngurta ose montime komplekse. Saldimi TIG prodhon nyje të pastra dhe të forta, të përshtatshme për aplikime arkitekturore ku pamja ka rëndësi. Saldimi MIG ofron prodhim më të shpejtë për strukturat industriale ku kozmetika është dytësore. Saldimi me fërkim dhe përzierje, megjithëse më pak i zakonshëm, krijon nyje pa shkrirë metalin bazë, duke ruajtur vetitë e materialit në përbërësit kritikë strukturorë.
Operacionet e shpimit dhe prerjes krijojnë prerje të sakta për menteshat, bravat dhe aksesorët e tjerë. Këto karakteristika duhet të përputhen me toleranca të ngushta për të siguruar funksionimin e duhur gjatë dekadave të përdorimit.
Pajisjet elektronike gjenerojnë energji termike të përqendruar që duhet të shpërndahet për të parandaluar degradimin e performancës ose dështimin. Profilet e aluminit të ekstruduar e zgjidhin këtë problem përmes gjeometrive që maksimizojnë sipërfaqen, duke ruajtur shtigje efikase të përçueshmërisë së nxehtësisë nga burimi.
Dizajni i pendëve ndjek parimet e inxhinierisë termike. Pendët e holla dhe të vendosura ngushtë rrisin sipërfaqen, por mund të pengojnë rrjedhën e ajrit, duke zvogëluar transferimin konvektiv të nxehtësisë. Distanca optimale zakonisht varion nga 2 mm në 8 mm në varësi të metodës së ftohjes dhe lartësisë së pendëve. Sistemet e konvekcionit natyror përdorin hapësirë më të gjerë pasi rrjedha e ajrit e drejtuar nga lundrimi ka shpejtësi të kufizuar. Konvekcioni i detyruar me ventilatorë lejon grupe pendësh më të ngushta pasi shpejtësia më e lartë e ajrit depërton në mënyrë efektive në kanalet e ngushta.
Trashësia e bazës ndikon në mënyrën se si përhapet nxehtësia nga burimi i nxehtësisë në të gjithë grupin e pendëve. Bazat e holla zvogëlojnë peshën e materialit, por mund të krijojnë pika të nxehta nëse rezistenca e përhapjes tejkalon kapacitetin e shpërndarjes së pendës. Modelimi termik kompjuterik përcakton trashësinë minimale të bazës që ruan uniformitetin e pranueshëm të temperaturës.
Trajtimet sipërfaqësore ndikojnë në performancën termike. Anodizimi i zi rrit transferimin rrezatues të nxehtësisë, i cili bëhet më i rëndësishëm në temperatura më të larta operimi. Ky trajtim mund të përmirësojë në mënyrë modeste shpërndarjen totale të nxehtësisë krahasuar me aluminin e zhveshur, megjithëse shton koston. Për aplikimet ku pamja ka rëndësi, anodizimi me ngjyrë ofron mundësi estetike me penalitet minimal termik.
Përzgjedhja e aliazhit balancon përçueshmërinë termike kundrejt kërkesave mekanike dhe të ekstrudimit. Alumini i pastër (seria 1000) ofron përçueshmëri termike shumë të lartë, por butësia e tij kufizon opsionet e montimit. Aliazhi 6063 ka përçueshmëri termike disi më të ulët, ndërsa ofron veti mekanike më të mira për vrimat me fileto dhe kapëset e montimit. Ky kompromis rrallë kufizon performancën termike pasi rezistenca primare zakonisht qëndron në shtresën kufitare konvektive dhe jo në vetë aluminin.
Saktësia dimensionale fillon me projektimin dhe mirëmbajtjen e matricës. Ndërsa ekstrudimi përparon, matricat konsumohen gradualisht, duke ndryshuar dimensionet e profilit. Protokollet e rregullta të matjes i kapin këto ndryshime përpara se ato të tejkalojnë kufijtë e tolerancës. Mjetet e matjes me precizion e skanojnë profilin që del vazhdimisht, duke zbuluar edhe devijime të vogla. Kur matjet shkojnë drejt kufijve të specifikimit, prodhimi ndalet për rregullimin ose zëvendësimin e matricës.
Inspektimi i cilësisë së sipërfaqes shqyrton uniformitetin e përfundimit, defektet dhe ngjitjen e veshjes. Profilet e anodizuara i nënshtrohen testimit të vazhdimësisë elektrike për të verifikuar integritetin e shtresës së oksidit. Sipërfaqet e veshura me pluhur kontrollohen për plotësinë e mbulimit, ngjitjen përmes testimit me vija të kryqëzuara dhe trashësinë e filmit duke përdorur matës magnetikë ose të rrymës së vorbullës.
Verifikimi i vetive mekanike ndodh nëpërmjet testimit shkatërrues të seksioneve të mostrës. Testet e tërheqjes konfirmojnë që trajtimi termik arriti temperaturën e specifikuar. Matjet e fortësisë ofrojnë një përafrim të shpejtë për vetitë e tërheqjes gjatë monitorimit rutinë të prodhimit.
Montimet e ndërprerësve termikë kërkojnë testime të specializuara. Testet mekanike të rrotullimit verifikojnë që mbështetëset e poliamidit i rezistojnë ndarjes nën ngarkesa të përcaktuara. Matjet e përçueshmërisë termike konfirmojnë se objektivat e performancës janë përmbushur. Testet e lodhjes i nënshtrojnë mostrat cikleve termike të përsëritura të kombinuara me ngarkesa mekanike, duke simuluar dekada zgjerimi dhe tkurrjeje.
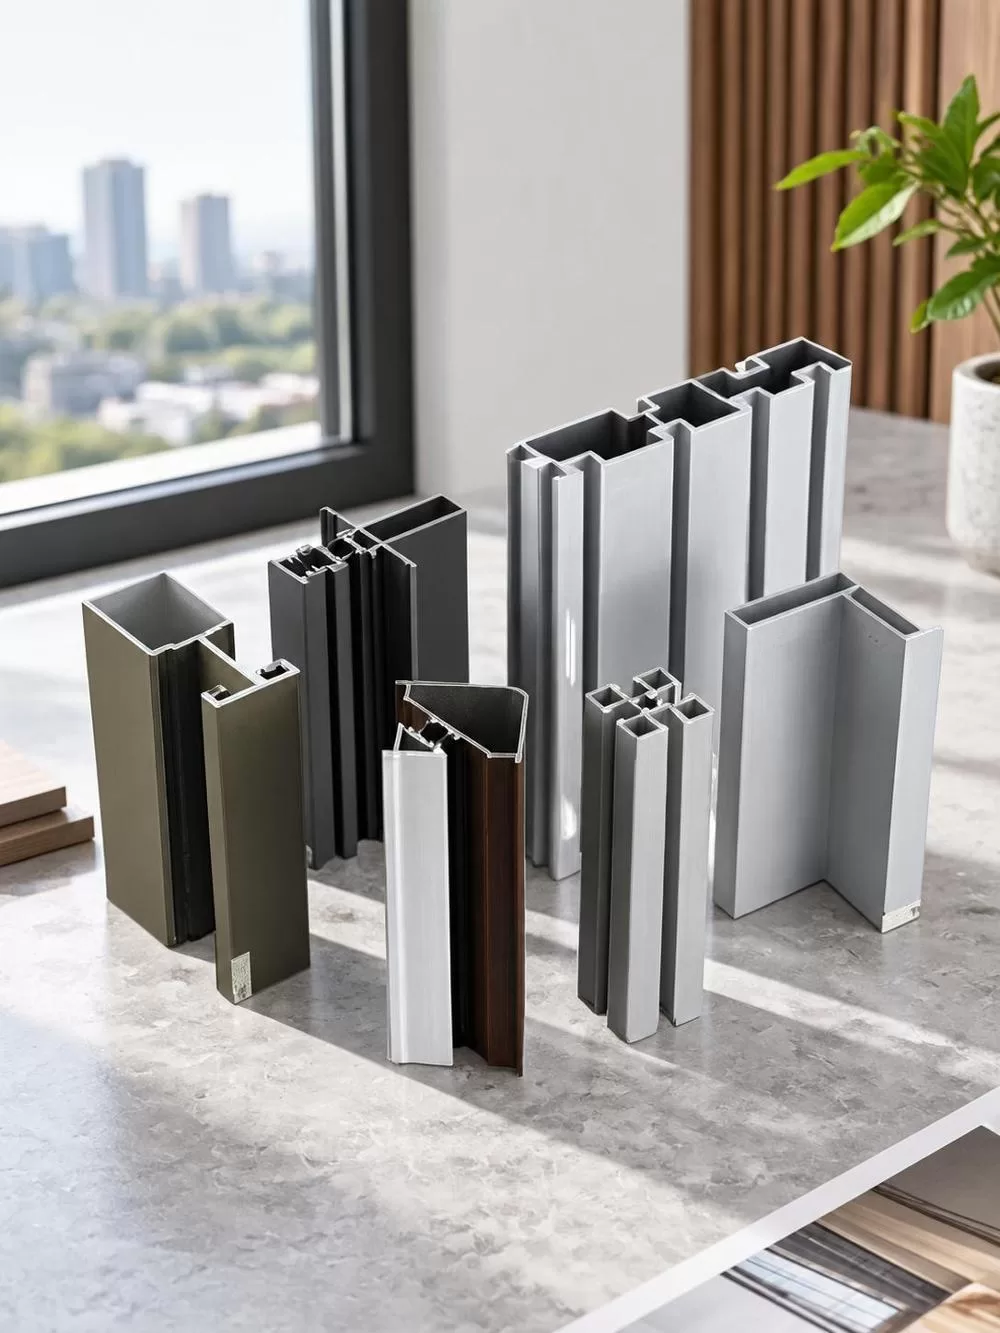
Sistemet e mureve me perde kërkojnë profile që akomodojnë panele të mëdha xhami, duke ruajtur integritetin strukturor kundër ngarkesave të erës. Seksionet e shufrave zakonisht kanë xhepa të thellë për mbajtjen e xhamit, kanale integrale kullimi dhe ngurtësi gjeometrike përmes brinjëve strategjike. Këto profile shpesh kombinojnë ekstruzione të shumëfishta: një element kryesor strukturor, pllaka presioni me kapëse dhe kapele dekorative që fshehin elementët e fiksimit.
Kornizat e dritareve dhe dyerve balancojnë kërkesat kontradiktore. Vijat e ngushta të shikimit maksimizojnë sipërfaqen e xhamit për estetikë dhe transmetim të dritës, por profilet e holla kanë vështirësi të akomodojnë pajisjet e kyçjes me shumë pika dhe ndarjet termike të përshtatshme. Optimizimi i projektimit përdor analizën e elementeve të fundme për të vendosur materialin në mënyrë efikase, duke krijuar ngurtësi aty ku ngarkesat përqendrohen ndërsa minimizojnë vëllimin diku tjetër.
Radiatorët industrialë i japin përparësi performancës termike mbi pamjen. Fletët mund të zgjaten aq hollë sa lejojnë tolerancat e prodhimit për të maksimizuar dendësinë e sipërfaqes brenda kufizimeve të rrjedhës së ajrit. Seksionet bazë shpesh integrojnë veçori montimi si boshte të filetuara ose kanale kapëse, duke eliminuar komponentët e veçantë të fiksimit që shtojnë rezistencë termike.
Sistemet e montimit të paneleve diellore duhet t'i rezistojnë ekspozimit në natyrë për dekada të tëra, duke ruajtur pozicionimin e saktë. Profilet përfshijnë hapësira rregullimi për shtrirjen e paneleve, kanalet e menaxhimit të kabllove dhe lidhjet e tokëzimit. Sipërfaqet e anodizuara ose të veshura me PVDF parandalojnë korrozionin nga ndikimet atmosferike të çatisë.
Zbatimet në transport specifikojnë profile që krijojnë korniza strukturore për karroceritë dhe interierin e automjeteve. Këto dizajne theksojnë raportet e larta të forcës ndaj peshës përmes vendosjes strategjike të materialeve. Profilet në formë T-je lejojnë sisteme modulare montimi ku komponentët bashkohen pa saldim, duke thjeshtuar riparimin dhe rikonfigurimin.
Profilet e ekstrudimit të aluminit të trajtuara siç duhet mund të ruajnë funksionalitetin për disa dekada në aplikimet tipike arkitekturore. Shtresa mbrojtëse e oksidit ose veshja e aplikuar siguron mbrojtjen e parë kundër degradimit mjedisor. Sipërfaqet e anodizuara trashen natyrshëm me kalimin e kohës përmes oksidimit të vazhdueshëm, duke përmirësuar në fakt mbrojtjen për disa vite pas instalimit.
Mjediset bregdetare dhe industriale përshpejtojnë korrozionin përmes spërkatjes me kripë dhe ekspozimit ndaj kimikateve. Trajtimet e gradës detare kombinojnë anodizimin e trashë me poret e mbyllura për të bllokuar depërtimin e klorurit. Larja e rregullt largon depozitat e akumuluara të kripës përpara se ato të përqendrohen mjaftueshëm për të sulmuar shtresën mbrojtëse.
Cikli termik shkakton ndryshime dimensionale që sforcojnë nyjet dhe lidhjet. Projektimi i duhur e akomodon këtë lëvizje përmes nyjeve rrëshqitëse, guarnicioneve fleksibël dhe elementëve të fiksimit që lejojnë lëvizje të kufizuar. Mosmarrja në konsideratë e zgjerimit termik krijon sforcime të përqendruara që përfundimisht çajnë saldimet ose lirojnë elementët e fiksimit.
Veshja mekanike ndikon në pjesët lëvizëse si shinat e dyerve rrëshqitëse dhe pikat e boshtit. Anodizimi me shtresë të fortë rrit ndjeshëm fortësinë sipërfaqësore, e krahasueshme me disa çelikë veglash. Ky trajtim zgjat ndjeshëm jetëgjatësinë e konsumimit krahasuar me anodizimin standard në aplikimet me trafik të lartë.
Degradimi nga rrezet UV ndikon në veshjet më shumë sesa në substratin e aluminit. Formulimet PVDF kanë tendencë të ruajnë stabilitetin e ngjyrës më gjatë se veshjet standarde me pluhur poliesteri, të cilat mund të zbehen ose të bëhen shkumës më shpejt nën rrezet e diellit direkte të zgjatura. Inspektimi dhe rifinitura periodike zgjasin jetëgjatësinë e shërbimit aty ku pamja ka rëndësi.
| Metoda e dërgesës | Fleksibiliteti gjeometrik | Aftësia e Gjatësisë | Kostoja e veglave | Vëllimi minimal | Toleranca tipike |
|---|---|---|---|---|---|
| Nxjerrje | E lartë për prerje tërthore konstante | Në thelb të pakufizuar | Moderuar | 500-1000 kg | ± 0.15mm |
| Formimi i rrotullave | I kufizuar në seksione të thjeshta të hapura | i pakufizuar | ulët | 100-500 kg | ± 0.25mm |
| Montimi i salduar | Liri e plotë 3D | i pakufizuar | ulët | Njësi të vetme | ± 0.5mm |
| Die Kallëp | Kompleksitet shumë i lartë | I kufizuar në ~1000 mm | i lartë | 1000+ njësi | ± 0.2mm |
Ekstrudimi zë një pozicion unik ku kompleksiteti tejkalon formimin me rul, por kostot e veglave mbeten të arsyeshme. Aftësia për të prodhuar seksione të zbrazëta me gjeometri të brendshme e dallon atë nga formimi me rul, i cili mund të krijojë vetëm profile të hapura. Krahasuar me montimet e salduara, profilet e ekstruduara eliminojnë nyjet që sjellin dobësi dhe kërkojnë prodhim që kërkon shumë punë.
Derdhja me presion konkurron me ekstrudimin për komponentë kompleksë tredimensionalë. Derdhja shkëlqen në krijimin e tipareve të ndërlikuara në të gjitha drejtimet, por nuk mund të prodhojë komponentët e gjatë me prerje konstante që karakterizojnë shumicën e aplikimeve strukturore dhe arkitekturore. Të dy proceset plotësojnë në vend që të konkurrojnë, me derdhjen që trajton nyjet dhe lidhësit, ndërsa ekstrudimi siguron elementët linearë.
Prodhimi i aluminit kërkon një konsum të konsiderueshëm energjie, me shkrirjen primare që konsumon një sasi të konsiderueshme energjie elektrike për kilogram metali të prodhuar. Megjithatë, vetë ekstrudimi shton relativisht pak energji shtesë në këtë total, duke e bërë atë një metodë efikase formimi. Riciklueshmëria e metalit e ndryshon në mënyrë dramatike ekuacionin e qëndrueshmërisë.
Alumini i ricikluar kërkon vetëm një pjesë të vogël të energjisë së nevojshme për prodhimin primar. Matricat e ekstrudimit mbeten të përdorshme edhe me lëndë të parë të ricikluar, megjithëse përbërja e aliazhit duhet të mbetet e qëndrueshme për të ruajtur vetitë mekanike. Industria e ndërtimit rikuperon një shumicë të madhe të përbërësve të aluminit në fund të jetës së ndërtesës, duke krijuar një cikël të mbyllur materialesh.
Trajtimet sipërfaqësore ndryshojnë në ndikimin mjedisor. Anodizimi përdor tretësira të acidit sulfurik që kërkojnë neutralizim dhe asgjësim të kujdesshëm. Veshje me pluhur gjeneron komponime organike të paqëndrueshme minimale krahasuar me sistemet e bojës së lëngshme, dhe pluhuri i tepërt i spërkatjes mund të rikuperohet dhe të ripërdoret. Veshjet PVDF kërkojnë më shumë hapa përpunimi, por qëndrueshmëria e tyre ekstreme zvogëlon nevojën për rifiniturë gjatë jetëgjatësisë së ndërtesës.
Përmirësimet e efikasitetit të prodhimit përqendrohen në zvogëlimin e skrapit gjatë nxjerrjes dhe fabrikimit. Dizajni i përparuar i matricës minimizon hedhjen e pjesës së pasme në secilën anë të shufrës. Modelet e optimizuara të prerjes gjatë përpunimit dytësor zvogëlojnë mbetjet e prera. Këto përfitime të efikasitetit të materialit ulin drejtpërdrejt si koston ashtu edhe ndikimin në mjedis.
Për aplikime si kornizat e paneleve diellore dhe sistemet e dritareve, energjia e kursyer gjatë fazës së përdorimit të produktit mund të tejkalojë energjinë e mishëruar në alumin me kalimin e kohës. Profilet e dritareve të thyera termikisht mund të zvogëlojnë ndjeshëm ngarkesat e ngrohjes së ndërtesës krahasuar me kornizat standarde të aluminit, duke ndihmuar në kompensimin e energjisë së tyre të prodhimit përmes konsumit të reduktuar të HVAC gjatë jetëgjatësisë së shërbimit të ndërtesës.
Goldapple-Alu Group i demonstron këto parime përmes prodhimit të integruar që përfshin nga ekstrudimi deri te trajtimi sipërfaqësor dhe përpunimi i thellë. Sipas informacionit të produktit të kompanisë, objekti i tyre trajton profile në të gjithë gamën nga lidhjet e serisë 1000 deri në 7000, duke ofruar temperatura standarde nga O deri në T8 për t'iu përshtatur kërkesave të aplikimit. Certifikimet sipas ISO9001, ISO14000 dhe ISO10012 verifikojnë kontrollet e procesit që sigurojnë cilësi të qëndrueshme duke minimizuar mbetjet dhe ndikimin mjedisor gjatë gjithë prodhimit.