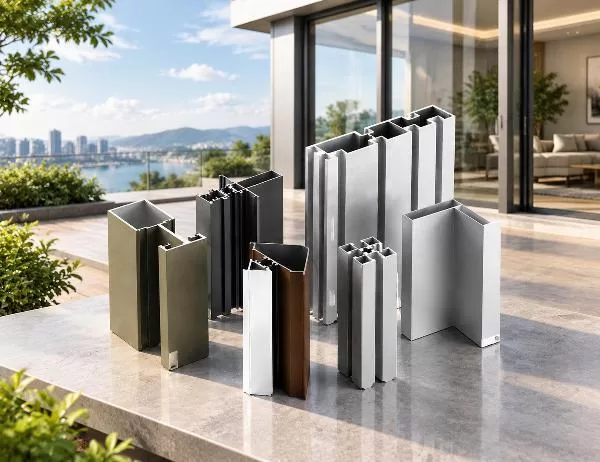
Извођачи радова на бетону губе новац сваки пут када оплата откаже, искриви се или јој је потребно превише времена за скидање. Систем алуминијумске оплате решава овај проблем заменом дрвених и челичних панела лаганим, димензионално стабилним алуминијумским компонентама које се брже склапају и преживљавају стотине циклуса поновне употребе. Овај водич анализира како ови системи функционишу, где се уклапају и шта разликује поуздану поставку од оне која пуца под поновљеним оптерећењем на градилишту.
Традиционална оплатна плоча од шперплоче или челика има кратак век трајања. Шперплоча се раслојава након десетак изливања, а челични панели су довољно тешки да успоре кретање посаде на градилишту. Алуминијумска оплата решава оба проблема одједном смањењем тежине панела за отприлике половину у поређењу са челиком, уз истовремено одржавање строжих димензионалних толеранција током поновљених циклуса ливења.
Практични резултат је мање радних сати по квадратном метру изливеног бетона. Двочлана екипа може да подигне и постави алуминијумске панеле за које би иначе била потребна три или четири радника са челичним еквивалентима. Та разлика се увећава у стамбеном пројекту средње спратности са десетинама понављајућих подних плоча.
Брже скидање конструкције је друга половина једначине. Алуминијумски панели се предвидљивије ослобађају од очврслог бетона него дрво, које бубри и лепи се када апсорбује влагу. Пројекти који се изводе по кратким распоредима ливења зависе од те предвидљивости како би следећи циклус био на правом путу.
Није сав алуминијум погодан за употребу у оплатама, и ту многи купци буду заблуђени генеричким тврдњама. Компоненте оплате се обично ослањају на легуре серије 6000, као што су 6061 или 6063, јер ова породица легура уравнотежује чврстоћу, екструдабилност и отпорност на корозију при вишекратној употреби.
Легура 6063 нуди добру површинску обраду и умерену чврстоћу, што је чини уобичајеном у архитектонским екструзијама. 6061, насупрот томе, има већу механичку чврстоћу и боље је прилагођена структурним панелима који су изложени поновљеним ударима вибрација и опреме за сабијање. Ознака темперације је овде подједнако важна као и породица легуре.
Панел екструдиран у Т6 стању је термички обрађен да би се постигла висока чврстоћа за ту легуру, што је важно када се оплата испушта, вуче или слаже на неравном терену. Купци који упоређују добављаче требало би да питају и за класу легуре и за стање, а не само за нејасну ознаку „алуминијум“, јер разлика утиче на то колико циклуса ливања панел преживи пре него што дође до деформације.
Комплетан систем је више од равних панела. Он укључује дефинисани скуп делова пројектованих да раде заједно као поновљиви комплет, уместо делова сечених по мери за сваки посао.
Сваки од ових делова зависи од прецизне екструзије како би се доследно уклопио. Лабаве толеранције код једног типа компоненте могу пореметити поравнање у целој серији панела, због чега су капацитет пресе за екструзију и контрола квалитета у фабрици важнији него што купци често претпостављају.
Компоненте оплате захтевају већу димензионалну конзистентност него многе друге алуминијумске примене, јер панели морају да се међусобно спајају преко десетина или стотина поновљених јединица. Овде капацитет опреме за екструзију постаје релевантан за одлуку купца, а не само детаљ производње.
Веће екструзионе пресе, у распону од 3600 тона, омогућавају формирање сложенијих попречних пресека у једном пролазу, укључујући ребрасте или пераје профиле којима је потребно структурно ојачање уграђено у сам облик, а не додато накнадно. Goldapple-Alu производи индустријске алуминијумске екструзије на пресама овог капацитета, што подржава врсту сложених ребрастих и структурних попречних пресека које често захтевају оплата и компоненте арматуре.
Поред тонаже сирове пресе, инспекција квалитета током фаза производње одређује да ли та прецизност заиста стиже на градилиште. Профиле треба проверити у односу на признате стандарде, као што су кинеска спецификација GB5237 или захтеви за управљање квалитетом ISO 9001, на више тачака, а не само при коначној испоруци. Прескакање међупровера је начин на који се димензионално померање увлачи у серију, а да нико то не примети, све док се панели не поравнају на градилишту.
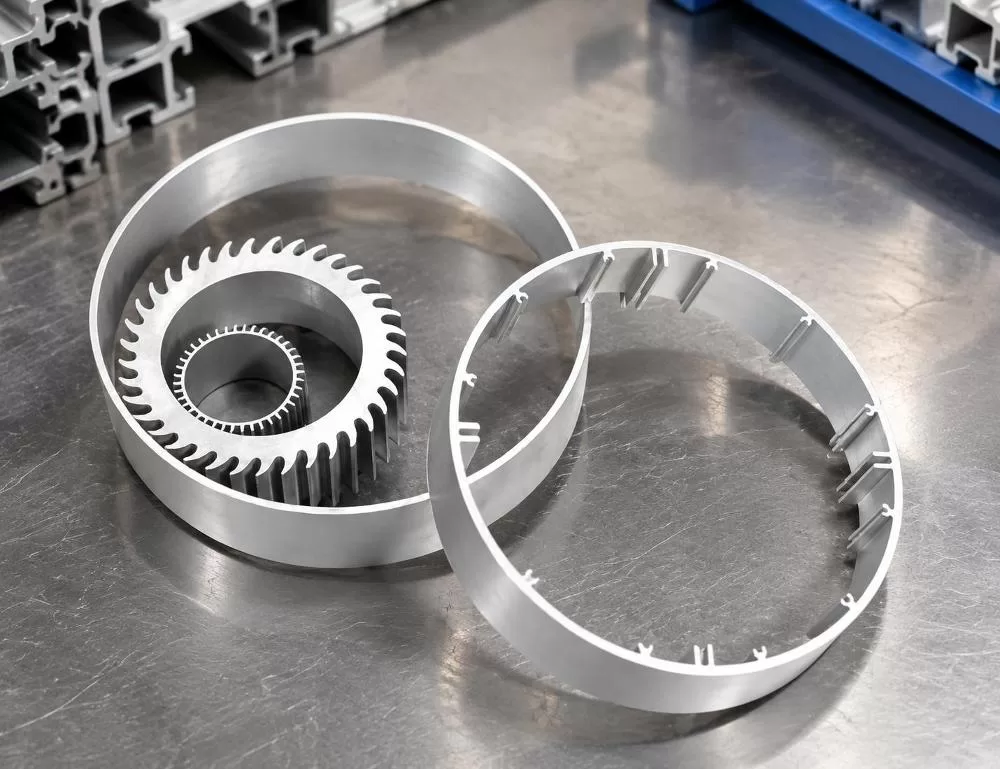
Док структурне плоче система оплате трпе најтежа оптерећења, носећи хардвер и носачи често имају користи од површинске обраде која је отпорна на корозију и поједностављује чишћење између изливања. Доступне опције завршне обраде алуминијумских екструзија у овој категорији обично укључују анодизирање, прашкасто премазивање, полирање и пескарење.
Анодизирани премази стварају оксидни слој на самој металној површини, што је добро отпорно на влажним или приобалним градилиштима где би необрађени алуминијум брже оксидирао. Прашкасти премази додају издржљив слој боје који такође помаже посадама да визуелно разликују типове компоненти на први поглед, што је мали детаљ који убрзава монтажу када градилиште ради са више величина панела одједном.
Пескарене или фрезоване површине, које се углавном не третирају, уобичајене су на хардверу који се ионако чешће мења, као што су клинови и игле који су директно под утицајем чекића током монтаже и растављања.
| Фактор | Алуминијумска оплата | Челична оплата | Оплата од дрвета/шперплоче |
|---|---|---|---|
| Тежина панела | Лагано, изводљиво ручно руковање | Тешка, често је потребна помоћ дизалице | Лаган, али слаби током циклуса |
| Типични циклуси поновне употребе | Високо, уз правилно руковање | Висока, али склона корозији | Ниско, деградира након поновљеног изливања |
| Површинска завршна обрада на бетону | Глатко, конзистентно | Глатко када је ново, јамице са рђом | Променљиво, могућ пренос зрна |
| Брзина монтаже | Брзи, модуларни системи са клиновима и клиновима | Спорије, теже везе | Умерено, потребно је кројење на лицу места |
| Отпорност на корозију | Добро, посебно са анодизираном или премазаном завршном обрадом | Захтева континуирани третман рђе | Није применљиво, али апсорпција влаге је проблем |
Ово поређење не има за циљ да се један материјал прогласи универзално супериорним. Дрво и даље има смисла за појединачне облике одливака који се никада неће поново користити. Челик остаје уобичајен тамо где екстремна структурна оптерећења превазилазе оно за шта су алуминијумски профили предвиђени. Алуминијум заслужује своје место посебно у понављајућим, модуларним конструкцијама где су брзина и поновна употреба важнији од сирове носивости.
Избор праве спецификације није ствар одабира најјаче доступне опције. Ради се о усклађивању легуре и темперамента са стварним оптерећењем којем ће компонента бити изложена током свог животног века.
Прескакање било ког од ових корака је начин на који пројекти завршавају са оплатом која изгледа добро на папиру, али лошије функционише на терену када притисак стезања и поновљена употреба почну да откривају слабе тачке.
Да ли алуминијумска оплата кошта више него дрвена?
Да, почетни трошкови материјала су обично већи. Предност у трошковима се показује током вишеструких циклуса поновне употребе, где дрво захтева честу замену, а алуминијумски панели настављају да функционишу.
Да ли се алуминијумска оплата може користити за закривљене или неправилне конструкције?
Могуће је са прилагођеним екструзионим профилима, али алуминијумски системи су најисплативији у понављајућим, модуларним распоредима попут стамбених подних плоча и стандардизованих зидних делова, а не у једнократним закривљеним облицима.
Како тонажа екструзионе пресе утиче на коначни производ који добијем?
Пресе веће тонаже, као што су оне до 3600 тона, могу формирати сложеније попречне пресеке у једном пролазу екструзије, што утиче на структурне детаље доступне код ребрастих или ојачаних хардверских компоненти.
Које су минималне количине за поруџбине типичне за индустријске поруџбине алуминијумске екструзије?
Минималне поруџбине варирају у зависности од добављача и легуре, али индустријске поруџбине у великим количинама често почињу око 10 тона након што се профили узорака потврде и одобре.
Да ли је анодизирана или прашкаста завршна обрада неопходна за структурне оплатне панеле?
Зависи од окружења на градилишту. Приобална или места са високом влажношћу имају више користи од анодизоване или прашкасте заштите него сува места у унутрашњости, где површине са завршном обрадом могу бити довољне за краткорочне пројекте.
Спецификација система алуминијумске оплате своди се на усклађивање три ствари: легуре и чврстоће са вашим структурним оптерећењем, прецизности екструзије са вашом толеранцијом монтаже и завршне обраде површине са окружењем на вашем градилишту. Ниједна од ових одлука не би требало да се доноси само на основу тврдњи у брошури.
Затражите од добављача документовану класу легуре, ознаку темперације и евиденцију сертификације, као што је усклађеност са ISO 9001 или GB5237, пре него што се обавежете на поруџбину на велико. За нас у Goldapple-Alu, испорука индустријских алуминијумских екструзија серије 6000 произведених на пресама до 3600 тона значи да су ове спецификације нешто што документујемо и иза чега стојимо, а не само да их рекламирамо. Добро специфициран систем алуминијумске оплате, поткрепљен проверљивим подацима о производњи, је оно што одржава поновљено изливање бетона по плану, циклус за циклусом.