Проналажење правог партнера међу добављачима алуминијумских профила често одлучује да ли ће пројекат бити испоручен на време или ће доћи до застоја на екструзионој линији. Купци ретко не успевају због цене. Не успевају зато што се класе легура, толеранције или опције завршне обраде од самог почетка нису у складу са применом.
Ово је најважније у индустријским условима, где профили носе структурна оптерећења или одводе топлоту од осетљивих компоненти. Хладњак који изгледа идентично на спецификационом листу може се понашати веома различито у зависности од чистоће гредица и тонаже пресе. Унапред исправно одређивање ових детаља штеди касније потребе за преправком.
Већина каталога алуминијумских профила пише се на исти начин. Серије легура, опсег чврстоће и неколико тачака са описима примене, понављају се на десетинама веб страница добављача са мањим променама у формулацијама. Сличност крије стварне разлике у дубини производње.
Добављач који користи мале пресе испод 1000 тона једноставно не може да произведе исте тешке структурне профиле као онај који користи већу опрему. Тонажа пресе директно ограничава сложеност попречног пресека и конзистентност дебљине зида, што је важно када профил треба да носи механичко оптерећење без савијања под напоном.
Квалитет билета ствара други слој тешкоће који купци не могу да виде из техничког листа. Профили ливен од рециклираног или алуминијума мешаних извора могу да садрже неконзистентне елементе у траговима, што утиче на ток екструзије и завршну обраду површине. Добављачи који лију сопствене билете у наменским пећима за топљење и хомогенизацију имају већу контролу над овом променљивом него они који купују билете од трећих страна.
Индустријске примене се деле на два широка захтева: структурна чврстоћа и термичке перформансе. Рам транспортера захтева крутост и димензионалну стабилност. Хладњак захтева површину и топлотну проводљивост. Оба се обично израђују из исте породице легура серије 6000, али се дизајн екструзије и избор темперирања мењају у зависности од посла.
Алуминијумска легура 6063, посебно, уравнотежује могућност екструдирања са пристојном механичком чврстоћом, због чега се тако често појављује у хладњацима и оквирима машина. Линија профила AP39-6063 компаније Goldapple-Alu је направљена на бази ове легуре, ливена од чистих алуминијумских гредица произведених интерно, а не набављених споља.
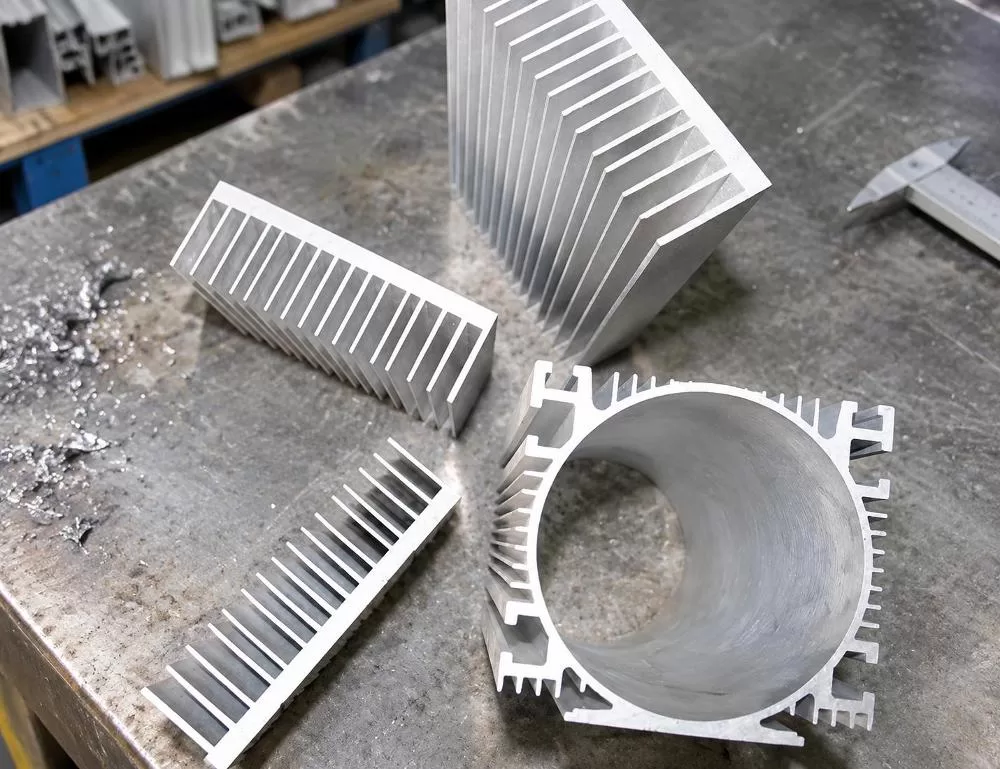
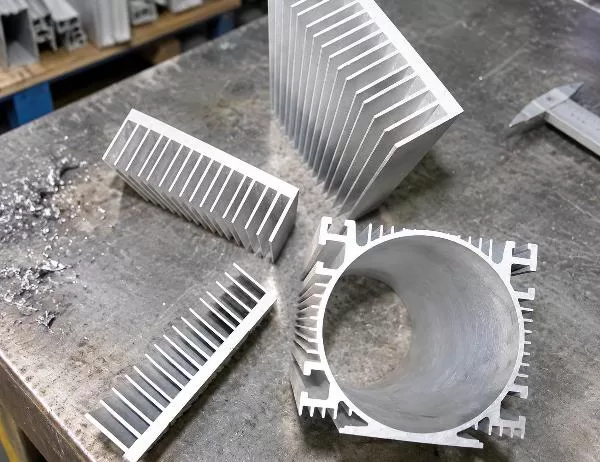
Горња слика илуструје поенту на којој вреди размислити: геометрија расхладних ребара није декоративна. Размак и висина сваког ребра на чешљастом профилу хладњака одређују колика површина је у контакту са ваздухом који се креће, што заузврат одређује колико брзо топлота напушта компоненту. Профил са чвршћим, уједначенијим ребрима екструдиран на преси велике тонаже има тенденцију да боље држи толеранцију током дужег периода него онај који се гура кроз опрему са мањом снагом.
Купци који су нови у свету екструзије алуминијума често третирају спецификације као формалност. То није тако. Три области заслужују пажљивију пажњу пре него што наруче.
| Спецификација | Типични распон | Зашто је важно |
|---|---|---|
| Аллои Граде | Серија 6000 (нпр. 6063) | Одређује однос чврстоће и тежине и екструдабилност |
| темперамент | T3 do T8 | Контролише тврдоћу и дуктилност након термичке обраде |
| Дебљина зида | Изнад КСНУМКСмм | Утиче на структурну крутост и отпорност на деформације |
| Дужина профила | КСНУМКС до КСНУМКС метара | Утиче на логистику испоруке и потребе за сечењем на лицу места |
Ознака темперамента, посебно, обично збуњује купце који први пут купују производ. Т3 темпер је мекши и лакши за савијање у прилагођене облике, док Т8 нуди већу чврстоћу, али мању флексибилност током обликовања након екструзије. Избор погрешног темперовања за савијање или машинску обраду може довести до пуцања дела или губитка производне серије.
Толеранција дебљине зида је подједнако важна, посебно за делове који се међусобно спајају са другим компонентама. Чак и мало одступање преко велике дужине профила може да поремети целу монтажну линију која зависи од доследног приањања.
Површинска обрада је област у коју многи индустријски купци недовољно улажу, углавном зато што је профил скривен унутар машине или кућишта. То размишљање важи све док корозија или хабање не постану главобоља одржавања годину дана касније.
Неколико начина завршне обраде одговара различитим индустријским условима:
Ниједна од ових завршних обрада не мења механичко понашање легуре која се налази у основи. Оне мењају начин на који профил стари у свом радном окружењу, што је посебно, али подједнако важно разматрање.
Размера није сујетна метрика. То је практичан сигнал онога што добављач заправо може да испоручи под притиском рокова. Постројење које ради на неколико машина мучи се са великим или хитним поруџбинама, док оно са већим капацитетом машина може да апсорбује променљиву потражњу без продужења рокова испоруке за месеце.
Узмите у обзир ове индикаторе капацитета приликом провере добављача:
Голдапл-Алу послује у свим овим димензијама капацитета, користећи 24 екструзионе пресе до 3600 тона, поред сопственог ливења гредица, што је један од разлога зашто нас индустријски купци бирају за наруџбине структурних и термичких профила.
Да ли виши темперамент увек значи јачи профил?
Генерално, Т8 профили су отпорнији на деформације него Т3, али виша температура такође смањује колико лако се метал може савити или обликовати након тога. Прави избор зависи од тога да ли вашем делу треба обликовање након екструзије.
Да ли један дизајн профила може служити и структурним и термичким сврхама?
Понекад, али ретко је оптимално. Профил оптимизован за одвођење топлоте даје приоритет површини пераја, док структурни профил даје приоритет дебљини зида и геометрији носивости. Комбиновање оба циља обично значи компромис у погледу једног.
Зашто су минималне количине поруџбине важне за одлуке о набавци?
Минималне количине наруџбине (MOQ) одражавају како су заказане линије за екструзију. Покретање пресе за мале поруџбине по мери је неефикасно, па већина добављача поставља горњу границу тонаже, обично око 10 тона, како би оправдали производњу након што се узорци одобре.
Да ли је анодизирање боље од прашкастог премаза за индустријске делове?
Ниједно није универзално боље. Анодирање нуди тврђи, тањи оксидни слој погодан за отпорност на хабање, док прашкасто премазивање пружа дебљу, прилагодљивију боју и издржљивост за видљива кућишта. Прави избор зависи од услова изложености.
Избор између добављача алуминијумских профила своди се на усклађивање стварних производних капацитета са специфичним захтевима примене, а не само на поређење јединичних цена на понуди. Профил намењен за хладњак унутар индустријске електронике има другачије приоритете од оног који уоквирује транспортни систем у фабричком погону.
Купци који постављају оштра питања о набавци гредица, количини пресе и покривености сертификацијом имају тенденцију да избегну скупе неусклађености касније. Ти детаљи се ретко појављују на првој страници каталога, али објашњавају зашто се два наизглед идентична екструзиона профила понашају толико различито након инсталације. За индустријске пројекте где структурна поузданост и термичке перформансе носе стварне последице, сарадња са искусним добављачима алуминијумских профила који контролишу сопствени процес ливења и екструзије остаје један од поузданијих начина за смањење тог ризика.