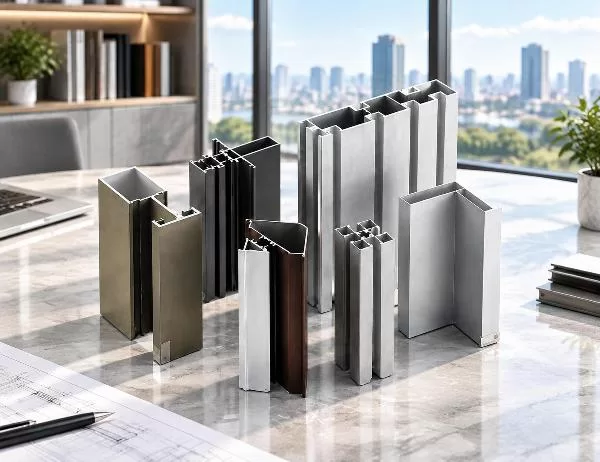
Aluminiumprofiler har blivit oumbärliga inom modern byggnation och industriell tillverkning. Dessa mångsidiga komponenter löser en återkommande utmaning: hur man skapar lätta men hållbara strukturer som uppfyller exakta dimensionskrav samtidigt som de förblir kostnadseffektiva. Från skelettkonstruktioner i fasader till värmeavledningskanaler i elektronik, åtgärdar extruderad aluminium problem som traditionella material har svårt att lösa effektivt.
Själva processen omvandlar solida aluminiumbill till komplexa tvärsnittsformer genom att tvinga uppvärmd metall genom specialformar. Denna metod producerar komponenter med enhetlig geometri längs hela sin längd, vilket eliminerar behovet av flera tillverkningssteg. För ingenjörer och arkitekter innebär detta färre fogar, minskad monteringstid och strukturer som bibehåller sin integritet trots temperaturfluktuationer och mekanisk stress.
Extrudering bygger på kontrollerad deformation under högt tryck och temperatur. Aluminiumämnen värms upp till cirka 400–500 °C, vilket gör metallen formbar utan att nå sin smältpunkt. Hydraulpressar applicerar krafter från 1000 till 8000 ton och trycker det mjuknade ämnet genom en formad formöppning. Den framväxande profilen kyls snabbt och låses in i önskat tvärsnitt.
Formdesignen avgör vilka former som är möjliga. Enkla geometriska profiler som vinklar och kanaler kräver enkla verktyg. Komplexa ihåliga sektioner med inre hålrum kräver flerdelade formar där dorn skapar hålrummen. Denna flexibilitet förklarar varför extruderade profiler kan rymma allt från enkla rektangulära rör till invecklade kylflänsar med dussintals tunna väggar.
Valet av aluminiumlegering påverkar både extruderingsprocessen och de slutliga egenskaperna. Legering 6063 dominerar arkitektoniska tillämpningar på grund av dess utmärkta extruderbarhet och måttliga hållfasthet efter värmebehandling. Industriella tillämpningar specificerar ofta 6061 för högre hållfasthet, även om det kräver mer extruderingskraft. Legeringar i 7000-serien ger maximal hållfasthet men är svårare att extrudera och är vanligtvis reserverade för flyg- eller högspänningskonstruktioner.
Rå extruderad aluminium, känd som valsfinish, oxiderar naturligt och bildar ett tunt skyddande lager. Även om det är tillräckligt för vissa industriella användningsområden, gynnas de flesta tillämpningar av specialkonstruerade ytbehandlingar som förbättrar korrosionsbeständighet, utseende eller båda.
Anodisering skapar ett tjockare, mer enhetligt oxidlager genom elektrokemisk omvandling. Denna process erbjuder flera fördelar:
Pulverlackering applicerar en torr termoplast eller härdplastpolymer som smälter och härdar till en slitstark yta. Denna metod ger det bredaste färgskalan och kan uppnå texturer från slät glans till grov matt. Beläggningstjockleken varierar vanligtvis från 60 till 120 mikron, vilket ger utmärkt slagtålighet och UV-stabilitet.
Elektrofores kombinerar anodisering med färgapplicering, vilket skapar ett flerskiktat skyddssystem. Processen avsätter laddade färgpartiklar på den anodiserade ytan genom ett elektriskt fält, vilket resulterar i en jämn täckning även i komplexa geometrier. Denna behandling utmärker sig i arkitektoniska tillämpningar där långsiktig väderbeständighet är viktig.
För speciella estetiska krav använder träådringsöverföring värme och tryck för att applicera tryckta mönster på pulverlackerade ytor. Resultatet imiterar naturliga trästrukturer samtidigt som aluminiumets strukturella fördelar bibehålls. PVDF-fluorkolbeläggningar erbjuder hög väderbeständighet, vilket bidrar till att bibehålla färgstabilitet under många år i krävande kust- eller industriella miljöer.
Legeringarna i 1000-serien innehåller 99 % eller högre aluminiumhalt, vilket gör dem mycket ledande men relativt mjuka. Dessa profiler passar för elektriska samlingsskenor och kemisk processutrustning där korrosionsbeständighet överväger hållfasthetskraven.
Legeringar i 3000-serien innehåller mangan för måttlig hållfasthetsförbättring samtidigt som god formbarhet bibehålls. Dessa är vanliga i värmeväxlare och köksutrustning där värmeledningsförmågan är viktig.
5000-serien använder magnesium som primärt legeringselement, vilket ger god korrosionsbeständighet utan värmebehandling. Marina tillämpningar och tryckkärl specificerar ofta dessa legeringar för deras prestanda i saltvattenmiljöer.
Legeringar i 6000-serien dominerar strukturella och arkitektoniska användningsområden. Kombinationen av kisel och magnesium möjliggör värmebehandling till T4-, T5- eller T6-härdningsgrader, vilket balanserar hållfasthet, extruderbarhet och ytfinish. 6063-T5 fungerar som industristandard för fönsterkarmar och fasadväggar och ger tillräcklig hållfasthet vid 150-200 MPa draghållfasthet samtidigt som den bibehåller utmärkt ytkvalitet.
När maximal hållfasthet inte är förhandlingsbar kombinerar legeringar i 7000-serien zink, magnesium och koppar för att uppnå draghållfastheter på över 500 MPa. Flygindustrin och högpresterande sportartiklar använder dessa profiler trots deras högre kostnad och minskade korrosionsbeständighet.
Värmeöverföring genom aluminiumprofiler skapar en betydande utmaning för energieffektivitet vid byggnadsdesign. Metallens höga värmeledningsförmåga gör att utomhustemperaturer kan kringgå isoleringen, vilket skapar risker för kondens och ökar belastningen på värme- och ventilationssystemet. Köldbrytande system avbryter denna ledande väg genom att infoga lågledande polyamidremsor mellan inre och yttre aluminiumprofiler.
Tillverkningsprocessen bearbetar spår i extruderade profiler och sätter sedan in polyamidstöttor under spänning. Dessa polymerbryggor bibehåller strukturell kontinuitet samtidigt som de avsevärt minskar värmeledningsförmågan jämfört med solida aluminiumprofiler. Den resulterande enheten fungerar som tre distinkta element: en yttre profil, en inre profil och en icke-ledande distans.
Prestandan beror på polyamidens geometri och sammansättning. Standardköldbryggor använder 14–24 mm breda remsor förstärkta med 25 % glasfiber. Denna konfiguration kan hjälpa fönsterkonstruktioner att uppfylla byggreglernas krav i kalla klimat, medan mer avancerade flerkammar- eller expanderade polyamidgeometrier förbättrar den termiska prestandan ytterligare.
Strukturella implikationer kräver noggrann designuppmärksamhet. Polyamidzonerna representerar mekaniska svaga punkter som måste överföra vindlaster och bära upp glasets vikt. Testprotokoll verifierar att termiskt brutna enheter bibehåller tillräcklig hållfasthet under kombinerade termiska och mekaniska påfrestningar över ett brett spektrum av driftstemperaturer.
Standard extrudering producerar profiler med konsekventa tvärsnitt, men många tillämpningar kräver ytterligare tillverkning. CNC-bearbetningscentra lägger till precisionsfunktioner som skulle vara omöjliga eller kostnadskrävande att införliva i extruderingsmunstycket.
Borrningsoperationer skapar monteringshål, dräneringsportar och åtkomst till fästelement med hög positioneringsnoggrannhet. Fleraxismaskiner hanterar sammansatta vinklar och exakta hålmönster över komplexa tredimensionella geometrier. Denna precision är viktig i fasadmonteringar där hundratals komponenter måste justeras perfekt under installationen.
Fräsningsoperationer skär spår, fickor och invecklade konturer. Dessa funktioner möjliggör tätningslister, packningar och sammankopplade fogar. Precisionsfräsning skapar också de spår som krävs för installation av termisk brytning, vilket bibehåller snäva toleranser som säkerställer korrekt placering av polyamid.
Svetsning sammanfogar extruderade sektioner till styva ramar eller komplexa enheter. TIG-svetsning producerar rena, starka fogar som är lämpliga för arkitektoniska tillämpningar där utseendet är viktigt. MIG-svetsning erbjuder snabbare produktion för industriella strukturer där kosmetika är sekundärt. Friktionssvetsning, även om det är mindre vanligt, skapar fogar utan att smälta basmetallen, vilket bevarar materialegenskaperna i kritiska strukturella komponenter.
Stansning och urtagning skapar exakta utskärningar för gångjärn, lås och annan beslag. Dessa funktioner måste ha snäva toleranser för att säkerställa korrekt funktion under årtionden av användning.
Elektroniska apparater genererar koncentrerad termisk energi som måste avledas för att förhindra prestandaförsämring eller fel. Extruderade aluminiumprofiler löser detta problem genom geometrier som maximerar ytan samtidigt som effektiva värmeledningsvägar från källan bibehålls.
Fenkonstruktionen följer termiska principer. Tunna, tätt placerade fenor ökar ytan men kan hindra luftflödet och minska konvektiv värmeöverföring. Optimalt avstånd varierar vanligtvis från 2 mm till 8 mm beroende på kylmetod och fenhöjd. Naturliga konvektions-system använder bredare avstånd eftersom flytkraftsdrivet luftflöde har begränsad hastighet. Forcerad konvektion med fläktar möjliggör tätare fenuppsättningar eftersom högre lufthastighet penetrerar smala kanaler effektivt.
Basens tjocklek påverkar hur effektivt värme sprids från värmekällan över hela flänsmatrisen. Tunna baser minskar materialvikten men kan skapa heta punkter om spridningsmotståndet överstiger flänsens avledningskapacitet. Beräkningsbaserad termisk modellering bestämmer den minsta basens tjocklek som upprätthåller acceptabel temperaturjämnhet.
Ytbehandlingar påverkar termisk prestanda. Svart anodisering ökar strålningsvärmeöverföringen, vilket blir mer betydande vid högre driftstemperaturer. Denna behandling kan blygsamt förbättra den totala värmeavledningen jämfört med rent aluminium, även om det ökar kostnaden. För tillämpningar där utseendet är viktigt ger färgad anodisering estetiska alternativ med minimal termisk belastning.
Legeringsvalet balanserar värmeledningsförmågan mot mekaniska krav och extruderingskrav. Ren aluminium (1000-serien) erbjuder mycket hög värmeledningsförmåga, men dess mjukhet begränsar monteringsmöjligheterna. 6063-legering har något lägre värmeledningsförmåga samtidigt som den ger bättre mekaniska egenskaper för gängade hål och monteringsklämmor. Denna avvägning begränsar sällan termisk prestanda eftersom det primära motståndet vanligtvis ligger i det konvektiva gränsskiktet snarare än i själva aluminiumet.
Dimensionsnoggrannhet börjar med formkonstruktion och underhåll. Allt eftersom extruderingen fortskrider slits formarna gradvis, vilket förändrar profilens dimensioner. Regelbundna mätprotokoll fångar upp dessa variationer innan de överskrider toleransgränserna. Precisionsmätverktyg skannar kontinuerligt den nya profilen och upptäcker även små avvikelser. När mätningarna avviker mot specifikationsgränserna stoppas produktionen för justering eller utbyte av formen.
Vid ytkvalitetsinspektion undersöks ytjämnhet, defekter och beläggningens vidhäftning. Anodiserade profiler genomgår elektrisk kontinuitetstestning för att verifiera oxidlagrets integritet. Pulverlackerade ytor kontrolleras med avseende på täckning, vidhäftning genom korsmätning och filmtjocklek med hjälp av magnetiska eller virvelströmsmätare.
Verifiering av mekaniska egenskaper sker genom destruktiv provning av provsektioner. Draghållfasthetsprov bekräftar att värmebehandlingen uppnådde den specificerade anlöpningsgraden. Hårdhetsmätningar ger en snabb indikation på draghållfasthetsegenskaper under rutinmässig produktionsövervakning.
Termisk brytning kräver specialiserad testning. Mekaniska utrullningstester verifierar att polyamidstöttor motstår separation under definierade belastningar. Värmeledningsförmågans mätningar bekräftar att prestandamålen uppfylls. Utmattningstester utsätter prover för upprepade termiska cykler i kombination med mekaniska belastningar, vilket simulerar årtionden av expansion och kontraktion.
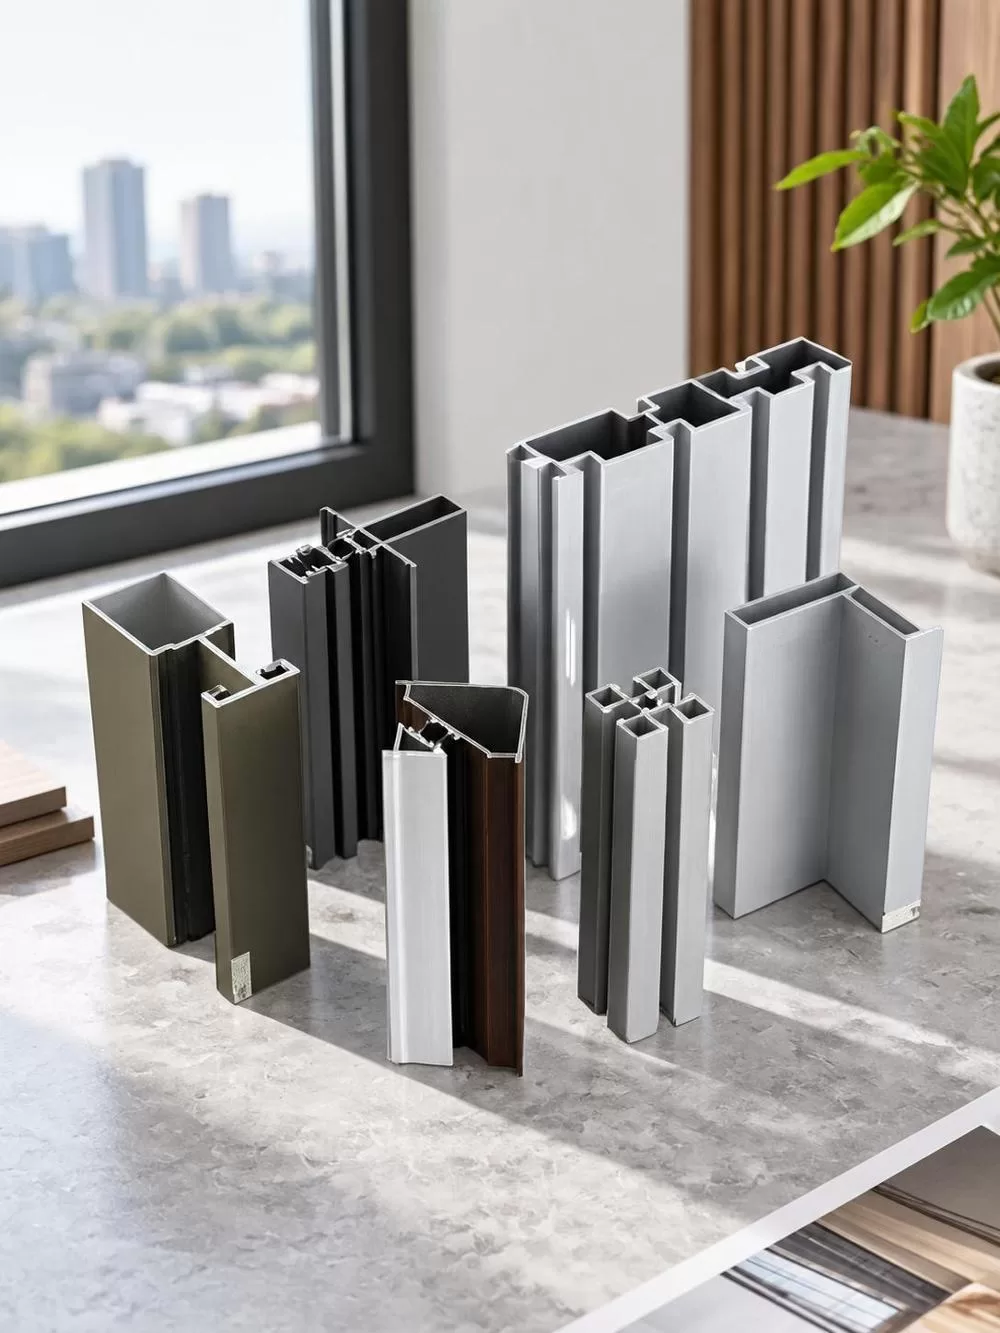
Fasadväggssystem kräver profiler som klarar stora glaspaneler samtidigt som de bibehåller strukturell integritet mot vindlaster. Spröjsprofiler har vanligtvis djupa fickor för att hålla fast glaset, integrerade dräneringskanaler och geometrisk styvhet genom strategiska ribbor. Dessa profiler kombinerar ofta flera extruderingar: en primär konstruktionsdel, påsnäppbara tryckplattor och dekorativa lock som döljer fästelement.
Fönster- och dörrkarmar balanserar motstridiga krav. Smala siktlinjer maximerar glasytan för estetik och ljusgenomsläpp, men tunna profiler har svårt att rymma flerpunktslås och tillräckliga köldbryggor. Designoptimering använder finita elementanalys för att placera material effektivt, vilket skapar styvhet där laster koncentreras samtidigt som volymen minimeras på andra ställen.
Industriella kylflänsar prioriterar termisk prestanda framför utseende. Flänsar kan göras så tunna som tillverkningstoleranser tillåter för att maximera ytdensiteten inom luftflödesbegränsningar. Bassektioner integrerar ofta monteringsfunktioner som gängade bussningar eller klämkanaler, vilket eliminerar separata fästelement som ökar termiskt motstånd.
Monteringssystem för solpaneler måste motstå årtionden av utomhusexponering samtidigt som de bibehåller exakt positionering. Profiler har justeringsspår för paneljustering, kabelkanaler och jordningsanslutningar. Anodiserade eller PVDF-belagda ytor förhindrar korrosion från väderpåverkan på taket.
Transportapplikationer specificerar profiler som skapar strukturella ramverk för fordonskarosser och interiörer. Dessa konstruktioner betonar höga hållfasthets-viktförhållanden genom strategisk materialplacering. T-spårsprofiler möjliggör modulära monteringssystem där komponenter sammanfogas utan svetsning, vilket förenklar reparation och omkonfigurering.
Korrekt behandlade aluminiumprofiler kan bibehålla funktionaliteten i flera decennier i typiska arkitektoniska tillämpningar. Det skyddande oxidskiktet eller den applicerade beläggningen ger det första försvaret mot miljöförstöring. Anodiserade ytor tjocknar naturligt över tid genom fortsatt oxidation, vilket faktiskt förbättrar skyddet i flera år efter installationen.
Kust- och industrimiljöer accelererar korrosion genom saltstänk och kemisk exponering. Marinbehandlingar kombinerar tjock anodisering med förseglade porer för att blockera kloridpenetration. Regelbunden tvättning tar bort ackumulerade saltavlagringar innan de koncentreras tillräckligt för att angripa det skyddande lagret.
Termisk expansion orsakar dimensionsförändringar som belastar fogar och anslutningar. Korrekt design möjliggör denna rörelse genom glidfogar, flexibla tätningar och fästelement som tillåter begränsad rörelse. Underlåtenhet att ta hänsyn till termisk expansion skapar koncentrerade spänningar som så småningom spricker svetsar eller lossar fästelement.
Mekaniskt slitage påverkar rörliga komponenter som skjutdörrsskenor och svängpunkter. Hårdbeläggningsanodisering ökar ythårdheten avsevärt, jämförbart med vissa verktygsstål. Denna behandling förlänger slitstyrkan avsevärt jämfört med standardanodisering i applikationer med hög belastning.
UV-nedbrytning påverkar beläggningar mer än aluminiumsubstratet. PVDF-formuleringar tenderar att bibehålla färgstabilitet längre än vanliga polyesterpulverbeläggningar, vilka kan blekna eller kritas snabbare i långvarigt direkt solljus. Regelbunden inspektion och lackering förlänger livslängden där utseendet är viktigt.
| Metod | Geometrisk flexibilitet | Längdkapacitet | Verktygskostnad | Minsta volym | Typisk tolerans |
|---|---|---|---|---|---|
| Extrudering | Hög för konstant tvärsnitt | I huvudsak obegränsad | Moderate | 500 1000-kg | ± 0.15mm |
| Rullformning | Begränsad till enkla öppna sektioner | Obegränsat | Låg | 100 500-kg | ± 0.25mm |
| Svetsad montering | Fullständig 3D-frihet | Obegränsat | Låg | Enskilda enheter | ± 0.5mm |
| Matrisgjutning | Mycket hög komplexitet | Begränsad till ~1000 mm | Hög | 1000 XNUMX+ enheter | ± 0.2mm |
Extrudering har en unik position där komplexiteten överstiger rullformning, men verktygskostnaderna förblir rimliga. Möjligheten att producera ihåliga profiler med interna geometrier skiljer den från rullformning, som bara kan skapa öppna profiler. Jämfört med svetsade enheter eliminerar extruderade profiler fogar som introducerar svagheter och kräver arbetsintensiv tillverkning.
Pressgjutning konkurrerar med extrudering om komplexa tredimensionella komponenter. Gjutning utmärker sig genom att skapa invecklade egenskaper i alla riktningar men kan inte producera de långa komponenter med konstant tvärsnitt som kännetecknar de flesta strukturella och arkitektoniska tillämpningar. De två processerna kompletterar snarare än konkurrerar, där gjutning hanterar noder och kontakter medan extrudering tillhandahåller de linjära elementen.
Aluminiumproduktion kräver betydande energitillförsel, där primärsmältning förbrukar en betydande mängd el per kilogram producerad metall. Extruderingen i sig tillför dock jämförelsevis lite extra energi till denna totala mängd, vilket gör det till en effektiv formningsmetod. Metallens återvinningsbarhet förändrar hållbarhetsekvationen dramatiskt.
Återvunnet aluminium kräver endast en liten bråkdel av den energi som behövs för primärproduktion. Extruderingsformar förblir användbara även med återvunnet råmaterial, även om legeringssammansättningen måste förbli densamma för att bibehålla de mekaniska egenskaperna. Byggindustrin återvinner en stor majoritet av aluminiumkomponenterna när byggnaden är uttjänt, vilket skapar en sluten materialcykel.
Ytbehandlingar varierar i miljöpåverkan. Anodisering använder svavelsyralösningar som kräver noggrann neutralisering och avfallshantering. Pulverlackering genererar minimala flyktiga organiska föreningar jämfört med flytande färgsystem, och översprutningspulver kan återvinnas och återanvändas. PVDF-beläggningar kräver fler bearbetningssteg men deras extrema hållbarhet minskar behovet av omlackering under byggnadens livstid.
Förbättringar av tillverkningseffektiviteten fokuserar på att minska kassation under extrudering och tillverkning. Avancerad formdesign minimerar kasseringen av stummaterial vid varje ämnes ände. Optimerade skärmönster under sekundär bearbetning minskar spill. Dessa materialeffektivitetsvinster minskar direkt både kostnader och miljöpåverkan.
För tillämpningar som solpanelramar och fönstersystem kan den energi som sparas under produktens användningsfas överstiga den energi som finns i aluminiumet över tid. Termiskt brutna fönsterprofiler kan avsevärt minska byggnadens värmebelastning jämfört med vanliga aluminiumramar, vilket hjälper till att kompensera för deras produktionsenergi genom minskad VVS-förbrukning under byggnadens livslängd.
Goldapple-Alu Group demonstrerar dessa principer genom integrerad tillverkning som sträcker sig från extrudering till ytbehandling och djupbearbetning. Enligt företagets produktinformation hanterar deras anläggning profiler över hela sortimentet från legeringar i 1000- till 7000-serien och erbjuder standardanlöpningar från O till T8 för att matcha applikationskraven. Certifieringar enligt ISO9001, ISO14000 och ISO10012 verifierar processkontroller som säkerställer jämn kvalitet samtidigt som avfall och miljöpåverkan minimeras under hela produktionen.