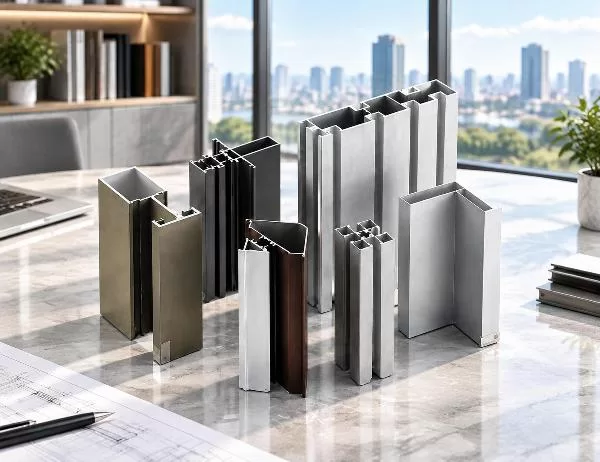
Alüminyum ekstrüzyon profilleri, günümüz inşaat ve endüstriyel üretiminde vazgeçilmez hale gelmiştir. Bu çok yönlü bileşenler, sürekli karşılaşılan bir zorluğu çözmektedir: Hafif ancak dayanıklı, hassas boyut gereksinimlerini karşılayan ve maliyet etkinliğini koruyan yapılar nasıl oluşturulur? Perde duvarların iskelet yapılarından elektronikteki ısı dağıtım kanallarına kadar, ekstrüde alüminyum, geleneksel malzemelerin verimli bir şekilde çözmekte zorlandığı sorunlara çözüm sunmaktadır.
Bu işlem, ısıtılmış metalin özel kalıplardan geçirilmesiyle katı alüminyum külçelerini karmaşık kesit şekillerine dönüştürür. Bu yöntem, tüm uzunlukları boyunca tutarlı geometriye sahip bileşenler üretir ve birden fazla imalat aşamasına olan ihtiyacı ortadan kaldırır. Mühendisler ve mimarlar için bu, daha az bağlantı noktası, daha kısa montaj süresi ve sıcaklık değişimlerine ve mekanik gerilmelere karşı bütünlüğünü koruyan yapılar anlamına gelir.
Ekstrüzyon, yüksek basınç ve sıcaklık altında kontrollü deformasyona dayanır. Alüminyum külçeler yaklaşık 400-500°C'ye kadar ısıtılır, bu da metalin erime noktasına ulaşmadan şekillendirilebilir hale gelmesini sağlar. Hidrolik presler, yumuşamış külçeyi şekillendirilmiş bir kalıp açıklığından itmek için 1000 ila 8000 ton arasında değişen kuvvetler uygular. Ortaya çıkan profil hızla soğuyarak istenen kesit şeklini alır.
Kalıp tasarımı, hangi şekillerin mümkün olduğunu belirler. Açılar ve kanallar gibi basit geometrik profiller, basit kalıplama gerektirir. İç boşluklara sahip karmaşık içi boş kesitler, mandrellerin boşlukları oluşturduğu çok parçalı kalıplar gerektirir. Bu esneklik, ekstrüde profillerin basit dikdörtgen borulardan, onlarca ince duvarlı karmaşık ısı emici kanatçıklara kadar her şeyi barındırabilmesinin nedenini açıklar.
Alüminyum alaşımının seçimi hem ekstrüzyon işlemini hem de nihai özellikleri etkiler. 6063 alaşımı, mükemmel ekstrüzyon kabiliyeti ve ısıl işlem sonrası orta düzeydeki mukavemeti nedeniyle mimari uygulamalarda baskın konumdadır. Endüstriyel uygulamalar genellikle daha yüksek mukavemet için 6061 alaşımını tercih eder, ancak bu daha fazla ekstrüzyon kuvveti gerektirir. 7000 serisi alaşımlar maksimum mukavemet sağlar ancak ekstrüzyonu daha zordur ve genellikle havacılık veya yüksek gerilimli yapısal bileşenler için ayrılmıştır.
İşlenmemiş alüminyum, doğal olarak oksitlenerek ince bir koruyucu tabaka oluşturur. Bazı endüstriyel kullanımlar için yeterli olsa da, çoğu uygulama korozyon direncini, görünümü veya her ikisini de iyileştiren özel yüzey işlemlerinden fayda görür.
Anodizasyon, elektrokimyasal dönüşüm yoluyla daha kalın ve daha homojen bir oksit tabakası oluşturur. Bu işlem çeşitli avantajlar sunar:
Toz boyama, eriyip sertleşerek dayanıklı bir tabaka oluşturan kuru bir termoplastik veya termoset polimerin uygulanmasıdır. Bu yöntem en geniş renk yelpazesini sunar ve pürüzsüz parlaklıktan pürüzlü matlığa kadar çeşitli dokular elde etmeyi sağlar. Kaplama kalınlığı tipik olarak 60 ila 120 mikron arasında değişir ve mükemmel darbe dayanımı ve UV stabilitesi sağlar.
Elektroforez, anotlama işlemini boya uygulamasıyla birleştirerek çok katmanlı bir koruma sistemi oluşturur. Bu işlem, elektrik alanı aracılığıyla anotlanmış yüzeye yüklü boya parçacıkları bırakarak karmaşık geometrilerde bile düzgün bir kaplama sağlar. Bu işlem, uzun vadeli hava koşullarına dayanıklılığın önemli olduğu mimari uygulamalarda üstün performans gösterir.
Özel estetik gereksinimler için, ahşap desen transferi, baskılı desenleri toz boyalı yüzeylere uygulamak için ısı ve basınç kullanır. Sonuç, alüminyumun yapısal avantajlarını korurken doğal ahşap dokularını taklit eder. PVDF florokarbon kaplamalar, yüksek hava koşullarına dayanıklılık sunarak, sert kıyı veya endüstriyel ortamlarda uzun yıllar boyunca renk stabilitesinin korunmasına yardımcı olur.
1000 serisi alaşımlar %99 veya daha yüksek alüminyum içeriğine sahiptir, bu da onları yüksek iletkenliğe sahip ancak nispeten yumuşak hale getirir. Bu profiller, korozyon direncinin mukavemet gereksinimlerinden daha önemli olduğu elektrik bara sistemleri ve kimyasal işleme ekipmanları için uygundur.
3000 serisi alaşımlar, iyi şekillendirilebilirliği korurken orta düzeyde mukavemet artışı sağlamak için manganez içerir. Bunlar, ısı iletkenliğinin önemli olduğu ısı eşanjörlerinde ve pişirme ekipmanlarında yaygındır.
5000 serisi, ana alaşım elementi olarak magnezyum kullanır ve ısıl işlem gerektirmeden iyi korozyon direnci sunar. Denizcilik uygulamaları ve basınçlı kaplar, tuzlu su ortamlarındaki performansları nedeniyle sıklıkla bu alaşımları tercih eder.
6000 serisi alaşımlar, yapısal ve mimari uygulamalarda baskın konumdadır. Silikon ve magnezyum kombinasyonu, T4, T5 veya T6 temperlerine kadar ısıl işlem görmeyi mümkün kılarak mukavemet, ekstrüzyon yeteneği ve yüzey kalitesini dengeler. 6063-T5, pencere çerçeveleri ve giydirme cepheler için endüstri standardı olarak hizmet vermekte olup, 150-200 MPa çekme mukavemetinde yeterli mukavemet sağlarken mükemmel yüzey kalitesini de korur.
Azami mukavemetin olmazsa olmaz olduğu durumlarda, 7000 serisi alaşımlar çinko, magnezyum ve bakırı birleştirerek 500 MPa'yı aşan çekme mukavemetleri elde eder. Havacılık ve uzay uygulamaları ile yüksek performanslı spor malzemeleri, daha yüksek maliyetlerine ve daha düşük korozyon dirençlerine rağmen bu profilleri kullanır.
Alüminyum profillerden ısı transferi, bina tasarımında önemli bir enerji verimliliği sorunu yaratır. Metalin yüksek ısı iletkenliği, dış ortam sıcaklıklarının yalıtımı atlamasına izin vererek yoğuşma riskleri oluşturur ve HVAC yüklerini artırır. Isı yalıtım sistemleri, iç ve dış alüminyum bölümler arasına düşük iletkenliğe sahip poliamid şeritler yerleştirerek bu iletken yolu keser.
Üretim sürecinde, ekstrüde profillere oluklar açılır ve ardından gerilim altında poliamid destekler yerleştirilir. Bu polimer köprüler, katı alüminyum bölümlere kıyasla ısı iletkenliğini önemli ölçüde azaltırken yapısal sürekliliği korur. Ortaya çıkan düzenek üç ayrı eleman olarak işlev görür: dış profil, iç profil ve iletken olmayan bir ara parça.
Performans, poliamid geometrisine ve bileşimine bağlıdır. Standart ısı yalıtım şeritleri, %25 cam elyafı ile güçlendirilmiş 14-24 mm genişliğinde şeritler kullanır. Bu konfigürasyon, pencere sistemlerinin soğuk iklimlerde bina yönetmeliği gereksinimlerini karşılamasına yardımcı olabilir; daha gelişmiş çok odacıklı veya genişletilmiş poliamid geometrileri ise ısı yalıtım performansını daha da artırır.
Yapısal etkiler, dikkatli tasarım gerektirir. Poliamid bölgeler, rüzgar yüklerini aktarması ve cam ağırlığını desteklemesi gereken mekanik zayıf noktaları temsil eder. Test protokolleri, ısı yalıtımlı düzeneklerin, geniş bir çalışma sıcaklığı aralığında birleşik termal ve mekanik gerilmelere karşı yeterli mukavemeti koruduğunu doğrular.
Standart ekstrüzyon, tutarlı kesitlere sahip profiller üretir, ancak birçok uygulama ek imalat gerektirir. CNC işleme merkezleri, ekstrüzyon kalıbına dahil edilmesi imkansız veya maliyet açısından çok yüksek olacak hassas özellikler ekler.
Delme işlemleri, hassas konumlandırma doğruluğuyla montaj delikleri, drenaj portları ve bağlantı elemanı erişim noktaları oluşturur. Çok eksenli makineler, karmaşık üç boyutlu geometrilerde bileşik açıları ve hassas delik desenlerini işler. Bu hassasiyet, yüzlerce bileşenin kurulum sırasında mükemmel şekilde hizalanması gereken giydirme cephe sistemlerinde önemlidir.
Frezeleme işlemleri, yuvalar, cepler ve karmaşık konturlar oluşturur. Bu özellikler, hava sızdırmazlık şeritleri, contalar ve birbirine kenetlenen bağlantılar için uygundur. Hassas frezeleme ayrıca, ısı yalıtım bariyerinin montajı için gerekli olukları oluşturarak, poliamidin doğru yerleştirilmesini sağlayan sıkı toleransları korur.
Kaynak, ekstrüde edilmiş profilleri rijit çerçeveler veya karmaşık montajlar halinde birleştirir. TIG kaynağı, görünümün önemli olduğu mimari uygulamalar için uygun, temiz ve güçlü bağlantılar üretir. MIG kaynağı, estetiğin ikinci planda olduğu endüstriyel yapılar için daha hızlı üretim sağlar. Daha az yaygın olmasına rağmen, sürtünmeli karıştırma kaynağı, ana metali eritmeden bağlantılar oluşturarak kritik yapısal bileşenlerde malzeme özelliklerini korur.
Delme ve çentikleme işlemleri, menteşeler, kilitler ve diğer donanımlar için hassas kesimler oluşturur. Bu özelliklerin, on yıllarca kullanım boyunca düzgün çalışmasını sağlamak için sıkı toleranslarla uyumlu olması gerekir.
Elektronik cihazlar, performans düşüşünü veya arızayı önlemek için dağıtılması gereken yoğun termal enerji üretir. Ekstrüde alüminyum profiller, ısı kaynağına verimli ısı iletim yollarını korurken yüzey alanını en üst düzeye çıkaran geometriler sayesinde bu sorunu çözer.
Kanatçık tasarımı, termal mühendislik prensiplerine dayanır. İnce, birbirine yakın yerleştirilmiş kanatçıklar yüzey alanını artırır ancak hava akışını engelleyerek konvektif ısı transferini azaltabilir. Optimum aralık, soğutma yöntemine ve kanatçık yüksekliğine bağlı olarak genellikle 2 mm ile 8 mm arasında değişir. Doğal konveksiyon sistemlerinde, kaldırma kuvvetiyle oluşan hava akışının hızı sınırlı olduğundan daha geniş aralıklar kullanılır. Fanlı zorlamalı konveksiyon sistemlerinde ise daha yüksek hava hızı dar kanallara daha etkili bir şekilde nüfuz ettiği için daha sık kanatçık dizileri kullanılabilir.
Taban kalınlığı, ısı kaynağının tüm kanat dizisine ne kadar verimli bir şekilde yayıldığını etkiler. İnce tabanlar malzeme ağırlığını azaltır, ancak yayılma direnci kanatın ısı dağıtım kapasitesini aşarsa sıcak noktalar oluşturabilir. Hesaplamalı termal modelleme, kabul edilebilir sıcaklık homojenliğini koruyan minimum taban kalınlığını belirler.
Yüzey işlemleri termal performansı etkiler. Siyah eloksal kaplama, özellikle yüksek çalışma sıcaklıklarında daha belirgin hale gelen radyatif ısı transferini artırır. Bu işlem, çıplak alüminyuma kıyasla toplam ısı dağılımını bir miktar iyileştirebilir, ancak maliyeti artırır. Görünümün önemli olduğu uygulamalar için, renkli eloksal kaplama, minimum termal kayıpla estetik seçenekler sunar.
Alaşım seçimi, ısı iletkenliği ile mekanik ve ekstrüzyon gereksinimleri arasında bir denge kurar. Saf alüminyum (1000 serisi) çok yüksek ısı iletkenliği sunar, ancak yumuşaklığı montaj seçeneklerini sınırlar. 6063 alaşımı, dişli delikler ve montaj klipsleri için daha iyi mekanik özellikler sağlarken, biraz daha düşük ısı iletkenliğine sahiptir. Bu denge, genellikle birincil direnç alüminyumun kendisinden ziyade konvektif sınır tabakasında bulunduğundan, termal performansı nadiren sınırlar.
Boyutsal doğruluk, kalıp tasarımı ve bakımıyla başlar. Ekstrüzyon ilerledikçe, kalıplar kademeli olarak aşınır ve profil boyutları değişir. Düzenli ölçüm protokolleri, bu varyasyonları tolerans sınırlarını aşmadan önce yakalar. Hassas ölçüm araçları, ortaya çıkan profili sürekli olarak tarayarak küçük sapmaları bile tespit eder. Ölçümler spesifikasyon sınırlarına yaklaştığında, kalıp ayarı veya değiştirilmesi için üretim durdurulur.
Yüzey kalitesi kontrolü, yüzey düzgünlüğünü, kusurları ve kaplama yapışmasını inceler. Eloksallı profiller, oksit tabakasının bütünlüğünü doğrulamak için elektriksel süreklilik testine tabi tutulur. Toz boyalı yüzeyler, kaplama bütünlüğü, çapraz tarama testi ile yapışma ve manyetik veya girdap akımı ölçüm cihazları kullanılarak film kalınlığı açısından kontrol edilir.
Mekanik özelliklerin doğrulanması, numune bölümlerinin tahrip edici testleri yoluyla gerçekleştirilir. Çekme testleri, ısıl işlemin belirtilen sertliğe ulaştığını doğrular. Sertlik ölçümleri, rutin üretim izleme sırasında çekme özelliklerine ilişkin hızlı bir gösterge sağlar.
Isı yalıtım sistemleri özel testler gerektirir. Mekanik yuvarlanma testleri, poliamid destek çubuklarının tanımlanmış yükler altında ayrılmaya karşı direnç gösterdiğini doğrular. Isı iletkenliği ölçümleri, performans hedeflerine ulaşıldığını teyit eder. Yorulma testleri, numuneleri on yıllarca süren genleşme ve büzülmeyi simüle eden mekanik yüklerle birleştirilmiş tekrarlanan termal döngülere maruz bırakır.
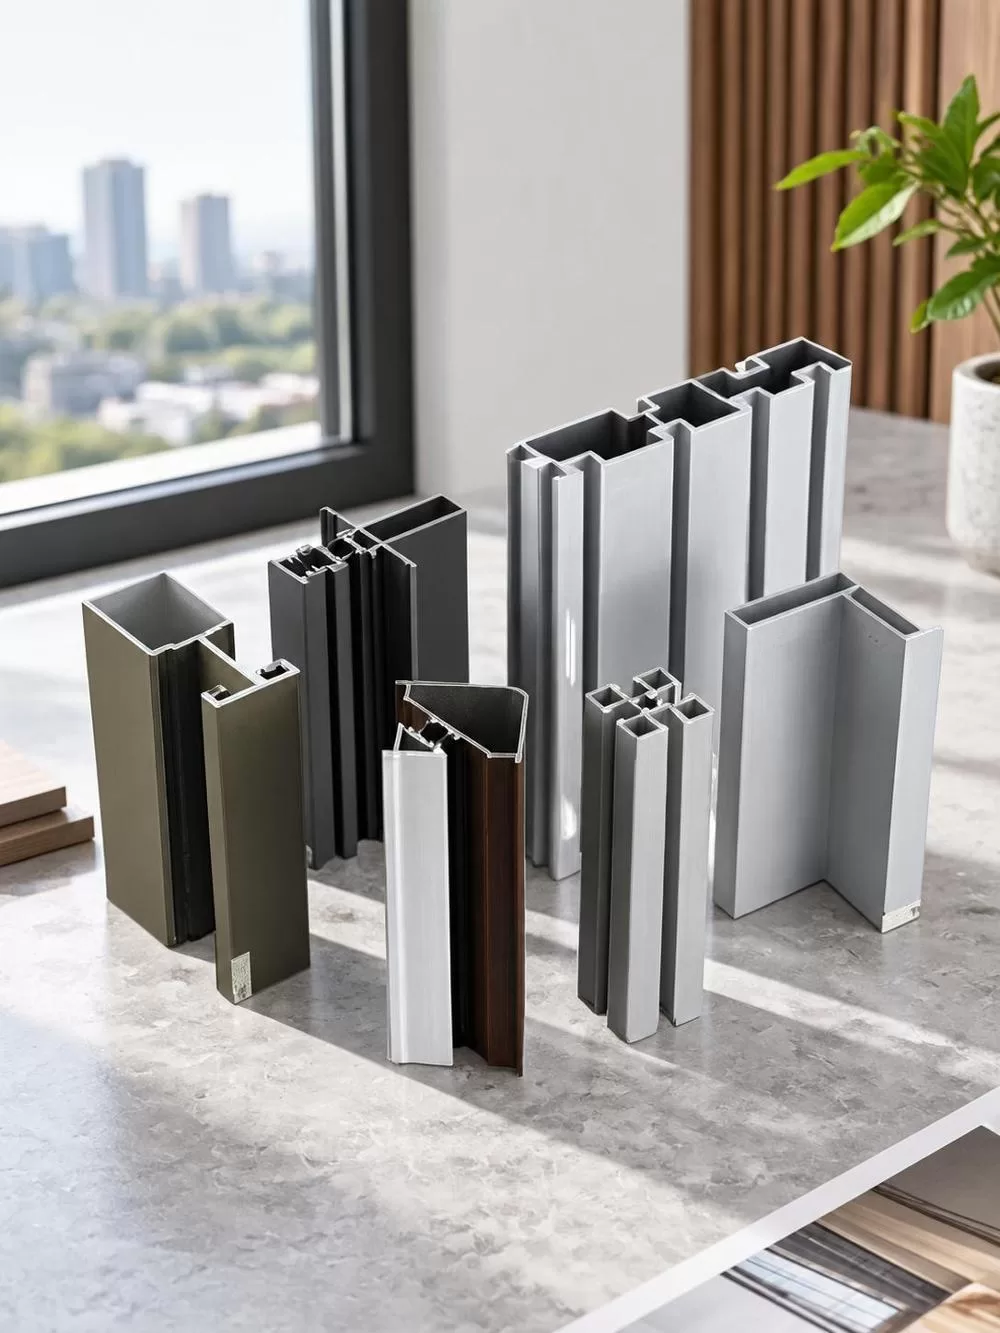
Perde duvar sistemleri, rüzgar yüklerine karşı yapısal bütünlüğü korurken büyük cam panelleri barındıracak profiller gerektirir. Dikme profilleri tipik olarak cam tutma için derin oyuklara, entegre drenaj kanallarına ve stratejik nervürleme yoluyla geometrik rijitliğe sahiptir. Bu profiller genellikle birden fazla ekstrüzyonu birleştirir: birincil yapısal eleman, geçmeli basınç plakaları ve bağlantı elemanlarını gizleyen dekoratif kapaklar.
Pencere ve kapı çerçeveleri, birbiriyle çelişen gereksinimleri dengelemeyi amaçlar. Dar görüş hatları, estetik ve ışık geçirgenliği için cam alanını en üst düzeye çıkarırken, ince profiller çok noktalı kilitleme mekanizmalarını ve yeterli ısı yalıtımını sağlamakta zorlanır. Tasarım optimizasyonu, malzemeyi verimli bir şekilde yerleştirmek için sonlu eleman analizini kullanır; yüklerin yoğunlaştığı yerlerde sertlik yaratırken, diğer yerlerde hacmi en aza indirir.
Endüstriyel ısı dağıtıcılar, görünümden ziyade termal performansa öncelik verir. Kanatlar, hava akışı kısıtlamaları dahilinde yüzey yoğunluğunu en üst düzeye çıkarmak için üretim toleranslarının izin verdiği kadar ince olabilir. Taban bölümleri genellikle, termal direnci artıran ayrı bağlantı elemanlarını ortadan kaldıran dişli çıkıntılar veya klips kanalları gibi montaj özelliklerini entegre eder.
Güneş paneli montaj sistemleri, hassas konumlandırmayı korurken on yıllarca dış mekan koşullarına dayanmalıdır. Profiller, panel hizalaması için ayar yuvaları, kablo yönetim kanalları ve topraklama bağlantıları içerir. Eloksallı veya PVDF kaplı yüzeyler, çatı hava koşullarından kaynaklanan korozyonu önler.
Ulaşım uygulamalarında, araç gövdeleri ve iç mekanları için yapısal çerçeveler oluşturan profiller belirtilir. Bu tasarımlar, stratejik malzeme yerleşimi yoluyla yüksek mukavemet-ağırlık oranlarını vurgular. T-kanal profilleri, bileşenlerin kaynak yapılmadan birleştirildiği modüler montaj sistemlerine olanak tanıyarak onarım ve yeniden yapılandırmayı kolaylaştırır.
Uygun şekilde işlenmiş alüminyum ekstrüzyon profilleri, tipik mimari uygulamalarda birkaç on yıl boyunca işlevselliğini koruyabilir. Koruyucu oksit tabakası veya uygulanan kaplama, çevresel bozulmaya karşı ilk savunmayı sağlar. Anodize yüzeyler, sürekli oksidasyon yoluyla zamanla doğal olarak kalınlaşır ve bu da kurulumdan sonraki birkaç yıl boyunca korumayı artırır.
Kıyı ve endüstriyel ortamlar, tuz püskürtmesi ve kimyasal maruziyet yoluyla korozyonu hızlandırır. Denizcilik sınıfı işlemler, klorür penetrasyonunu engellemek için kalın anotlama ile sızdırmaz gözenekleri birleştirir. Düzenli yıkama, koruyucu tabakaya zarar verecek kadar yoğunlaşmadan önce biriken tuz tortularını temizler.
Termal döngü, bağlantı noktalarında ve birleşim yerlerinde gerilmeye neden olan boyutsal değişikliklere yol açar. Doğru tasarım, bu hareketi kayar bağlantılar, esnek contalar ve sınırlı harekete izin veren bağlantı elemanları aracılığıyla karşılar. Termal genleşmeyi hesaba katmamak, sonunda kaynakların çatlamasına veya bağlantı elemanlarının gevşemesine neden olan yoğun gerilmelere yol açar.
Mekanik aşınma, sürgülü kapı rayları ve menteşe noktaları gibi hareketli parçaları etkiler. Sert kaplama anotlama, yüzey sertliğini bazı takım çelikleriyle karşılaştırılabilir düzeyde önemli ölçüde artırır. Bu işlem, yoğun kullanım alanlarında standart anotlamaya kıyasla aşınma ömrünü önemli ölçüde uzatır.
UV bozulması, alüminyum alt tabakadan ziyade kaplamaları daha fazla etkiler. PVDF formülasyonları, uzun süreli doğrudan güneş ışığı altında daha çabuk solabilen veya tebeşirlenebilen standart polyester toz boyalara göre renk stabilitesini daha uzun süre koruma eğilimindedir. Periyodik inceleme ve yeniden boyama, görünümün önemli olduğu durumlarda kullanım ömrünü uzatır.
| Yöntem | Geometrik Esneklik | Uzunluk Yeteneği | Teçhizat maliyeti | Minimum Hacim | Tipik Tolerans |
|---|---|---|---|---|---|
| Sıkma | Sabit kesit için yüksek değer | Esasen sınırsız | ılımlı | 500-1000 kg | ± 0.15mm |
| Rulo Şekillendirme | Sadece basit açık bölümlerle sınırlıdır. | Limitsiz | Düşük | 100-500 kg | ± 0.25mm |
| Kaynaklı Montaj | Tam 3 boyutlu özgürlük | Limitsiz | Düşük | Tek birimler | ± 0.5mm |
| Döküm Döküm | Çok yüksek karmaşıklık | Yaklaşık 1000 mm ile sınırlı | Yüksek | 1000+ birim | ± 0.2mm |
Ekstrüzyon, karmaşıklığın rulo şekillendirmeye göre daha yüksek olduğu ancak kalıp maliyetlerinin makul kaldığı benzersiz bir konumdadır. İç geometrilere sahip içi boş kesitler üretebilme yeteneği, yalnızca açık profiller oluşturabilen rulo şekillendirmeden onu ayırır. Kaynaklı montajlarla karşılaştırıldığında, ekstrüde profiller, zayıflık yaratan ve emek yoğun imalat gerektiren bağlantıları ortadan kaldırır.
Döküm, karmaşık üç boyutlu bileşenler için ekstrüzyonla rekabet eder. Döküm, her yönde karmaşık özellikler oluşturmada üstün olsa da, çoğu yapısal ve mimari uygulamayı karakterize eden uzun, sabit kesitli bileşenleri üretemez. İki işlem rekabet etmek yerine birbirini tamamlar; döküm düğüm noktalarını ve bağlantı elemanlarını üretirken, ekstrüzyon doğrusal elemanları sağlar.
Alüminyum üretimi önemli miktarda enerji girdisi gerektirir; birincil eritme işlemi, üretilen her kilogram metal için önemli miktarda elektrik tüketir. Bununla birlikte, ekstrüzyon işlemi bu toplam enerjiye nispeten az ek enerji katar, bu da onu verimli bir şekillendirme yöntemi haline getirir. Metalin geri dönüştürülebilirliği, sürdürülebilirlik denklemini önemli ölçüde değiştirir.
Geri dönüştürülmüş alüminyum, birincil üretim için gereken enerjinin yalnızca küçük bir bölümünü gerektirir. Ekstrüzyon kalıpları, geri dönüştürülmüş hammadde ile bile kullanılabilir durumda kalır, ancak mekanik özellikleri korumak için alaşım bileşiminin tutarlı olması gerekir. İnşaat sektörü, binaların kullanım ömrünün sonunda alüminyum bileşenlerinin büyük bir çoğunluğunu geri kazanarak kapalı döngü bir malzeme döngüsü oluşturur.
Yüzey işlemlerinin çevresel etkileri farklılık gösterir. Anodizasyon, dikkatli nötrleştirme ve bertaraf gerektiren sülfürik asit çözeltileri kullanır. Toz boya, sıvı boya sistemlerine kıyasla minimum düzeyde uçucu organik bileşik üretir ve püskürtme sonrası oluşan toz geri kazanılıp yeniden kullanılabilir. PVDF kaplamalar daha fazla işlem adımı gerektirir, ancak aşırı dayanıklılıkları binanın ömrü boyunca yeniden boyama ihtiyacını azaltır.
Üretim verimliliğindeki iyileştirmeler, ekstrüzyon ve imalat sırasında hurda miktarını azaltmaya odaklanmaktadır. Gelişmiş kalıp tasarımı, her bir kütüğün ucundaki atık miktarını en aza indirir. İkincil işleme sırasında optimize edilmiş kesim desenleri, artık malzeme israfını azaltır. Bu malzeme verimliliği kazanımları, hem maliyeti hem de çevresel etkiyi doğrudan düşürür.
Güneş paneli çerçeveleri ve pencere sistemleri gibi uygulamalarda, ürünün kullanım aşamasında tasarruf edilen enerji, zaman içinde alüminyumdaki gömülü enerjiyi aşabilir. Isı yalıtımlı pencere profilleri, standart alüminyum çerçevelere kıyasla bina ısıtma yüklerini önemli ölçüde azaltabilir ve binanın kullanım ömrü boyunca daha düşük HVAC tüketimi yoluyla üretim enerjilerini dengelemeye yardımcı olabilir.
Goldapple-Alu Group, ekstrüzyondan yüzey işlemine ve derin işlemeye kadar uzanan entegre üretim yoluyla bu prensipleri sergiliyor. Şirketin ürün bilgilerine göre, tesisleri 1000'den 7000 serisi alaşımlara kadar tüm yelpazedeki profilleri işliyor ve uygulama gereksinimlerine uygun olarak O'dan T8'e kadar standart temperler sunuyor. ISO9001, ISO14000 ve ISO10012 sertifikaları, üretim boyunca atık ve çevresel etkiyi en aza indirirken tutarlı kaliteyi sağlayan süreç kontrollerini doğruluyor.