Бетонні підрядники втрачають гроші щоразу, коли опалубка ламається, деформується або її розбирання займає забагато часу. Система алюмінієвої опалубки вирішує цю проблему, замінюючи дерев'яні та сталеві панелі легкими, стабільними за розміром алюмінієвими компонентами, які швидше збираються та витримують сотні циклів повторного використання. У цьому посібнику пояснюється, як працюють ці системи, де вони підходять і що відрізняє надійну конструкцію від тієї, яка тріскається під час повторних навантажень на будівельному майданчику.
Традиційна опалубка з фанери або сталі має короткий термін служби. Фанера розшаровується після десятка заливок, а сталеві панелі достатньо важкі, щоб уповільнювати пересування бригади на будівельному майданчику. Алюмінієва опалубка вирішує обидві проблеми одночасно, зменшуючи вагу панелей приблизно вдвічі порівняно зі сталлю, водночас зберігаючи жорсткіші допуски на розміри протягом повторних циклів заливки.
Практичний результат полягає в меншій кількості робочих годин на квадратний метр залитого бетону. Бригада з двох осіб може підняти та розмістити алюмінієві панелі, для яких в іншому випадку знадобилося б три-чотири робітники зі сталевими еквівалентами. Ця різниця посилюється в середньоповерховому житловому проекті з десятками повторюваних плит перекриття.
Швидше зняття покриття – це інша частина рівняння. Алюмінієві панелі відокремлюються від затверділого бетону більш передбачувано, ніж деревина, яка набухає та прилипає, коли поглинає вологу. Проекти, що виконуються за жорсткими графіками заливки, залежать від цієї передбачуваності, щоб забезпечити виконання наступного циклу.
Не весь алюміній підходить для опалубки, і саме тут багатьох покупців вводять в оману загальні твердження. Компоненти опалубки зазвичай виготовляються зі сплавів серії 6000, таких як 6061 або 6063, оскільки ця родина поєднує міцність, екструдованість та стійкість до корозії при багаторазовому використанні.
Сплав 6063 пропонує гарну обробку поверхні та помірну міцність, що робить його поширеним у архітектурних екструзіях. 6061, навпаки, має вищу механічну міцність і краще підходить для конструкційних панелей, які зазнають багаторазового впливу вібрації та ущільнювального обладнання. Тут позначення стану має таке ж значення, як і сімейство сплавів.
Панель, екструдована з маркою T6, пройшла термічну обробку для досягнення високої міцності цього сплаву, що має значення, коли опалубку падає, перетягують або складають на нерівній поверхні. Покупці, які порівнюють постачальників, повинні запитувати як марку сплаву, так і марку марки, а не просто розпливчасту етикетку «алюміній», оскільки різниця впливає на те, скільки циклів заливки панель витримає до початку деформації.
Повна система – це більше, ніж просто плоскі панелі. Вона включає певний набір деталей, розроблених для спільної роботи як повторюваний комплект, а не спеціально вирізані деталі для кожного завдання.
Кожна з цих деталей залежить від точного екструзії, щоб забезпечити послідовне з'єднання. Нещільні допуски в одному типі компонента можуть порушити вирівнювання по всій партії панелей, тому потужність екструзійного преса та контроль якості на заводі мають більше значення, ніж покупці часто вважають.
Компоненти опалубки вимагають більшої розмірної стабільності, ніж багато інших алюмінієвих виробів, оскільки панелі повинні з'єднуватися через десятки або сотні повторюваних одиниць. Саме тут потужність екструзійного обладнання стає важливою для рішення покупця, а не лише деталлю виробництва.
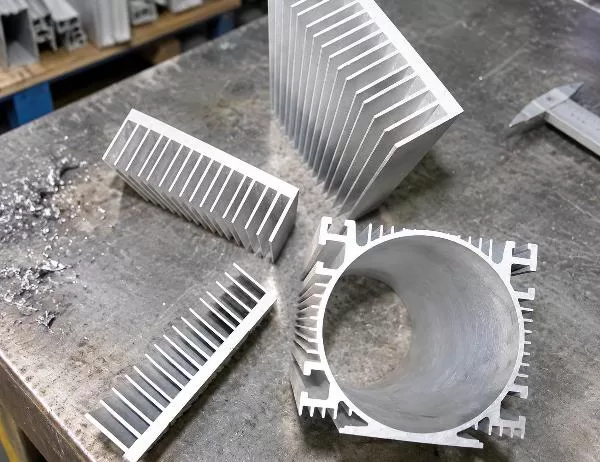
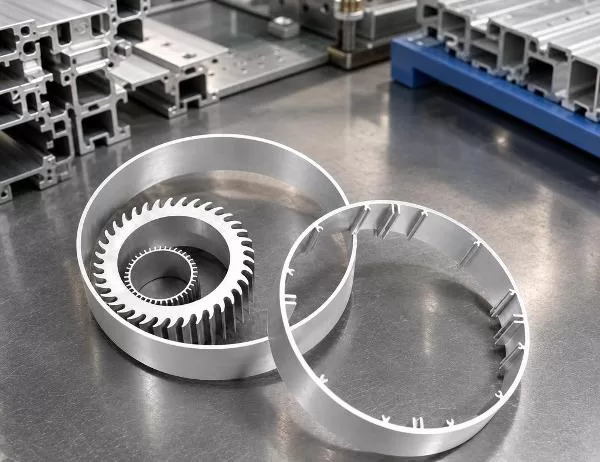
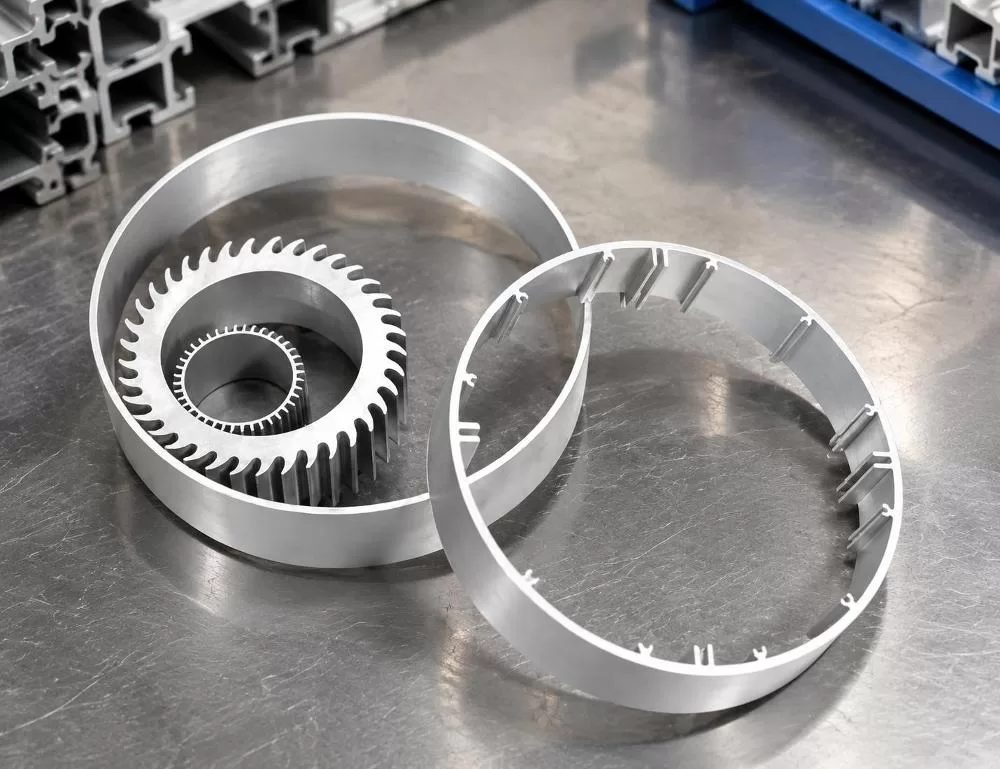
Більші екструзійні преси, потужністю до 3600 тонн, дозволяють формувати складніші поперечні перерізи за один прохід, включаючи ребристі або оребрені профілі, які потребують вбудованого структурного армування в саму форму, а не доданого пізніше. Goldapple-Alu виробляє промислові алюмінієві екструзії на пресах такої потужності, що дозволяє створювати складні ребристі та структурні поперечні перерізи, які часто потрібні для опалубки та арматурних елементів.
Окрім тоннажу преса, контроль якості на всіх етапах виробництва визначає, чи дійсно ця точність досягає будівельного майданчика. Профілі слід перевіряти на відповідність визнаним стандартам, таким як китайська специфікація GB5237 або вимоги до управління якістю ISO 9001, у кількох точках, а не лише під час остаточного відвантаження. Пропуск проміжних перевірок – це те, як розмірний дрейф проникає в партію непомітно, доки панелі не перестануть вирівнюватися на місці.
Хоча конструкційні панелі опалубної системи зазнають найбільших навантажень, опорні елементи та кронштейни часто мають обробку поверхні, яка стійка до корозії та спрощує очищення між заливками. Доступні варіанти обробки алюмінієвих екструзійних профілів цієї категорії зазвичай включають анодування, порошкове фарбування, полірування та піскоструминну обробку.
Анодовані покриття утворюють оксидний шар на самій поверхні металу, який добре витримує вологий або прибережний будівельний майданчик, де необроблений алюміній швидше окислюється. Порошкове покриття додає міцний кольоровий шар, який також допомагає бригадам візуально розрізняти типи компонентів з першого погляду, що є невеликою деталлю, що пришвидшує складання, коли на об'єкті одночасно використовуються панелі кількох розмірів.
Піскоструминна або фрезерована обробка поверхонь, які залишаються здебільшого необробленими, поширені на фурнітурі, яку все одно частіше замінюють, такій як клини та штифти, які зазнають прямого удару молотком під час складання та розпаковки.
| Фактор | Алюмінієва опалубка | Сталева опалубка | Опалубка з деревини/фанери |
|---|---|---|---|
| Вага панелі | Легке, можливе ручне переміщення | Важкий, часто потребує допомоги крана | Легкий, але слабшає з циклами |
| Типові цикли повторного використання | Висока, за умови належного поводження | Висока, але схильна до корозії | Низький, руйнується після багаторазового заливання |
| Оздоблення поверхні бетону | Плавний, стабільний | Гладка, коли нова, з ямками від іржі | Змінна, можлива передача зерна |
| Швидкість складання | Швидкі, модульні системи з штифтами та клинами | Повільніші, інтенсивніші з'єднання | Помірний розмір, потрібна примірка на місці |
| стійкість до корозії | Добре, особливо з анодованим або покритим покриттям | Потребує постійної обробки від іржі | Не застосовується, але поглинання вологи є проблемою |
Це порівняння не має на меті заявити про універсальну перевагу одного матеріалу. Деревина все ще має сенс для виготовлення одноразових виливків, які ніколи не будуть використані повторно. Сталь залишається поширеною там, де екстремальні структурні навантаження перевищують номінали алюмінієвих профілів. Алюміній заслужив своє місце саме в повторюваному модульному будівництві, де швидкість та повторне використання мають більше значення, ніж чиста вантажопідйомність.
Вибір правильної специфікації — це не питання вибору найміцнішого доступного варіанту. Йдеться про те, щоб підібрати сплав і відпуск відповідно до фактичного навантаження, яке компонент зазнаватиме протягом терміну служби.
Пропуск будь-якого з цих кроків призводить до того, що проекти зрештою мають опалубку, яка добре виглядає на папері, але неефективна в польових умовах, коли тиск затиску та багаторазове використання починають виявляти слабкі місця.
Чи алюмінієва опалубка коштує дорожче на початковому етапі, ніж дерев'яна?
Так, початкова вартість матеріалу зазвичай вища. Перевага у вартості проявляється протягом кількох циклів повторного використання, коли деревина потребує частої заміни, а алюмінієві панелі продовжують служити.
Чи можна використовувати алюмінієву опалубку для криволінійних або нерівних конструкцій?
Це можливо за допомогою екструзійних профілів на замовлення, але алюмінієві системи є найбільш економічно ефективними в повторюваних, модульних конструкціях, таких як плити підлоги житлових будинків та стандартизовані секції стін, а не в одноразових вигнутих формах.
Як потужність екструзійного преса впливає на кінцевий продукт, який я отримую?
Преси більшої вантажопідйомності, такі як ті, що мають номінальну потужність до 3600 тонн, можуть формувати складніші поперечні перерізи за один прохід екструзії, що впливає на структурні деталі, доступні в ребристих або посилених компонентах обладнання.
Які мінімальні обсяги замовлення типові для промислових замовлень на екструзію алюмінію?
Мінімальні обсяги замовлення залежать від постачальника та сплаву, але оптові промислові замовлення часто починаються приблизно з 10 тонн після підтвердження та затвердження зразків профілів.
Чи потрібне анодоване або порошкове покриття для панелей конструкційної опалубки?
Це залежить від умов на робочому місці. Прибережні ділянки або ділянки з високою вологістю отримують більше користі від анодованого або порошкового покриття, ніж сухі ділянки у глибині материка, де поверхонь з фрезерним покриттям може бути достатньо для короткострокових проектів.
Вибір алюмінієвої опалубки зводиться до відповідності трьох факторів: сплаву та стану конструкції вашому конструктивному навантаженню, точності екструзії до допуску складання та обробці поверхні до середовища вашого будівельного майданчика. Жодне з цих рішень не повинно прийматися лише на основі заяв у брошурі.
Перш ніж робити оптове замовлення, запитуйте у постачальників документально підтверджену марку сплаву, позначення стану та сертифікаційні записи, такі як відповідність стандартам ISO 9001 або GB5237. Для нас у Goldapple-Alu постачання промислових алюмінієвих екструдованих профілів серії 6000, виготовлених на пресах до 3600 тонн, означає, що ми документуємо та підтримуємо ці специфікації, а не просто рекламуємо їх. Добре специфікована система алюмінієвої опалубки, підкріплена перевіреними виробничими даними, забезпечує повторювану заливку бетону за графіком цикл за циклом.