選擇合適的鋁製散熱器製造商往往決定著馬達外殼能否經受五年考驗,還是在經歷一個夏季的重載後就損壞。散熱管理不再是事後考慮的問題,而是從一開始就影響材料選擇、擠壓型材和表面處理的設計限制。本指南將詳細介紹為工業設備採購擠壓鋁製散熱器時真正重要的因素,從而確保決策基於工程邏輯,而非華麗的數據手冊。
所有電動馬達、逆變器和壓縮機在工作時都會產生熱量。如果熱度得不到有效管理,就會加速絕緣層的損壞和軸承的磨損。無法有效散熱的機殼會成為原本設計精良的機器中最薄弱的環節。
鋁材之所以能在此佔有一席之地,完全是出於其物理特性。它的導熱速度大約是鋼的四倍,而重量卻只有鋼的三分之一左右。對於需要輕量化且熱穩定性高的馬達外殼和壓縮機組而言,這種性能比幾乎是其他任何常用結構金屬都無法比擬的。
並非所有鋁製部件的散熱性能都相同。真正的關鍵因素是表面積,而不僅僅是材料本身。光滑的圓柱形外殼散熱緩慢;而帶有徑向凸起的鰭片型材則能使更大的表面積暴露於空氣流動中,從而主要依靠對流散熱。
這就是為什麼徑向散熱鰭片在馬達外殼和電子設備外殼中如此常見的原因。每個鰭片都像一個小型散熱器,鰭片通道越深,就能讓更多空氣在它們之間流通而不會產生湍流。工程師有時稱之為鰭片與空氣的接觸比,但實際上它只是鰭片數量、高度和間距的函數。
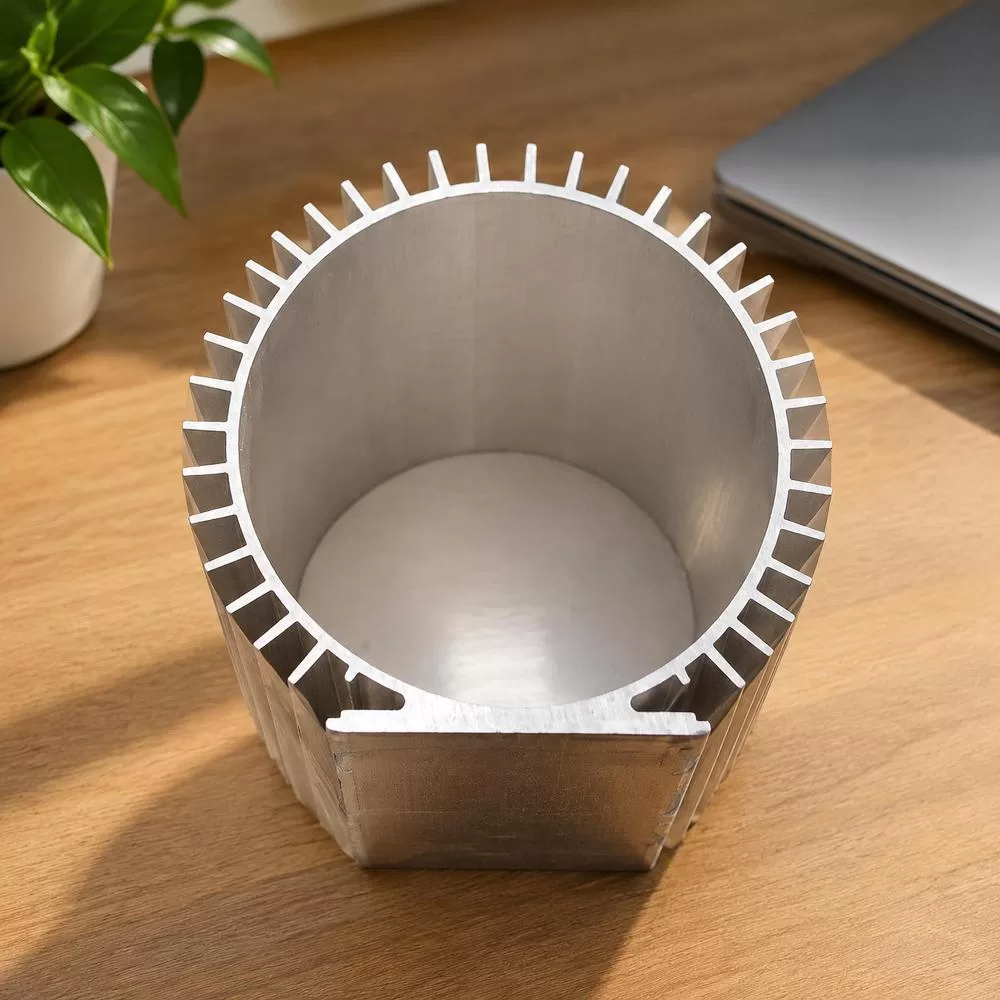
上圖所示的橫斷面圖展示了一種典型的徑向散熱片排列方式,其底座為平面安裝底座。底座與散熱片本身同樣重要,因為它決定了熱量在散熱片能夠將熱量釋放到擠壓件之前,從馬達核心均勻傳遞到擠壓件的程度。
鋁合金的選擇並非僅出於美觀考量。 6000系列鋁合金,特別是6063和6061牌號,在擠壓性能和機械強度之間取得了平衡,這是純鋁或7000系列鋁合金難以在此應用中達到的。
6000系列晶片在散熱器生產中反覆出現的原因有以下幾點:
純鋁理論上導熱性略好,但其結構強度不足以承受安裝螺栓、振動和多年的熱循環。對於任何承重零件,合金的優缺點幾乎總是6000系列鋁合金更勝一籌。
鋁坯與空氣接觸後會氧化,自然形成一層薄薄的保護層。但這層保護層脆弱且不均勻。陽極氧化透過電化學方法增厚並控制這層氧化層,將原本脆弱的天然屏障轉化為堅固耐用的工程防護層。
銀色陽極氧化表面處理除了美觀之外,還有兩個實際用途。首先,陽極氧化層能夠抵抗潮濕或化學侵蝕環境(例如沿海風電場或化工廠)中的點蝕和電偶腐蝕。其次,由於表面不再需要每隔幾年重新噴漆或塗層,因此可以減少維護頻率。
對於用於戶外安裝的設備,例如風力發電機組或鐵路機車零件,省略陽極氧化處理是一種得不償失的做法。與五年後因腐蝕導致的故障而造成的停機損失相比,前期成本的差異微不足道。
厚度和長度並非規格表上隨意列出的數字。它們直接影響型材的散熱能力以及在機械應力下的性能。
| 規格 | 典型範圍 | 為什麼重要 |
|---|---|---|
| 厚度 | 大於 0.7 毫米 | 更薄的壁可以減輕重量,但會限制熱容量和結構剛度。 |
| 總長: | 1到8米 | 更長的運行距離可以減少接頭數量,但需要更嚴格的直線度公差。 |
| 脾氣 | T3 至 T8 | 較高的回火溫度等級通常意味著更高的硬度和略低的導電性。 |
| 合金牌號 | 6000系列 | 兼顧擠出性、強度和熱性能 |
對於輕型家用電器來說,較薄的截面即可滿足要求。而工業機械和汽車外殼通常需要更厚的壁厚,才能承受振動和反覆的熱循環,避免翅片根部出現疲勞裂縫。
散熱器型材很少以毛坯形式出廠。大多數項目都需要進行數控加工,例如開孔、鋸切至精確長度、鑽孔以便佈線,或進行其他精加工,才能最終組裝到組件中。
採購決策在此體現出實際應用價值而非理論考量。供應商若能提供可直接加工的型材(即擠壓成型後可進行二次加工而不會開裂或變形),就能為下游製造商節省昂貴的返工成本。如果型材硬度過低,鑽孔會導致鰭片結構變形;硬過高,則數控刀具的磨損速度會超出預期。
選擇供應商的關鍵不在於找到最低報價,而是使生產能力與應用的實際需求相符。以下幾個要點有助於縮小選擇範圍:
跳過這些步驟往往會導致以後出現預期不符的情況,尤其是在公差方面,這些公差在紙面上看起來沒問題,但在組裝過程中卻會導致組裝問題。
基於這種設計理念的散熱擠壓件的應用範圍非常廣泛,不僅限於馬達。典型應用包括:
所有這些的共同點是,需要在不增加明顯重量或持續維護負擔的情況下,將熱量從緊湊、通常是密封的外殼中散發出去。
散熱鰭片數量越多,散熱效果越好嗎?
不一定。當散熱片密度超過一定程度時,它們之間的空氣流動就會受到阻礙,導致熱量滯留而非散發。散熱片的間距必須與氣流來源相匹配,無論是自然對流或風扇強制送風。
陽極氧化鋁和噴漆鋁在防腐蝕方面效果一樣嗎?
不。陽極氧化是在金屬表面形成一層化學鍵結的氧化層,而油漆則是在其上形成一層單獨的塗層,容易剝落或脫落。陽極處理的表面通常在磨損或潮濕的環境中更耐用。
這些擠壓型材在組裝過程中可以焊接嗎?
6000系列鋁材可以焊接,但局部焊接會影響焊接附近的硬度和強度。如果需要保持原有硬度特性,通常優選機械緊固或黏合。
為什麼擠壓型材的最小訂購量很重要?
擠出模具和生產流程的初始投入成本只有在大量生產時才划算。規模較小的買家有時需要與持有庫存的經銷商合作,而不是直接從工廠訂購。
選擇合適的散熱器外形最終取決於合金、幾何形狀和表面處理製程是否與特定應用的熱力學和機械性能要求相符。這些因素並非孤立存在。即使鰭片設計完美,如果合金材質不合適,散熱性能也會下降;同樣,即使合金強度高,如果鰭片設計不佳,散熱速度也會跟不上。
對於正在比較不同鋁製散熱器製造商的買家來說,實際的檢驗標準是供應商能否清晰地解釋各種優缺點,而不僅僅是報出每公斤的價格。我們擁有530,000萬平方公尺的生產基地,配備了先進的擠壓和表面處理生產線,不僅生產銀色陽極氧化散熱器型材,還具備更廣泛的鋁擠壓能力,可用於門窗、幕牆和工業應用。當一個專案需要從同一條生產線生產結構型材和熱工程型材時,這種廣泛的生產能力至關重要,因為對兩種型材採用一致的合金來源和品質控制,可以降低後續批次不匹配的風險。