غالباً ما يُحدد اختيار مُصنّعي مشتتات الحرارة المصنوعة من الألومنيوم المناسبين ما إذا كان غلاف المحرك سيصمد لخمس سنوات أم سيتلف بعد صيف واحد من التحميل الثقيل. لم يعد التحكم الحراري أمراً ثانوياً، بل أصبح قيداً تصميمياً يُؤثر على اختيار المواد، وشكل البثق، ومعالجة السطح منذ البداية. يُوضح هذا الدليل أهم العوامل عند اختيار مشتتات الحرارة المصنوعة من الألومنيوم المبثوق للمعدات الصناعية، بحيث يستند القرار إلى المنطق الهندسي بدلاً من مجرد بيانات فنية براقة.
كل محرك كهربائي، ومحول تردد، وضاغط يُولّد حرارة كمنتج ثانوي لعمله. وإذا تُركت هذه الحرارة دون معالجة، فإنها تُسرّع من تلف العوازل وتآكل المحامل. ويُصبح الغلاف الذي لا يستطيع تبديد الحمل الحراري أضعف حلقة في آلة مصممة هندسيًا بشكل جيد.
Aluminum earns its place here through sheer physics. It conducts heat roughly four times faster than steel, while weighing about a third as much. For motor shells and compressor units that need to stay light yet thermally stable, that ratio is hard to beat with any other common structural metal.
لا تُبدد جميع أشكال الألومنيوم الحرارة بنفس القدر. المتغير الحقيقي هو مساحة السطح، وليس المادة فحسب. يفقد الغلاف الأسطواني الأملس الحرارة ببطء؛ بينما يُعرّض المقطع الجانبي ذو الزعانف والنتوءات الشعاعية مساحة سطح أكبر بكثير للهواء المتحرك، مما يسمح للحمل الحراري بالقيام بالدور الأكبر.
لهذا السبب، تُستخدم زعانف التبريد الشعاعية بكثرة في أغلفة المحركات والعلب الإلكترونية. تعمل كل زعنفة كمشع صغير، وكلما زاد عمق قناة الزعانف، زادت كمية الهواء التي تمر بينها دون أن تعيق الاضطرابات تدفقها. يُطلق المهندسون أحيانًا على هذه النسبة اسم نسبة تلامس الزعانف مع الهواء، مع أنها في الواقع تعتمد فقط على عدد الزعانف وارتفاعها والمسافة بينها.
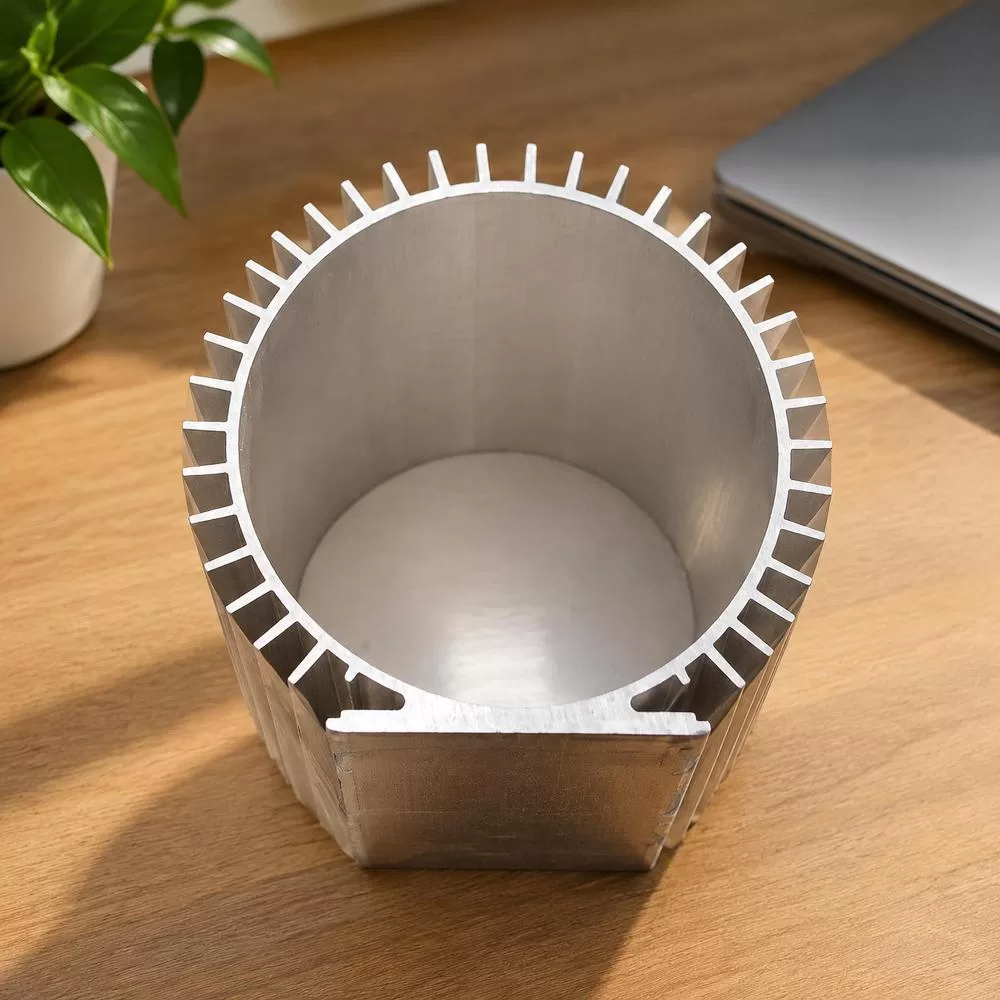
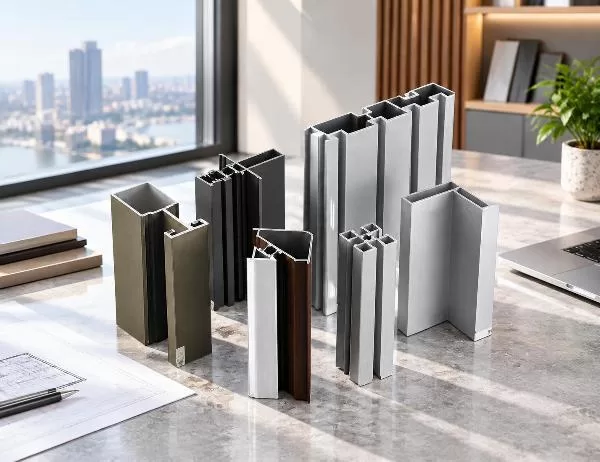
يُظهر المقطع العرضي أعلاه ترتيبًا نموذجيًا للزعانف الشعاعية مع قاعدة تثبيت مسطحة. وتُعد هذه القاعدة بنفس أهمية الزعانف نفسها، لأنها تُحدد مدى انتظام انتقال الحرارة من قلب المحرك إلى الجزء المبثوق قبل أن تُتاح للزعانف فرصة إطلاقها.
إن اختيار سبائك الألومنيوم ليس مسألة تجميلية. فسلسلة 6000، وخاصةً درجتي 6063 و6061، تحقق توازناً بين سهولة التشكيل والقوة الميكانيكية يصعب على الألومنيوم النقي أو سبائك سلسلة 7000 مجاراته في هذا التطبيق.
بعض الأسباب التي تجعل سلسلة 6000 تظهر بشكل متكرر في إنتاج المشتتات الحرارية:
يُفترض نظرياً أن الألومنيوم النقي يُوصل الحرارة بشكل أفضل قليلاً، ولكنه يفتقر إلى المتانة الهيكلية اللازمة لتحمل مسامير التثبيت والاهتزازات وسنوات من التغيرات الحرارية. لذا، فإنّ المفاضلة بين السبائك تُرجّح كفة سلسلة 6000 في معظم الأحيان لأي شيء يتحمل الأحمال.
يتأكسد الألومنيوم الخام عند ملامسته للهواء، مكونًا طبقة واقية رقيقة بشكل طبيعي. إلا أن هذه الطبقة هشة وغير متجانسة. تعمل عملية الأنودة على زيادة سمك طبقة الأكسيد هذه والتحكم بها كهروكيميائيًا، محولةً بذلك طبقة الحماية الطبيعية الضعيفة إلى طبقة هندسية متينة.
Silver anodized finishes, specifically, serve two practical purposes beyond appearance. First, the anodized layer resists pitting and galvanic corrosion in humid or chemically exposed settings like coastal wind farms or chemical processing plants. Second, it reduces maintenance frequency, since the surface no longer needs repainting or recoating every few years.
بالنسبة للمعدات المخصصة للتركيب الخارجي، مثل وحدات توليد طاقة الرياح أو مكونات قاطرات السكك الحديدية، فإن الاستغناء عن عملية الأنودة يُعدّ توفيراً زائفاً. فالفرق في التكلفة الأولية ضئيل مقارنةً بتكلفة التوقف عن العمل الناتجة عن التآكل بعد خمس سنوات.
لا تُعتبر السماكة والطول مجرد أرقام في ورقة المواصفات. فهما يؤثران بشكل مباشر على كمية الحرارة التي يمكن أن يمتصها المقطع العرضي وكيفية تصرفه تحت الضغط الميكانيكي.
| المواصفات الخاصه | نطاق نموذجي | لماذا يهم |
|---|---|---|
| سماكة | فوق 0.7mm | Thinner walls save weight but limit heat capacity and structural rigidity |
| الطول | شنومكس إلى شنوم متر | تؤدي عمليات التشغيل الأطول إلى تقليل عدد الوصلات ولكنها تتطلب دقة أكبر في استقامة المسار. |
| مزاج | T3 إلى T8 | تشير أرقام التصلب الأعلى عمومًا إلى صلابة أكبر، وموصلية أقل قليلاً. |
| سبائك الصف | 6000 سلسلة | يوازن بين قابلية البثق والقوة والأداء الحراري |
Thinner sections work fine for lightweight household appliances. Industrial machinery and automotive housings, on the other hand, usually need thicker walls to survive vibration and repeated thermal cycling without fatigue cracking at the fin roots.
A heatsink extrusion rarely leaves the factory in its raw form. Most projects require CNC machining for mounting holes, sawing to exact length, drilling for cable routing, or additional finishing steps before the part fits into a final assembly.
هنا يصبح اختيار الموردين عمليًا بدلًا من كونه نظريًا. فالمورد الذي يقدم قطاعات جاهزة للتصنيع، أي قطاعات قابلة للتشكيل الثانوي دون تشقق أو اعوجاج، يوفر على المصنّعين تكاليف إعادة العمل الباهظة. إذا كانت صلابة القطاع منخفضة جدًا، فقد يؤدي الحفر إلى تشويه هيكل الزعانف. أما إذا كانت الصلابة عالية جدًا، فإن أدوات التحكم الرقمي الحاسوبي (CNC) تتآكل أسرع من المتوقع.
لا يقتصر اختيار المورد على إيجاد أقل سعر، بل يتعلق أكثر بمواءمة قدرة الإنتاج مع الاحتياجات الفعلية للتطبيق. وتساعد بعض المعايير في تضييق نطاق الخيارات:
غالباً ما يؤدي تخطي هذه الخطوات إلى توقعات غير متطابقة لاحقاً، لا سيما فيما يتعلق بالتفاوتات التي تبدو جيدة على الورق ولكنها تسبب مشاكل في التركيب أثناء التجميع.
تُستخدم مشتتات الحرارة المبنية على هذا المنطق التصميمي في نطاق واسع بشكلٍ مدهش من المعدات الصناعية، وليس فقط في المحركات. تشمل التطبيقات النموذجية ما يلي:
القاسم المشترك بين كل هذه الأمور هو الحاجة إلى نقل الحرارة بعيدًا عن حاوية صغيرة الحجم، وغالبًا ما تكون مغلقة، دون إضافة وزن كبير أو عبء صيانة مستمر.
هل يعني عدد الزعانف الأعلى دائمًا تبريدًا أفضل؟
ليس بالضرورة. فبعد تجاوز كثافة معينة، تبدأ الزعانف بتقييد تدفق الهواء بينها، مما قد يؤدي إلى حبس الحرارة بدلاً من إطلاقها. يجب أن تتناسب المسافة بين الزعانف مع مصدر تدفق الهواء، سواء كان ذلك حملاً حرارياً طبيعياً أو هواءً قسرياً من مروحة.
هل الألومنيوم المؤكسد هو نفسه الألومنيوم المطلي من حيث الحماية من التآكل؟
لا. تُنشئ عملية الأنودة طبقة أكسيد مترابطة كيميائيًا داخل سطح المعدن، بينما يبقى الطلاء فوقها كطبقة منفصلة قد تتشقق أو تتقشر. وتدوم التشطيبات المؤكسدة عمومًا لفترة أطول في البيئات الكاشطة أو الرطبة.
هل يمكن لحام هذه القطع المبثوقة أثناء عملية التجميع؟
يمكن لحام الألمنيوم من سلسلة 6000، إلا أن اللحام الموضعي يؤثر على صلابة وقوة المعدن بالقرب من الوصلة. ويُفضل عادةً التثبيت الميكانيكي أو اللصق عندما تكون هناك حاجة للحفاظ على خصائص الصلابة الأصلية.
لماذا تعتبر كمية الطلب الدنيا مهمة بالنسبة لقطاعات البثق؟
Extrusion dies and production runs have setup costs that only make sense at volume. Smaller buyers sometimes need to work with distributors holding stock rather than ordering direct from a mill.
يُعد اختيار شكل المشتت الحراري في نهاية المطاف عمليةً لمطابقة السبيكة والهندسة ومعالجة السطح مع المتطلبات الحرارية والميكانيكية لتطبيقٍ مُحدد. لا يعمل أيٌّ من هذه المتغيرات بمعزلٍ عن غيره. فالمشتت ذو الزعانف المثالية المصنوع من سبيكةٍ خاطئة لن يُؤدي الأداء المطلوب، تمامًا كما أن السبيكة القوية ذات تصميم الزعانف الرديء لن تُبدد الحرارة بالسرعة الكافية.
بالنسبة للمشترين الذين يقارنون بين مصنعي مشتتات الحرارة المصنوعة من الألومنيوم، يكمن الاختبار العملي في قدرة المورد على شرح هذه المفاضلات بوضوح بدلاً من مجرد ذكر سعر الكيلوغرام. نعمل انطلاقاً من قاعدة إنتاج تبلغ مساحتها 530,000 متر مربع، مزودة بخطوط بثق ومعالجة سطحية حديثة، تغطي قطاعات مشتتات الحرارة المؤكسدة بالفضة، إلى جانب قدرات بثق ألومنيوم أوسع نطاقاً للأبواب والنوافذ والجدران الستائرية والتطبيقات الصناعية. هذا التنوع مهم عندما يتطلب مشروع واحد قطاعاً هيكلياً وآخر مصمماً حرارياً من خط الإنتاج نفسه، حيث أن توحيد مصادر السبائك ومراقبة الجودة في كلا القطاعين يقلل من مخاطر عدم تطابق الدفعات لاحقاً.